คุณภาพและการตรวจสอบ
วิธีอ่านรายงานการทดลอง T1: อธิบาย FAI, รายงานมิติ และ PPAP
T1, FAI, รายงานมิติ, PPAP — สี่คำที่มักถูกใช้ราวกับเป็นเอกสารเดียวกัน แต่ไม่ใช่ และการสับสนนี้คือสาเหตุที่ปัญหาจากแม่พิมพ์ลุกลามไปสู่ขั้นตอนการผลิต
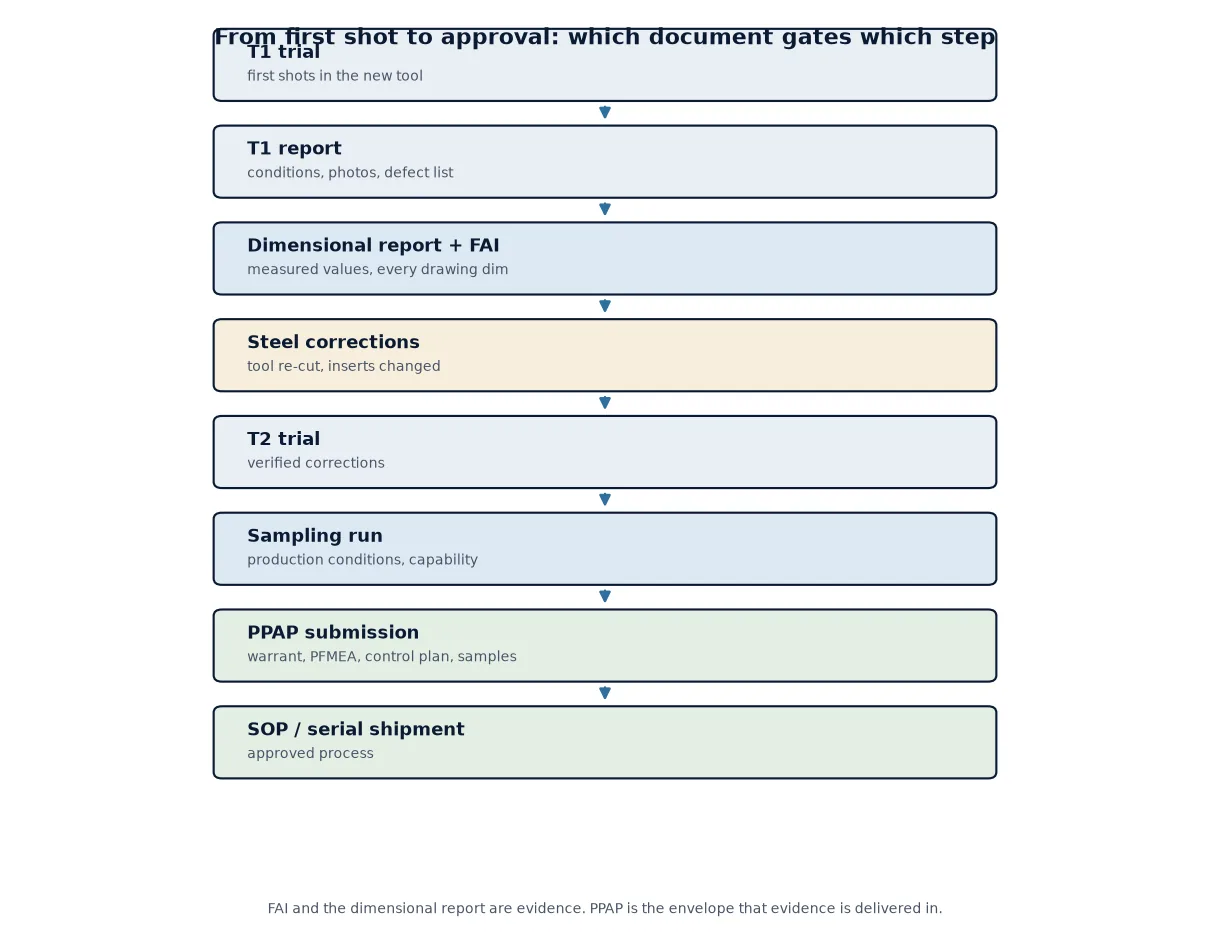
คำตอบสั้นๆ: T1 คือการทดลองเดินแม่พิมพ์ใหม่ครั้งแรก FAI (การตรวจสอบชิ้นงานแรก) คือการวัดชิ้นงานแรกเทียบกับข้อกำหนดทุกข้อในแบบร่าง รายงานมิติคือข้อมูลที่วัดได้ซึ่งถูกจัดตารางไว้ โดยปกติมาจากเครื่อง CMM ร่วมกับเครื่องมือวัดมือ PPAP (กระบวนการอนุมัติชิ้นส่วนการผลิต) คือชุดเอกสารที่รวบรวมผลการวัดมิติ หลักฐานวัสดุและสมรรถนะ เอกสารกระบวนการ และตัวอย่างชิ้นงานเข้าด้วยกันเพื่อขออนุมัติ FAI และรายงานมิติคือหลักฐาน ส่วน PPAP คือซองที่ใช้ส่งมอบหลักฐานนั้น
ผู้ซื้อมักได้รับเอกสารเหล่านี้เป็นชุดและอ่านผ่านๆ เป็นพิธี นั่นเป็นความผิดพลาด เพราะรายงาน T1 เป็นโอกาสเดียวที่ยังสามารถแก้ไขแม่พิมพ์ได้ในราคาถูก นี่คือคำแนะนำว่าอะไรควรอยู่ในเอกสารแต่ละประเภท อะไรที่มักขาดหายไป และวิธีตรวจทานรายงานภายในประมาณสามสิบนาที
T1, T2 และการสุ่มตัวอย่างหมายถึงอะไรจริงๆ
การตั้งชื่อไม่ได้เป็นมาตรฐานเดียวกันในทุกซัพพลายเออร์หรืออุตสาหกรรม ดังนั้นควรตกลงความหมายเป็นลายลักษณ์อักษรก่อนสร้างแม่พิมพ์
- T0 บางครั้งใช้สำหรับการทดลองเดินแห้ง — ติดตั้งแม่พิมพ์ ตรวจสอบการเปิดและการดีดชิ้นงาน ไม่มีการฉีดพลาสติก
- T1 คือการทดลองครั้งแรกด้วยเรซิ่น: แม่พิมพ์ถูกประกอบเข้าที่ กำหนดกระบวนการ และได้ชิ้นงานแรกออกมา เกือบทุกครั้งจะมีข้อแก้ไขตามมา
- T2 คือการทดลองหลังจากแก้ไขข้อบกพร่องเหล่านั้น — ปรับแกนเหล็ก ตัด Insert ใหม่ ใส่ลายผิว
- Sampling หรือ SOP run คือการเดินเครื่องภายใต้สภาวะการผลิตจริง บนอุปกรณ์ที่ชิ้นงานจะถูกผลิตจริง ด้วยอัตราการผลิตจริง
ชุดเอกสารจะแตกต่างกันในแต่ละขั้นตอน รายงาน T1 เป็นหลักฐานว่าแม่พิมพ์ทำงานได้ รายงานการสุ่มตัวอย่างพร้อมข้อมูลความสามารถของกระบวนการ เป็นหลักฐานว่ากระบวนการทำงานได้ อย่ายอมรับอย่างที่สองแทนอย่างแรก และอย่าปฏิบัติต่อรายงาน T1 ว่าเป็นใบอนุญาตให้เริ่มจัดส่งสินค้า
รายงานการทดลอง T1 ควรมีอะไรบ้าง
อย่างน้อยที่สุด รายงาน T1 ควรทำให้คุณตอบคำถามสี่ข้อได้: แม่พิมพ์เปิดและดีดชิ้นงานสะอาดดีหรือไม่ ชิ้นงานดูถูกต้องหรือไม่ ขนาดไหนอยู่นอกเกณฑ์ допуสง และอะไรจะถูกเปลี่ยนแปลง
- สภาวะการทดลอง: เครื่องจักร, แรงดันอัด, เกรดและล็อตเรซิ่น, อุณหภูมิพลาสติกหลอมและแม่พิมพ์, พารามิเตอร์การฉีดและกดประคอง, เวลาเย็นตัว, เวลารอบการผลิต
- บันทึกการฉีด: ฉีดไปกี่ช็อต ที่สภาวะใด และตัวอย่างมาจากช็อตไหน
- ภาพถ่าย: ชิ้นงานเต็มทั้งชิ้น, ทั้งสองด้าน, บริเวณเกต, รอยดีด, และข้อบกพร่องที่มองเห็นได้พร้อมสเกล
- ผลการวัดมิติเทียบกับแบบร่าง พร้อมระบุ Datum scheme
- รายการข้อบกพร่อง: ช็อตสั้น, แฟลช, รอยบุ๋ม, รอยเชื่อมแนว, รอยขูดขีด พร้อมตำแหน่งและข้อเสนอแก้ไขแต่ละจุด
- รายการแก้ไขพร้อมผู้รับผิดชอบและขอบเขตงาน T2 ที่วางแผนไว้
ถ้ารายงานมีแต่ภาพถ่ายไม่มีตัวเลข นั่นคือรายงานความคืบหน้า ไม่ใช่รายงาน T1
FAI: การตรวจสอบชิ้นงานแรก
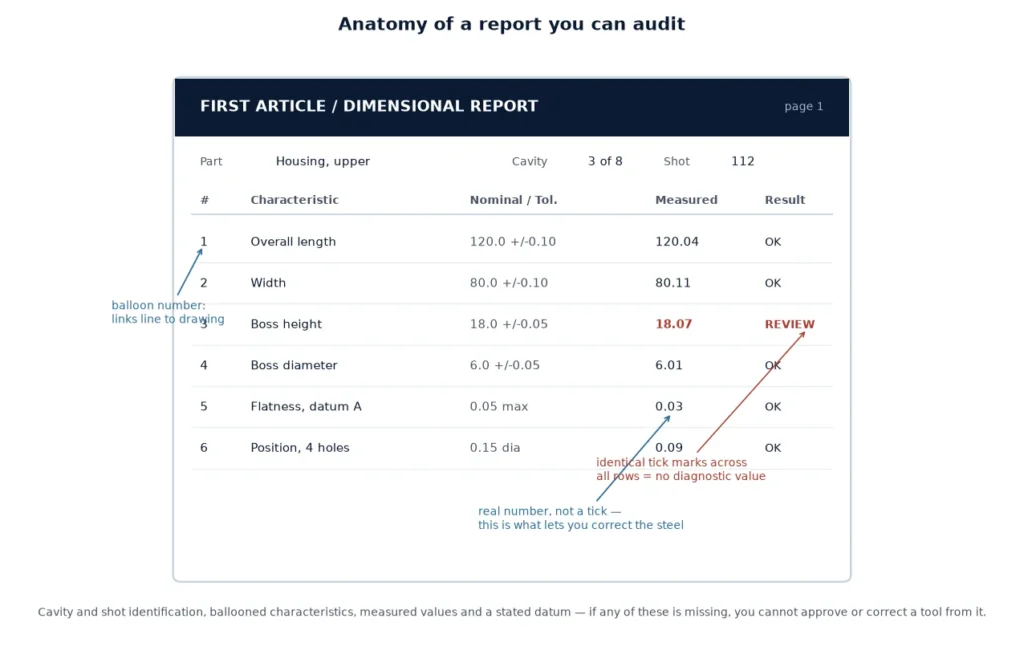
FAI คือการตรวจสอบชิ้นงานอย่างสมบูรณ์ตามข้อกำหนด — ทุกมิติ, ทุกหมายเหตุ, ทุกข้อกำหนดบนแบบงาน, ไม่ใช่เพียงตัวอย่างบางมิติที่ผู้ตรวจเลือกมา แต่ละคุณลักษณะบนแบบงานจะถูกระบุด้วยหมายเลขที่เชื่อมโยงกับรายงานแต่ละบรรทัด เพื่อให้สามารถตรวจสอบรายงานกับแบบงานได้อย่างชัดเจน
สิ่งที่ FAI ที่ถูกต้องควรมี:
- ทุกมิติและหมายเหตุบนแบบงาน, ระบุหมายเลข, พร้อมค่าที่กำหนด, ค่าความคลาดเคลื่อน, ค่าที่วัดได้ และผลผ่านหรือไม่ผ่าน
- ข้อมูลระบุชิ้นงาน: หมายเลขโพรง, หมายเลขช็อต, วันที่, ล็อตวัสดุ FAI ที่ไม่ระบุว่าใช้วัดจากโพรงใด ไม่สามารถบอกได้ว่าแม่พิมพ์มีความสมดุลหรือไม่
- อุปกรณ์วัดที่ใช้สำหรับแต่ละคุณลักษณะ และสถานะการสอบเทียบ
- หลักฐานวัสดุและสมรรถนะเมื่อแบบงานกำหนด — ใบรับรองวัสดุ, การทดสอบเชิงกล, แผ่นทดสอบสี, แผ่นทดสอบพื้นผิว
- ลายเซ็นและวันที่, จากผู้ผลิตและควรได้รับการยืนยันจากผู้ซื้อ
ในอุตสาหกรรมการบินและอวกาศ FAI มีรูปแบบมาตรฐานภายใต้ AS9102 ด้วยแบบฟอร์มสามรูปแบบ ในอุตสาหกรรมยานยนต์และงานอุตสาหกรรมทั่วไป แนวคิดเดียวกันนี้ปรากฏในรูปแบบ “ผลการวัดมิติ” ภายใน PPAP หรือเพียงแค่รายงานชิ้นงานแรกพร้อมแบบงาน ชื่อเอกสารอาจต่างกัน แต่หลักการเหมือนกัน
รายงานมิติ
รายงานมิติ, บางครั้งเรียกว่าการตรวจสอบแบบเลย์เอาต์, คือตารางข้อมูลที่วัดได้เอง ในทางปฏิบัติ นี่คือส่วนของ FAI ที่ผู้ซื้อส่วนใหญ่อ่านจริง และเป็นส่วนที่มักถูกย่อเหลือเพียงสามบรรทัดของ “อยู่ในเกณฑ์”
สิ่งที่ควรพิจารณา:
- ระบบ Datum หากรายงานไม่ระบุว่าพื้นผิวใดถูกใช้เป็น A, B และ C ตัวเลขจะไม่สามารถนำมาทวนซ้ำหรือตรวจสอบได้
- จำนวนชิ้นงานที่เพียงพอ โดยทั่วไปอย่างน้อยสามถึงห้าชิ้นจากโพรงต่าง ๆ ในสภาวะที่เสถียร เพื่อดูความแปรผันระหว่างโพรง ชิ้นงานเดียวบอกได้เพียงว่าแม่พิมพ์สามารถผลิตชิ้นงานดีได้หนึ่งชิ้น
- ตัวเลขจริง, ไม่ใช่เครื่องหมายถูก รายงานที่เต็มไปด้วยเครื่องหมายถูกไม่มีคุณค่าด้านการวิเคราะห์ เมื่อมิติเบี่ยงเบนที่ T2 คุณต้องการค่าจริงที่ T1 เพื่อรู้ว่าต้องปรับเหล็กไปทางใด
- อุปกรณ์ที่เหมาะสมกับคุณลักษณะ CMM ยอดเยี่ยมสำหรับตำแหน่งและโปรไฟล์บนพื้นผิวที่เข้าถึงได้ แต่ไม่เหมาะสำหรับความลึกเกลียว, พื้นผิว, ความหนาของผนังบาง และรอยเกต ต้องใช้เครื่องมือวัดมือหรือระบบวิทัศน์
- ความสามารถ, ไม่ใช่แค่การเป็นไปตามข้อกำหนด การเป็นไปตามข้อกำหนดคือชิ้นงานเดียวที่อยู่ในเกณฑ์วันนี้ ความสามารถ (Cpk) คือกระบวนการที่อยู่ในเกณฑ์ตลอดการผลิต ที่ T1 คุณมักเห็นเพียงการเป็นไปตามข้อกำหนด; ขอข้อมูลความสามารถที่ขั้นตอนการผลิตตัวอย่าง
ชิ้นงานพลาสติกเพิ่มความซับซ้อนที่รายงานต้องคำนึงถึง: การวัดเปลี่ยนแปลงตามเวลาและสภาวะ มิติที่วัดสองชั่วโมงหลังการฉีด แล้ววัดอีกครั้งหลัง 24 ชั่วโมง ไม่ใช่มิติเดียวกัน ถามว่ารายงานสะท้อนสภาวะใด
PPAP: ชุดเอกสารการอนุมัติ
PPAP มาจาก AIAG ในอุตสาหกรรมยานยนต์ และปัจจุบันถูกเรียกร้องให้ใช้ในวงกว้างกว่านั้นมาก เป็นการยื่นขออนุมัติกระบวนการผลิต ไม่ใช่รายงานการทดลอง และโดยปกติจะต้องดำเนินการก่อนที่ซัพพลายเออร์จะได้รับอนุญาตให้จัดส่งชิ้นส่วนแบบต่อเนื่อง
PPAP แบบดั้งเดิมมีองค์ประกอบสิบแปดประการ ส่วนที่มีน้ำหนักจริง:
- บันทึกการออกแบบและเอกสารการเปลี่ยนแปลงทางวิศวกรรมที่ได้รับอนุมัติ
- DFMEA และ PFMEA พร้อมด้วยแผนภาพขั้นตอนกระบวนการและแผนควบคุมที่สอดคล้องกัน
- ผลการวัดมิติ ผลการทดสอบวัสดุและสมรรถนะ
- การศึกษากระบวนการเบื้องต้น – ดัชนีความสามารถจากรอบการผลิตที่มีนัยสำคัญ ไม่ใช่จากชิ้นส่วนห้าชิ้น
- การวิเคราะห์ระบบการวัด เพื่อให้เครื่องมือวัดนั้นผ่านการรับรอง
- เอกสารห้องปฏิบัติการ การอนุมัติลักษณะที่ปรากฏ (ถ้ามี) ชิ้นส่วนตัวอย่าง ต้นแบบหลัก อุปกรณ์ช่วยตรวจสอบ
- ใบรับรองการยื่นชิ้นส่วน ที่มีการลงนาม ระบุระดับการยื่น
ระดับการยื่นมีตั้งแต่ระดับ 1 (เฉพาะใบรับรอง) ถึงระดับ 5 (ทบทวนที่สถานที่ของซัพพลายเออร์พร้อมตัวอย่าง) ระดับ 3 เป็นค่าเริ่มต้นทั่วไป: ใบรับรองพร้อมข้อมูลสนับสนุนและตัวอย่าง ตกลงระดับให้เร็ว – มันกำหนดปริมาณเอกสารของโครงการ และเป็นหนึ่งในตัวขับต้นทุนที่แท้จริงในการทำแม่พิมพ์
FAI, รายงานมิติ และ PPAP เทียบเคียงกัน
| FAI | รายงานมิติ | PPAP | |
|---|---|---|---|
| คืออะไร | การตรวจสอบเต็มรูปแบบของชิ้นส่วนเทียบกับแบบ drawing | ตารางข้อมูลที่วัดได้ ตามคุณลักษณะแต่ละข้อ | การยื่นขออนุมัติสำหรับกระบวนการผลิต |
| ตอบคำถาม | แม่พิมพ์ทำชิ้นส่วนได้ตาม drawing หรือไม่? | มิติใดอยู่ที่ไหน มากน้อยเท่าใด? | กระบวนการได้รับการอนุมัติให้จัดส่งชิ้นส่วนแบบต่อเนื่องหรือไม่? |
| ช่วงเวลาทั่วไป | ตั้งแต่ T1 เป็นต้นไป ทำใหม่หลังการแก้ไข | พร้อมกับ FAI และอีกครั้งที่การส่งตัวอย่าง | ก่อนการจัดส่งแบบต่อเนื่อง |
| เอกสารที่เกี่ยวข้อง | แบบ drawing ที่มีหมายเลขบอลลูน แผ่นวัด ใบรับรองวัสดุ | ผลลัพธ์โปรแกรม CMM ผลจากเครื่องมือวัดมือ คำอธิบาย datum | 18 องค์ประกอบ รวมถึง PFMEA, แผนควบคุม, MSA, ความสามารถ, ใบรับรอง |
| ใครเป็นผู้ขอ | ผู้ซื้อแม่พิมพ์ใหม่ทุกคน | ผู้ซื้อทุกคน และเกณฑ์คุณภาพของโรงทำแม่พิมพ์เอง | อุตสาหกรรมยานยนต์และซัพพลายเออร์ระดับ Tier; การแพทย์ใช้เส้นทางการตรวจสอบของตัวเอง |
| ข้อผิดพลาดทั่วไป | ใช้เครื่องหมายถูกแทนตัวเลข; ไม่ระบุหมายเลข cavity | ขาดโครงร่าง datum; จำนวนชิ้นส่วนน้อยเกินไป | PFMEA และแผนควบคุมที่ไม่บรรยายกระบวนการจริง |
วิธีตรวจสอบรายงาน T1 ภายในสามสิบนาที
การทำตามขั้นตอนเดิมซ้ำๆ ดีกว่าการอ่านเอกสารทั้งหมดตั้งแต่ต้นจนจบ
- ตรวจสอบข้อมูลชิ้นส่วน: หมายเลข cavity, หมายเลข shot, lot เรซิ่น, วันที่ หากขาดสิ่งใด ให้หยุดทันที
- อ่านเงื่อนไขการทดสอบเทียบกับสมมติฐานกระบวนการของคุณเอง ชิ้นส่วนที่ผลิตได้เฉพาะในรอบการผลิตที่ไม่สมจริง ไม่ถือว่าเป็นชิ้นส่วนที่ผ่านการตรวจสอบ
- ดูภาพถ่ายสำหรับข้อบกพร่องสำคัญสี่ประการ: short shot ที่จุดสิ้นสุดการเติม, flash ที่แนว parting line, sink เหนือซี่โครง, และรอยดึงจากพื้นผิวสัมผัส
- เปิดรายงานขนาดมิติที่ขนาดที่คุณสนใจ เปรียบเทียบค่าที่วัดได้ ไม่ใช่เครื่องหมายขีด
- ตรวจสอบค่าความเผื่อที่แคบที่สุดสามจุดโดยเฉพาะ หากทั้งหมดอยู่ที่ขอบด้านหนึ่งของแถบความเผื่อ แสดงว่าแม่พิมพ์จะเคลื่อนที่ใน T2
- อ่านรายการแก้ไข รายงานที่ไม่มีข้อแก้ไขใน T1 แสดงว่าเป็นแม่พิมพ์ที่ง่ายมาก หรือรายงานที่กำลังปิดบังบางสิ่ง
- ยืนยันว่าใครเป็นผู้ลงนาม และอะไรคือเงื่อนไขในการอนุมัติ T2 ความเงียบในส่วนนี้คือสาเหตุที่ทำให้แม่พิมพ์เข้าสู่การผลิตโดยยังมีประเด็นค้างอยู่
- จัดเก็บเอกสาร รายงาน T1 ที่คุณหาไม่พบในสองปีข้างหน้า ก็เหมือนกับไม่มีรายงานเลย
สัญญาณเตือนที่ควรสอบถามกลับ
- รายงานขนาดมิติที่ไม่มีข้อความระบุ datum หรือมีค่าทุกค่าเหมือนกับค่า nominal
- ดัชนีความสามารถที่คำนวณจากชิ้นส่วนเพียงห้าชิ้น
- FAI ที่ไม่มีข้อมูลระบุ cavity ทำให้ไม่ทราบความสมดุลของแม่พิมพ์หลาย cavity
- PPAP ที่ PFMEA, ผังงาน และแผนควบคุม ระบุกระบวนการที่แตกต่างกันสามแบบ
- พื้นผิวสัมผัสหรือสีที่อ้างว่าอนุมัติแล้ว โดยไม่มีแผ่นทดสอบหรือตัวอย่าง
- รายงานที่มีวันที่ก่อนการทดลอง ซึ่งเกิดขึ้นบ่อยกว่าที่ใครจะยอมรับ เมื่อใช้เทมเพลตเดิมซ้ำ
- “อยู่ในความเผื่อ” สำหรับคุณลักษณะที่ปรากฏในแบบแปลนโดยไม่มีค่าความเผื่อระบุไว้เลย
สิ่งเหล่านี้ไม่ใช่เหตุผลที่จะปฏิเสธซัพพลายเออร์ แต่เป็นเหตุผลที่จะถามคำถามเฉพาะเจาะจง ซึ่งเป็นจุดประสงค์ทั้งหมดของชุดเอกสารนี้
แหล่งที่มาของเอกสารเหล่านี้
รายงานทุกฉบับที่เราออกจะสร้างจากการวัด ไม่ใช่จากเทมเพลต: cavity และ core จะถูกวัดด้วย CMM และระบบ vision ในห้องมาตรวิทยาของเรา การตรวจสอบด้วยเครื่องมือมือครอบคลุมคุณลักษณะที่ CMM วัดไม่ถึง และรายงานจะระบุว่าแต่ละหมายเลขมาจาก cavity ไหนและ shot ไหน พื้นผิวสัมผัสและสีจะได้รับการอนุมัติโดยเทียบกับตัวอย่างจริงก่อนที่จะลงนามรับรองแม่พิมพ์
เนื่องจากโรงงานเดียวกันนี้ดำเนินการสายการผลิต plastic injection molding ของเราเอง รายงาน T1 จึงมีผู้อ่านคนที่สอง: ทีมฝ่ายผลิตที่ต้องใช้งานแม่พิมพ์ ซึ่งมีแนวโน้มที่จะขจัดส่วนที่มองโลกในแง่ดีออกจากรายงานก่อนที่จะถึงมือลูกค้า
หากคุณกำลังตรวจสอบชุดเอกสารอยู่ตอนนี้ และมีบางสิ่งที่ไม่สมเหตุสมผล — เช่น ขนาดมิติที่ไม่มี datum, การอ้างความสามารถโดยไม่มีการทดสอบผลิต — ส่งมาให้เรา เราจะบอกคุณว่าเราจะถามอะไรกับผู้ผลิตแม่พิมพ์ และเราต้องการให้วัดอะไรใหม่ก่อนการอนุมัติ
คำถามที่พบบ่อย
จำเป็นต้องใช้ PPAP เสมอสำหรับแม่พิมพ์ฉีดใหม่หรือไม่?
ไม่จำเป็น PPAP เป็นมาตรฐานในอุตสาหกรรมยานยนต์ และมักถูกขอโดยผู้ผลิตยานยนต์และผู้จัดส่งระดับ Tier เป็นเงื่อนไขในการจัดส่งชิ้นส่วนสำหรับการผลิตต่อเนื่อง โครงการสำหรับสินค้าอุปโภคบริโภค เครื่องใช้ไฟฟ้า และอุตสาหกรรมทั่วไปมักทำงานร่วมกับ FAI พร้อมรายงานขนาดและใบรับรองวัสดุ โครงการอุปกรณ์ทางการแพทย์จะปฏิบัติตามกระบวนการตรวจสอบของตนเอง ซึ่งโดยทั่วไปคือ IQ/OQ/PQ พร้อมการตรวจสอบชิ้นงานแรกภายในนั้น ควรตกลงข้อกำหนดก่อนการสร้างแม่พิมพ์ เนื่องจากจะส่งผลต่อปริมาณงาน
ควรวัดชิ้นส่วนกี่ชิ้นสำหรับรายงาน T1?
สามถึงห้าชิ้น ที่นำมาจากโพรงพิมพ์ต่างกันและจากการฉีดที่เสถียร เป็นจำนวนขั้นต่ำในทางปฏิบัติเพื่อดูความแปรผันระหว่างโพรงพิมพ์ การศึกษาความสามารถตาม PPAP จำเป็นต้องมีการผลิตจำนวนมากแทน — โดยทั่วไปคือชิ้นส่วนต่อเนื่อง 300 ชิ้น — เนื่องจากไม่สามารถสรุปความสามารถจากตัวอย่างเพียงไม่กี่ชิ้นได้
FAI กับการตรวจสอบแบบเลย์เอาต์แตกต่างกันอย่างไร?
ทั้งสองส่วนทับซ้อนกันมาก FAI คือการตรวจสอบชิ้นส่วนอย่างสมบูรณ์ตามข้อกำหนดทุกข้อในแบบแปลน การตรวจสอบแบบเลย์เอาต์คือรายงานขนาดของชิ้นส่วนอย่างสมบูรณ์ ซึ่งมักเป็นข้อมูลการวัดเดียวกันที่นำเสนอในรูปแบบตาราง ในภาษาของ PPAP การตรวจสอบแบบเลย์เอาต์จะปรากฏเป็น “ผลลัพธ์ด้านมิติ” ความแตกต่างที่สำคัญคือว่าลักษณะทุกประการถูกวัดด้วยตัวเลขจริงหรือไม่
รายงาน T1 สามารถอิงจากข้อมูล CMM เพียงอย่างเดียวได้หรือไม่?
ไม่ได้ทั้งหมด CMM วัดรูปทรงที่เข้าถึงได้ดี แต่ไม่สามารถวัดความลึกของเกลียว พื้นผิว ความหนาของผนังในส่วนบาง รอยประตูฉีด หรือสีได้ รายงานที่น่าเชื่อถือจะรวมผลลัพธ์จาก CMM เข้ากับเครื่องมือวัดมือและการวัดด้วยภาพ และระบุว่าวิธีใดถูกใช้สำหรับแต่ละลักษณะ
จะเกิดอะไรขึ้นหากชิ้นส่วน T1 อยู่นอกเกณฑ์ความคลาดเคลื่อน?
แม่พิมพ์จะถูกแก้ไขและทำการทดลอง T2 อีกครั้ง รายงานด้านมิติคือสิ่งที่ทำให้กระบวนการนี้มีประสิทธิภาพ: เนื่องจากค่าที่วัดได้ถูกบันทึกไว้แทนที่จะเพียงถูกติ๊ก ผู้สร้างแม่พิมพ์จึงรู้ว่าจะต้องปรับเหล็ก 0.05 มม. หรือ 0.15 มม. และในทิศทางใด รายงานที่เต็มไปด้วยเครื่องหมายติ๊กบังคับให้ต้องเดา และการเดานั้นทำให้ต้องเสียการทดลองไปหนึ่งรอบ
รับรายงาน T1 ที่คุณสามารถตรวจสอบได้จริง
ส่งแบบแปลนชิ้นส่วนและข้อกำหนดด้านคุณภาพมาให้เรา — เฉพาะ FAI หรือ PPAP แบบเต็ม — และเราจะแจ้งให้คุณทราบว่ารายงานจะประกอบด้วยอะไรบ้าง ก่อนที่แม่พิมพ์จะถูกตัด