คุณภาพและการตรวจสอบ
วิธีอ่านรายงานการทดสอบ T1: อธิบาย FAI, รายงานมิติ และ PPAP
T1, FAI, รายงานมิติ, PPAP — สี่คำที่มักถูกใช้ราวกับเป็นเอกสารเดียวกัน แต่จริง ๆ แล้วไม่ใช่ และการสับสนระหว่างคำเหล่านี้คือสาเหตุที่ทำให้ปัญหาจากแม่พิมพ์ลุกลามไปถึงขั้นตอนการผลิต
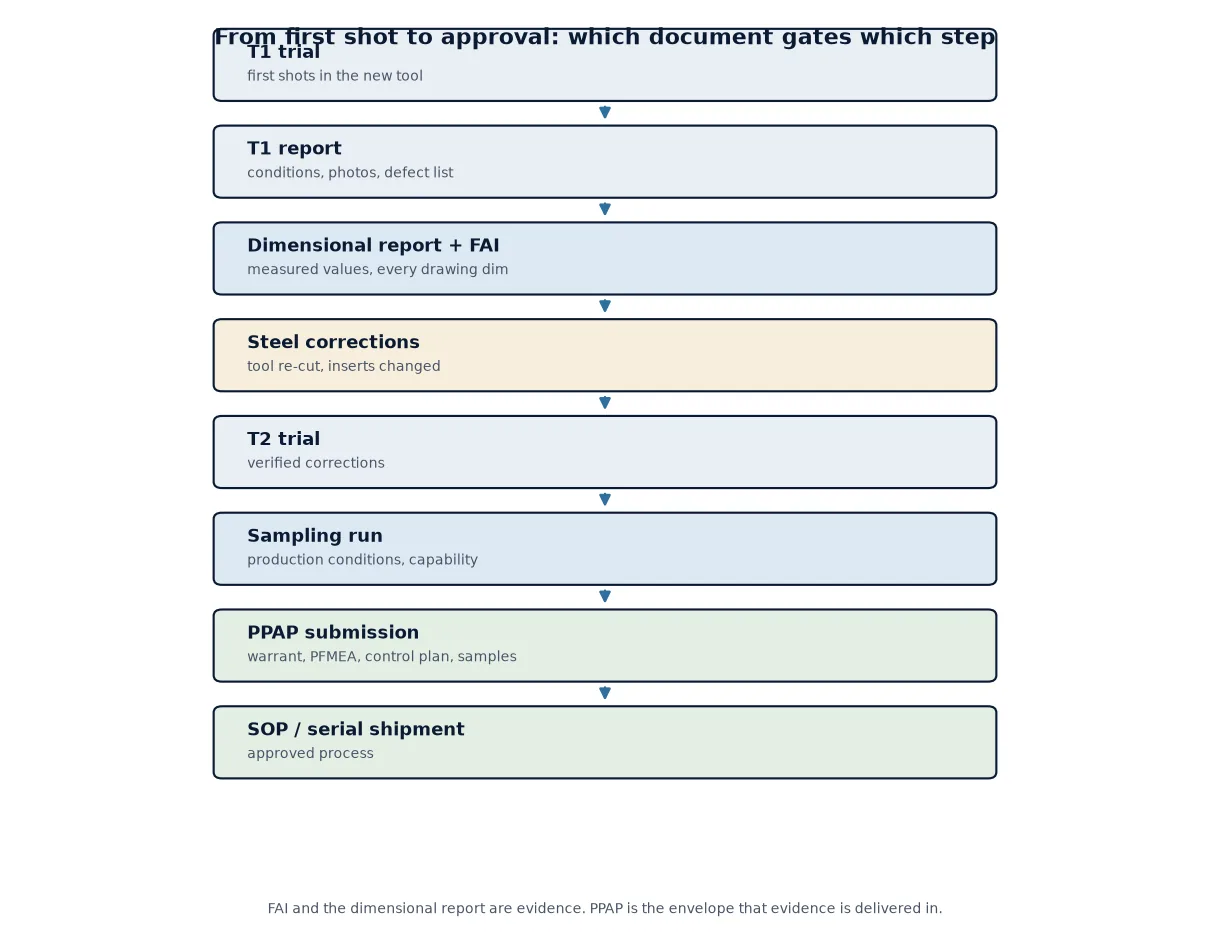
คำตอบสั้น ๆ: T1 คือการทดสอบรันครั้งแรกของแม่พิมพ์ใหม่ FAI (การตรวจสอบชิ้นงานแรก) คือการวัดชิ้นงานแรกเทียบกับข้อกำหนดทุกข้อในแบบ drawing รายงานมิติคือข้อมูลการวัดที่ถูกจัดตารางไว้ ซึ่งมักได้มาจากเครื่อง CMM ร่วมกับเครื่องมือวัดมือ PPAP (กระบวนการอนุมัติชิ้นส่วนการผลิต) คือชุดเอกสารที่รวบรวมผลการวัดมิติ หลักฐานวัสดุและสมรรถนะ เอกสารกระบวนการ และตัวอย่างชิ้นงานเข้าด้วยกันเพื่อขอการอนุมัติ FAI และรายงานมิติคือหลักฐาน ส่วน PPAP คือซองที่ใช้ส่งมอบหลักฐานนั้น
ผู้ซื้อมักได้รับเอกสารเหล่านี้เป็นชุดและอ่านผ่าน ๆ เพียงเป็นพิธี นี่เป็นความผิดพลาด เพราะรายงาน T1 คือช่วงเวลาเดียวที่ยังสามารถแก้ไขแม่พิมพ์ได้ในราคาถูก คู่มือนี้จะอธิบายว่าอะไรควรอยู่ในเอกสารแต่ละประเภท อะไรที่มักขาดหายไป และวิธีตรวจทานรายงานในเวลาประมาณสามสิบนาที
T1, T2 และการสุ่มตัวอย่าง (sampling) หมายถึงอะไรจริง ๆ
การตั้งชื่อไม่ได้เป็นมาตรฐานเดียวกันระหว่างซัพพลายเออร์หรืออุตสาหกรรม ดังนั้นควรตกลงความหมายเป็นลายลักษณ์อักษรก่อนสร้างแม่พิมพ์
- T0 บางครั้งใช้สำหรับการทดสอบแห้ง — ติดตั้งแม่พิมพ์ ตรวจสอบการเปิดและการดีดชิ้นงาน ไม่มีการฉีด
- T1 คือการทดสอบครั้งแรกด้วยเรซิ่น: แม่พิมพ์ถูกประกอบ กระบวนการถูกกำหนดขึ้น และชิ้นงานแรกออกมา โดยเกือบทุกครั้งจะมีข้อแก้ไขตามมา
- T2 คือการทดสอบหลังการแก้ไขเหล่านั้น — เหล็กถูกปรับเปลี่ยน อินเซิร์ตถูกตัดใหม่ พื้นผิวถูกนำมาใช้
- Sampling หรือ SOP run คือการผลิตภายใต้สภาวะการผลิตจริง บนอุปกรณ์ที่ชิ้นงานจะถูกผลิตจริง ด้วยอัตราการผลิตที่ใช้จริง
ชุดเอกสารแตกต่างกันในแต่ละขั้นตอน รายงาน T1 เป็นหลักฐานว่าแม่พิมพ์ทำงานได้ รายงานการสุ่มตัวอย่างพร้อมข้อมูลความสามารถเป็นหลักฐานว่ากระบวนการทำงานได้ อย่ายอมรับอย่างที่สองแทนอย่างแรก และอย่าปฏิบัติต่อรายงาน T1 ว่าเป็นอนุญาตให้เริ่มจัดส่งได้
สิ่งที่รายงานการทดสอบ T1 ควรมี
อย่างน้อย รายงาน T1 ควรทำให้คุณตอบคำถามสี่ข้อได้: แม่พิมพ์เปิดและดีดชิ้นงานสะอาดดีหรือไม่ ชิ้นงานดูถูกต้องหรือไม่ ขนาดใดอยู่นอกเกณฑ์ความคลาดเคลื่อน และอะไรจะถูกเปลี่ยนแปลง
- สภาวะการทดสอบ: เครื่องจักร, แรงดัน, เกรดและล็อตของเรซิ่น, อุณหภูมิของวัสดุหลอมเหลวและแม่พิมพ์, พารามิเตอร์การฉีดและกดประคอง, เวลาในการเย็นตัว, เวลารอบการผลิต
- บันทึกการฉีด: ฉีดไปกี่ครั้ง ที่สภาวะใด และตัวอย่างมาจากการฉีดครั้งใด
- ภาพถ่าย: ชิ้นงานเต็มทั้งชิ้น, ทั้งสองด้าน, บริเวณเกต, รอยดีด, และข้อบกพร่องที่มองเห็นได้ใดๆ พร้อมมาตราส่วน
- ผลการวัดขนาดเทียบกับแบบ drawing พร้อมระบุระบบ datum ที่ใช้
- รายการข้อบกพร่อง: การฉีดไม่เต็ม, ขอบบวม, รอยบุ๋ม, เส้นเชื่อมประสาน, รอยขูดขีด พร้อมตำแหน่งและข้อเสนอแก้ไขสำหรับแต่ละข้อ
- รายการแก้ไขพร้อมผู้รับผิดชอบและขอบเขตงาน T2 ที่วางแผนไว้
หากรายงานมีแต่ภาพถ่ายและไม่มีตัวเลข นั่นคือการอัปเดตความคืบหน้า ไม่ใช่รายงาน T1
FAI: การตรวจสอบชิ้นงานแรกผลิต
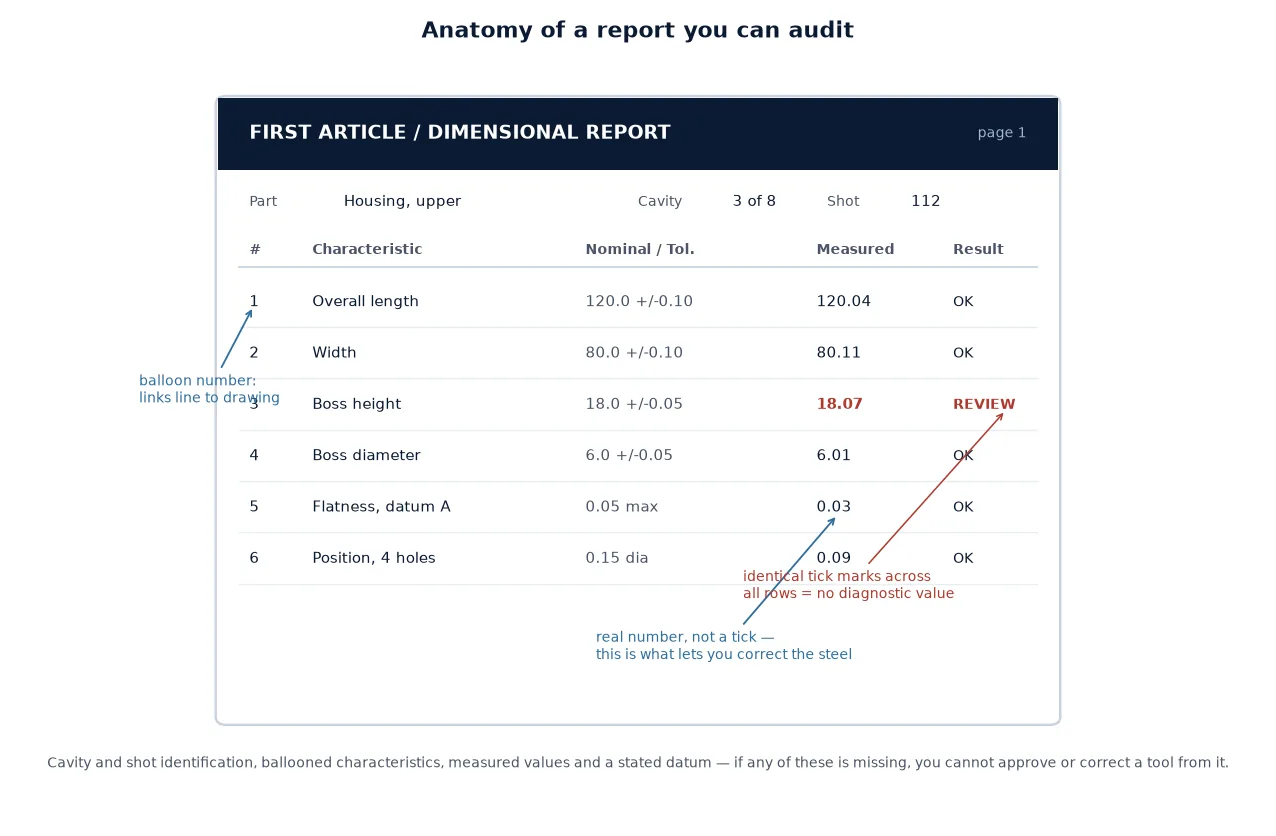
FAI คือการตรวจสอบชิ้นงานอย่างสมบูรณ์เทียบกับข้อกำหนด — ทุกมิติ, ทุกหมายเหตุ, ทุกข้อกำหนดบนแบบ drawing ไม่ใช่เพียงตัวอย่างมิติที่ผู้ตรวจเลือกมาเอง โดยทั่วไปแล้วแต่ละคุณลักษณะบน drawing จะถูกทำเครื่องหมายด้วยหมายเลขที่เชื่อมโยงกับบรรทัดในรายงาน ทำให้สามารถตรวจสอบรายงานเทียบกับ drawing ได้โดยตรง แทนที่จะเชื่อถือเพียงอย่างเดียว
สิ่งที่ FAI ที่ถูกต้องควรประกอบด้วย:
- ทุกมิติและหมายเหตุบน drawing ที่ทำเครื่องหมายและระบุหมายเลข พร้อมค่าที่กำหนด, ค่าความคลาดเคลื่อนที่ยอมรับ, ค่าที่วัดได้ และผลผ่านหรือไม่ผ่าน
- ข้อมูลระบุชิ้นงาน: หมายเลข cavity, หมายเลข shot, วันที่, หมายเลขล็อตเรซิ่น FAI ที่ไม่ได้ระบุว่าใช้วัดจาก cavity ใด จะไม่สามารถบอกได้ว่าแม่พิมพ์มีความสมดุลหรือไม่
- อุปกรณ์วัดที่ใช้สำหรับแต่ละคุณลักษณะ และสถานะการสอบเทียบ
- หลักฐานวัสดุและสมบัติการทำงานเมื่อ drawing กำหนด — ใบรับรองเรซิ่น, การทดสอบเชิงกล, แผ่นเปรียบเทียบสี, ตัวอย่างพื้นผิว
- ลายเซ็นและวันที่ จากผู้จัดส่ง และควรได้รับการรับทราบจากผู้ซื้อด้วย
ในอุตสาหกรรมการบินและอวกาศ FAI ถูกกำหนดเป็นมาตรฐานภายใต้ AS9102 ด้วยแบบฟอร์มเฉพาะสามรูปแบบ ในอุตสาหกรรมยานยนต์และงานอุตสาหกรรมทั่วไป แนวคิดเดียวกันนี้ปรากฏในรูปของ “dimensional results” ภายใน PPAP หรืออาจเป็นเพียงรายงานชิ้นงานแรกผลิตพร้อม drawing ชื่อเอกสารอาจแตกต่างกัน แต่หลักการปฏิบัติเหมือนกัน
รายงานขนาด
รายงานขนาด บางครั้งเรียกว่าการตรวจสอบเลย์เอาต์ คือตารางข้อมูลที่วัดได้เอง ในทางปฏิบัติเป็นส่วนของ FAI ที่ผู้ซื้อส่วนใหญ่อ่านจริงๆ และเป็นส่วนที่มักถูกย่อเหลือเพียงสามบรรทัดของ “อยู่ในเกณฑ์ความคลาดเคลื่อน”
สิ่งที่ควรพิจารณา:
- โครงสร้าง Datum หากรายงานไม่ได้ระบุว่าพื้นผิวใดถูกใช้เป็น A, B และ C ตัวเลขจะไม่สามารถนำมาวัดซ้ำหรือตรวจสอบได้
- ชิ้นงานเพียงพอ สามถึงห้าชิ้นจากโพรงที่แตกต่างกันในสภาวะที่เสถียรเป็นขั้นต่ำปกติเพื่อดูความแปรผันระหว่างโพรง ชิ้นงานหนึ่งชิ้นบอกคุณได้เพียงว่าแม่พิมพ์สามารถผลิตชิ้นงานดีได้หนึ่งชิ้น
- ตัวเลขจริง ไม่ใช่เครื่องหมายถูก รายงานที่เต็มไปด้วยเครื่องหมายถูกไม่มีคุณค่าด้านการวินิจฉัย เมื่อขนาดเบี่ยงเบนที่ T2 คุณต้องการค่าจริงที่ T1 เพื่อรู้ว่าต้องขยับเหล็กไปทางไหน
- อุปกรณ์เหมาะสมกับคุณลักษณะ CMM ยอดเยี่ยมสำหรับตำแหน่งและโปรไฟล์บนพื้นผิวที่เข้าถึงได้ แต่ไม่สามารถวัดความลึกเกลียว, พื้นผิวสัมผัส, ความหนาของผนังบาง และรอยเกตได้ สิ่งเหล่านั้นต้องการเครื่องมือมือหรือระบบวิสัยทัศน์
- ความสามารถ ไม่ใช่แค่การเป็นไปตามข้อกำหนด การเป็นไปตามข้อกำหนดคือชิ้นงานหนึ่งชิ้นที่อยู่ในเกณฑ์ความคลาดเคลื่อนในวันนี้ ความสามารถ (Cpk) คือกระบวนการที่ยังคงอยู่ในเกณฑ์ความคลาดเคลื่อนตลอดการผลิต ที่ T1 คุณมักจะเห็นเพียงการเป็นไปตามข้อกำหนด; ขอข้อมูลความสามารถที่การทดสอบการผลิตตัวอย่าง
ชิ้นส่วนพลาสติกเพิ่มความซับซ้อนที่รายงานต้องคำนึงถึง: การวัดเคลื่อนที่ตามเวลาและตามสภาวะ ขนาดที่วัดสองชั่วโมงหลังการฉีด แล้ววัดอีกครั้งหลังจาก 24 ชั่วโมง ไม่ใช่ขนาดเดียวกัน ขอให้ทราบว่ารายงานสะท้อนสภาวะใด
PPAP: ชุดเอกสารการอนุมัติ
PPAP มาจาก AIAG ในอุตสาหกรรมยานยนต์ และปัจจุบันถูกเรียกร้องให้ใช้ในวงกว้างกว่านั้นมาก มันคือการส่งเอกสารเพื่อขออนุมัติกระบวนการผลิต ไม่ใช่รายงานการทดลอง และโดยปกติจะต้องดำเนินการก่อนที่ซัพพลายเออร์จะได้รับอนุญาตให้จัดส่งชิ้นส่วนสำหรับการผลิตต่อเนื่อง
PPAP แบบคลาสสิกมีองค์ประกอบสิบแปดประการ ส่วนที่มีน้ำหนักจริงๆ ได้แก่:
- บันทึกการออกแบบและเอกสารการเปลี่ยนแปลงทางวิศวกรรมที่ได้รับอนุมัติ
- DFMEA และ PFMEA พร้อมกับแผนผังลำดับกระบวนการและแผนควบคุมที่สอดคล้องกัน
- ผลการวัดมิติ ผลการทดสอบวัสดุและสมรรถนะ
- การศึกษากระบวนการเบื้องต้น – ดัชนีความสามารถจากรอบการผลิตที่มีนัยสำคัญ ไม่ใช่จากชิ้นส่วนห้าชิ้น
- การวิเคราะห์ระบบการวัด เพื่อให้เครื่องมือวัดนั้นผ่านการประเมินคุณสมบัติแล้ว
- เอกสารห้องปฏิบัติการ การอนุมัติลักษณะที่ปรากฏ (ถ้ามี) ชิ้นส่วนตัวอย่าง ต้นแบบหลัก อุปกรณ์ช่วยตรวจสอบ
- ใบรับรองการส่งมอบชิ้นส่วน ที่มีการลงนาม ระบุระดับการส่งเอกสาร
ระดับการส่งเอกสารมีตั้งแต่ระดับ 1 (เฉพาะใบรับรอง) ถึงระดับ 5 (ทบทวนที่สถานที่ของซัพพลายเออร์พร้อมตัวอย่าง) ระดับ 3 เป็นค่าเริ่มต้นทั่วไป: ใบรับรองพร้อมข้อมูลสนับสนุนและตัวอย่าง ตกลงระดับให้เร็ว – มันตัดสินว่าต้องใช้เอกสารในโครงการมากแค่ไหน และเป็นหนึ่งในตัวขับต้นทุนที่แท้จริงในการทำแม่พิมพ์
FAI, รายงานขนาดและ PPAP เปรียบเทียบกัน
| FAI | Dimensional report | PPAP | |
|---|---|---|---|
| คืออะไร | การตรวจสอบเต็มรูปแบบของชิ้นส่วนเทียบกับแบบ drawing | ตารางข้อมูลที่วัดได้ แยกตามคุณลักษณะ | การส่งเพื่อขออนุมัติสำหรับกระบวนการผลิต |
| ตอบคำถาม | แม่พิมพ์ผลิตชิ้นส่วนตาม drawing หรือไม่? | ขนาดไหนอยู่ตรงไหน ต่างเท่าไหร่? | กระบวนการได้รับการอนุมัติให้ส่งชิ้นส่วนแบบต่อเนื่องหรือไม่? |
| เวลาทำทั่วไป | T1 เป็นต้นไป ทำใหม่หลังการแก้ไข | พร้อมกับ FAI และอีกครั้งที่การ sampling | ก่อนการส่งแบบต่อเนื่อง |
| เอกสารที่เกี่ยวข้อง | Ballooned drawing, ใบวัดค่า, ใบรับรองวัสดุ | ผลลัพธ์โปรแกรม CMM, ผลจากเครื่องมือวัดมือ, ข้อความ datum | 18 องค์ประกอบ รวมถึง PFMEA, แผนควบคุม, MSA, ความสามารถ, ใบรับประกัน |
| ใครขอ | ผู้ซื้อแม่พิมพ์ใหม่ทุกคน | ผู้ซื้อทุกคน และเกณฑ์คุณภาพของโรงงานทำแม่พิมพ์เอง | อุตสาหกรรมยานยนต์และผู้จัดจำหน่ายระดับ Tier; การแพทย์ใช้กระบวนการตรวจสอบของตัวเอง |
| ข้อผิดพลาดทั่วไป | ใช้เครื่องหมายถูกแทนตัวเลข; ไม่ระบุหมายเลข cavity | ขาดแผน datum; จำนวนชิ้นส่วนน้อยเกินไป | PFMEA และแผนควบคุมที่ไม่บรรยายกระบวนการจริง |
วิธีทบทวนรายงาน T1 ภายในสามสิบนาที
การทำตามขั้นตอนเดิมซ้ำๆ ดีกว่าการอ่านเอกสารทั้งหมดตั้งแต่ต้นจนจบ
- ตรวจสอบข้อมูลชิ้นส่วน: หมายเลขแควิตี้ หมายเลขช็อต ล็อตเรซิน วันที่ หากขาดอย่างใดอย่างหนึ่ง ให้หยุดทันที
- อ่านเงื่อนไขการทดลองเทียบกับสมมติฐานกระบวนการของคุณ ชิ้นส่วนที่ผลิตได้เฉพาะในรอบการผลิตที่ไม่สมจริง ไม่ถือว่าเป็นชิ้นส่วนที่ผ่านการตรวจสอบแล้ว
- ดูภาพถ่ายข้อบกพร่องสำคัญสี่ประการ: ช็อตสั้นที่จุดสิ้นสุดการเติม แฟลชที่แนวแบ่ง รอยยุบเหนือซี่โครง และรอยดึงจากพื้นผิว
- เปิดรายงานขนาดที่มิติที่คุณสนใจ เปรียบเทียบค่าที่วัดได้ ไม่ใช่เครื่องหมายติ๊ก
- ตรวจสอบค่าความเผื่อที่แคบที่สุดสามจุดโดยเฉพาะ หากทั้งหมดอยู่ที่ขอบด้านเดียวของแถบความเผื่อ แสดงว่าแม่พิมพ์จะเคลื่อนที่ใน T2
- อ่านรายการแก้ไข รายงานที่ไม่มีข้อแก้ไขใน T1 แสดงว่าเป็นแม่พิมพ์ที่ง่ายมาก หรือรายงานนั้นกำลังปิดบังบางอย่าง
- ยืนยันว่าใครเป็นผู้ลงนาม และอะไรคือเงื่อนไขการอนุมัติ T2 ความเงียบในจุดนี้คือสาเหตุที่ทำให้แม่พิมพ์เข้าสู่การผลิตโดยยังมีประเด็นค้างอยู่
- จัดเก็บเอกสาร รายงาน T1 ที่คุณหาไม่พบในอีกสองปีข้างหน้า ก็เหมือนกับไม่มีรายงานนั้น
สัญญาณเตือนที่ควรยื่นข้อโต้แย้ง
- รายงานขนาดที่ไม่มีข้อความระบุ Datum หรือมีค่าทุกค่าเหมือนกับค่าที่ระบุไว้ทุกประการ
- ดัชนีความสามารถที่คำนวณจากชิ้นงานเพียงห้าชิ้น
- FAI ที่ไม่มีข้อมูลระบุ Cavity ทำให้ไม่ทราบความสมดุลของแม่พิมพ์หลาย Cavity
- PPAP ที่ PFMEA, ผังงาน และแผนควบคุมกระบวนการ อธิบายกระบวนการที่แตกต่างกันสามแบบ
- พื้นผิวหรือสีที่อ้างว่าผ่านการอนุมัติโดยไม่มีแผ่นทดสอบหรือตัวอย่าง
- รายงานที่มีวันที่ก่อนการทดลอง ซึ่งเกิดขึ้นบ่อยกว่าที่ใครจะยอมรับ เมื่อมีการใช้เทมเพลตเดิมซ้ำ
- “อยู่ในเกณฑ์ความคลาดเคลื่อน” สำหรับคุณลักษณะที่ปรากฏในแบบแปลนโดยไม่มีค่าความคลาดเคลื่อนระบุไว้เลย
สิ่งเหล่านี้ไม่ใช่เหตุผลที่จะปฏิเสธซัพพลายเออร์ แต่เป็นเหตุผลที่จะถามคำถามเฉพาะเจาะจง ซึ่งเป็นจุดประสงค์ทั้งหมดของชุดเอกสารนี้
แหล่งที่มาของเอกสารเหล่านี้
รายงานทุกฉบับที่เราออกมาจากการวัดจริง ไม่ใช่จากเทมเพลต: Cavity และ Core ถูกวัดด้วย เครื่อง CMM และระบบ Vision ในห้องมาตรวิทยาของเรา การตรวจสอบด้วยเครื่องมือมือครอบคลุมคุณลักษณะที่เครื่อง CMM วัดไม่ถึง และรายงานระบุว่าแต่ละตัวเลขมาจาก Cavity ไหนและ Shot ใด พื้นผิวและสีได้รับการอนุมัติโดยเทียบกับตัวอย่างจริงก่อนที่แม่พิมพ์จะได้รับการรับรอง
เนื่องจากโรงงานเดียวกันนี้ดำเนินการสายการผลิต ฉีดพลาสติก ของเราเอง รายงาน T1 จึงมีผู้อ่านคนที่สอง: ทีมฝ่ายผลิตที่ต้องเดินเครื่องแม่พิมพ์ ซึ่งมีแนวโน้มที่จะขจัดส่วนที่มองโลกในแง่ดีออกจากรายงานก่อนที่จะถึงมือลูกค้า
หากคุณกำลังทบทวนชุดเอกสารอยู่และมีบางอย่างที่ไม่สอดคล้องกัน — เช่น ขนาดที่ไม่มี Datum, การอ้างความสามารถโดยไม่ได้ทำการผลิตต่อเนื่อง — ส่งมาให้เราดู เราจะบอกคุณว่าเราจะถาม Toolmaker อะไร และเราต้องการให้วัดอะไรใหม่ก่อนการอนุมัติ
คำถามที่พบบ่อย
การทำ PPAP จำเป็นเสมอสำหรับแม่พิมพ์ฉีดใหม่หรือไม่?
ไม่จำเป็น PPAP เป็นมาตรฐานในอุตสาหกรรมยานยนต์ และมักถูกขอจากผู้ผลิตยานยนต์และผู้จัดจำหน่ายระดับ Tier เป็นเงื่อนไขก่อนการจัดส่งชิ้นส่วนสำหรับการผลิตต่อเนื่อง โครงการสำหรับสินค้าอุปโภคบริโภค เครื่องใช้ไฟฟ้า และอุตสาหกรรมทั่วไปมักทำงานด้วยการตรวจสอบ FAI พร้อมรายงานขนาดและใบรับรองวัสดุ โครงการอุปกรณ์การแพทย์จะปฏิบัติตามกระบวนการตรวจสอบของตนเอง ซึ่งโดยทั่วไปคือ IQ/OQ/PQ โดยมีการตรวจสอบชิ้นงานแรกภายในนั้น ขอให้ตกลงข้อกำหนดก่อนการสร้างแม่พิมพ์ เนื่องจากจะส่งผลต่อปริมาณงาน
ควรวัดชิ้นส่วนกี่ชิ้นสำหรับรายงาน T1?
สามถึงห้าชิ้น ที่เก็บจากโพรงพิมพ์ต่างกันและจากการฉีดที่เสถียร ถือเป็นจำนวนขั้นต่ำในทางปฏิบัติเพื่อดูความแปรผันระหว่างโพรงพิมพ์ การศึกษาความสามารถสำหรับ PPAP จำเป็นต้องมีการผลิตจำนวนมากแทน — โดยดั้งเดิมคือชิ้นส่วนต่อเนื่อง 300 ชิ้น — เนื่องจากไม่สามารถสรุปความสามารถจากตัวอย่างเพียงไม่กี่ชิ้นได้
FAI กับการตรวจสอบแบบ Layout แตกต่างกันอย่างไร?
ทั้งสองส่วนนี้ทับซ้อนกันมาก FAI คือการตรวจสอบชิ้นงานอย่างสมบูรณ์ตามข้อกำหนดทั้งหมดในแบบแปลน ส่วนการตรวจสอบเลย์เอาต์คือรายงานขนาดทั้งหมดของชิ้นงาน ซึ่งมักจะเป็นข้อมูลการวัดเดียวกันที่นำเสนอในรูปแบบตาราง ในภาษาของ PPAP การตรวจสอบเลย์เอาต์จะปรากฏเป็น “dimensional results” ความแตกต่างที่สำคัญคือว่าลักษณะทุกอย่างถูกวัดด้วยตัวเลขจริงหรือไม่
รายงาน T1 สามารถอ้างอิงจากข้อมูล CMM เพียงอย่างเดียวได้หรือไม่?
ไม่ได้ทั้งหมด CMM วัดรูปทรงที่เข้าถึงได้ดี แต่ไม่สามารถวัดความลึกของเกลียว พื้นผิว ความหนาของผนังในส่วนบาง รอยประตูฉีด หรือสีได้ รายงานที่น่าเชื่อถือจะรวมผลจาก CMM กับเครื่องมือวัดมือและการวัดด้วยภาพ และระบุว่าวิธีใดถูกใช้สำหรับแต่ละลักษณะ
จะเกิดอะไรขึ้นหากชิ้นงาน T1 เกินค่าความเผื่อ?
จะทำการแก้ไขแม่พิมพ์และทดลองรัน T2 รายงานขนาดคือสิ่งที่ทำให้กระบวนการนี้มีประสิทธิภาพ: เนื่องจากค่าที่วัดได้ถูกบันทึกไว้แทนที่จะถูกติ๊ก ช่างทำแม่พิมพ์จึงรู้ว่าควรเคลื่อนเหล็ก 0.05 มม. หรือ 0.15 มม. และในทิศทางใด รายงานที่เต็มไปด้วยเครื่องหมายติ๊กจะบังคับให้ต้องเดา และการเดาทำให้สูญเสียรอบการทดลอง
รับรายงาน T1 ที่คุณสามารถตรวจสอบได้จริง
ส่งแบบชิ้นงานและข้อกำหนดคุณภาพให้เรา — เฉพาะ FAI หรือ PPAP แบบเต็ม — และเราจะแจ้งให้ทราบว่ารายงานจะประกอบด้วยอะไรบ้างก่อนที่จะเริ่มตัดแม่พิมพ์