Qualité & Validation
Comment lire un rapport d'essai T1 : FAI, rapport dimensionnel et PPAP expliqués
T1, FAI, rapport dimensionnel, PPAP — quatre termes utilisés comme s’ils désignaient le même document. Ce n’est pas le cas, et les confondre est la façon dont les problèmes d’outillage atteignent la production.
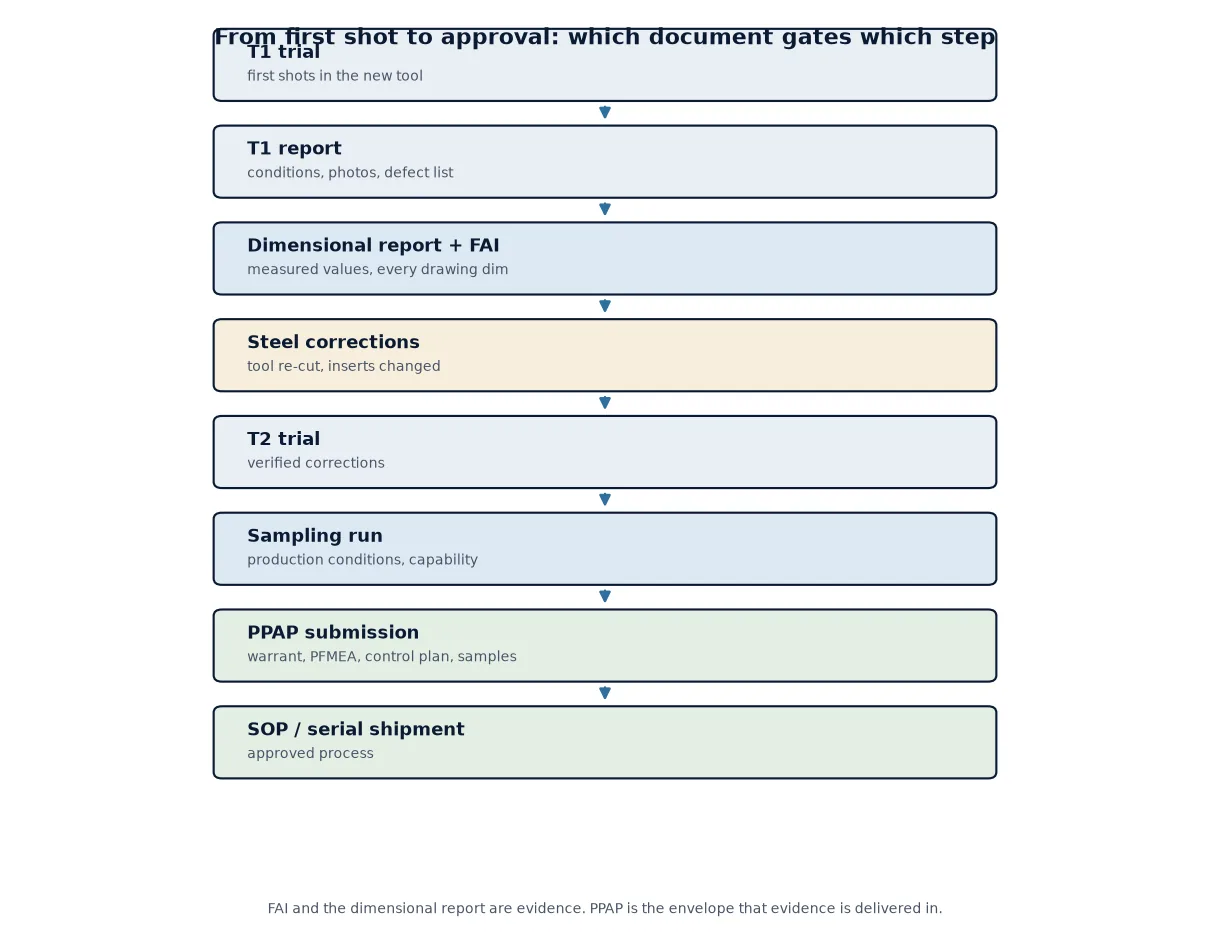
Réponse courte : T1 est le premier essai d’un nouvel outil. FAI (First Article Inspection) est la mesure des premières pièces par rapport à chaque exigence du dessin. Le rapport dimensionnel est le tableau des données mesurées elles-mêmes, généralement issues d’une MMT et d’outils manuels. PPAP (Production Part Approval Process) est le dossier de soumission qui regroupe les résultats dimensionnels, les preuves matérielles et de performance, les documents de processus et les échantillons de pièces en une seule approbation. Le FAI et le rapport dimensionnel sont les preuves ; le PPAP est l’enveloppe dans laquelle elles sont livrées.
Les acheteurs reçoivent ces documents en masse et les lisent comme une formalité. C’est une erreur, car un rapport T1 est le seul moment où un outil peut encore être modifié à moindre coût. Ce guide explique ce qui doit figurer dans chaque document, ce qui manque fréquemment, et comment examiner un rapport en une trentaine de minutes.
Ce que signifient réellement T1, T2 et l'échantillonnage
La terminologie n’est pas standardisée entre fournisseurs ou secteurs, il faut donc s’accorder par écrit sur la signification avant la construction de l’outil.
- T0 est parfois utilisé pour un essai à sec — moule monté, ouverture et éjection vérifiées, pas de tirs.
- T1 est le premier essai avec résine : l’outil est assemblé, le processus est établi, et les premières pièces sortent. Il y a presque toujours des corrections à apporter ensuite.
- T2 est l’essai après ces corrections — acier modifié, inserts re-usinés, texture appliquée.
- Échantillonnage ou run SOP est la série réalisée dans les conditions de production, sur l’équipement qui fabriquera réellement les pièces, au débit de production.
Le jeu de documents diffère à chaque étape. Un rapport T1 prouve que l’outil fonctionne ; un rapport d’échantillonnage avec données de capabilité prouve que le processus fonctionne. N’acceptez pas le second en remplacement du premier, et ne considérez pas un rapport T1 comme une autorisation de commencer les expéditions.
Ce qu'un rapport d'essai T1 doit contenir
Au minimum, un rapport T1 doit vous permettre de répondre à quatre questions : l’outil s’est-il ouvert et éjecté correctement, les pièces ont-elles l’aspect attendu, quelles dimensions sont hors tolérance, et que sera-t-il modifié.
- Conditions d’essai : machine, tonnage, grade et lot de résine, température de fusion et de moule, paramètres d’injection et de maintien, temps de refroidissement, temps de cycle.
- Enregistrement des tirs : nombre de tirs réalisés, dans quelles conditions, et de quels tirs proviennent les échantillons.
- Photographies : pièce entière, les deux faces, zone de l’attaque, marques d’éjection, et tout défaut visible avec une échelle.
- Résultats dimensionnels par rapport au dessin, avec le schéma de références indiqué.
- Liste des défauts : courts-tirs, bavures, retassures, lignes de soudure, marques de traînée, avec localisation et une proposition pour chacun.
- Liste des corrections avec un responsable et un périmètre prévu pour le T2.
Si le rapport contient des photographies mais pas de chiffres, c’est une mise à jour d’avancement, pas un rapport T1.
FAI : inspection du premier article
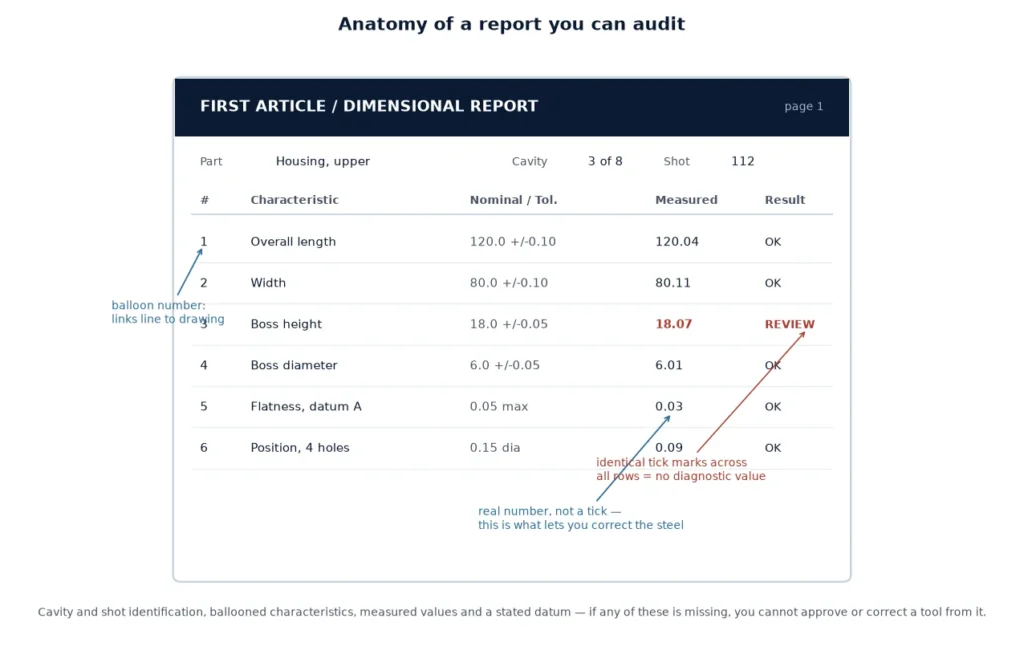
La FAI est une vérification complète d’une pièce par rapport à ses spécifications — chaque cote, chaque note, chaque exigence du dessin, et non un échantillon de cotes choisi par l’inspecteur. Chaque caractéristique du dessin est normalement repérée par un numéro qui correspond à une ligne du rapport, permettant ainsi d’auditer le rapport par rapport au dessin plutôt que de se fier à une simple déclaration.
Ce qu’une FAI correcte inclut :
- Chaque cote et note du dessin, repérées et numérotées, avec la valeur nominale, la tolérance, la valeur mesurée et un statut conforme ou non conforme.
- L’identification de la pièce : numéro d’empreinte, numéro de tir, date, lot de résine. Une FAI qui ne précise pas quelle empreinte a été mesurée ne peut pas indiquer si le moule est équilibré.
- L’équipement de mesure utilisé pour chaque caractéristique, et son état d’étalonnage.
- Les preuves matérielles et de performance lorsque le dessin l’exige — certificat de résine, essai mécanique, plaque de couleur, échantillon de texture.
- Une signature et une date, de la part du fournisseur et de préférence validées par l’acheteur.
Dans l’aérospatiale, la FAI est formalisée par la norme AS9102 avec ses trois formulaires propres. Dans l’automobile et l’industrie générale, le même concept apparaît sous forme de “résultats dimensionnels” dans le PPAP, ou simplement sous forme d’un rapport de premier article avec le dessin. Les noms des documents diffèrent ; la rigueur est la même.
Le rapport dimensionnel
Le rapport dimensionnel, parfois appelé inspection de mise en plan, est le tableau de données mesurées lui-même. En pratique, c’est la partie de la FAI que la plupart des acheteurs lisent réellement, et la partie le plus souvent réduite à trois lignes de “dans la tolérance”.
Points à vérifier :
- Système de références. Si le rapport ne précise pas quelles surfaces ont été utilisées comme A, B et C, les chiffres ne peuvent être reproduits ni contestés.
- Assez de pièces. Trois à cinq pièces provenant d’empreintes différentes dans des conditions stables est le minimum habituel pour observer la variation d’empreinte à empreinte. Une seule pièce indique que l’outil peut produire une bonne pièce.
- Des chiffres réels, pas des coches. Un rapport rempli de coches n’a aucune valeur diagnostique. Lorsqu’une cote dérive au T2, vous avez besoin de la valeur réelle au T1 pour savoir dans quel sens l’acier doit être déplacé.
- Équipement adapté à la caractéristique. Une MMT est excellente pour la position et le profil sur les surfaces accessibles, mais est aveugle à la profondeur de filetage, la texture, l’épaisseur de paroi mince et le vestige de point d’injection. Ceux-ci nécessitent des outils manuels ou de la vision.
- Capabilité, pas seulement conformité. La conformité, c’est une pièce dans la tolérance aujourd’hui. La capabilité (Cpk), c’est le processus qui reste dans la tolérance sur toute une série. Au T1, on ne peut généralement voir que la conformité ; demandez la capabilité lors de l’échantillonnage.
Les pièces plastiques ajoutent une complication que le rapport doit prendre en compte : les mesures évoluent avec le temps et les conditions. Une cote mesurée deux heures après le moulage, puis à nouveau après 24 heures, n’est pas la même cote. Demandez dans quel état le rapport a été réalisé.
PPAP : le dossier d'approbation
Le PPAP provient de l’AIAG dans le monde automobile et est désormais demandé bien au-delà. Il s’agit d’une soumission pour l’approbation d’un processus de production, et non d’un rapport d’essai, et il est normalement requis avant qu’un fournisseur ne soit autorisé à expédier des pièces en série.
Le PPAP classique comporte dix-huit éléments. Ceux qui ont un réel poids :
- Les enregistrements de conception et tout document de modification technique autorisé.
- L’AMDEC produit et l’AMDEC processus, ainsi qu’un diagramme de flux de processus et un plan de contrôle qui se correspondent.
- Les résultats dimensionnels, les résultats des tests sur les matériaux et les performances.
- Les études de processus initiales — les indices de capabilité issus d’une série significative, et non de cinq pièces.
- L’analyse du système de mesure, afin que l’instrument de mesure lui-même soit qualifié.
- La documentation de laboratoire, l’approbation d’aspect le cas échéant, les échantillons de pièces, l’échantillon maître, les aides de contrôle.
- La garantie de soumission de pièce, signée, indiquant le niveau de soumission.
Les niveaux de soumission vont de 1 (garantie uniquement) à 5 (revue sur le site du fournisseur avec échantillons). Le niveau 3 est le défaut courant : garantie avec données justificatives et échantillons. Convenez du niveau tôt — cela détermine la charge administrative du projet, et c’est l’un des véritables facteurs de coût dans l’outillage.
FAI, rapport dimensionnel et PPAP côte à côte
| FAI | Rapport dimensionnel | PPAP | |
|---|---|---|---|
| Ce que c’est | Inspection complète d’une pièce par rapport au dessin | Le tableau des données mesurées, par caractéristique | Soumission d’approbation pour un processus de production |
| Question à laquelle il répond | L’outil fabrique-t-il des pièces conformes au dessin ? | Quelles cotes sont où, et de combien ? | Le processus est-il approuvé pour expédier des pièces en série ? |
| Calendrier typique | À partir du T1, actualisé après corrections | Avec le FAI, et à nouveau lors de l’échantillonnage | Avant l’expédition en série |
| Documents impliqués | Dessin ballonné, feuille de mesure, certificats matière | Sortie du programme de MMT, résultats d’outils manuels, déclaration de référentiel | 18 éléments incluant l’AMDEC processus, le plan de contrôle, l’analyse du système de mesure, la capabilité, la garantie |
| Qui le demande | Tout acheteur d’un nouvel outil | Tout acheteur, et le contrôle qualité interne de l’outilleur | L’automobile et les fournisseurs de rang ; le médical utilise sa propre voie de validation |
| Échec courant | Coches au lieu de chiffres ; pas d’identification de cavité | Schéma de référentiel manquant ; trop peu de pièces | AMDEC processus et plan de contrôle qui ne décrivent pas le processus réel |
Comment examiner un rapport T1 en trente minutes
Une routine reproductible est plus efficace que de lire le dossier de A à Z.
- Vérifiez l’identité de la pièce : numéro d’empreinte, numéro de tir, lot de résine, date. Si l’un manque, arrêtez-vous là.
- Comparez les conditions d’essai avec vos propres hypothèses de processus. Une pièce qui ne fonctionne qu’avec un cycle irréaliste n’est pas une pièce validée.
- Examinez les photographies pour les quatre défauts les plus critiques : manques de matière en fin de remplissage, bavures sur le plan de joint, retassures sur les nervures et marques d’arrachage de la texture.
- Ouvrez le rapport dimensionnel aux cotes qui vous importent. Comparez les valeurs mesurées, pas les coches.
- Vérifiez spécifiquement les trois tolérances les plus serrées. Si elles sont toutes à une extrémité de la bande de tolérance, l’outillage va bouger au T2.
- Lisez la liste des corrections. Un rapport sans corrections au T1 correspond soit à un outil très simple, soit à un rapport qui cache quelque chose.
- Confirmez qui valide et ce qui déclenche l’approbation du T2. Le silence à ce stade est la façon dont un outil passe en production avec des points ouverts.
- Archivez-le. Un rapport T1 que vous ne pouvez pas retrouver dans deux ans équivaut à l’absence de rapport.
Signaux d'alerte justifiant une remise en question
- Un rapport dimensionnel sans référence de repère, ou avec chaque valeur identique à la cote nominale.
- Des indices de capabilité calculés à partir de cinq pièces.
- Un FAI sans identification d’empreinte, rendant inconnu l’équilibre d’un outillage multi-empreintes.
- Un PPAP où le PFMEA, le diagramme de flux et le plan de contrôle décrivent trois processus différents.
- Une texture ou une couleur déclarée approuvée sans échantillon ou coupon physique.
- Un rapport daté avant l’essai, ce qui arrive plus souvent qu’on ne l’admet lorsque des modèles sont réutilisés.
- « Dans la tolérance » pour une caractéristique qui apparaît sur le dessin sans aucune tolérance.
Aucun de ces points n’est une raison de rejeter un fournisseur. Ce sont des raisons de poser une question spécifique, ce qui est l’objectif même de l’ensemble des documents.
Origine de ces documents
Chaque rapport que nous émettons est généré à partir de mesures, et non d’un modèle : l’empreinte et le noyau sont mesurés sur les machines à mesurer tridimensionnelles et systèmes de vision de notre salle de métrologie, les vérifications manuelles couvrent les éléments qu’une MMT ne peut atteindre, et le rapport précise de quelle empreinte et de quel tir provient chaque valeur. La texture et la couleur sont approuvées par rapport à des coupons physiques avant la validation de l’outillage.
Comme la même usine gère nos propres lignes de moulage par injection plastique, le rapport T1 a un deuxième lecteur : l’équipe de production qui devra faire fonctionner l’outil. Cela a tendance à éliminer les aspects trop optimistes du rapport avant qu’il n’atteigne le client.
Si vous examinez un dossier actuellement et que quelque chose ne concorde pas — une cote sans repère, une affirmation de capabilité sans série de production — envoyez-le-nous. Nous vous dirons ce que nous demanderions à l’outilleur et ce que nous voudrions re-mesurer avant approbation.
Questions fréquentes
Le PPAP est-il toujours requis pour un nouveau moule d'injection ?
Non. Le PPAP est une convention automobile et est demandé par les constructeurs automobiles et les fournisseurs de rang 1 comme condition d’expédition des pièces en série. Les projets grand public, électroménagers et industriels généraux fonctionnent généralement avec un FAI, un rapport dimensionnel et des certificats matière. Les projets de dispositifs médicaux suivent leur propre processus de validation, typiquement IQ/OQ/PQ avec une inspection de première article intégrée. Convenez de l’exigence avant la construction du moule, car cela modifie la charge de travail.
Combien de pièces doivent être mesurées pour un rapport T1 ?
Trois à cinq pièces, prélevées sur des empreintes différentes et d’un cycle stable, constituent le minimum pratique pour observer la variation d’empreinte à empreinte. Les études de capabilité PPAP nécessitent plutôt une série de production significative — traditionnellement 300 pièces consécutives — car la capabilité ne peut pas être déduite d’une poignée d’échantillons.
Quelle est la différence entre un FAI et une inspection de mise en plan ?
Elles se recoupent largement. Le FAI est l’inspection complète d’une pièce par rapport à chaque exigence du dessin. Une inspection de mise en plan est le rapport dimensionnel complet de la pièce, souvent les mêmes données de mesure présentées sous forme de tableau. Dans le langage PPAP, l’inspection de mise en plan apparaît comme “résultats dimensionnels”. La distinction importante est de savoir si chaque caractéristique est mesurée avec des valeurs numériques réelles.
Un rapport T1 peut-il être basé uniquement sur des données de MMT ?
Pas entièrement. Une MMT mesure bien la géométrie accessible mais ne peut pas mesurer la profondeur de filetage, la texture, l’épaisseur de paroi sur une section fine, le vestige de busette ou la couleur. Un rapport crédible combine les résultats MMT avec des outils manuels et une mesure optique, et indique quelle méthode a été utilisée pour chaque caractéristique.
Que se passe-t-il si les pièces T1 sont hors tolérance ?
Le moule est corrigé et un essai T2 est réalisé. Le rapport dimensionnel est ce qui rend cela efficace : parce que les valeurs mesurées ont été enregistrées plutôt que cochées, le mouliste sait s’il doit déplacer l’acier de 0,05 mm ou 0,15 mm et dans quelle direction. Un rapport plein de coches oblige à deviner, et un essai supplémentaire a un coût.
Obtenez un rapport T1 que vous pouvez réellement auditer
Envoyez-nous le dessin de la pièce et l’exigence qualité — FAI uniquement, ou PPAP complet — et nous vous dirons ce que le rapport contiendra avant que le moule ne soit usiné.