الجودة والتحقق
كيف تقرأ تقرير تجربة T1: شرح FAI والتقرير البعدي وPPAP
T1، FAI، التقرير البعدي، PPAP — أربعة مصطلحات تُستخدم كما لو كانت وثيقة واحدة. ليست كذلك، والخلط بينها هو ما يؤدي إلى وصول مشاكل القوالب إلى مرحلة الإنتاج.
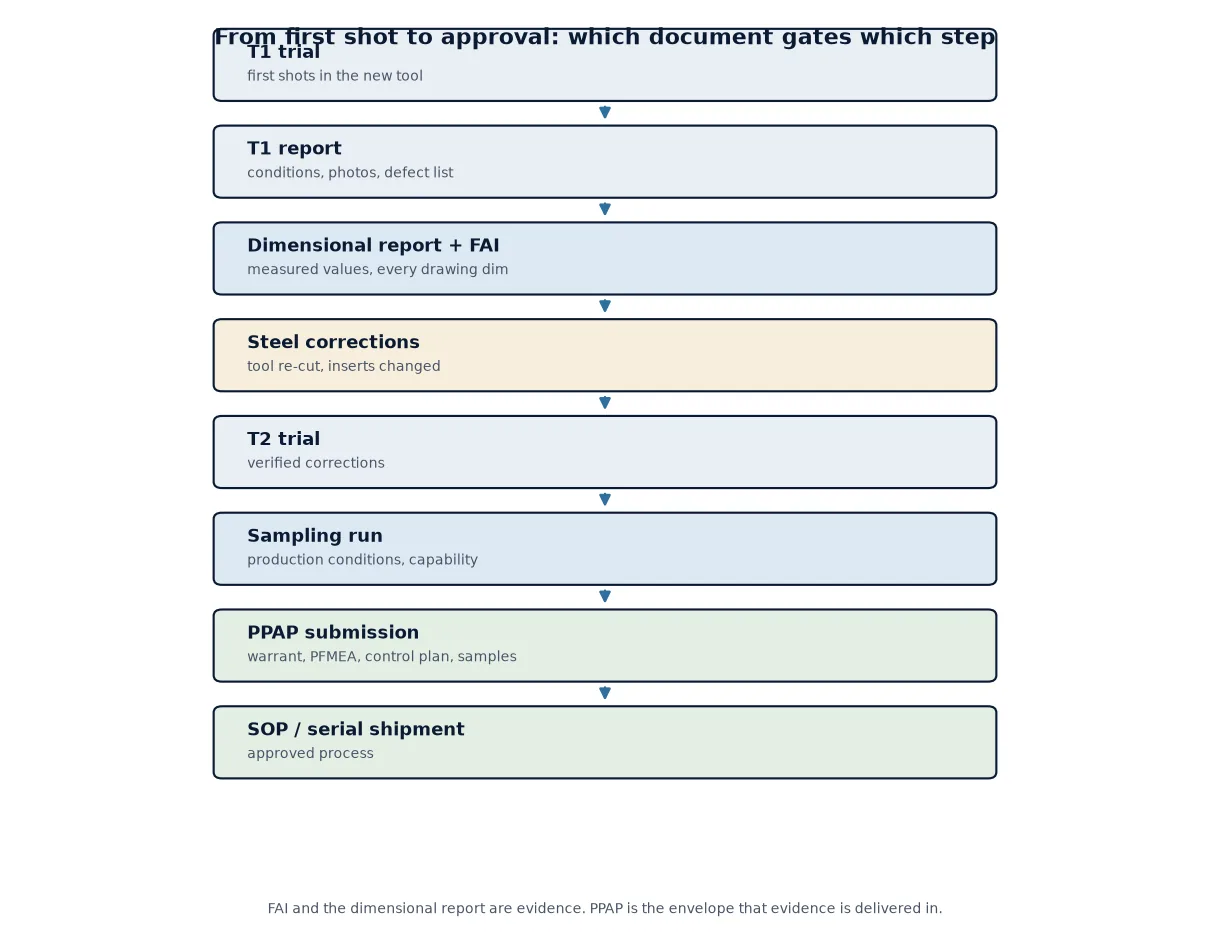
إجابة مختصرة: T1 هي أول تجربة تشغيل لقالب جديد. FAI (فحص العينة الأولى) هو قياس القطع الأولى مقابل كل متطلب في الرسم. التقرير البعدي هو البيانات المقاسة المجدولة نفسها، عادةً من جهاز CMM بالإضافة إلى الأدوات اليدوية. PPAP (عملية الموافقة على قطعة الإنتاج) هي حزمة التقديم التي تجمع النتائج البعدية، وأدلة المواد والأداء، ومستندات العملية وعينات القطع في موافقة واحدة. FAI والتقرير البعدي هما الدليل؛ PPAP هو الظرف الذي يُسلم فيه الدليل.
يتلقى المشترون هذه المستندات بكميات ويقرؤونها كإجراء شكلي. هذا خطأ، لأن تقرير T1 هو اللحظة الوحيدة التي لا يزال يمكن فيها تعديل القالب بتكلفة منخفضة. هذا دليل لما يجب أن يكون في كل مستند، وما يُفتقد غالبًا، وكيفية مراجعة تقرير في حوالي ثلاثين دقيقة.
ما تعنيه T1 وT2 وأخذ العينات فعليًا
التسمية غير موحدة بين الموردين أو الصناعات، لذا اتفق على المعنى كتابيًا قبل بناء القالب.
- T0 تُستخدم أحيانًا للتجربة الجافة — تركيب القالب، فحص الفتح والطرد، بدون حقن.
- T1 هي التجربة الأولى بالراتنج: يتم تجميع القالب، وتأسيس العملية، وتخرج القطع الأولى. هناك دائمًا تقريبًا تصحيحات تتبع.
- T2 هي التجربة بعد تلك التصحيحات — تعديل الفولاذ، إعادة قطع الإدخالات، تطبيق الملمس.
- أخذ العينات أو تشغيل SOP هو التشغيل في ظروف الإنتاج، على المعدات التي سيتم تصنيع القطع عليها فعليًا، وبالمعدل الذي سيتم تصنيعها به.
تختلف مجموعة المستندات في كل مرحلة. تقرير T1 هو دليل على أن القالب يعمل؛ تقرير أخذ العينات مع بيانات القدرة هو دليل على أن العملية تعمل. لا تقبل الثاني كبديل للأول، ولا تعامل تقرير T1 كإذن لبدء الشحن.
ما يجب أن يحتويه تقرير تجربة T1
على الأقل، يجب أن يتيح لك تقرير T1 الإجابة على أربعة أسئلة: هل فتح القالب وطرد القطع بشكل نظيف، هل تبدو القطع صحيحة، أي الأبعاد خارج التسامح، وما الذي سيتم تغييره.
- ظروف التجربة: الماكينة، القوة بالطن، درجة الراتنج والدفعة، درجة حرارة المنصهر والقالب، معاملات الحقن والضغط، وقت التبريد، وقت الدورة.
- سجل الحقن: عدد الحقنات التي تمت، وفي أي ظرف، وأي حقنات أتت منها العينات.
- الصور: القطعة كاملة، الوجهين، منطقة البوابة، علامات الطرد، وأي عيب مرئي بمقياس.
- النتائج البعدية مقابل الرسم، مع ذكر نظام المرجع.
- قائمة العيوب: حقن ناقص، زوائد، انخفاض، خطوط اللحام، علامات السحب، مع الموقع واقتراح لكل منها.
- قائمة التصحيحات مع مسؤول ومخطط نطاق T2.
إذا كان التقرير يحتوي على صور بدون أرقام، فهو تحديث تقدم، وليس تقرير T1.
FAI: فحص العينة الأولى
FAI هو التحقق الكامل للقطعة مقابل مواصفاتها – كل بُعد، كل ملاحظة، كل متطلب على الرسم، وليس عينة من الأبعاد يختارها المفتش. عادةً ما يتم ترقيم كل خاصية على الرسم برقم يرتبط بصف في التقرير، بحيث يمكن تدقيق التقرير مقابل الرسم بدلاً من الوثوق به.
ما يشمل FAI الصحيح:
- كل بُعد وملاحظة على الرسم، مرقمة وموسومة، مع القيمة الاسمية، التسامح، القيمة المقاسة ونتيجة اجتياز أو فشل.
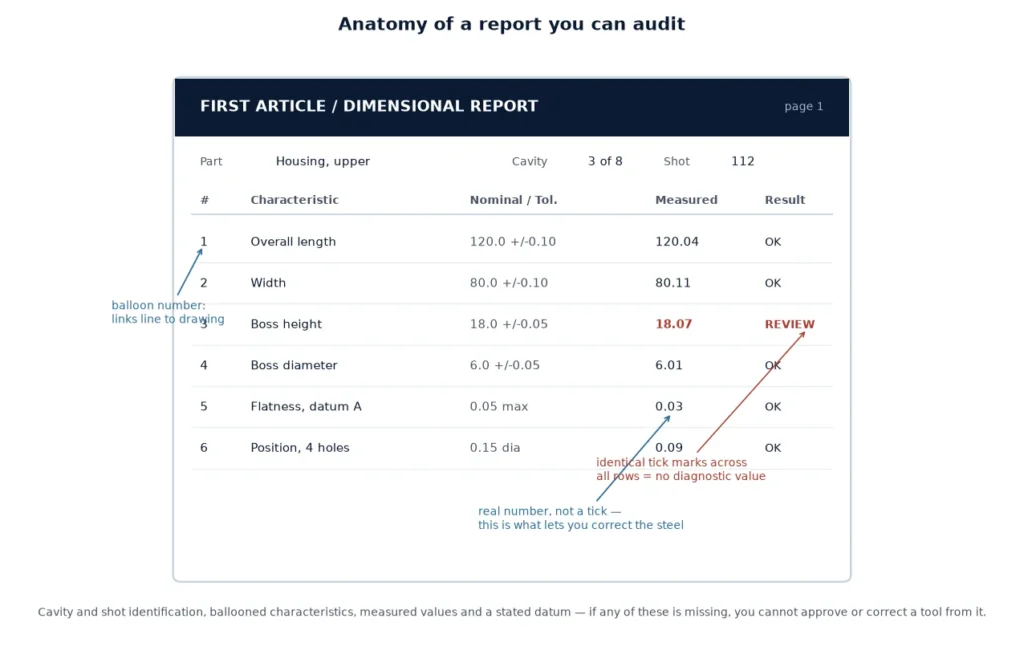
- تحديد القطعة: رقم التجويف، رقم الحقنة، التاريخ، دفعة الراتنج. FAI الذي لا يحدد أي تجويف تم قياسه لا يمكنه إخبارك ما إذا كانت القالب متوازن.
- معدات القياس المستخدمة لكل خاصية، وحالة معايرتها.
- أدلة المواد والأداء حيثما يطلب الرسم ذلك – شهادة الراتنج، اختبار ميكانيكي، لوحة لون، عينة نسيج.
- توقيع وتاريخ، من المورد ويفضل أن يكون معترف به من المشتري.
في مجال الطيران، يتم إضفاء الطابع الرسمي على FAI بموجب AS9102 مع نماذجه الثلاثة الخاصة. في العمل الصناعي العام والسيارات، تظهر نفس الفكرة كـ “نتائج أبعاد” داخل PPAP، أو ببساطة كتقرير عينة أولى مع الرسم. تختلف أسماء المستندات؛ لكن المنهجية نفسها.
تقرير الأبعاد
تقرير الأبعاد، الذي يسمى أحيانًا فحص التخطيط، هو جدول البيانات المقاسة نفسه. عمليًا، هو الجزء من FAI الذي يقرأه معظم المشترين فعليًا، والجزء الذي غالبًا ما يتم اختزاله إلى ثلاثة أسطر من “ضمن التسامح”.
ما يجب البحث عنه:
- مخطط المعايير المرجعية. إذا لم يذكر التقرير أي الأسطح استخدمت كـ A و B و C، لا يمكن إعادة إنتاج الأرقام أو الطعن فيها.
- قطع كافية. ثلاثة إلى خمس قطع من تجاويف مختلفة في حالة مستقرة هو الحد الأدنى المعتاد لرؤية التباين بين التجاويف. قطعة واحدة تخبرك أن القالب يمكنه صنع قطعة جيدة واحدة.
- أرقام حقيقية، وليس علامات صح. تقرير مليء بعلامات الصح ليس له قيمة تشخيصية. عندما ينحرف بُعد في T2، تحتاج إلى القيمة الفعلية في T1 لتعرف أي اتجاه يجب أن يتحرك فيه الفولاذ.
- معدات مناسبة للميزة. CMM ممتازة للموضع والملف على الأسطح المتاحة وهي عمياء عن عمق الخيط، النسيج، سمك الجدار الرقيق وأثر بوابة الحقن. تلك تحتاج إلى أدوات يدوية أو رؤية.
- القدرة، وليس فقط المطابقة. المطابقة هي قطعة واحدة داخل التسامح اليوم. القدرة (Cpk) هي استمرار العملية داخل التسامح خلال التشغيل. في T1 يمكنك عادةً رؤية المطابقة فقط؛ اطلب القدرة عند أخذ العينات.
تضيف القطع البلاستيكية تعقيدًا يجب أن يحترمه التقرير: القياسات تتغير مع الوقت ومع الحالة. البُعد المقاس بعد ساعتين من التشكيل، ثم مرة أخرى بعد 24 ساعة، ليس نفس البُعد. اسأل عن الحالة التي يعكسها التقرير.
PPAP: حزمة الموافقة
يأتي PPAP من AIAG في عالم السيارات ويُطلب الآن على نطاق أوسع بكثير. إنه تقديم لموافقة على عملية إنتاج، وليس تقرير تجريبي، وعادة ما يكون مطلوبًا قبل السماح للمورد بشحن قطع الإنتاج التسلسلي.
يتكون PPAP الكلاسيكي من ثمانية عشر عنصرًا. العناصر التي تحمل وزنًا حقيقيًا:
- سجلات التصميم وأي مستندات تغيير هندسي معتمدة.
- DFMEA وPFMEA، بالإضافة إلى مخطط تدفق العملية وخطة تحكم متطابقة مع بعضها.
- نتائج القياسات البعدية، ونتائج اختبار المواد والأداء.
- دراسات العملية الأولية – مؤشرات القدرة من تشغيل كبير، وليس من خمس قطع.
- تحليل نظام القياس، بحيث يكون المقياس نفسه مؤهلاً.
- توثيق المختبر، موافقة المظهر حيثما كان ذلك مناسبًا، عينات القطع، العينة الرئيسية، أدوات الفحص المساعدة.
- ضمان تقديم القطعة، موقع، يحدد مستوى التقديم.
تتراوح مستويات التقديم من 1 (الضمان فقط) إلى 5 (المراجعة في موقع المورد مع عينات). المستوى 3 هو الإعداد الافتراضي الشائع: ضمان مع البيانات الداعمة والعينات. اتفق على المستوى مبكرًا – فهو يحدد مقدار الأعمال الورقية التي يحملها المشروع، وهو أحد محركات التكلفة الحقيقية في صناعة القوالب.
FAI، تقرير القياسات البعدية وPPAP جنبًا إلى جنب
| FAI | تقرير القياسات البعدية | PPAP | |
|---|---|---|---|
| ما هو | فحص كامل للقطعة مقابل الرسم | جدول البيانات المقاسة، لكل خاصية | تقديم موافقة على عملية إنتاج |
| السؤال الذي يجيب عليه | هل تصنع القطعة بالقالب وفقًا للرسم؟ | أين تقع الأبعاد، وبكم؟ | هل تمت الموافقة على العملية لشحن قطع الإنتاج التسلسلي؟ |
| التوقيت النموذجي | من T1 فصاعدًا، يتم تحديثه بعد التصحيحات | مع FAI، ومرة أخرى في أخذ العينات | قبل شحن الإنتاج التسلسلي |
| المستندات المشمولة | رسم مرقم، ورقة قياس، شهادات المواد | نتائج برنامج CMM، نتائج الأدوات اليدوية، بيان المعايير المرجعية | 18 عنصرًا تشمل PFMEA، خطة التحكم، MSA، مؤشرات القدرة، الضمان |
| من يطلبها | أي مشتري لقالب جديد | أي مشتري، وبوابة الجودة الخاصة بصانع القالب | قطاع السيارات والموردين من المستوى الأول؛ يستخدم القطاع الطبي مسار التحقق الخاص به |
| الإخفاق الشائع | علامات صح بدلاً من الأرقام؛ عدم تحديد تجويف القالب | نظام المعايير المرجعية مفقود؛ عدد قليل جدًا من القطع | PFMEA وخطة التحكم لا تصفان العملية الفعلية |
كيفية مراجعة تقرير T1 في ثلاثين دقيقة
روتين قابل للتكرار يتفوق على قراءة الحزمة من البداية للنهاية.
- تحقق من هوية القطعة: رقم التجويف، رقم الحقنة، دفعة الراتنج، التاريخ. إذا كان أي منها مفقوداً، توقف هنا.
- اقرأ ظروف الاختبار مقابل افتراضات العملية الخاصة بك. قطعة تعمل فقط بدورة غير واقعية ليست قطعة معتمدة.
- انظر إلى الصور لأربعة عيوب هي الأكثر أهمية: الحقن القصير في نهاية الملء، الزيادة عند خط الفصل، الانكماش فوق الأضلاع، وعلامات السحب من النسيج.
- افتح التقرير الأبعاد عند الأبعاد التي تهتم بها. قارن القيم المقاسة، وليس علامات التجزئة.
- تحقق من أضيق ثلاث تفاوتات على وجه التحديد. إذا كانت جميعها تقع عند حافة واحدة لنطاق التفاوت، فإن القالب سيتحرك في T2.
- اقرأ قائمة التصحيحات. تقرير بدون تصحيحات في T1 إما أنه قالب بسيط جداً أو تقرير يخفي شيئاً.
- تأكد من الشخص المخول بالتوقيع وما الذي يحفز موافقة T2. الصمت هنا هو كيف ينزلق القالب إلى الإنتاج مع بنود مفتوحة.
- أرشفه. تقرير T1 لا يمكنك العثور عليه خلال عامين يعادل عدم وجود تقرير.
علامات تحذير تستحق الاعتراض عليها
- تقرير أبعاد بدون بيان مرجع، أو بكل قيمة مطابقة تماماً للاسمي.
- مؤشرات القدرة المحسوبة من خمس قطع فقط.
- FAI بدون تعريف للتجويف، مما يجعل توازن قالب متعدد التجاويف مجهولاً.
- PPAP حيث تصف PFMEA، مخطط التدفق وخطة التحكم ثلاث عمليات مختلفة.
- نسيج أو لون مدعى باعتماده بدون عينة أو قسيمة مرجعية.
- تقرير مؤرخ قبل الاختبار، وهو ما يحدث أكثر مما يعترف به أي شخص عند إعادة استخدام القوالب.
- “ضمن التفاوت” لخاصية تظهر على الرسم بدون أي تفاوت على الإطلاق.
لا شيء من هذه الأسباب لرفض مورد. إنها أسباب لطرح سؤال محدد، وهو الهدف الكامل من مجموعة المستندات.
من أين تأتي هذه المستندات
كل تقرير نصدره يتم إنشاؤه من القياس، وليس من قالب: يتم قياس التجويف والنواة على أنظمة CMM والرؤية في غرفة القياس الخاصة بنا، تغطي الفحوصات اليدوية الميزات التي لا يمكن لـ CMM الوصول إليها، ويذكر التقرير أي تجويف وأي حقنة جاء منها كل رقم. يتم اعتماد النسيج واللون مقابل عينات مادية قبل اعتماد القالب.
لأن نفس المصنع يدير خطوط حقن البلاستيك الخاصة بنا، فإن تقرير T1 له قارئ ثانٍ: فريق الإنتاج الذي يجب أن يدير القالب. وهذا يميل إلى إزالة الأجزاء المتفائلة من التقرير قبل أن يصل إلى العميل.
إذا كنت تراجع حزمة الآن ولا يتوافق شيء ما – بعد بدون مرجع، أو ادعاء قدرة بدون تشغيل – أرسلها إلينا. سنخبرك بما كنا سنسأل صانع القالب، وما كنا نريد إعادة قياسه قبل الموافقة.
الأسئلة المتكررة
هل يتطلب قالب الحقن الجديد دائمًا تقرير PPAP؟
لا. يعتبر PPAP اتفاقية في قطاع السيارات ويطلبه موردو السيارات والموردون من المستوى الأول كشرط لشحن القطع التسلسلية. عادةً ما تعمل مشاريع المستهلكين والأجهزة والصناعة العامة مع تقرير FAI بالإضافة إلى تقرير قياسي وشهادات المواد. تتبع مشاريع الأجهزة الطبية مسار التحقق الخاص بها، عادةً IQ/OQ/PQ مع فحص العينة الأولى داخله. اتفق على المتطلبات قبل بناء القالب، لأن ذلك يغير حجم العمل.
كم عدد القطع التي يجب قياسها لتقرير T1؟
ثلاث إلى خمس قطع، مأخوذة من تجاويف مختلفة ومن حقنة مستقرة، هو الحد الأدنى العملي لرؤية الاختلاف بين التجاويف. تحتاج دراسات القدرة لـ PPAP إلى تشغيل إنتاجي كبير بدلاً من ذلك — تقليديًا 300 قطعة متتالية — لأنه لا يمكن استنتاج القدرة من حفنة من العينات.
ما الفرق بين FAI وتفتيش التخطيط؟
يتداخلان بشكل كبير. FAI هو الفحص الكامل للقطعة مقابل كل متطلب في الرسم. تفتيش التخطيط هو التقرير القياسي الكامل للقطعة، غالبًا نفس بيانات القياس المقدمة كجدول. في لغة PPAP، يظهر تفتيش التخطيط كـ “نتائج قياسية”. التمييز المهم هو ما إذا كان كل خاصية قد قيست بأرقام حقيقية.
هل يمكن أن يعتمد تقرير T1 على بيانات CMM فقط؟
ليس تمامًا. يقيس CMM الهندسة المتاحة جيدًا ولا يمكنه قياس عمق الخيط، الملمس، سمك الجدار في قسم رفيع، أثر البوابة أو اللون. يجمع التقرير الموثوق نتائج CMM مع الأدوات اليدوية والقياس البصري، ويحدد الطريقة المستخدمة لكل خاصية.
ماذا يحدث إذا كانت قطع T1 خارج التسامح؟
يتم تصحيح القالب ويتم إجراء تجربة T2. التقرير القياسي هو ما يجعل هذا فعالاً: لأن القيم المقاسة سجلت بدلاً من وضع علامة، يعرف صانع القالب ما إذا كان يجب تحريك الفولاذ بمقدار 0.05 مم أو 0.15 مم وفي أي اتجاه. تقرير مليء بالعلامات يجبر على التخمين، والتخمين يكلف تجربة.
احصل على تقرير T1 يمكنك مراجعته فعليًا
أرسل لنا رسم القطعة ومتطلبات الجودة — FAI فقط، أو PPAP كامل — وسنخبرك بما سيتضمنه التقرير قبل قطع القالب.