วิศวกรรมแม่พิมพ์
การเลือกวัสดุแม่พิมพ์: P20, 718H, S136 หรือ NAK80?
เกรดพรีฮาร์ดเทนสี่เกรดครอบคลุมแม่พิมพ์ฉีดพลาสติกส่วนใหญ่ แต่ไม่สามารถใช้แทนกันได้ นี่คือวิธีที่วัสดุพลาสติก จำนวนโพรง และข้อกำหนดพื้นผิวช่วยเลือกเหล็กให้คุณ
คำตอบสั้นๆ: เลือกวัสดุเหล็กจากพลาสติกก่อน จากนั้นจึงดูจำนวนโพรง ชิ้นส่วน ABS หรือ PP ทั่วไปในแม่พิมพ์ 2 โพรงสำหรับการผลิต 200,000 ช็อต ควรใช้บล็อกพรีฮาร์ดเทน P20 หรือ 718H เท่านั้น ชิ้นส่วนโปร่งใสหรือผิวสูงต้องการ NAK80 หรือ 718H ที่ขัดเงาอย่างดี PVC, CPVC, อะซีทัล, เกรดทนไฟ และวัสดุใดๆ ที่ปล่อยกรดที่อุณหภูมิหลอมละลายต้องการเกรดสแตนเลส เช่น S136 เพิ่มสารตัวเติมที่กัดกร่อน และความแข็งที่ต้องการจะเพิ่มขึ้นก่อนที่โลหะผสมจะเปลี่ยนไป
การโต้เถียงเรื่องวัสดุแม่พิมพ์ส่วนใหญ่ในการเริ่มโครงการมักเกี่ยวกับความเสี่ยง: ผู้ซื้อต้องการบล็อกราคาถูกที่สุดที่จะอยู่รอดตลอดโครงการ และผู้ผลิตแม่พิมพ์ต้องการเกรดที่จะไม่ถูกส่งกลับมาเพราะปัญหาการขัดเงาหรือการกัดกร่อน คู่มือนี้อธิบายตำแหน่งที่แท้จริงของเกรดพรีฮาร์ดเทนทั่วไปทั้งสี่เกรด วิธีที่พวกมันล้มเหลว และคำถามที่ควรตอบก่อนที่จะตัดเหล็ก
เริ่มจากพลาสติก ไม่ใช่เหล็ก
คุณสมบัติสามประการของเรซินตัดสินใจการเลือกส่วนใหญ่ก่อนที่จะมีการออกแบบแม่พิมพ์:
- การกัดกร่อน PVC, CPVC, POM, ABS ทนไฟ และเกรดที่มีฮาโลเจนบางชนิดปล่อยผลพลอยได้ที่เป็นกรดหรือรุนแรงที่อุณหภูมิหลอมละลาย ในโพรงที่ไม่ใช่สแตนเลส มันจะทำลายผิวขัดเงา จากนั้นพื้นผิว และสุดท้ายชิ้นส่วน นี่คือการสนทนาเกี่ยวกับสแตนเลส (S136 หรือ 2316 เป็นทางเลือก) ไม่ใช่การสนทนาเกี่ยวกับความแข็ง
- การสึกหรอ เส้นใยแก้ว สารตัวเติมแร่ สารตัวเติมเซรามิก และมาสเตอร์แบทช์บางชนิดทำให้เกต รันเนอร์ และพื้นผิวโพรงสึกหรอ การสึกหรอเป็นปัญหาของความแข็งและการเคลือบผิว ดังนั้นคำตอบคือเกรดที่แข็งกว่า (H13 ที่ชุบแข็งทั้งชิ้นหรือพื้นผิวที่ชุบไนไตรด์) ไม่ใช่เกรดที่ขัดเงามากกว่า
- ข้อกำหนดพื้นผิว แผง Class-A ที่มองเห็นได้ เลนส์ ไลท์ไกด์ หรือชิ้นส่วนทางการแพทย์ที่มีผิวเงากระจก ต้องการเหล็กที่สามารถขัดให้ได้พื้นผิวที่ไร้ตำหนิและรักษามันไว้ NAK80 มีอยู่เพื่อจุดประสงค์นี้โดยเฉพาะ และ 718H คือตัวเลือกหลักเมื่อข้อกำหนดคือผิวสูงไม่ใช่ผิวระดับแสง
หากสองในสามประเด็นชี้ไปในทิศทางที่ต่างกัน แม่พิมพ์มักจะแยกส่วน: แทรกโพรงสแตนเลสในฐานมาตรฐาน หรือแทรกชุบแข็งเฉพาะที่เกต นั่นคือวิศวกรรมปกติ ไม่ใช่การประนีประนอม
ตำแหน่งที่แท้จริงของทั้งสี่เกรด
ทั้งสี่เกรดจัดส่งในสภาพพรีฮาร์ดเทน ซึ่งหมายความว่าโพรงสามารถกลึงและนำไปผลิตได้โดยไม่ต้องผ่านกระบวนการชุบแข็งและการบิดเบี้ยวที่มาพร้อมกับมัน ความแตกต่างอยู่ที่ความแข็ง ความสะอาด และปริมาณโลหะผสม
| เกรด | ความแข็งก่อนชุบแข็งโดยทั่วไป | จุดเด่น | ข้อจำกัด |
|---|---|---|---|
| P20 (1.2311 / 1.2312 family) | ประมาณ 28–34 HRC | แม่พิมพ์ขนาดใหญ่ เรียบง่าย โพรงน้อย; ต้นแบบและแม่พิมพ์ชั่วคราว; บล็อกใหญ่ที่ต้นทุนและความพร้อมใช้งานสำคัญ | ผิวขัดมันบนพื้นที่กว้าง เรซินที่มีฤทธิ์กัดกร่อน โปรแกรมการผลิตยาว; อ่อนกว่าวัสดุอื่น ทำให้สึกหรอที่เกตเห็นได้ชัดก่อน |
| 718H (1.2738 modified) | ประมาณ 33–36 HRC | วัสดุมาตรฐานสำหรับแม่พิมพ์ขนาดกลางถึงใหญ่; ความสะอาดและความสามารถในการขัดมันดีกว่า P20 ในขณะที่ยังคงความสามารถในการตัดเฉือนใกล้เคียงกัน | ยังไม่ต้านทานการกัดกร่อน; สำหรับเรซินที่มีเส้นใยแก้ว บริเวณเกตจำเป็นต้องมีอินเสิร์ตที่แข็งกว่า |
| S136 (1.2083, 420-type stainless) | ประมาณ 30–34 HRC | PVC, POM, เกรดทนไฟและทางการแพทย์; แม่พิมพ์ที่ชื้นหรือระบายความร้อนไม่ดี; ต้านทานการกัดกร่อนและขัดมันได้ดี | การนำความร้อนต่ำกว่าเหล็กกล้าคาร์บอน; อ่อนกว่าเหล็กกล้าแม่พิมพ์ที่ผ่านการชุบแข็ง จึงไม่เหมาะสำหรับฟิลเลอร์กัดกร่อนในปริมาณการผลิตสูง |
| NAK80 (P21-type, pre-hardened) | ประมาณ 37–41 HRC | ขัดมันระดับกระจกโดยไม่ต้องผ่านรอบการชุบแข็ง; ชิ้นส่วนที่ต้องการความสวยงาม งานออปติคอล ไกด์ไลท์ และชิ้นส่วนที่มองเห็นได้; มีความเสถียรระหว่างการขัดมันเป็นเวลานาน | ไม่ใช่เกรดสแตนเลส; ความแข็งยังต่ำกว่าเหล็กกล้าแม่พิมพ์ที่ผ่านการชุบและอบคืนตัว ดังนั้นงานผลิตปริมาณสูงมากหรือเรซินกัดกร่อนยังคงเป็นหน้าที่ของเหล็กกล้าแบบ H13 |
ทางเลือกอีกสองทางที่ควรนำมาพิจารณาร่วมกัน แม้ว่าจะไม่ได้ผ่านการชุบแข็งล่วงหน้า ได้แก่ สแตนเลส 1.2316 สำหรับกรณีที่ความต้านทานการกัดกร่อนสำคัญกว่าความมันวาว และ เหล็กกล้า 1.2344 / H13-type ที่ผ่านการชุบแข็งจนมีความแข็งประมาณ 48–52 HRC สำหรับงานที่ปริมาณการผลิตหรือฟิลเลอร์ต้องการความต้านทานการสึกหรอที่แท้จริง และชิ้นงานนั้นสมเหตุสมผลกับการทำความร้อน
เส้นทางตัดสินใจที่เราใช้จริง
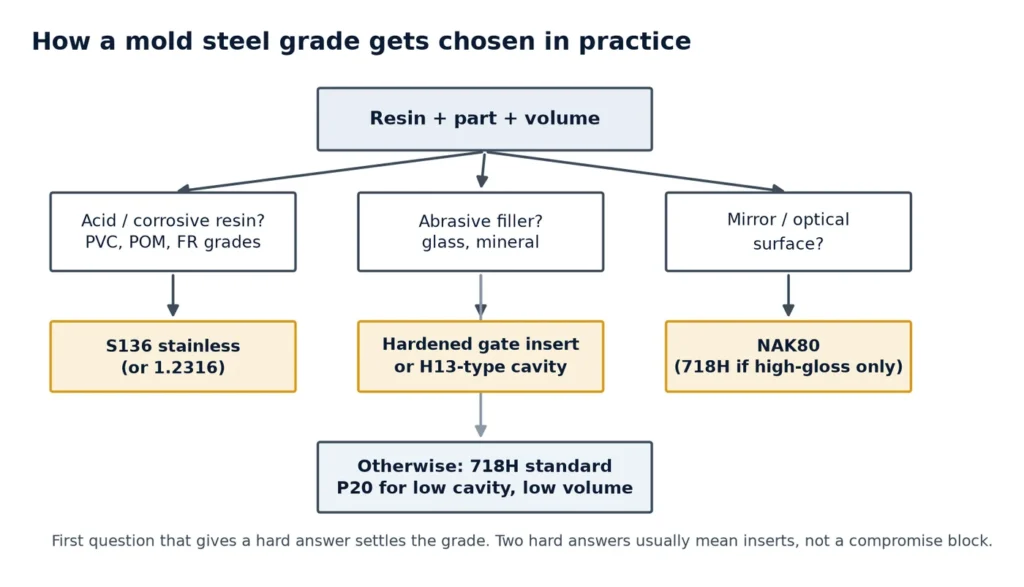
สี่คำถาม ถามตามลำดับนี้ คำถามแรกที่ให้คำตอบที่ชัดเจนจะตัดสินเกรด
- เรซินปลดปล่อยกรดหรือกัดกร่อนเหล็กหรือไม่? PVC, CPVC, POM, เกรดทนไฟและบางเกรดทางการแพทย์ → สแตนเลส (S136 หรือ 2316 ที่การขัดเงาเป็นเรื่องรอง) หยุดตรงนี้
- เรซินมีฤทธิ์กัดกร่อนหรือไม่? เติมแก้วหรือแร่ หรือมาสเตอร์แบทช์ที่เติมสารปริมาณสูง → เพิ่มความแข็ง ใช้เกรดผ่านการชุบแข็งล่วงหน้าพร้อมโพรงไนไตรด์หรือเคลือบ หรือใช้ insert ชุบแข็งที่ gate ก่อนที่จะพิจารณาใช้โพรง H13 ทั้งชิ้น
- พื้นผิวที่มองเห็นคือตัวผลิตภัณฑ์หรือไม่? แผง Class-A ที่ไม่ต้องพ่นสี, เลนส์, ตัวนำแสง → NAK80 หรือ 718H ที่ข้อกำหนดการขัดเงาเป็นเงาสูงมากแทนที่จะเป็นระดับแสง ณ จุดนี้ ชั่วโมงการขัดเงา ไม่ใช่ต้นทุนเหล็ก ที่เป็นความเสี่ยงหลัก
- จำนวนครั้งการฉีดเท่าไร? ต่ำกว่า 100,000 ครั้งโดยประมาณ P20 หรือ 718H เป็นสัดส่วนที่เหมาะสม มากกว่านั้น ให้เลื่อนขึ้นไปใช้เหล็กที่มีความแข็งสูงขึ้น และคาดว่าจะต้องใช้ insert ที่ gate ไม่ว่ากรณีใด
ทุกอย่างอื่น — ขนาดบล็อก, การจัดวาง insert, การจัดวางระบบทำความเย็น — ตามมาจากการเลือกเหล็ก ไม่ใช่ในทางกลับกัน แม่พิมพ์ที่ออกแบบรอบบล็อคเนื้ออ่อนไม่สามารถอัพเกรดในภายหลังได้โดยไม่ต้องตัดโพรงใหม่ — นี่คือเหตุผลที่การตัดสินใจเลือกเหล็กควรอยู่ในขั้นตอน การออกแบบและวิศวกรรมแม่พิมพ์ ไม่ใช่ในการสนทนาซื้อขาย
จำนวนโพรงก็เปลี่ยนคำตอบด้วย
โพรงมากขึ้นหมายถึงความล้มเหลวแบบเดียวกันซ้ำมากขึ้น และความทนทานต่อเกรดที่สึกหรอไม่สม่ำเสมอลดลง นอกจากนี้ยังหมายถึงพื้นที่ gate ทำงานหนักขึ้นต่อการฉีดหนึ่งครั้ง จำนวนโพรงถูกกำหนดโดยการคาดการณ์ปริมาณการผลิต การฉีดพลาสติก ดังนั้นจึงควรกำหนดให้แน่นอนก่อนสั่งบล็อก
| จำนวนโพรง | ตำแหน่งเหล็กที่เหมาะสม | ระวัง |
|---|---|---|
| 1–2 โพรง | P20 / 718H; S136 เฉพาะเมื่อเรซินต้องการ | บล็อกราคาถูก, ขัดเงาสูง — สองสิ่งนี้ไม่สามารถอยู่ร่วมกันได้ |
| 4–8 โพรง | 718H มาตรฐาน; NAK80 สำหรับชิ้นส่วนที่มองเห็น; insert gate ชุบแข็ง | การทำความเย็นไม่สม่ำเสมอแสดงออกมาเป็นความบิดงอเร็วกว่าที่เหล็กจะสึกหรอ |
| 16–32 โพรง | insert โพรง 718H หรือ NAK80 ในฐานที่รับแรง; แบบ H13 สำหรับปริมาณการผลิตสูง | ความคลาดเคลื่อนมิติระหว่างโพรง; ควรวางแผน insert สำรองตั้งแต่แรก |
| 64+ โพรง (ฝา, จุกปิด) | insert ชุบแข็ง, ข้อกำหนดเหล็กที่เข้มงวด, การอบชุบความร้อนที่ควบคุมได้ | ความแปรผันใดๆ จะถูกคูณเพิ่ม; ใบรับรองเหล็กและการทำแผนที่ความแข็งกลายเป็นเรื่องปกติ |
แต่ละเกรดมักจะเสียหายอย่างไร
การรู้รูปแบบการเสียหายคือวิธีที่คุณจะอธิบายเหตุผลในการเลือกเกรดให้กับผู้ซื้อที่เห็นเพียงราคาบล็อก
- P20 ในชิ้นส่วนที่มองเห็น: การขัดเงาจะเผยให้เห็นสิ่งเจือปนและพื้นผิวไม่เคยถึงสเปค เครื่องมือไม่ได้มีข้อบกพร่อง แต่เกรดไม่เหมาะกับความต้องการพื้นผิว
- 718H กับเรซินเติมใยแก้ว: การสึกกร่อนที่เกตและวงขัดเงารอบเกตหลังจากฉีดหลายแสนครั้ง การแก้ไขคือใช้เกตอินเซิร์ตชุบแข็ง ติดตั้งตั้งแต่ตอนสร้างแม่พิมพ์
- S136 กับรอบการผลิตที่ร้อนและเร็ว: ไม่ใช่การเสียหายจากกัดกร่อนแต่เป็นจากความร้อน — การนำความร้อนที่ต่ำกว่าทำให้โพรงแม่พิมพ์ร้อนขึ้นแม้ใช้ระบบทำความเย็นเดียวกัน และรอบการผลิตหรือการบิดงอจะเป็นตัวรับผล
- NAK80 ในแม่พิมพ์ PVC: การขัดเงายอดเยี่ยมแต่ความต้านทานการกัดกร่อนไม่ใช่ สแตนเลสคือคำตอบเดียวเมื่อเรซินมีความกัดกร่อนสูง
ชุบแข็งล่วงหน้า ชุบแข็งตลอดชิ้น หรือไนไตรด์
ชุบแข็งล่วงหน้าหมายถึงบล็อกมาถึงในสภาพแข็งได้ที่และสามารถกลึงได้ทันที: เส้นทางที่เร็วที่สุด ไม่บิดงอ และเป็นเหตุผลที่ P20, 718H, S136 และ NAK80 ครอบคลุมแม่พิมพ์ส่วนใหญ่ การชุบแข็งตลอดชิ้น (ชุบแข็งและอบคืนหลังกลึงคร่าว) ได้ความแข็งจริงสำหรับการผลิตปริมาณสูง แลกกับวงจรการอบชุบ ค่าเผื่อสำหรับงานสำเร็จ และความเสี่ยงการบิดงอที่ต้องจัดการ การไนไตรด์สร้างผิวแข็งบนโพรงที่ชุบแข็งล่วงหน้าและเป็นทางประนีประนอมที่ดีสำหรับเรซินที่มีความขัดสีในปริมาณปานกลาง — แต่ผิวบาง และการขัดเงาซ้ำจะทำให้สูญเสียผิวแข็งนี้
หมายเหตุเชิงปฏิบัติจากงานสร้างแม่พิมพ์: ตัวเลขความแข็งในใบรับรองมีความสำคัญน้อยกว่าความสม่ำเสมอทั่วทั้งบล็อก โพรงสองช่องที่ตัดจากอินเซิร์ตที่มีความแข็งต่างกันจะสึกหรอต่างกัน และคุณภาพชิ้นส่วนจะแยกกันก่อนที่ใครจะสังเกตเห็นความแตกต่างของเหล็ก
สิ่งที่เราต้องการจากคุณก่อนแนะนำเหล็ก
เราสามารถเสนอเกรดได้ในการแลกเปลี่ยนครั้งเดียวหากมีข้อมูลหกรายการนี้:
- เรซินและเกรด (รวมถึงประเภทและเปอร์เซ็นต์ตัวเติม และสารหน่วงไฟถ้ามี)
- พื้นผิวที่ต้องการ: ระดับความสวยงาม พื้นผิวหรือความเรียบ SPI ความต้องการด้านแสง
- ปริมาณการผลิตเป้าหมายสำหรับแม่พิมพ์ และว่าแม่พิมพ์อาจถูกตัดใหม่หรือเปลี่ยนอินเซิร์ตในภายหลังหรือไม่
- จำนวนโพรงและเวลารอบการผลิตที่คาดหวัง
- ขนาดชิ้นส่วนและความหนาของผนัง — สิ่งนี้กำหนดขนาดบล็อกและระบบทำความเย็นมากกว่าโลหะผสม
- ข้อจำกัดใดๆ เกี่ยวกับแม่พิมพ์: ฐานที่มีอยู่เพื่อนำกลับมาใช้ น้ำหนักการขนส่ง หรือข้อกำหนดเหล็กของลูกค้า
ด้วยข้อมูลเหล่านั้น เกรด การจัดวางอินเซิร์ต และรายละเอียดเกตจะตามมาอย่างรวดเร็ว หากประเภทแม่พิมพ์ยังเปิดอยู่ การเปรียบเทียบในหน้า ประเภทแม่พิมพ์ ของเราจะช่วยจำกัดขอบเขตก่อนพูดถึงเหล็ก หากไม่มีข้อมูลเหล่านี้ คำแนะนำใดๆ ก็เป็นการเดาที่แต่งตัวเป็นงานวิศวกรรม
คำถามที่พบบ่อย
NAK80 ดีกว่า 718H เสมอสำหรับชิ้นส่วนเงาวันหรือไม่?
ไม่เสมอไป NAK80 ให้ความเงาด้วยการขัดแบบกระจกได้อย่างน่าเชื่อถือกว่าและคงสภาพไว้ได้นานในการขัดเงา นั่นคือเหตุผลที่เหมาะกับงานด้านออปติคอลและงานที่ต้องการความเงาสูง สำหรับชิ้นส่วน Class-A ที่มีการพ่นสีหรือผิวสัมผัสในปริมาณปานกลาง 718H สามารถตอบโจทย์ได้ด้วยความเสี่ยงด้านความพร้อมใช้งานและต้นทุนที่ต่ำกว่า การตัดสินใจขึ้นอยู่กับข้อกำหนดการขัดเงา ไม่ใช่แค่คำว่าความเงา
เราสามารถเริ่มต้นด้วย P20 และอัพเกรดเหล็กกล้าในภายหลังได้หรือไม่?
ทำได้เฉพาะโดยการทำโพรงขึ้นใหม่เท่านั้น บล็อกที่ยังไม่ผ่านการชุบแข็งซึ่งถูกตัดแล้วไม่สามารถเปลี่ยนเป็นบล็อกที่ผ่านการชุบแข็งได้โดยไม่ต้องตัดใหม่ และขนาดของช่องโพรงก็ถูกกำหนดไว้แล้ว หากการคาดการณ์ปริมาณการผลิตยังไม่แน่ชัด ทางปฏิบัติที่ดีคือใช้เกรดที่ผ่านการชุบแข็งล่วงหน้าที่สูงกว่า P20 เล็กน้อยและใช้แบบแทรกที่จุดทางเข้า
สแตนเลสช่วยแก้ปัญหาการติดและการกัดกร่อนได้หรือไม่?
มันแก้ปัญหาด้านการกัดกร่อนได้ และเป็นตัวเลือกที่เหมาะสมสำหรับ PVC, POM และเรซินทนไฟ แต่มันไม่ได้แก้ปัญหาการติด: นั่นเป็นปัญหาของมุมดราฟต์ การดีดชิ้นงาน และพื้นผิวสัมผัส โปรดคาดหวังว่าโพรงสแตนเลสจะต้องใช้มุมดราฟต์เดียวกันกับเหล็กกล้าชนิดอื่นๆ
เราจะตรวจสอบเหล็กกล้าที่ได้รับมาอย่างไร?
ขอใบรับรองจากโรงงานพร้อมหมายเลขความร้อน ตรวจสอบความแข็งที่หลายจุดทั่วทั้งบล็อกแทนที่จะตรวจแค่จุดเดียว และยืนยันว่าผลการวิเคราะห์ตรงกับเกรดที่สั่งซื้อ สำหรับแม่พิมพ์หลายโพรง ให้เก็บใบรับรองไว้กับเอกสารของแม่พิมพ์ เพื่อให้สามารถจับคู่แบบแทรกในภายหลังได้
มีชิ้นส่วนที่ต้องการเหล็กกล้าที่เหมาะสมหรือไม่?
ส่งข้อมูลเรซิน ข้อกำหนดพื้นผิว การคาดการณ์ปริมาณ และแบบแปลนชิ้นส่วนมาให้เรา เราจะตอบกลับด้วยเกรดเหล็ก การจัดวางแบบแทรก และความเสี่ยงที่ควรออกแบบแก้ไขก่อนการตัดเหล็ก