เศรษฐศาสตร์แม่พิมพ์
อะไรที่กำหนดต้นทุนของแม่พิมพ์ฉีดพลาสติก? ปัจจัย 7 ประการที่ผู้ซื้อสามารถตรวจสอบได้
ใบเสนอราคาสองใบสำหรับชิ้นส่วนเดียวกันอาจแตกต่างกันถึง 40% เกือบทุกครั้งด้วยเหตุผลทั้งเจ็ดประการนี้ — และหกประการสามารถเห็นได้จากใบเสนอราคาเอง
คำตอบสั้นๆ: ต้นทุนของแม่พิมพ์ฉีดพลาสติกถูกกำหนดโดยเจ็ดสิ่ง — รูปร่างเรขาคณิตของชิ้นส่วน, จำนวนโพรงในแม่พิมพ์, เกรดและความแข็งของเหล็ก, โครงสร้างแม่พิมพ์ (สองแผ่น, สามแผ่น, ฮอทรันเนอร์, สไลด์), ความเรียบและพื้นผิวของผิวแม่พิมพ์, ความคลาดเคลื่อนที่ชิ้นส่วนต้องรักษาได้, และปริมาณการทดสอบและเอกสารที่คุณต้องการก่อนส่งมอบแม่พิมพ์ การเปลี่ยนแปลงปัจจัยใดปัจจัยหนึ่งจะทำให้ราคาเปลี่ยนตามไปด้วย
นั่นคือเหตุผลที่ใบเสนอราคาแม่พิมพ์ไม่ใช่ตัวเลขเดียวที่คุณสามารถเปรียบเทียบเหมือนราคาแบริ่ง มันคือชุดของการเลือกทางวิศวกรรมที่มีตัวเลขกำกับอยู่ คำถามที่มีประโยชน์ไม่ใช่ “ทำไมราคาของคุณสูงกว่า” แต่คือ “การเลือกแบบไหนที่แตกต่างกัน” ด้านล่างนี้คือเจ็ดปัจจัยที่ตัดสินเกือบทั้งหมด พร้อมกับรายการตรวจสอบที่เราใช้เมื่อผู้ซื้อขอให้เราอธิบายความแตกต่างระหว่างข้อเสนอสองรายการ
1. รูปร่างเรขาคณิตของชิ้นส่วน หรือปริมาณงานที่แม่พิมพ์ต้องทำ
ก่อนที่จะตัดเหล็กใดๆ แผนภาพชิ้นส่วนได้ตัดสินส่วนใหญ่ของแม่พิมพ์ไปแล้ว ตัวเรือนแบนที่มีผนังหนา 2 มม. สม่ำเสมอ, มุมดราฟต์ที่เพียงพอ และเส้นแบ่งแม่พิมพ์หนึ่งเส้น เป็นแม่พิมพ์ที่ตรงไปตรงมา ขนาดภายนอกเดียวกันแต่มีอันเดอร์คัทหกจุด, ตะแกรงซี่โครงหนา 0.6 มม., พื้นผิวคุณภาพเลนส์บนด้านหนึ่ง และเกลียวที่ไม่สามารถดึงออกได้ เป็นโครงการที่แตกต่างออกไป
สิ่งที่ทำให้ราคาสูงขึ้นในส่วนนี้: อันเดอร์คัทที่ต้องการสไลด์, ลิฟเตอร์ หรือคอร์ที่พับได้; คอร์บางลึกที่ต้องการอินเสิร์ตหรือเบริลเลียม-คอปเปอร์; การเปลี่ยนความหนาของผนังที่อาจทำให้เกิดรอยบุ๋มหากไม่มีระบบทำความเย็นเพิ่มเติม; เกตที่ไม่สามารถวางบนด้านที่ซ่อนได้; และคุณลักษณะใดๆ ที่บังคับให้เส้นแบ่งแม่พิมพ์ไปอยู่บนพื้นผิวที่มองเห็นได้
นี่คือจุดที่การทบทวนการออกแบบเพื่อการผลิตแสดงคุณค่า การย้ายซี่โครงหนึ่งจุด, เพิ่มมุมดราฟต์หนึ่งองศา หรือย้ายตำแหน่งเกต สามารถตัดสไลด์ออกจากแม่พิมพ์ได้ — ซึ่งมีมูลค่ามากกว่าการต่อรองเรื่องอัตราค่าจ้างรายชั่วโมงใดๆ ใบเสนอราคาที่ไม่มีบันทึก DFM คือราคาบนแบบแปลนที่ไม่มีใครตั้งคำถาม
2. จำนวนโพรง
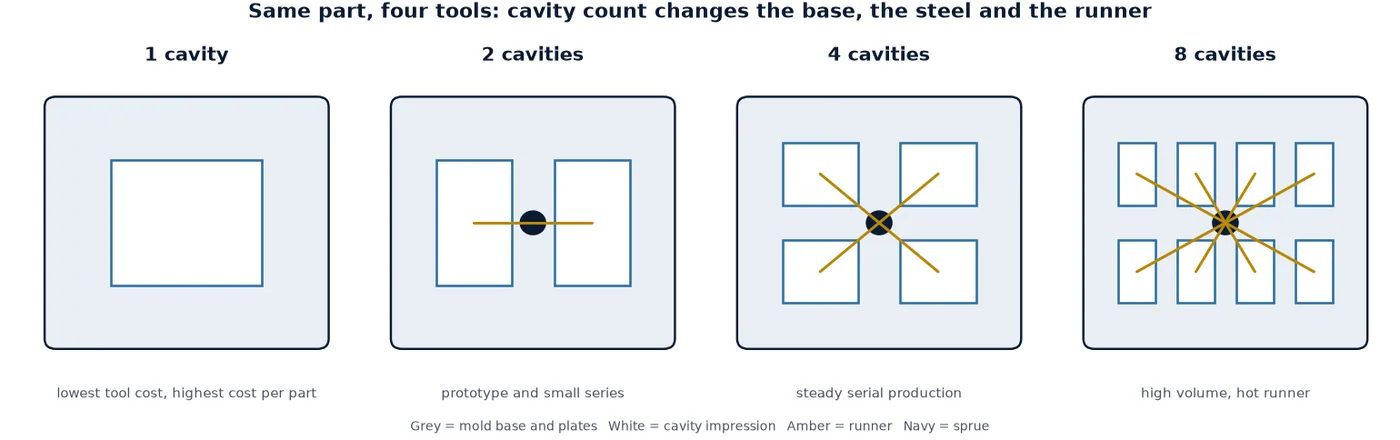
จำนวนโพรงเป็นคันโยกที่ใหญ่ที่สุดเพียงหนึ่งเดียว เพราะมันคูณทุกสิ่งอย่างอื่น: ฐานที่ใหญ่ขึ้น, เหล็กมากขึ้น, ชั่วโมงการกัดมากขึ้น, ฮอทรันเนอร์ที่ใหญ่ขึ้น และเครื่องฉีดที่ใหญ่ขึ้นเพื่อใช้งานมัน
มันยังเป็นคันโยกที่ผู้ซื้อมักเข้าใจผิดบ่อยที่สุด เพราะการคำนวณทางคณิตศาสตร์จะได้ผลก็ต่อเมื่อมีปริมาณการผลิตเกินจุดคุ้มทุน แม่พิมพ์โพรงเดี่ยวสร้างได้ถูกที่สุดแต่มีต้นทุนต่อชิ้นส่วนแพงที่สุด แม่พิมพ์แปดโพรงมีต้นทุนการสร้างสูงกว่า แต่กระจายต้นทุนนั้นไปยังแปดชิ้นส่วนต่อรอบการฉีด ระหว่างสองจุดนี้มีปริมาณการผลิตที่ต่ำกว่าจุดหนึ่ง ซึ่งโพรงเพิ่มเติมจะไม่เคยถูกเติมเต็ม และคุณได้จ่ายเงินสำหรับเหล็กที่คุณไม่ได้ใช้
- ต้นแบบหรือปริมาณต่ำ หรือหลายรุ่นในตระกูลเดียวกัน: หนึ่งหรือสองโพรง บางครั้งเป็นแม่พิมพ์แบบครอบครัวที่มีอินเสิร์ตที่เปลี่ยนได้
- การผลิตแบบต่อเนื่องที่มีการคาดการณ์คงที่: สี่ถึงแปดโพรงเป็นสมดุลปกติสำหรับชิ้นส่วนขนาดเล็กและกลาง
- ปริมาณสูง, ชิ้นส่วนเล็ก, โปรแกรมยาว: สิบหกโพรงขึ้นไปจะสมเหตุสมผลก็ต่อเมื่อใช้ฮอทรันเนอร์และเครื่องฉีดที่สามารถใช้งานได้
เมื่อเปรียบเทียบข้อเสนอ ให้ตรวจสอบทั้งเลย์เอาต์ของโพรงและจำนวน: เลย์เอาต์แบบครอบครัว 2+2 และเลย์เอาต์โพรงสี่ช่องตรงๆ ทั้งคู่เขียนว่า “4” แต่ไม่ใช่แม่พิมพ์แบบเดียวกัน
3. เหล็กแม่พิมพ์และความแข็ง
เหล็กคือจุดที่ใบเสนอราคาสองฉบับสำหรับแม่พิมพ์ “เดียวกัน” แยกกันอย่างเงียบๆ เกรดของเหล็กตัดสินใจว่าช่องโพรงจะถูกกัดอย่างไร ขัดเงาได้ดีแค่ไหน ทนทานต่อเรซินที่กัดกร่อนหรือสึกหรอได้อย่างไร และสามารถใช้งานได้กี่รอบ
| เหล็ก | ความแข็ง | เลือกใช้เมื่อ |
|---|---|---|
| P20 / 1.2311 | ประมาณ 28-32 HRC, แข็งล่วงหน้า | ชิ้นส่วนทั่วไปใน ABS, PP, PE, PS; ปริมาณปานกลาง; ตัวเลือกประหยัดค่าใช้จ่ายพื้นฐาน |
| 718H / 1.2738 | ประมาณ 33-36 HRC, แข็งล่วงหน้า | โพรงขนาดใหญ่ ขัดเงาได้ดีกว่า อายุการใช้งานยาวนานกว่า P20 เล็กน้อยสำหรับกระบวนการกัดเดียวกัน |
| S136 / 1.2083 | ประมาณ 30 HRC แข็งล่วงหน้า หรือ 48-52 HRC หลังการชุบแข็ง | ชิ้นส่วนโปร่งใส พื้นผิวทางแสง ชิ้นส่วนทางการแพทย์และสัมผัสอาหาร PVC และวัสดุหลอมกัดกร่อนอื่นๆ |
| NAK80 | ประมาณ 38-41 HRC, แข็งล่วงหน้า | พื้นผิวลวดลายละเอียดและผิวสวยงามมันวาวสูง ที่ต้องลดความเสี่ยงในการขัดเงา |
| H13 / 1.2344 | 48-52 HRC หลังการชุบแข็ง | เรซินที่มีใยแก้วหรือสึกหรอสูงมาก ปริมาณการผลิตสูงมาก แม่พิมพ์สำหรับการผลิตระยะยาว |
สองสิ่งที่ต้องตรวจสอบในใบเสนอราคา: ว่าเหล็กถูกระบุชื่อหรือไม่ — “เหล็กแม่พิมพ์นำเข้า” ไม่ใช่ข้อกำหนด — และว่าความแข็งถูกระบุสำหรับชิ้นส่วนโพรงและคอร์หรือไม่ ไม่ใช่แค่ฐานแม่พิมพ์ โพลีอะไมด์ที่มีใยแก้วในโพรงความแข็ง 30 HRC จะกัดเซาะบริเวณเกตเร็วกว่าอายุการใช้งานที่ระบุของแม่พิมพ์มาก และจะแสดงออกมาเป็นรอยรั่วที่เกต ไม่ใช่การเรียกร้องการรับประกัน
4. โครงสร้างแม่พิมพ์
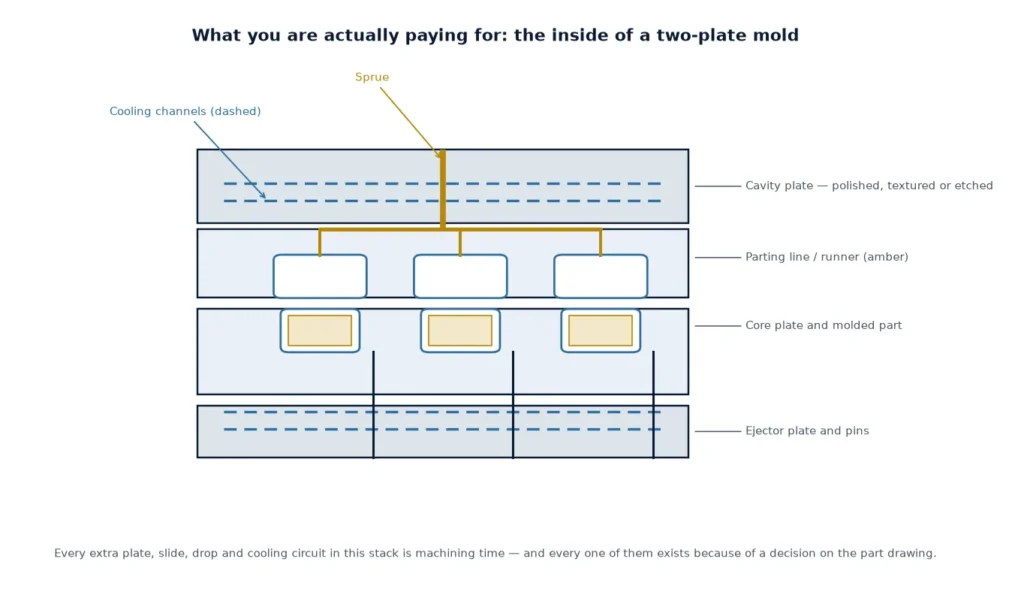
โครงสร้างคือส่วนของใบเสนอราคาที่ผู้ซื้ออ่านน้อยที่สุดและซัพพลายเออร์แตกต่างกันมากที่สุด แม่พิมพ์สองแผ่นพร้อมรันเนอร์เย็นคือพื้นฐาน ทุกสิ่งที่เพิ่มเติมจากนั้นมีค่าใช้จ่ายเพิ่ม และแต่ละส่วนควรมุ่งเน้นจากชิ้นงานหรือปริมาณการผลิต
- สามแผ่น: อนุญาตให้มีเกตกลางบนชิ้นส่วนที่เกตด้านข้างจะทิ้งรอยบนพื้นผิวที่มองเห็นได้ เพิ่มจังหวะการเปิดที่สองและงานแผ่นเพิ่มเติม
- รันเนอร์ร้อน: ลดขยะรันเนอร์และลดรอบการฉีด แต่เพิ่มแมนิโฟลด์, ดร็อป, เครื่องทำความร้อน, เทอร์โมคัปเปิล และคอนโทรลเลอร์ เป็นส่วนที่ต้องบำรุงรักษาตลอดอายุการใช้งานของแม่พิมพ์ ไม่ใช่การซื้อครั้งเดียว
- สไลด์, ลิฟเตอร์, คอร์แบบพับเก็บได้: แต่ละองค์ประกอบที่เคลื่อนไหวคือการกัด การประกอบ การนำทาง พื้นผิวสึกหรอ — และเป็นจุดรั่วหรือติดขัดที่อาจเกิดขึ้นได้
- การดีดชิ้นงาน: พินถูกที่สุด แผ่นหรือปลอกดันชิ้นงานทำให้นุ่มนวลกับผนังบางและพื้นผิวสวยงาม
- มาตรฐานฐาน: ฐานที่มีแบรนด์ (DME, Hasco) มีราคาสูงกว่าฐานที่กัดขึ้นรูปในท้องถิ่น และทำให้สามารถเปลี่ยนชิ้นส่วนได้ในภายหลัง
- สองวัสดุ: แผ่นหมุนเปลี่ยนโครงสร้างของแม่พิมพ์ ไม่ใช่แค่โพรง
คำถามที่มีประโยชน์สำหรับซัพพลายเออร์: องค์ประกอบใดของโครงสร้างนี้ถูกกำหนดโดยชิ้นส่วนของฉัน และองค์ประกอบใดถูกกำหนดโดยวิธีปฏิบัติมาตรฐานของคุณ? คำตอบมักจะอธิบายส่วนสำคัญของช่องว่างราคา
5. การตกแต่งพื้นผิวและพื้นผิวสัมผัส
การตกแต่งพื้นผิวจะระบุเป็นเกรด ไม่ใช่คำคุณศัพท์ มาตรฐานการตกแต่งแม่พิมพ์ SPI มีตั้งแต่ A1 (ขัดมันสูง เหมาะกับงานออปติคอล) ไปจนถึง A2-A3, B1-B3, C1-C3 และ D1-D3 (พื้นผิวสัมผัส) แต่ละขั้นตอนเปลี่ยนปริมาณการขัดด้วยมือที่โพรงแม่พิมพ์ต้องการ และการขัดเป็นชั่วโมงงานฝีมือที่ไม่สามารถทำให้เป็นอัตโนมัติได้
พื้นผิว A2 ที่ขัดมันบนซี่โครงลึกนั้นทำได้ยากจริงๆ ส่วนเกรดเดียวกันบนแผ่นเรียบนั้นเป็นงานปกติ พื้นผิวสัมผัสเพิ่มความซับซ้อนอีกชั้น: ลายพื้นผิวต้องกัดให้สม่ำเสมอในทุกโพรง และลายลึกต้องการมุมดราฟต์ที่แบบชิ้นงานอาจไม่ได้ออกแบบไว้ เมื่อนำลายพื้นผิวสัมผัสมาทำหลังจากสร้างแม่พิมพ์แล้ว มุมดราฟต์ก็ถูกตัดไปแล้ว — และลายพื้นผิวที่ดึงชิ้นงานยากจะแสดงเป็นรอยดึงบนทุกชิ้นงาน
คำแนะนำในทางปฏิบัติ: ระบุเกรดการตกแต่งผิวและอ้างอิงลายพื้นผิวในใบสั่งซื้อ และขอตัวอย่างแผ่นทดสอบหรือภาพถ่ายตัวอย่างจากโพรงแม่พิมพ์จริงก่อนรับมอบแม่พิมพ์ คำว่า “ผิวด้าน” ไม่มีความหมายที่ตรงกันระหว่างซัพพลายเออร์สองเจ้า และไม่มีน้ำหนักในการโต้แย้งข้อพิพาท
6. ความคลาดเคลื่อนและขีดความสามารถของกระบวนการ
ทุกมิติที่คุณกำหนดให้คับขึ้นคือการตัดสินใจเกี่ยวกับการกัด การตรวจสอบ และกระบวนการในเวลาเดียวกัน แม่พิมพ์ที่ต้องรักษาตำแหน่ง 0.02 mm บนสามจุดลักษณะ จะถูกสร้างและตรวจสอบแตกต่างจากแม่พิมพ์ที่รักษา 0.1 mm บนจุดลักษณะเดียวกัน
ชิ้นส่วนพลาสติกยังเคลื่อนตัวหลังการดีดออก คลาสความคลาดเคลื่อน ตำแหน่งเกต การหล่อเย็น และการอัดพักตัดสินใจว่ามิตินั้นจะคงที่หรือไม่ ดังนั้นความคลาดเคลื่อนคับบนจุดที่บิดงอนั้นไม่ได้แก้ด้วยความแม่นยำของการกัด — มันแก้ด้วยการออกแบบระบบหล่อเย็นและเกต ซึ่งเป็นงานของแม่พิมพ์
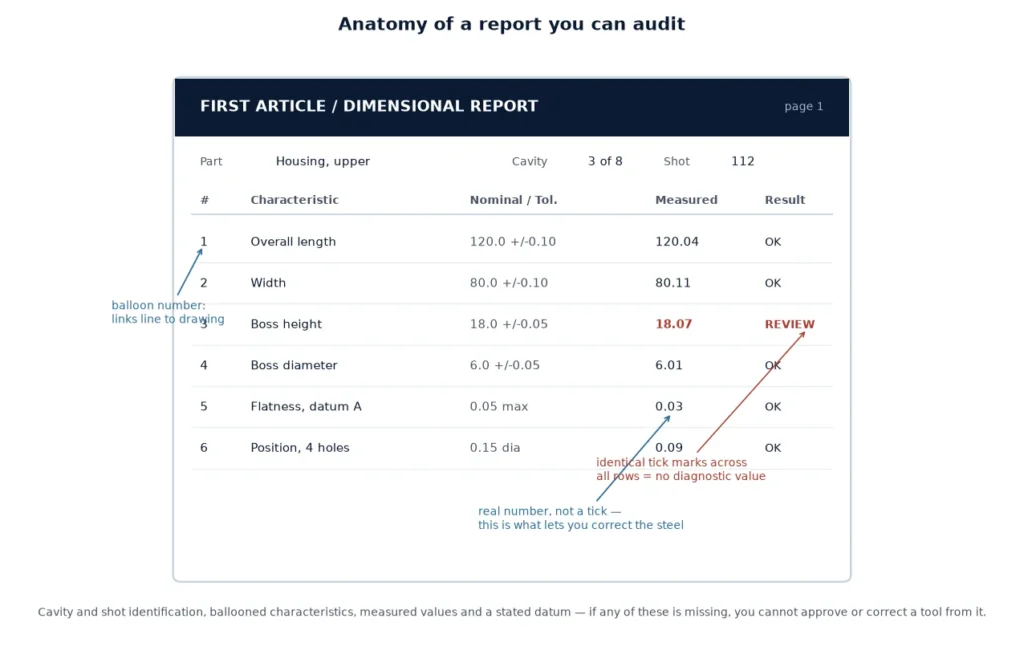
วิธีที่ชัดเจนในการระบุเรื่องนี้คือการใช้มาตรฐานความคลาดเคลื่อน แทนที่จะเป็นแบบแปลนที่เต็มไปด้วยตัวเลขคับ: คลาส DIN 16742 สำหรับชิ้นส่วนพลาสติกเป็นที่เข้าใจกันกว้างขวาง และมันบังคับให้ต้องพูดคุยกันว่ามิติไหนสำคัญจริงๆ ถามว่ามิติไหนจะปรากฏในรายงานมิติ หากคำตอบคือ “ทั้งหมด” ให้ถามว่ามิติไหนจะมีความสามารถ ไม่ใช่แค่เป็นไปตามข้อกำหนด — สองสิ่งนี้แตกต่างกัน
7. การตรวจสอบยืนยัน เอกสารประกอบ และอายุการใช้งานแม่พิมพ์
กลุ่มสุดท้ายนี้มองไม่เห็นบนแบบแปลน แต่เห็นได้บนใบเสนอราคา: สิ่งที่เกิดขึ้นระหว่างการฉีดครั้งแรกและการส่งมอบ
- ขอบเขตการทดลอง: T1 พร้อมภาพถ่าย หรือ T1 พร้อมรายงานมิติเต็มรูปแบบ การตรวจสอบชิ้นงานแรก และการศึกษาขีดความสามารถ
- เอกสารประกอบ: ใบรับรองวัสดุ ใบรับรองเหล็ก รายงานความแข็ง การวิเคราะห์ Mold Flow คู่มือการบำรุงรักษา รายการอะไหล่ ชุดแบบแปลนแม่พิมพ์
- เป้าหมายอายุการใช้งานแม่พิมพ์: 100,000 ช็อต กับ 1,000,000 ช็อต ไม่ใช่แม่พิมพ์แบบเดียวกัน — ใช้เหล็กคนละชนิด พื้นผิวที่สึกหรอต่างกัน อินเสิร์ตอะไหล่ต่างกัน
- อะไหล่และความสามารถในการซ่อมบำรุง: อินเสิร์ตโพรงอะไหล่ อุปกรณ์ต่อน้ำมาตรฐาน คัปปลิ้งแบบเร็ว ระบบยกที่เข้ากับเครนของคุณ
นี่คือส่วนที่มักจะหายไปบ่อยที่สุดเมื่อผู้ซื้อกดให้ลดราคา และเป็นส่วนที่ตัดสินว่าแม่พิมพ์จะมีต้นทุนเท่าไรในระยะห้าปี แทนที่จะเป็นแค่ในวันที่อนุมัติ
เจ็ดปัจจัยในหน้าเดียว
| ปัจจัย | สิ่งที่ทำให้ต้นทุนเพิ่มขึ้น | สิ่งที่คุณสามารถตัดสินใจก่อนอนุมัติ |
|---|---|---|
| รูปทรงชิ้นงาน | อันเดอร์คัท แกนบางลึก ไม่มีดราฟต์ เกตบนพื้นผิวที่มองเห็น | ยอมรับการเปลี่ยนแปลง DFM: การลดสไลด์หนึ่งตัวคือการประหยัดจริง |
| จำนวนโพรง | โพรงมากขึ้น การจัดเรียงแบบครอบครัว รันเนอร์ไม่สมดุล | จับคู่โพรงกับปริมาณที่สมจริง ไม่ใช่กับพยากรณ์กรณีที่ดีที่สุด |
| เหล็กแม่พิมพ์ | H13 แข็ง S136 สำหรับงานแสงหรือกัดกร่อน บล็อกขนาดใหญ่ | ระบุเกรดและความแข็งสำหรับโพรงและแกน |
| โครงสร้าง | ฮอทรันเนอร์ แม่พิมพ์สามแผ่น สไลด์ ลิฟเตอร์ เบสยี่ห้อ | รักษาองค์ประกอบเคลื่อนที่ให้เท่าที่ชิ้นงานต้องการจริงๆ |
| ผิวสำเร็จ | ขัดมันสูง เท็กซ์เจอร์ลึก ขัดมันบนซี่โครงลึก | ระบุเกรด SPI และอ้างอิงเท็กซ์เจอร์ |
| ความคลาดเคลื่อน | มิติคับแน่นจำนวนมาก การศึกษาความสามารถทั้งหมด | เลือกมิติที่สำคัญ ใช้คลาส DIN 16742 ในจุดอื่น |
| การตรวจสอบ | FAI ความสามารถ เอกสารระดับ PPAP อะไหล่ อายุแม่พิมพ์ยาว | ตัดสินใจชุดส่งมอบก่อนสร้างแม่พิมพ์ ไม่ใช่หลังจากนั้น |
วิธีเปรียบเทียบใบเสนอราคาแม่พิมพ์สองฉบับโดยไม่ถูกหลอก
เมื่อข้อเสนอสองรายการสำหรับชิ้นงานเดียวกันแตกต่างกัน ให้ทำงานตามรายการนี้ตามลำดับ จากประสบการณ์ของเรา ช่องว่างมักอธิบายได้ด้วยข้อสามและแปดมากกว่าอัตราค่าแรง
- จำนวนโพรงและการจัดเรียง — เป็นแม่พิมพ์เดียวกัน หรือจำนวนเดียวกันแต่จัดเรียงต่างกัน?
- เกรดเหล็ก ผู้ผลิตเหล็ก และความแข็งสำหรับโพรงและแกน
- เบสแม่พิมพ์: ยี่ห้อมาตรฐาน ความหนาแผ่น หรือเบสที่กลึงในท้องถิ่น
- ฮอทรันเนอร์: ยี่ห้อ จำนวนดร็อป รวมคอนโทรลเลอร์หรือไม่
- องค์ประกอบเคลื่อนที่: มีสไลด์ ลิฟเตอร์ และแกนพับเก็บได้กี่ตัว
- ผิวสำเร็จ: เกรด SPI ต่อพื้นผิว อ้างอิงเท็กซ์เจอร์ ใครจ่ายค่ากัดลาย
- ขอบเขตการทดลองและเอกสาร: ทดลองกี่ครั้ง รายงานอะไร ใบรับรองอะไร
- เป้าหมายอายุแม่พิมพ์ การรับประกัน และอะไหล่
หากใบเสนอราคาไม่สามารถตอบข้อหนึ่งถึงสี่เป็นลายลักษณ์อักษรได้ ราคายังไม่สามารถเปรียบเทียบได้ — ไม่ใช่แค่ตำแหน่งต่อรอง แต่เป็นข้อเท็จจริงเกี่ยวกับสิ่งที่แม่พิมพ์เป็น
สิ่งที่เราระบุในใบเสนอราคาแม่พิมพ์
ใบเสนอราคาของเราเองสร้างจากการทบทวนการออกแบบมากกว่าแค่แบบแปลน: ขั้นตอนการออกแบบแม่พิมพ์และ DFM ก่อนสั่งเหล็ก, การจัดเรียงโพรงที่คุณมองเห็นได้, การระบุเหล็กและความแข็ง, และแผนการทดลองที่ระบุว่า ชุดตรวจสอบ จะมีอะไรบ้าง เมื่อชิ้นงานเข้าสู่การผลิต แม่พิมพ์เดียวกันจะป้อนเข้าสู่ โรงงานฉีดพลาสติก ของเราเอง ซึ่งเป็นเหตุผลที่โครงสร้างและการระบายความร้อนถูกถกเถียงกันตั้งแต่เนิ่นๆ แทนที่จะรอถึง T1
หากคุณต้องการความคิดเห็นที่สองเกี่ยวกับใบเสนอราคาที่คุณมีอยู่แล้ว ส่งแบบแปลนและข้อเสนอมา: เราจะบอกคุณว่าปัจจัยทั้งเจ็ดข้อใดอยู่เบื้องหลังตัวเลข และว่าแม่พิมพ์ที่ถูกอธิบายคือแม่พิมพ์ที่คุณขอหรือไม่ ส่งแบบแปลน แล้วเราจะตอบกลับด้วยบันทึก DFM ก่อน
คำถามที่พบบ่อย
จำนวนโพรงที่มากขึ้นจะช่วยลดต้นทุนต่อชิ้นเสมอหรือไม่?
ไม่เสมอไป การเพิ่มจำนวนโพรงช่วยลดเวลาเครื่องต่อชิ้น แต่จะคุ้มค่าเมื่อปริมาณการผลิตสูงพอที่จะเติมทุกโพรง หากต่ำกว่าจุดคุ้มทุนนั้น คุณจะต้องจ่ายค่าด้ามพิมพ์ที่ใหญ่ขึ้น ค่าแท่นพิมพ์ที่ใหญ่ขึ้น และค่าเครื่องฉีดที่ใหญ่ขึ้นซึ่งอาจไม่ได้ใช้งานเต็มที่ ทำให้ต้นทุนต่อชิ้นอาจสูงกว่าด้ามพิมพ์สองโพรงเสียอีก
ระบบรันเนอร์ร้อนเป็นตัวเลือกที่เร็วกว่าเสมอหรือไม่?
ระบบรันเนอร์ร้อนช่วยลดเวลารอบการผลิตและขยะจากรันเนอร์ และที่ปริมาณสูงกับชิ้นส่วนขนาดเล็ก มักจะคืนทุนได้ อย่างไรก็ตาม ระบบนี้เพิ่มค่ามานิโฟลด์ ฮีตเตอร์ เทอร์โมคัปเปิล และคอนโทรลเลอร์ที่ต้องบำรุงรักษา และต้องการวัสดุที่สะอาดและสม่ำเสมอ สำหรับปริมาณต่ำหรือวัสดุที่ไวต่อเวลาอยู่ในบาร์เรล การเลือกระบบรันเนอร์เย็นมักจะเป็นทางเลือกทางวิศวกรรมที่ดีกว่า
สามารถเริ่มต้นด้วยหนึ่งโพรงและเพิ่มโพรงในภายหลังได้หรือไม่?
ทำได้ยาก เนื่องจากด้ามพิมพ์ บล็อกเหล็ก และเลย์เอาท์ระบบทำความเย็นถูกออกแบบและตัดสำหรับจำนวนโพรงที่กำหนดไว้แล้ว สิ่งที่ทำได้คือออกแบบชิ้นส่วนและด้ามพิมพ์ให้รองรับการทำแม่พิมพ์แบบครอบครัวหรือใช้ insert ที่เปลี่ยนได้ ซึ่งเป็นข้อตัดสินใจที่ต้องทำในขั้นตอนการรีวิวการออกแบบ ไม่ใช่หลังจากสร้างแม่พิมพ์แล้ว
ทำไมแบบแปลนชิ้นส่วนเดียวกันจึงได้รับใบเสนอราคาที่แตกต่างกันถึง 40 เปอร์เซ็นต์?
เพราะใบเสนอราคาเหล่านั้นมักไม่ได้เสนอสำหรับแม่พิมพ์แบบเดียวกัน ความแตกต่างในจำนวนโพรง เกรดของเหล็ก ยี่ห้อระบบรันเนอร์ร้อน จำนวนสไลด์ งานพื้นผิว และแพ็คเกจการตรวจสอบรับรอง เป็นสาเหตุหลักส่วนใหญ่ อัตราค่าแรงมีผลน้อยกว่าที่ผู้ซื้อมักคิดไว้มาก
ชิ้นส่วนของฉันมีอันเดอร์คัท นั่นหมายความว่าต้องใช้สไลด์เสมอหรือไม่?
ไม่เสมอไป อันเดอร์คัทสามารถจัดการได้บางครั้งด้วยลิฟเตอร์ คอร์แบบพับเก็บได้ การดีไซน์แบบบัมพ์ออฟ หรือการปรับเปลี่ยนการออกแบบเล็กน้อยเพื่อกำจัดมันออกไป ตัวเลือกแต่ละแบบมีต้นทุนและโปรไฟล์การบำรุงรักษาที่แตกต่างกัน นี่คือทางเลือกประเภทที่การรีวิว DFM ควรนำเสนอให้คุณพิจารณา
แม่พิมพ์ราคาเท่าไหร่?
เราไม่เผยแพร่ตัวเลขโดยเจตนา เนื่องจากราคาขึ้นอยู่กับเจ็ดปัจจัยข้างต้น และตัวเลขที่เผยแพร่อาจจะแม่นยำสำหรับชิ้นส่วนหนึ่งชิ้นเท่านั้น ส่งแบบแปลน วัสดุที่ใช้ ปริมาณการผลิตต่อปี และข้อกำหนดผิว finish มาให้เรา ใบเสนอราคาจะระบุชนิดเหล็ก โครงสร้าง และขอบเขตการตรวจสอบ เพื่อให้คุณสามารถเปรียบเทียบได้อย่างถูกต้อง
ส่งแบบแปลน รับบันทึก DFM กลับไป
แจ้งเราถึงวัสดุที่ใช้ ปริมาณการผลิตต่อปี และข้อกำหนดผิว finish เราจะตอบกลับด้วยข้อเสนอจำนวนโพรง เหล็กที่เราจะใช้ และแพ็คเกจการตรวจสอบ เพื่อให้ตัวเลขในใบเสนอราคามีข้อมูลรองรับ