
کیفیت و اعتبارسنجی
نحوه خواندن گزارش آزمایش T1: توضیح FAI، گزارش ابعادی و PPAP
T1، FAI، گزارش ابعادی، PPAP — چهار اصطلاحی که گویی به عنوان یک سند واحد به کار میروند. اینطور نیست و اشتباه گرفتن آنهاست که باعث میشود مشکلات قالبسازی به مرحله تولید برسد.
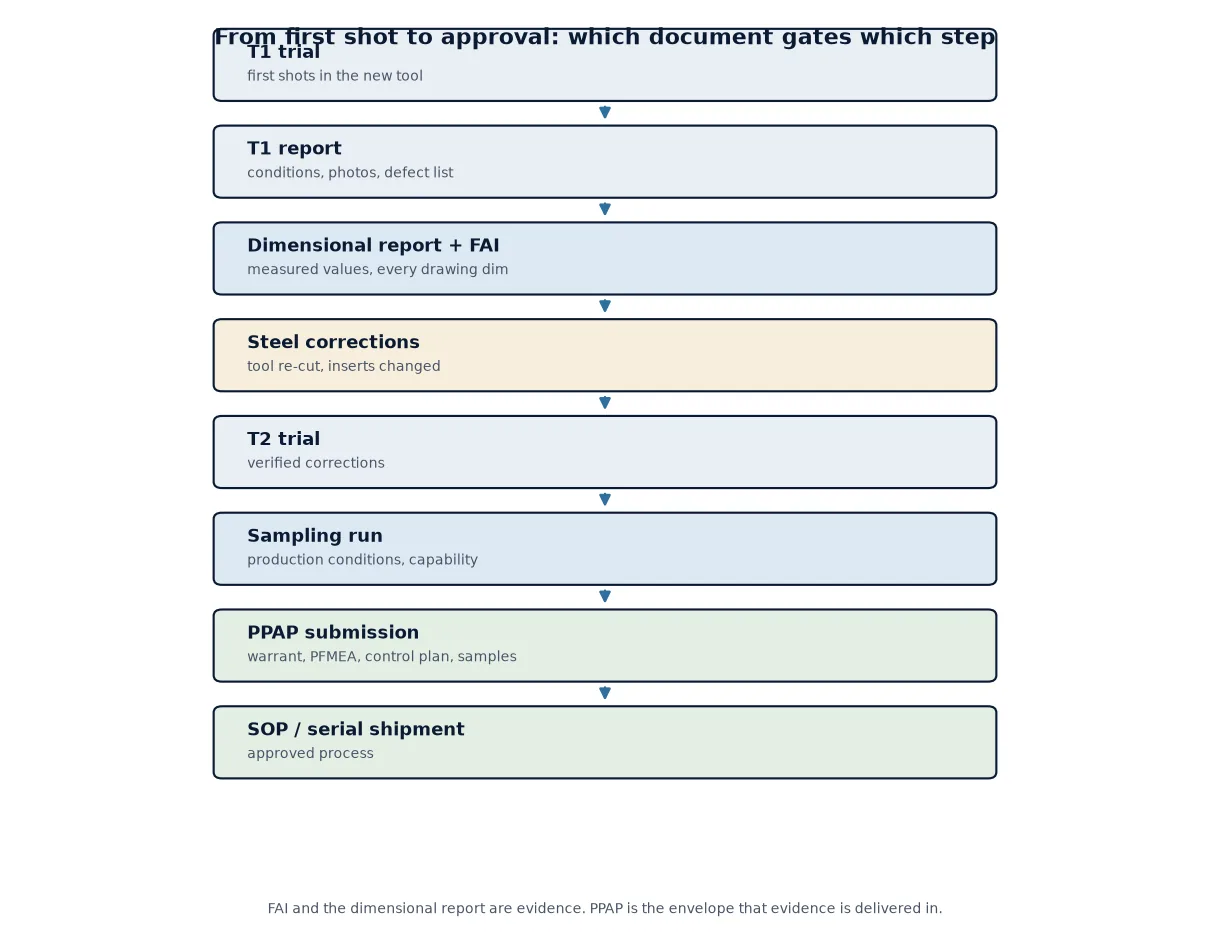
پاسخ کوتاه: T1 اولین اجرای آزمایشی یک قالب جدید است. FAI (بازرسی قطعه اول) اندازهگیری قطعات اول در برابر تمام الزامات نقشه است. گزارش ابعادی خود دادههای اندازهگیری شده به صورت جدولبندی شده است، معمولاً از CMM به همراه ابزار دستی. PPAP (فرآیند تأیید قطعه تولیدی) بسته ارسالی است که نتایج ابعادی، مدارک مواد و عملکرد، اسناد فرآیند و نمونه قطعات را در یک تأییدیه جمعآوری میکند. FAI و گزارش ابعادی مدرک هستند؛ PPAP پاکتی است که مدارک در آن تحویل داده میشود.
خریداران این اسناد را به صورت انبوه دریافت میکنند و آنها را به عنوان یک تشریفات میخوانند. این یک اشتباه است، زیرا گزارش T1 تنها زمانی است که هنوز میتوان قالب را با هزینه کم تغییر داد. این راهنمایی است درباره آنچه باید در هر سند باشد، آنچه اغلب مفقود است، و نحوه بررسی یک گزارش در حدود سی دقیقه.
معنی واقعی T1، T2 و نمونهبرداری
نامگذاری در بین تأمینکنندگان یا صنایع استاندارد نیست، بنابراین قبل از ساخت قالب، معنی را به صورت مکتوب توافق کنید.
- T0 گاهی برای اجرای خشک استفاده میشود — قالب نصب شده، باز شدن و خروج بررسی شده، بدون تزریق.
- T1 اولین آزمایش با رزین است: قالب مونتاژ شده، فرآیند برقرار شده و اولین قطعات خارج میشوند. تقریباً همیشه اصلاحاتی در پی خواهد بود.
- T2 آزمایش پس از آن اصلاحات است — فولاد تغییر یافته، قطعات جایگزین دوباره تراشیده شده، بافت اعمال شده.
- نمونهبرداری یا اجرای SOP اجرا در شرایط تولید، روی تجهیزاتی که قطعات واقعاً روی آن ساخته خواهند شد، با نرخی که ساخته خواهند شد.
مجموعه اسناد در هر مرحله متفاوت است. گزارش T1 مدرکی است که نشان میدهد قالب کار میکند؛ گزارش نمونهبرداری با دادههای قابلیت، مدرکی است که نشان میدهد فرآیند کار میکند. گزارش دوم را جایگزین گزارش اول نپذیرید و گزارش T1 را به عنوان مجوز شروع ارسال در نظر نگیرید.
آنچه یک گزارش آزمایش T1 باید شامل شود
حداقل، یک گزارش T1 باید به شما امکان دهد به چهار سوال پاسخ دهید: آیا قالب به درستی باز شد و قطعه خارج شد، آیا قطعات ظاهر درستی دارند، کدام ابعاد خارج از تلرانس هستند و چه چیزی تغییر خواهد کرد.
- شرایط آزمایش: ماشین، ظرفیت تناژ، گرید و شماره سریال رزین، دمای مذاب و قالب، پارامترهای تزریق و نگهداری، زمان خنککاری، زمان چرخه.
- سابقه تزریق: چند تزریق انجام شد، در کدام شرایط، و نمونهها از کدام تزریقها گرفته شدند.
- عکسها: قطعه کامل، هر دو وجه، ناحیه گیت، علائم خروج، و هر عیب قابل مشاهده با مقیاس.
- نتایج ابعادی در برابر نقشه، با طرح دیتوم ذکر شده.
- لیست عیوب: تزریق ناقص، فلش، فرورفتگی، خط جوش، علائم کشیدگی، با محل و پیشنهاد برای هر کدام.
- لیست اصلاحات با مسئول و محدوده برنامهریزی شده برای T2.
اگر گزارش عکس دارد و عدد ندارد، یک بهروزرسانی پیشرفت است، نه گزارش T1.
FAI: بازرسی قطعه اولیه
FAI تأیید کامل یک قطعه در برابر مشخصات آن است — هر بعد، هر یادداشت، هر الزام روی نقشه، نه یک نمونه از ابعاد انتخاب شده توسط بازرس. هر مشخصه روی نقشه معمولاً با یک شماره بالونگذاری میشود که به یک خط در گزارش نگاشت میشود، بنابراین گزارش را میتوان در برابر نقشه حسابرسی کرد، نه اینکه صرفاً به آن اعتماد کرد.
یک FAI مناسب شامل چه مواردی است:
- هر بعد و یادداشت نقشه، بالونگذاری و شمارهگذاری شده، با مقدار اسمی، تلرانس، مقدار اندازهگیری شده و قبولی یا رد.
- شناسایی قطعه: شماره حفره، شماره شات، تاریخ، شماره دسته رزین. یک FAI که مشخص نمیکند کدام حفره را اندازهگیری کرده، نمیتواند به شما بگوید آیا قالب بالانس است یا خیر.
- تجهیزات اندازهگیری استفاده شده برای هر مشخصه، و وضعیت کالیبراسیون آن.
- مدرک مواد و عملکرد در جایی که نقشه آن را الزام میکند — گواهی رزین، تست مکانیکی، پلاک رنگ، نمونه بافت.
- یک امضا و تاریخ، از طرف تأمینکننده و ترجیحاً تأیید شده توسط خریدار.
در صنعت هوافضا، FAI تحت استاندارد AS9102 با سه فرم مخصوص خود رسمیت یافته است. در صنعت خودروسازی و کارهای صنعتی عمومی، همان ایده به عنوان «نتایج ابعادی» درون PPAP، یا به سادگی به عنوان گزارش قطعه اولیه همراه با نقشه ارائه میشود. نام اسناد متفاوت است؛ انضباط یکسان است.
گزارش ابعادی
گزارش ابعادی، که گاهی بازرسی طرحبندی نامیده میشود، خود جدول دادههای اندازهگیری شده است. در عمل، بخشی از FAI است که بیشتر خریداران واقعاً آن را میخوانند، و بخشی است که اغلب به سه خط «درون تلرانس» تقلیل مییابد.
چه مواردی را باید بررسی کرد:
- طرح مبنا. اگر گزارش مشخص نکند که کدام سطوح به عنوان A، B و C استفاده شدهاند، اعداد قابل بازتولید یا به چالش کشیدن نیستند.
- قطعات کافی. سه تا پنج قطعه از حفرههای مختلف در شرایط پایدار حداقل معمول برای مشاهده تغییرات بین حفرهها است. یک قطعه فقط به شما میگوید که قالب میتواند یک قطعه خوب تولید کند.
- اعداد واقعی، نه علامت تیک. گزارشی پر از تیک هیچ ارزش تشخیصی ندارد. وقتی یک بعد در T2 منحرف میشود، شما به مقدار واقعی در T1 نیاز دارید تا بدانید فولاد باید به کدام سمت حرکت کند.
- تجهیزات مناسب برای ویژگی. یک CMM برای موقعیت و پروفایل روی سطوح قابل دسترسی عالی است و نسبت به عمق رزوه، بافت، ضخامت دیواره نازک و اثر گیت کور است. آن موارد به ابزار دستی یا بینایی ماشین نیاز دارند.
- قابلیت، نه فقط انطباق. انطباق یعنی یک قطعه امروز درون تلرانس باشد. قابلیت (Cpk) یعنی فرآیند در طول یک اجرا درون تلرانس باقی بماند. در T1 معمولاً فقط میتوانید انطباق را ببینید؛ در مرحله نمونهگیری درخواست قابلیت کنید.
قطعات پلاستیکی یک پیچیدگی اضافه میکنند که گزارش باید آن را رعایت کند: اندازهگیریها با زمان و با شرایط تغییر میکنند. یک بعد که دو ساعت پس از قالبگیری اندازهگیری شده، و سپس پس از 24 ساعت دوباره اندازهگیری شود، همان بعد نیست. بپرسید گزارش کدام حالت را منعکس میکند.
PPAP: بسته تأیید
PPAP از AIAG در صنعت خودرو سرچشمه گرفته و اکنون فراتر از آن درخواست میشود. این یک ارسال برای تأیید فرآیند تولید است، نه یک گزارش آزمایشی، و معمولاً قبل از اینکه به تأمینکننده اجازه حمل قطعات سری داده شود، الزامی است.
PPAP کلاسیک هجده عنصر دارد. مواردی که وزن واقعی دارند:
- سوابق طراحی و هرگونه سند تغییر مهندسی مجاز.
- DFMEA و PFMEA، به علاوه نمودار جریان فرآیند و یک برنامه کنترل که با یکدیگر مطابقت دارند.
- نتایج ابعادی، نتایج آزمایش مواد و عملکرد.
- مطالعات اولیه فرآیند — شاخصهای قابلیت از یک اجرای قابل توجه، نه از پنج قطعه.
- تجزیه و تحلیل سیستم اندازهگیری، به طوری که خود گیج واجد شرایط شده باشد.
- مستندات آزمایشگاه، تأیید ظاهر در صورت لزوم، قطعات نمونه، نمونه اصلی، ابزارهای بازرسی.
- ضمانت نامه ارسال قطعه، امضا شده، که سطح ارسال را بیان میکند.
سطوح ارسال از 1 (فقط ضمانت نامه) تا 5 (بازبینی در محل تأمینکننده با نمونهها) متغیر است. سطح 3 حالت پیشفرض رایج است: ضمانت نامه همراه با دادههای پشتیبان و نمونهها. سطح را زود توافق کنید — این تعیین میکند که پروژه چقدر کار اداری به همراه دارد و یکی از محرکهای هزینه واقعی در قالبسازی است.
FAI، گزارش ابعادی و PPAP در کنار هم
| FAI | گزارش ابعادی | PPAP | |
|---|---|---|---|
| چیست | بازرسی کامل یک قطعه در برابر نقشه | جدول دادههای اندازهگیری شده، بر اساس هر مشخصه | ارسال تأیید برای یک فرآیند تولید |
| پاسخ به چه سوالی | آیا قالب قطعات را مطابق نقشه میسازد؟ | کدام ابعاد در کجا و به چه میزان هستند؟ | آیا فرآیند برای حمل قطعات سری تأیید شده است؟ |
| زمانبندی معمول | از T1 به بعد، پس از اصلاحات بهروز میشود | همراه با FAI، و دوباره در مرحله نمونهگیری | قبل از حمل سری |
| مستندات مرتبط | نقشه بالوندار، برگه اندازهگیری، گواهی مواد | خروجی برنامه CMM، نتایج ابزار دستی، بیانیه مبنا | 18 عنصر شامل PFMEA، برنامه کنترل، MSA، قابلیت، ضمانت نامه |
| چه کسی درخواست میکند | هر خریدار قالب جدید | هر خریدار، و دروازه کیفیت خود سازنده قالب | صنعت خودرو و تأمینکنندگان سطح یک؛ بخش پزشکی مسیر اعتبارسنجی خود را دارد |
| شکست رایج | تیک به جای اعداد؛ عدم شناسایی حفره | طرح مبنا گم شده؛ قطعات بسیار کم | PFMEA و برنامه کنترلی که فرآیند واقعی را توصیف نمیکنند |
چگونه گزارش T1 را در سی دقیقه مرور کنیم
یک روال قابل تکرار بهتر از خواندن کل بسته از ابتدا تا انتها است.
- هویت قطعه را بررسی کنید: شماره حفره، شماره تزریق، شماره دسته رزین، تاریخ. اگر هر کدام وجود نداشت، همانجا متوقف شوید.
- شرایط آزمایش را در برابر فرضیات فرآیند خود بخوانید. قطعهای که فقط در یک سیکل غیرواقعی قابل تولید است، یک قطعه تأییدشده نیست.
- به عکسها برای چهار عیب مهم نگاه کنید: پرنشدگی در انتهای تزریق، فلاش در خط جدایش، فرورفتگی روی رگهها و خطهای کشیدگی ناشی از بافت.
- گزارش ابعادی را در ابعادی که برای شما مهم است باز کنید. مقادیر اندازهگیری شده را مقایسه کنید، نه علامتهای تیک.
- سه محدوده تحمل دقیق را به طور خاص بررسی کنید. اگر همه آنها در یک لبه باند تحمل قرار دارند، قالب در T2 جابجا خواهد شد.
- فهرست اصلاحات را بخوانید. گزارشی که در T1 هیچ اصلاحی ندارد، یا یک قالب بسیار ساده است یا گزارشی است که چیزی را پنهان میکند.
- تأیید کنید که چه کسی تأیید نهایی میدهد و چه چیزی باعث تأیید T2 میشود. سکوت در اینجا باعث میشود قالب با موارد حلنشده وارد تولید شود.
- آن را بایگانی کنید. گزارش T1ای که نمیتوانید در دو سال آینده پیدا کنید، همانند عدم وجود گزارش است.
پرچمهای قرمزی که ارزش پیگیری دارند
- گزارش ابعادی بدون ذکر مبنا، یا با هر مقدار یکسان با مقدار اسمی.
- شاخصهای قابلیت محاسبهشده از پنج قطعه.
- FAI بدون شناسایی حفره، بنابراین تعادل قالب چندحفرهای نامعلوم است.
- PPAP که در آن PFMEA، فلوچارت و برنامه کنترل، سه فرآیند متفاوت را توصیف میکنند.
- بافت یا رنگ که بدون پلاک یا کوپن به عنوان تأییدشده اعلام شده است.
- گزارشی که تاریخ آن قبل از آزمایش است، اتفاقی که بیشتر از آنچه کسی اعتراف میکند هنگام استفاده مجدد از قالبها رخ میدهد.
- «در محدوده تحمل» برای مشخصهای که در نقشه بدون هیچ تحملی ظاهر شده است.
هیچ یک از اینها دلیل برای رد تأمینکننده نیستند. آنها دلایلی برای پرسیدن یک سؤال خاص هستند، که هدف اصلی مجموعه اسناد است.
منشأ این اسناد کجاست
هر گزارشی که ما صادر میکنیم از اندازهگیری تولید میشود، نه از یک قالب: حفره و هسته در سیستمهای CMM و بینایی اتاق مترولوژی ما اندازهگیری میشوند، بررسیهای دستی ویژگیهایی را که CMM نمیتواند به آنها برسد پوشش میدهند، و گزارش مشخص میکند که هر عدد از کدام حفره و کدام تزریق آمده است. بافت و رنگ قبل از تأیید نهایی قالب، در برابر کوپنهای فیزیکی تأیید میشوند.
از آنجایی که همان کارخانه خطوط تزریق پلاستیک خود ما را اداره میکند، گزارش T1 یک خواننده دوم دارد: تیم تولیدی که باید قالب را راهاندازی کند. این تمایل دارد بخشهای خوشبینانه گزارش را قبل از رسیدن به مشتری حذف کند.
اگر در حال مرور یک بسته هستید و چیزی درست به نظر نمیرسد – یک بعد بدون مبنا، ادعای قابلیت بدون اجرا – آن را ارسال کنید. ما به شما خواهیم گفت که از قالبساز چه میپرسیم و قبل از تأیید چه چیزی را میخواهیم دوباره اندازهگیری شود.
سوالات متداول
آیا برای قالب تزریق جدید همیشه PPAP الزامی است؟
خیر. PPAP یک قرارداد صنعت خودرو است و توسط خودروسازان و تأمینکنندگان سطح یک به عنوان شرط ارسال قطعات سری درخواست میشود. پروژههای مصرفی، لوازم خانگی و صنعتی عمومی معمولاً با FAI به همراه گزارش ابعادی و گواهیهای مواد کار میکنند. پروژههای دستگاههای پزشکی مسیر اعتبارسنجی خود را دنبال میکنند که معمولاً شامل IQ/OQ/PQ با بازرسی قطعه اول درون آن است. الزامات را قبل از ساخت قالب توافق کنید، زیرا این امر حجم کار را تغییر میدهد.
برای گزارش T1 باید چند قطعه اندازهگیری شوند؟
سه تا پنج قطعه، گرفته شده از حفرههای مختلف و از یک شات پایدار، حداقل عملی برای مشاهده تغییرات بین حفرهها است. مطالعات قابلیت PPAP به جای آن به یک اجرای تولید قابل توجه نیاز دارد – به طور سنتی 300 قطعه متوالی – زیرا قابلیت را نمیتوان از چند نمونه معدود استنباط کرد.
تفاوت بین FAI و بازرسی طرحبندی چیست؟
آنها به شدت همپوشانی دارند. FAI بازرسی کامل یک قطعه در برابر هر الزام روی نقشه است. بازرسی طرحبندی گزارش ابعادی کامل قطعه است، اغلب همان دادههای اندازهگیری به صورت جدول ارائه میشود. در اصطلاحات PPAP، بازرسی طرحبندی به عنوان “نتایج ابعادی” ظاهر میشود. تمایز مهم این است که آیا هر مشخصه با اعداد واقعی اندازهگیری شده است یا خیر.
آیا گزارش T1 میتواند تنها بر اساس دادههای CMM باشد؟
نه کاملاً. یک CMM هندسه قابل دسترس را به خوبی اندازهگیری میکند و نمیتواند عمق رزوه، بافت، ضخامت دیواره در یک مقطع نازک، باقیمانده گیت یا رنگ را اندازه بگیرد. یک گزارش معتبر نتایج CMM را با ابزارهای دستی و اندازهگیری بصری ترکیب میکند و بیان میکند که برای هر مشخصه از کدام روش استفاده شده است.
اگر قطعات T1 خارج از تلرانس باشند چه اتفاقی میافتد؟
قالب اصلاح میشود و آزمایش T2 اجرا میشود. گزارش ابعادی است که این کار را کارآمد میسازد: زیرا مقادیر اندازهگیری شده ثبت شدهاند نه فقط تیک خورده، بنابراین قالبساز میداند که آیا باید فولاد را 0.05 میلیمتر یا 0.15 میلیمتر و در کدام جهت جابجا کند. گزارشی پر از تیک، حدس زدن را تحمیل میکند و حدس زدن هزینه یک آزمایش را در بر دارد.
گزارش T1 دریافت کنید که واقعاً قابل حسابرسی باشد
نقشه قطعه و الزام کیفیت را برای ما ارسال کنید – فقط FAI یا PPAP کامل – و ما به شما خواهیم گفت که گزارش قبل از برش قالب چه مواردی را شامل خواهد شد.