
اقتصاد قالبسازی
چه عواملی هزینه قالب تزریق پلاستیک را تعیین میکنند؟ هفت فاکتوری که خریداران میتوانند بررسی کنند
دو پیشفاکتور برای یک قطعه یکسان میتواند تا ۴۰٪ تفاوت داشته باشد. تقریباً همیشه به این هفت دلیل — و شش مورد از آنها در خود پیشفاکتور قابل مشاهده است.
پاسخ کوتاه: هزینه یک قالب تزریق پلاستیک به دلیل هفت عامل است — هندسه قطعه، تعداد حفرههای قالب، گرید و سختی فولاد، ساختار قالب (دو صفحهای، سه صفحهای، رانر داغ، اسلایدها)، پرداخت سطح و بافت، تلرانسهایی که قطعه باید حفظ کند، و میزان اعتبارسنجی و مستندسازی که قبل از ارسال قالب میخواهید. تغییر هر یک از این عوامل، رقم هزینه را نیز تغییر میدهد.
به همین دلیل است که پیشفاکتور قالب یک رقم واحد قابل مقایسه مانند قیمت یک یاتاقان نیست. مجموعهای از انتخابهای مهندسی است که یک عدد به آن متصل شده است. سؤال مفید هرگز این نیست که “چرا قیمت شما بالاتر است”، بلکه این است که “کدام انتخابها متفاوت هستند”. در زیر هفت عاملی که تقریباً تمام آن را تعیین میکنند، به همراه چکلیستی که هنگام درخواست خریدار برای توضیح اختلاف بین دو پیشنهاد استفاده میکنیم، آمده است.
۱. هندسه قطعه، یا میزان کاری که قالب باید انجام دهد
قبل از برش هر فولاد، نقشه قطعه بخش بزرگی از قالب را تعیین میکند. یک پوسته تخت با دیوارهای یکنواخت ۲ میلیمتری، زاویه فرار مناسب و یک خط جدایش، یک قالب ساده است. همان ابعاد با شش زیربرش، یک شبکه دندهای ۰.۶ میلیمتری، یک سطح با کیفیت لنز در یک وجه و یک رزوه که نباید خراب شود، پروژه متفاوتی است.
عواملی که در اینجا هزینه را افزایش میدهند: زیربرشهایی که نیاز به اسلاید، لیفتر یا هستههای تاشو دارند؛ هستههای نازک و عمیق که نیاز به اینسرت یا آلیاژ بریلیوم-مس دارند؛ تغییرات ضخامت دیوار که بدون خنککاری اضافی باعث فرورفتگی میشوند؛ گیتهایی که نمیتوان روی سطح پنهان قرار داد؛ و هر ویژگیای که خط جدایش را به سطح قابل مشاهده منتقل میکند.
اینجاست که بررسی طراحی برای ساخت (DFM) ارزش خود را نشان میدهد. جابجایی یک دنده، افزودن یک درجه زاویه فرار یا تغییر محل گیت میتواند یک اسلاید را از قالب حذف کند — ارزشی بیش از هر مذاکرهای بر روی نرخ ساعتی. یک پیشفاکتور بدون یادداشت DFM، قیمتی است بر روی نقشهای که هیچکس آن را به چالش نکشیده است.
۲. تعداد حفره
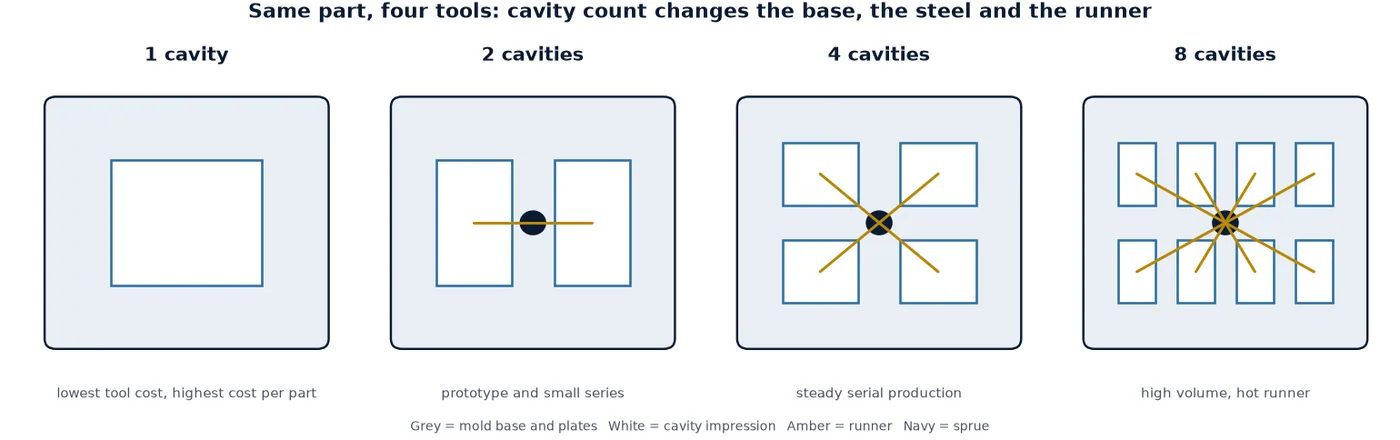
تعداد حفره بزرگترین اهرم تأثیرگذار است، زیرا همه چیز دیگر را ضرب میکند: پایه بزرگتر، فولاد بیشتر، ساعتهای ماشینکاری بیشتر، رانر داغ بزرگتر و پرس بزرگتر برای راهاندازی آن.
این همچنین اهرمی است که خریداران اغلب در مورد آن اشتباه میکنند، زیرا محاسبات فقط در حجمی بالاتر از نقطه سر به سر کار میکند. قالب تکحفرهای ارزانترین برای ساخت و گرانترین برای هر قطعه است. قالب هشتحفرهای هزینه ساخت بیشتری دارد، اما آن هزینه را بر روی هشت قطعه در هر سیکل توزیع میکند. بین این دو نقطه، حجمی وجود دارد که زیر آن حفرههای اضافی به سادگی هرگز پر نمیشوند و شما برای فولادی که استفاده نمیکنید پول پرداخت کردهاید.
- نمونه اولیه یا حجم کم، یا چندین گونه از یک خانواده: یک یا دو حفره، گاهی یک قالب خانواده با اینسرتهای قابل تعویض.
- تولید سریال پایدار با پیشبینی ثابت: چهار تا هشت حفره معمولاً تعادل مناسبی برای قطعات کوچک و متوسط است.
- حجم بالا، قطعه کوچک، برنامه طولانی: شانزده حفره و بالاتر فقط با رانر داغ و پرسی که بتواند آن را راهاندازی کند، منطقی است.
هنگام مقایسه پیشنهادها، چیدمان حفرهها را علاوه بر تعداد بررسی کنید: چیدمان خانوادهای ۲+۲ و چیدمان مستقیم چهار حفرهای هر دو میگویند “۴” اما یک قالب یکسان نیستند.
۳. فولاد قالب و سختی
فولاد جایی است که دو پیشفاکتور برای قالب “یکسان” به آرامی از هم فاصله میگیرند. گرید تعیین میکند که حفره چگونه تراشیده میشود، چگونه پولیش میخورد، چگونه در برابر رزین ساینده یا خورنده مقاومت میکند و برای چند تزریق دوام میآورد.
| فولاد | سختی | زمان انتخاب |
|---|---|---|
| P20 / 1.2311 | حدود ۲۸-۳۲ HRC، از پیش سختکاری شده | قطعات عمومی از ABS، PP، PE، PS؛ حجمهای متوسط؛ گزینه اقتصادی پیشفرض. |
| 718H / 1.2738 | حدود ۳۳-۳۶ HRC، از پیش سختکاری شده | حفرههای بزرگتر، قابلیت پولیش بهتر، عمر کمی طولانیتر از P20 برای همان مسیر ماشینکاری. |
| S136 / 1.2083 | حدود ۳۰ HRC از پیش سختکاری شده، یا ۴۸-۵۲ HRC پس از سختکاری | قطعات شفاف، سطوح نوری، قطعات پزشکی و در تماس با مواد غذایی، PVC و سایر مذابهای خورنده. |
| NAK80 | حدود ۳۸-۴۱ HRC، از پیش سختکاری شده | بافتهای ظریف و سطوح کازمتیک با درخشش بالا که خطر خراش در پولیش باید کم باشد. |
| H13 / 1.2344 | ۴۸-۵۲ HRC پس از سختکاری | رزینهای پر شده با الیاف شیشه یا بسیار ساینده، حجمهای تولید بسیار بالا، قالبسازی برای تولید طولانیمدت. |
دو مورد برای بررسی در پیشفاکتور: آیا فولاد اصلاً نام برده شده است — “فولاد قالب وارداتی” یک مشخصه فنی نیست — و آیا سختی برای قطعات حفره و مغزی ذکر شده است، نه فقط برای پایه. پلیآمید پر شده با شیشه در یک حفره با سختی ۳۰ HRC، ناحیه گیت را مدتها قبل از رسیدن قالب به عمر اسمی فرسایش میدهد و این به صورت یک خط فلاش در گیت ظاهر میشود، نه به عنوان یک ادعای گارانتی.
۴. ساختار قالب
ساختار بخشی از پیشفاکتور است که خریداران کمترین مطالعه را روی آن دارند و تأمینکنندگان بیشترین تنوع را در آن ایجاد میکنند. یک قالب دو صفحهای با راهگاه سرد، خط پایه است. هر چیزی فراتر از آن هزینه اضافه میکند و هر افزودنی باید توسط قطعه یا حجم تولید توجیه شود.
- سه صفحهای: امکان گیت مرکزی روی قطعهای را فراهم میکند که گیت جانبی روی سطح قابل مشاهده اثر میگذارد. یک مرحله باز شدن دوم و کار صفحهای بیشتر اضافه میکند.
- راهگاه گرم: ضایعات راهگاه را حذف و چرخه را کوتاه میکند، اما یک منیفولد، دراپ، هیتر، ترموکوپل و کنترلر اضافه میکند. این یک مورد تعمیر و نگهداری برای طول عمر قالب است، نه یک خرید یکباره.
- اسلایدها، لیفترها، مغزیهای تاشو: هر عنصر متحرک شامل ماشینکاری، فیت کردن، راهنمایی، سطوح سایش — و یک نشتی بالقوه یا گیرکردن بالقوه است.
- خروج دهی: پینها ارزانترین هستند، یک صفحه یا آستین جداکننده برای دیوارههای نازک و سطوح کازمتیک ملایمتر است.
- استاندارد پایه: یک پایه با برند (DME، Hasco) از یک پایه ماشینکاری شده محلی گرانتر است و در آینده قطعات قابل تعویض را فراهم میکند.
- دو تزریقه: یک صفحه دوار معماری قالب را تغییر میدهد، نه فقط حفره را.
یک سوال مفید برای تأمینکننده: کدام عناصر این ساختار توسط قطعه من تعیین میشوند و کدام توسط روش استاندارد شما؟ پاسخ معمولاً بخش بزرگی از شکاف قیمت را توضیح میدهد.
5. پرداخت سطح و بافت
پرداخت به صورت درجه مشخص میشود، نه به عنوان صفت. استاندارد پرداخت قالب SPI از A1 (پولیش بالا، نوری) تا A2-A3، B1-B3، C1-C3 و D1-D3 (بافتدار) را شامل میشود. هر مرحله میزان پولیش دستی مورد نیاز حفره را تغییر میدهد و پولیش کاری ساعتهای مهارتی است که قابل اتوماسیون نیست.
یک سطح A2 پولیش شده روی یک دنده عمیق واقعاً دشوار است؛ همان درجه روی یک صفحه تخت معمولی است. بافتها یک لایه اضافه میکنند: بافت باید در هر حفره به طور یکنواخت حکاکی شود و بافتهای عمیق نیاز به زاویه فرار دارند که ممکن است در نقشه قطعه وجود نداشته باشد. پس از ساخت قالب اعمال میشود، زاویه فرار از قبل برش خورده است — و بافتی که کشیده میشود به صورت خطوط کشیدگی روی هر قطعه نشان داده میشود.
توصیه عملی: درجه پرداخت و مرجع بافت را در سفارش خرید قید کنید و قبل از پذیرش قالب، یک پلاک نمونه یا یک کوپن عکسبرداری شده از حفره واقعی درخواست کنید. «پرداخت مات» بین دو تأمینکننده معنایی ندارد و در یک اختلاف نیز بیمعناست.
6. تلرانسها و قابلیت فرآیند
هر بعدی که شما سفتتر میکنید، همزمان یک تصمیم ماشینکاری، یک تصمیم بازرسی و یک تصمیم فرآیندی است. قالبی که باید موقعیت 0.02 میلیمتری را روی سه ویژگی حفظ کند، متفاوت از قالبی ساخته و بررسی میشود که 0.1 میلیمتر را روی همان ویژگیها حفظ میکند.
قطعات پلاستیکی همچنین پس از خروج از قالب حرکت میکنند. کلاس تلرانس، موقعیت گیت، خنککاری و پکینگ تعیین میکنند که آیا یک بعد پایدار است یا خیر، بنابراین یک تلرانس سفت روی یک ویژگی تابخورده با دقت ماشینکاری حل نمیشود — بلکه با طراحی خنککاری و گیت حل میشود که کار قالب است.
روش تمیز برای مشخص کردن این موضوع، یک استاندارد تلرانس به جای یک نقشه پر از اعداد سفت است: کلاسهای DIN 16742 برای قطعات پلاستیکی به طور گسترده درک شدهاند و گفتگو را به این سمت میبرند که کدام ابعاد واقعاً مهم هستند. بپرسید کدام ابعاد در گزارش ابعادی ظاهر خواهند شد. اگر پاسخ «همه آنها» است، بپرسید کدام یک قابلیت خواهند داشت، نه فقط مطابقت — اینها دو چیز متفاوت هستند.
7. اعتبارسنجی، مستندات و عمر قالب
آخرین گروه در نقشه نامرئی است اما در پیشفاکتور قابل مشاهده است: آنچه بین اولین شات و تحویل اتفاق میافتد.
- حوزه آزمایش: یک T1 با عکسها، یا یک T1 با یک گزارش ابعادی کامل، بازرسی قطعه اولیه و یک مطالعه قابلیت.
- مستندات: گواهی مواد، گواهی فولاد، گزارشهای سختی، آنالیز جریان قالب، دفترچه نگهداری، لیست قطعات یدکی، مجموعه نقشه قالب.
- هدف عمر قالب: 100,000 شات و 1,000,000 شات یک قالب نیستند — فولاد متفاوت، سطوح سایش متفاوت، قطعات یدکی متفاوت.
- قطعات یدکی و قابلیت سرویس: یک قطعه یدکی حفره، اتصالات استاندارد آب، کوپلینگهای سریع، یک آرایش بلند کردن که با جرثقیل شما مطابقت دارد.
این بخشی است که اغلب وقتی خریدار برای رقم پایینتر فشار میآورد ناپدید میشود، و بخشی است که هزینه قالب را در طول پنج سال به جای روز تأیید تعیین میکند.
هفت عامل در یک صفحه
| عامل | چه چیزی هزینه را افزایش میدهد | چه چیزی را میتوانید قبل از تأیید تصمیمگیری کنید |
|---|---|---|
| هندسه قطعه | زیربرشها، هستههای نازک عمیق، عدم زاویه جدایش، گیتها روی سطوح قابل مشاهده | پذیرش یک تغییر DFM: حذف یک اسلاید صرفهجویی واقعی است |
| تعداد حفره | حفرههای بیشتر، چیدمان خانوادگی، راهگاههای نامتعادل | تطبیق حفرهها با حجم واقعی، نه با پیشبینی بهترین حالت |
| فولاد قالب | H13 سختکاری شده، S136 برای قطعات نوری یا خورنده، بلوکهای بزرگ | نام بردن گرید و سختی برای حفره و هسته |
| ساختار | راهگاه گرم، سهپلیت، اسلایدها، لیفترها، بیس برنددار | محدود کردن عناصر متحرک به آنچه قطعه واقعاً نیاز دارد |
| پرداخت | پولیش بالا، بافت عمیق، پولیش روی دندههای عمیق | مشخص کردن گرید SPI و مرجع بافت |
| تلرانس | ابعاد تنگ زیاد، مطالعات قابلیت روی همه آنها | انتخاب ابعاد بحرانی، استفاده از کلاسهای DIN 16742 در جاهای دیگر |
| اعتبارسنجی | FAI، قابلیت، مستندات سطح PPAP، قطعات یدکی، عمر طولانی ابزار | تصمیمگیری درباره بسته تحویل قبل از ساخت قالب، نه بعد از آن |
چگونه دو پیشفاکتور قالب را بدون فریب خوردن مقایسه کنیم
وقتی دو پیشنهاد برای یک قطعه متفاوت است، این لیست را به ترتیب بررسی کنید. به تجربه ما، شکاف بیشتر اوقات با موارد سه و هشت توضیح داده میشود تا با نرخهای کارگری.
- تعداد حفره و چیدمان — آیا همان قالب است، یا همان تعداد با آرایش متفاوت؟
- گرید فولاد، سازنده فولاد و سختی برای حفره و هسته.
- بیس قالب: برند استاندارد، ضخامت پلیت، یا بیس ماشینکاری محلی.
- راهگاه گرم: برند، تعداد دراپ، کنترلر شامل شده یا خیر.
- عناصر متحرک: چند اسلاید، لیفتر و هسته جمعشونده.
- پرداخت: گرید SPI برای هر سطح، مرجع بافت، هزینه اچینگ بر عهده کیست.
- محدوده آزمایش و مستندات: چند آزمایش، چه گزارشهایی، چه گواهیهایی.
- هدف عمر ابزار، گارانتی و قطعات یدکی.
اگر یک پیشفاکتور نتواند موارد یک تا چهار را به صورت مکتوب پاسخ دهد، قیمت هنوز قابل مقایسه نیست — نه به عنوان یک موضع مذاکره، بلکه به عنوان یک واقعیت درباره چیستی یک قالب.
آنچه ما در یک پیشفاکتور قالب قرار میدهیم
پیشفاکتورهای خود ما بر اساس یک بازبینی طراحی ساخته میشوند، نه صرفاً بر اساس نقشه: یک مرحله طراحی قالب و DFM قبل از سفارش فولاد، یک چیدمان حفره که میتوانید ببینید، فولاد و سختی نامبرده شده، و یک برنامه آزمایش که مشخص میکند بسته بازرسی چه مواردی را شامل خواهد شد. جایی که قطعه وارد تولید میشود، همان قالب به خط تزریق پلاستیک خود ما تغذیه میکند، به همین دلیل است که ساختار و خنککاری زودتر و نه در T1 مورد بحث قرار میگیرند.
اگر نظر دوم درباره پیشفاکتوری که دارید میخواهید، نقشه و پیشنهاد را ارسال کنید: ما به شما خواهیم گفت کدام یک از هفت عامل پشت عدد است، و آیا قالبی که توصیف شده همان قالبی است که خواستهاید. یک نقشه ارسال کنید و ما ابتدا با یک یادداشت DFM پاسخ خواهیم داد.
سوالات متداول
آیا تعداد حفرههای بیشتر همیشه هزینه هر قطعه را کاهش میدهد؟
خیر. زمان ماشینکاری هر قطعه را کاهش میدهد، اما تنها زمانی که حجم تولید به اندازهای بالا باشد که تمام حفرهها پر شوند. پایینتر از آن نقطه سر به سر، شما هزینه فولاد، پایه بزرگتر و پرس بزرگتری را پرداختهاید که بلااستفاده میمانند و هزینه هر قطعه بدتر از قالب دو حفرهای است.
آیا رانر گرم همیشه گزینه سریعتری است؟
چرخه را کوتاه کرده و ضایعات رانر را حذف میکند و در حجم بالا با قطعات کوچک معمولاً هزینه خود را جبران میکند. همچنین منیفولد، هیترها، ترموکوپلها و یک کنترلر برای نگهداری اضافه میکند و نیاز به رزین تمیز و یکنواخت دارد. برای حجم کم یا رزینهای حساس به زمان ماند، رانر سرد اغلب انتخاب مهندسی بهتری است.
آیا میتوانم با یک حفره شروع کنم و بعداً حفرهها را اضافه کنم؟
به ندرت. پایه قالب، بلوک فولادی و طرح خنککنی برای تعداد ثابتی حفره برش داده میشوند. کاری که میتوانید انجام دهید این است که قطعه و پایه را طوری طراحی کنید که قالب خانواده یا درجهای قابل تعویض ممکن باشد، که تصمیمی است که باید در مرحله بازبینی طراحی گرفته شود، نه پس از ساخته شدن قالب.
چرا یک نقشه قطعه یکسان میتواند پیشنهادهایی با اختلاف ۴۰ درصد دریافت کند؟
زیرا پیشنهادها معمولاً برای یک قالب یکسان نیستند. تفاوت در تعداد حفره، گرید فولاد، برند رانر گرم، تعداد اسلایدها، کار بافت و بسته اعتبارسنجی بیشترین سهم را دارند. نرخ نیروی کار بسیار کمتر از آنچه خریداران فرض میکنند توضیح میدهد.
قطعه من یک آندرکات دارد. آیا این به معنای اسلاید است؟
نه همیشه. یک آندرکات گاهی اوقات میتواند با لیفتر، هسته جمعشونده، جداکننده یا یک تغییر طراحی کوچک که آن را به طور کامل حذف میکند، مدیریت شود. هر گزینه هزینه و پروفایل نگهداری متفاوتی دارد – دقیقاً نوع انتخابی که یک بازبینی DFM باید در مقابل شما قرار دهد.
یک قالب چقدر هزینه دارد؟
ما عمداً ارقام را منتشر نمیکنیم، زیرا عدد به هفت عامل فوق بستگی دارد و یک رقم منتشر شده تنها برای یک قطعه دقیق خواهد بود. نقشه، رزین، حجم سالانه و الزامات پرداخت را ارسال کنید و پیشفاکتور، فولاد، ساختار و محدوده بازرسی را نام میبرد تا بتوانید آن را به درستی مقایسه کنید.
یک نقشه ارسال کنید، یک یادداشت DFM دریافت کنید
رزین، حجم سالانه و نیاز سطحی را به ما بگویید. ما با پیشنهاد حفره، فولادی که استفاده میکنیم و بسته بازرسی پاسخ خواهیم داد، بنابراین عدد روی پیشفاکتور پشتوانهای دارد.