راهحلهای جامع قالبسازی
ریختهگری تحت فشار آلومینیوم و ساخت قالب
طراحی قالب، ریختهگری، پیرایش و ماشینکاری قطعات آلومینیوم و روی، از نمونهسازی تا تولید انبوه.
اشکال ریختهشده، تلرانسهای ماشینکاریشده
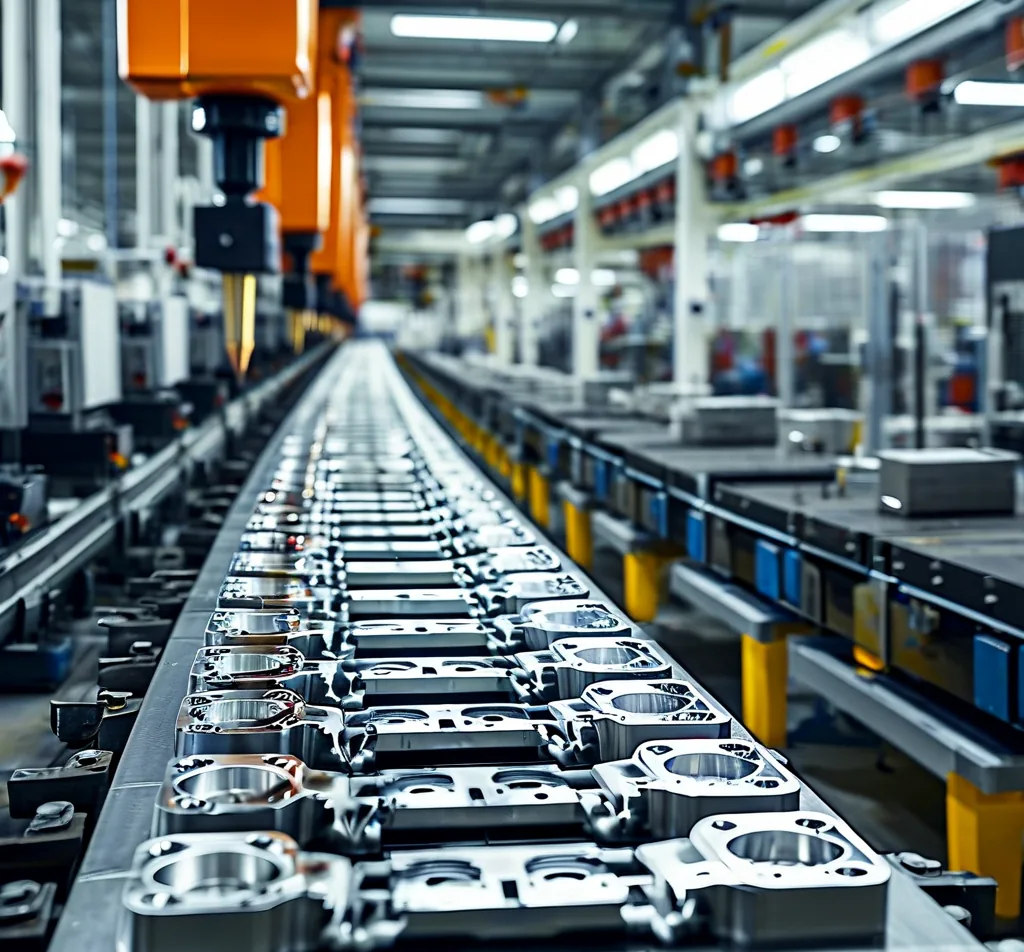
ریختهگری تحت فشار به شما امکان میدهد هندسه پیچیده آلومینیوم یا روی را در یک مرحله تولید کنید، با هزینه هر قطعه که ماشینکاری در تیراژ بالا قادر به رقابت با آن نیست. تلاش مهندسی بر طراحی قالب متمرکز است: موقعیت راهگاه، طرحریزی راهبار، خنککاری و بیروناندازی تعیین میکنند که قطعه ریختهگری سالم باشد و چرخه تولید کوتاه.
ما قالب را طراحی و میسازیم، آزمایشها را اجرا میکنیم و در صورت نیاز به قطعات نهایی به جای ریختهگری خام، قطعه ریختهشده را تا تلرانسهای نهایی ماشینکاری میکنیم.
- ریختهگری تحت فشار آلومینیوم و روی، محفظه گرم و سرد
- طراحی قالب و چیدمان حرارتی درونکارخانه
- تست پرتو ایکس و فشار برای قطعات ساختاری
- پرداخت CNC، سوراخکاری، رزوهزنی و عملیات سطحی
قابلیتهای ریختهگری

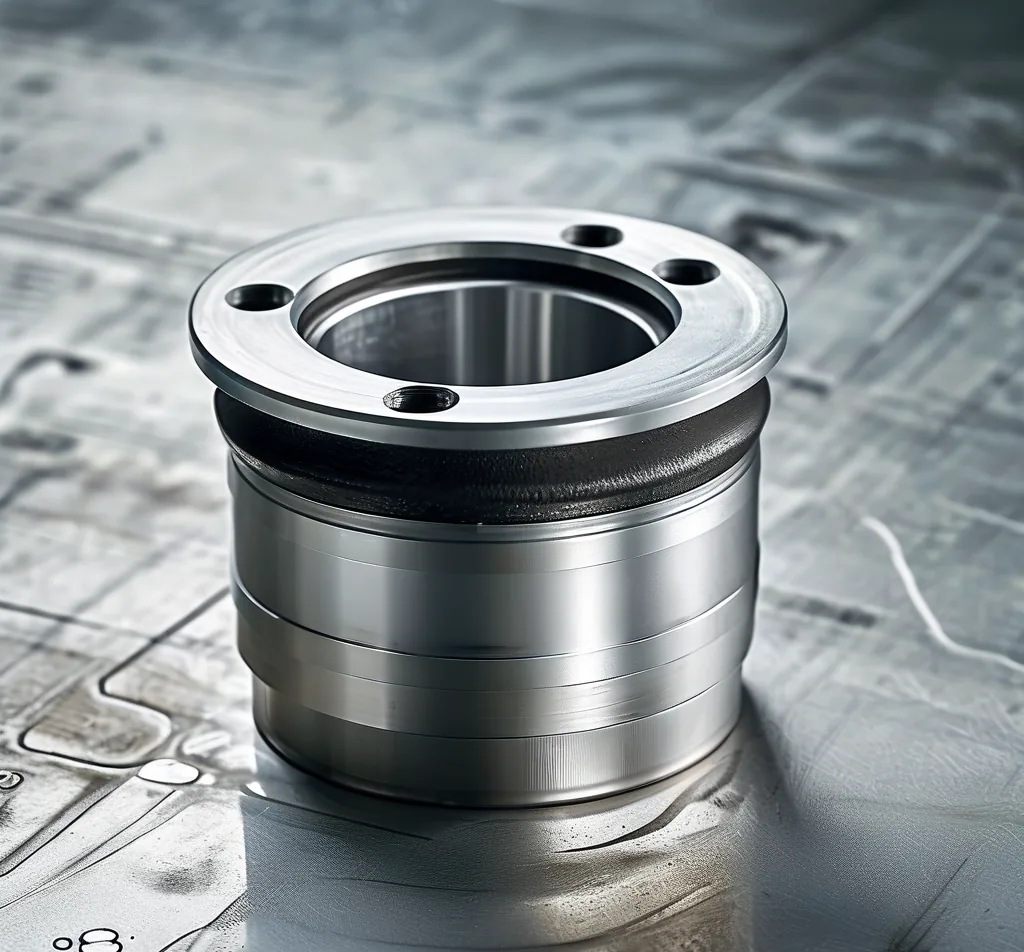
ریختهگریهای آلومینیوم
ریختهگریهای ساختاری و تزئینی برای محفظههای خودرو، ابزار قدرتی و صنعتی.
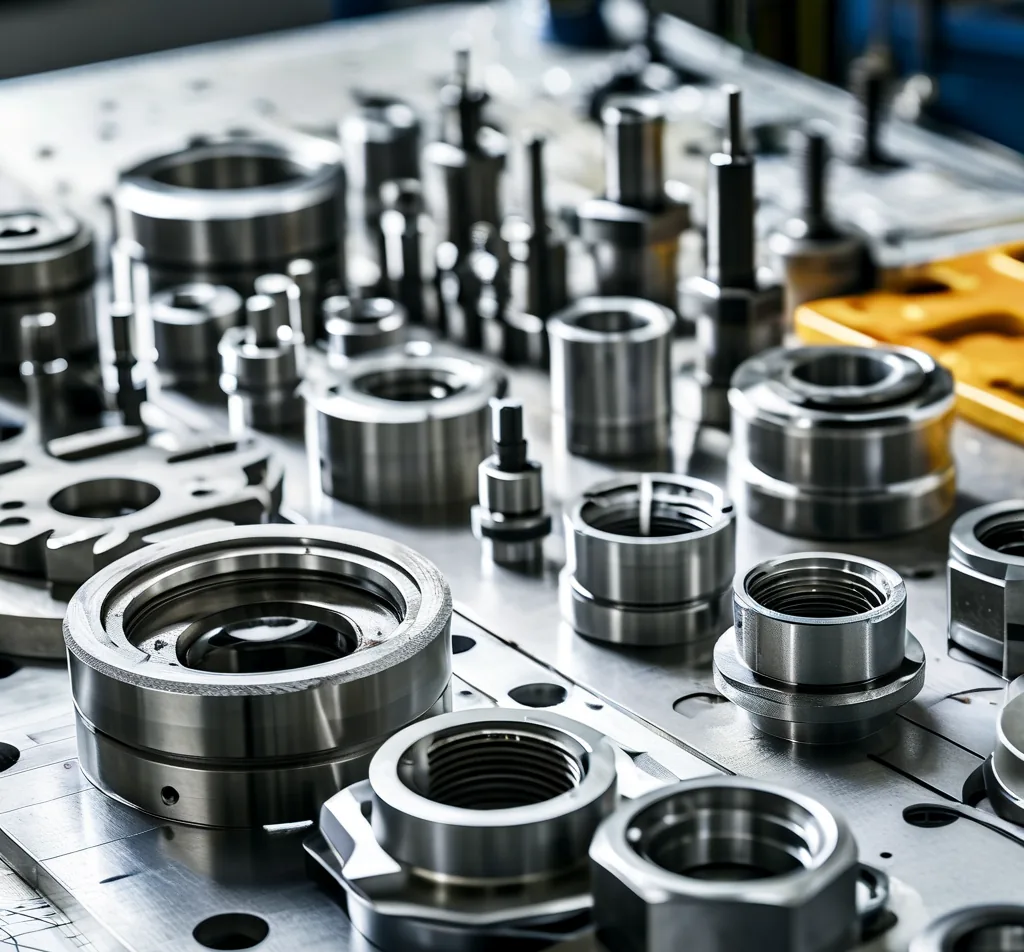
ریختهگریهای روی
قطعات کوچک، دیواره نازک و با دقت بالا که کیفیت سطح و جزئیات در آنها اهمیت دارد.
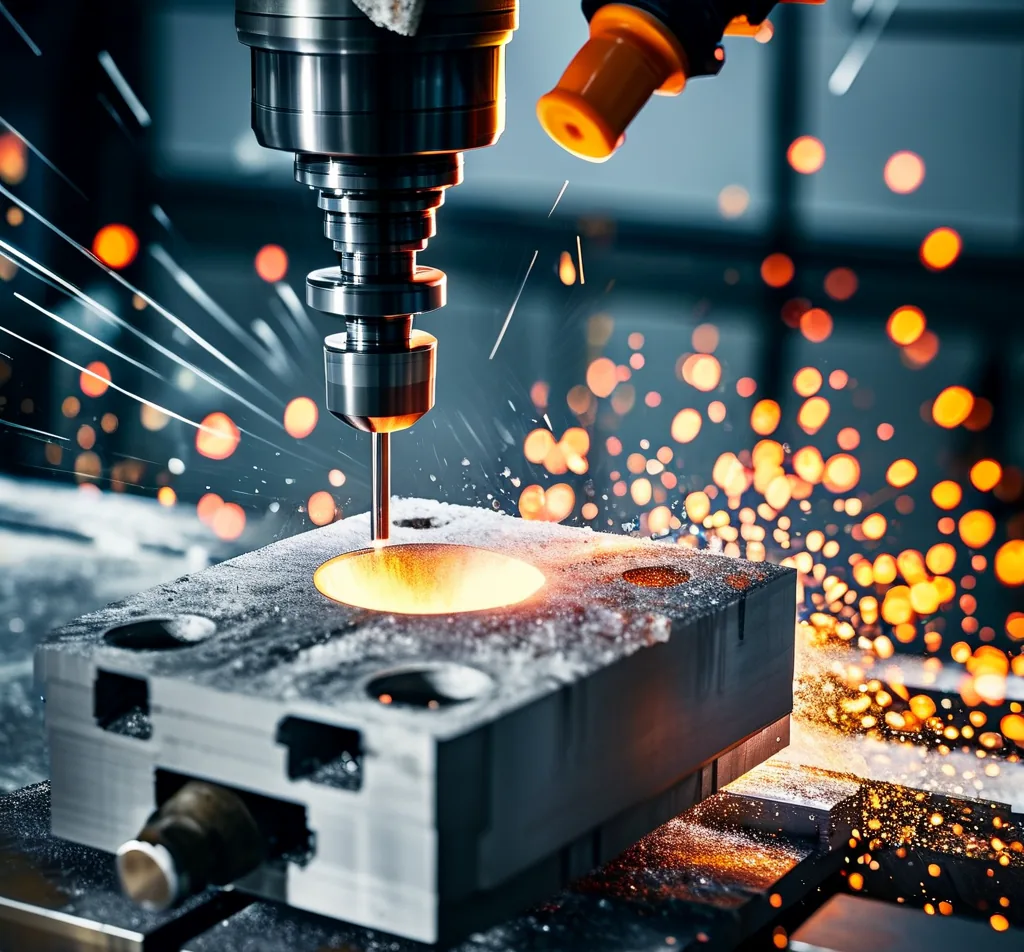
ماشینکاری پس از ریختهگری
تراشکاری، بورینگ، دریلکاری، رزوهزنی و فرز رزوه برای رساندن قطعات ریختهگری به تلرانس نهایی.
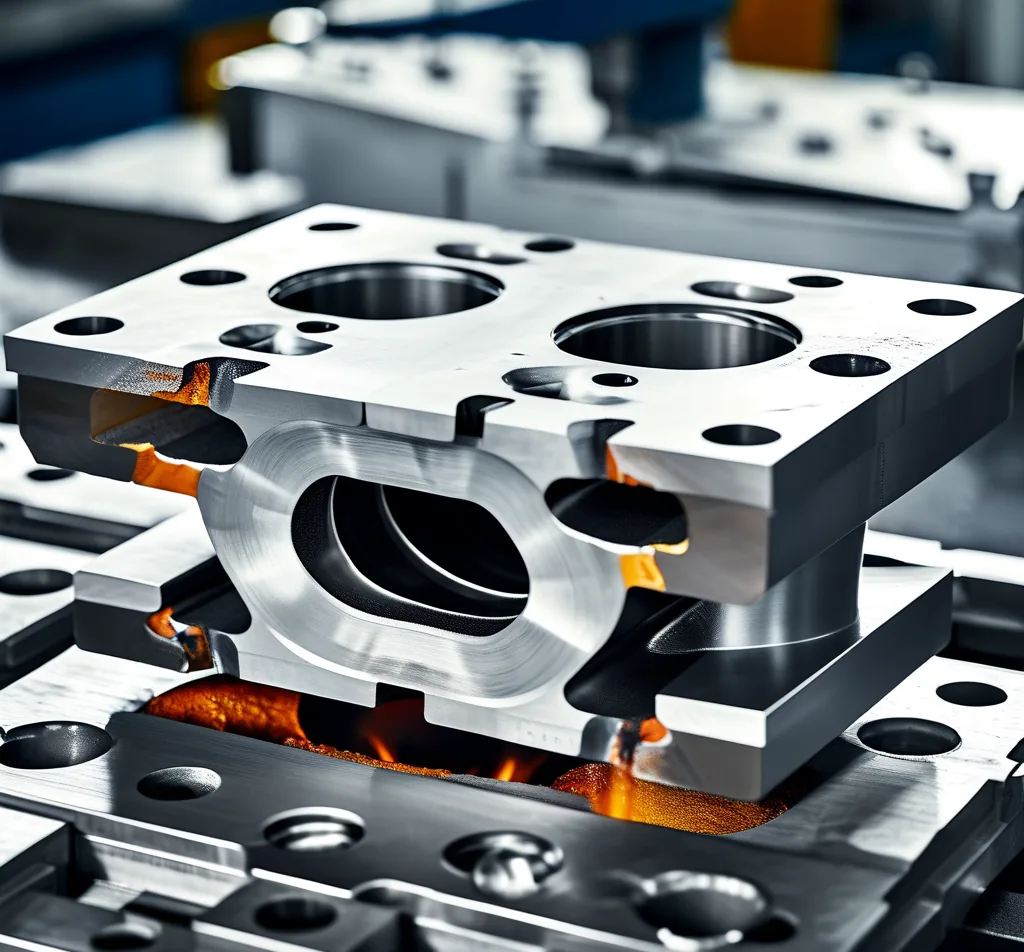
قالبها و ابزارآلات
قالبهای تکحفره و چندحفره، همراه با هستهها و قطعات یدکی تا تعمیرات باعث توقف تولید نشود.
بازه فرآیند معمول
| پارامتر | محدوده |
|---|---|
| مواد | ADC12, A380, A360, ZAMAK 3 و 5 |
| وزن قطعه | 50 گرم تا 8 کیلوگرم (آلومینیوم) |
| ضخامت دیواره | معمولاً 1.5-4 میلیمتر، مشروط به آنالیز جریان |
| زمان تحویل قالب | 35-60 روز بسته به پیچیدگی |
| تلرانس حالت ریختهگری | مطابق با GB/T 6414 یا استاندارد نقشه شما |
| پرداخت نهایی | سندبلاست، شاتبلاست، پودرکوتینگ، آندایزینگ، ماشینکاری |
چگونگی اجرای یک پروژه ریختهگری
01
بررسی امکانسنجی و ارائه پیشفاکتور
ما ضخامت دیواره، زاویه فرار، شعاعها و مقدار اضافه ماشینکاری را بررسی و مفهوم قالب را تأیید میکنیم.
02
طراحی قالب
طرحریزی راهگاه، گیت، سرریز، خنککاری و بیروناندازی، به همراه آنالیز تعادل حرارتی.
03
ساخت قالب و آزمایش
ساخت ابزار، اولین قطعات ریختهگری، پرتونگاری یا برشکاری در صورت ساختاری بودن قطعه.
04
اعتبارسنجی
تأیید ابعادی و بصری، سپس تثبیت پارامترهای فرآیند برای تولید.
05
تولید و پرداخت نهایی
ریختهگری همراه با بازرسیهای درون فرآیندی، به دنبال آن برش زائدهها، ماشینکاری و عملیات سطحی.
سوالات متداول
برای توجیه اقتصادی ریختهگری تحت فشار به چه تعداد قطعه نیاز است؟
این موضوع به اندازه قطعه بستگی دارد، اما معمولاً ریختهگری تحت فشار زمانی که حجم تولید سالانه به چند هزار عدد میرسد، از ماشینکاری از روی بلوک جامد مقرونبهصرفهتر میشود. نقشه و حجم مورد نظر را ارسال کنید تا هر دو روش را مقایسه کنیم.
آیا میتوانید قطعات ریختهگری شده، ماشینکاری و پرداختشده را تأمین کنید؟
بله — ریختهگری، برشکاری، ماشینکاری، عملیات سطحی و بازرسی همگی میتوانند به صورت یک قطعه نهایی تحویل داده شوند، که لجستیک جابجایی قطعات ریختهگری بین تأمینکنندگان مختلف را حذف میکند.
چگونه تخلخل را کنترل میکنید؟
در درجه اول از طریق طراحی قالب: موقعیت گیت، طرح راهگاه و سرریز، تعادل حرارتی و تهویه. در مواردی که قطعه مرتبط با ایمنی است، میتوان بازرسی با اشعه ایکس یا تست نشتی را نیز اضافه کرد.
به غیر از قالب، به چه ابزارسازی دیگری نیاز است؟
معمولاً فیکسچرهای برشکاری، فیکسچرهای ماشینکاری و گیجها. این موارد همراه با قالب قیمتگذاری میشوند تا هزینه کامل پروژه از ابتدا مشخص باشد.
خدمات مرتبط
قالبگیری تزریق پلاستیک · ماشینکاری CNC و نمونهسازی · عملیات ثانویه · طراحی و مهندسی قالب · مونتاژ و بستهبندی نهایی
درباره YOYO Mould بیشتر بدانید، یا نقشههای خود را برای ما ارسال کنید تا قیمتگذاری شود.
طرح ریختهگری خود را ارسال کنید تا ما قالب و قطعه را قیمتگذاری کنیم
حجم تولید سالانه، آلیاژ و هرگونه نیاز ماشینکاری را ذکر کنید — ما قیمت ابزارسازی و قیمت هر قطعه را اعلام خواهیم کرد.