
Qualidade & Validação
Como Ler um Relatório de Ensaio T1: FAI, Relatório Dimensional e PPAP Explicados
T1, FAI, relatório dimensional, PPAP — quatro termos usados como se fossem o mesmo documento. Não são, e confundi-los é como os problemas de ferramentaria chegam à produção.
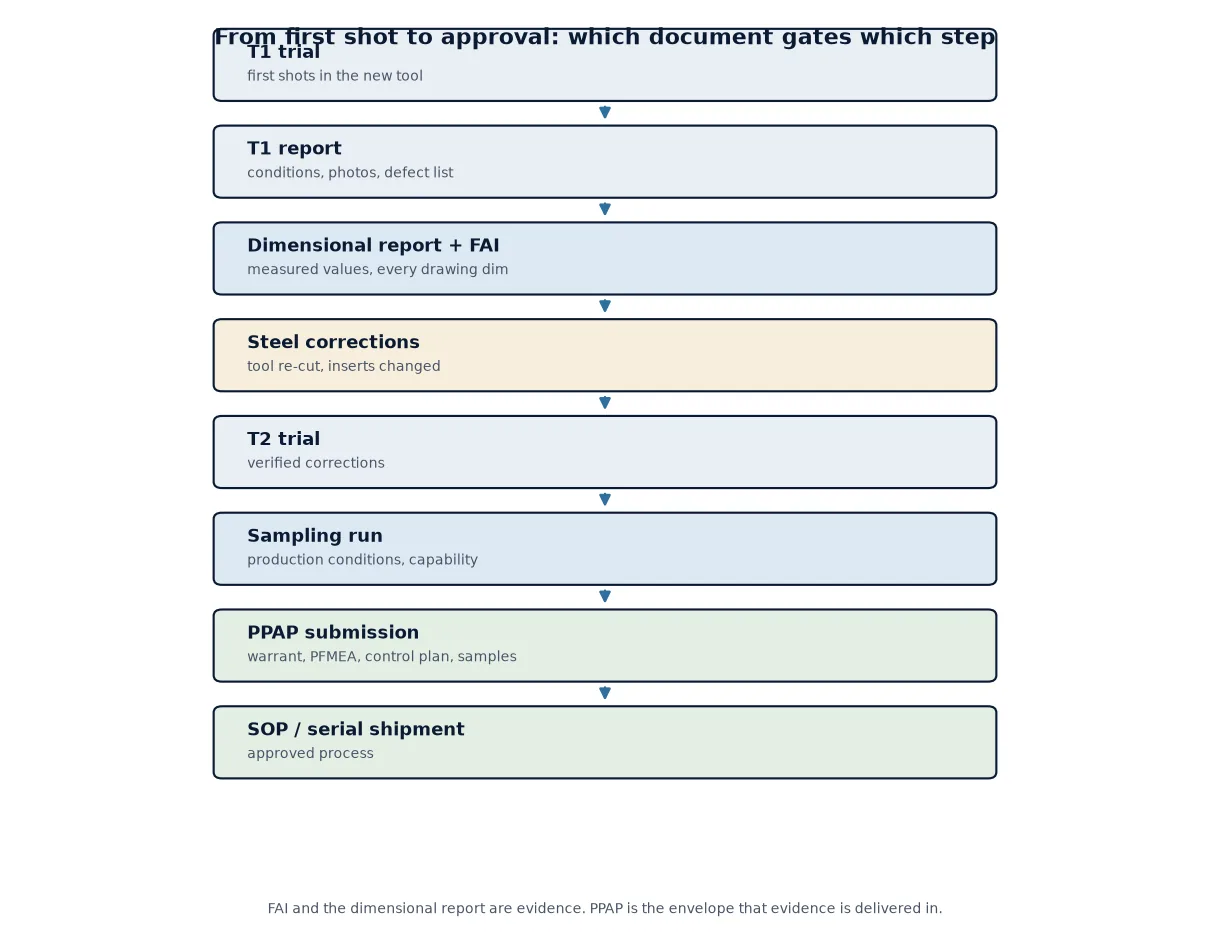
Resposta curta: T1 é a primeira corrida de ensaio de uma nova ferramenta. FAI (inspeção do primeiro artigo) é a medição das primeiras peças face a todos os requisitos do desenho. O relatório dimensional são os dados medidos tabulados, geralmente de uma CMM mais ferramentas manuais. PPAP (Processo de Aprovação da Peça de Produção) é o pacote de submissão que agrupa os resultados dimensionais, evidências de material e desempenho, documentos de processo e amostras numa única aprovação. O FAI e o relatório dimensional são a evidência; o PPAP é o envelope em que a evidência é entregue.
Os compradores recebem estes documentos em massa e lêem-nos como uma formalidade. Isso é um erro, porque um relatório T1 é o único momento em que uma ferramenta ainda pode ser alterada a baixo custo. Este é um guia sobre o que deve constar em cada documento, o que frequentemente falta e como rever um relatório em cerca de trinta minutos.
O que T1, T2 e amostragem significam realmente
A nomenclatura não é padronizada entre fornecedores ou indústrias, por isso acorde o significado por escrito antes da ferramenta ser construída.
- T0 é por vezes usado para um ensaio a seco — molde montado, abertura e ejeção verificadas, sem disparos.
- T1 é o primeiro ensaio com resina: a ferramenta é montada, o processo é estabelecido e as primeiras peças saem. Quase sempre há correções a seguir.
- T2 é o ensaio após essas correções — aço alterado, inserções recortadas, textura aplicada.
- Amostragem ou corrida SOP é a corrida em condições de produção, no equipamento onde as peças serão realmente feitas, ao ritmo a que serão produzidas.
O conjunto de documentos difere em cada fase. Um relatório T1 é evidência de que a ferramenta funciona; um relatório de amostragem com dados de capacidade é evidência de que o processo funciona. Não aceite o segundo como substituto do primeiro e não trate um relatório T1 como autorização para começar a expedir.
O que um relatório de ensaio T1 deve conter
No mínimo, um relatório T1 deve permitir responder a quatro perguntas: a ferramenta abriu e ejetou corretamente, as peças têm o aspeto correto, quais as dimensões fora de tolerância e o que será alterado.
- Condições de ensaio: máquina, tonelagem, grau e lote de resina, temperatura de fusão e molde, parâmetros de injeção e pressão, tempo de arrefecimento, tempo de ciclo.
- Registo de disparos: quantos disparos foram feitos, em que condição e de quais disparos vieram as amostras.
- Fotografias: peça completa, ambas as faces, área do gate, marcas de ejeção e qualquer defeito visível com escala.
- Resultados dimensionais face ao desenho, com o esquema de datum indicado.
- Lista de defeitos: short shots, rebarbas, afundamentos, linhas de soldadura, marcas de arrasto, com localização e uma proposta para cada.
- Lista de correções com um responsável e um plano de âmbito para T2.
Se o relatório tiver fotografias e não tiver números, é um relatório de progresso, não um relatório T1.
FAI: inspeção do primeiro artigo
FAI é uma verificação completa de uma peça em relação à sua especificação — cada dimensão, cada nota, cada requisito no desenho, e não uma amostra de dimensões escolhida pelo inspetor. Cada característica no desenho é normalmente balonada com um número que corresponde a uma linha no relatório, para que o relatório possa ser auditado contra o desenho, em vez de ser confiado cegamente.
O que inclui um FAI adequado:
- Cada dimensão e nota do desenho, balonadas e numeradas, com o valor nominal, a tolerância, o valor medido e uma indicação de aprovação ou reprovação.
- A identificação da peça: número da cavidade, número do ciclo, data, lote da resina. Um FAI que não indica qual cavidade foi medida não pode dizer se o molde está equilibrado.
- O equipamento de medição utilizado para cada característica e o seu estado de calibração.
- Evidência de material e desempenho quando o desenho o exige — certificado da resina, teste mecânico, placa de cor, amostra de textura.
- Uma assinatura e data, do fornecedor e preferencialmente reconhecida pelo comprador.
Na indústria aeroespacial, o FAI é formalizado sob a norma AS9102 com os seus três formulários próprios. Na indústria automóvel e em trabalhos industriais gerais, a mesma ideia surge como “resultados dimensionais” dentro do PPAP, ou simplesmente como um relatório do primeiro artigo com o desenho. Os nomes dos documentos diferem; a disciplina é a mesma.
O relatório dimensional
O relatório dimensional, por vezes chamado de inspeção de layout, é a própria tabela de dados medidos. Na prática, é a parte do FAI que a maioria dos compradores realmente lê, e a parte mais frequentemente reduzida a três linhas de “dentro da tolerância”.
O que procurar:
- Esquema de dados de referência. Se o relatório não indicar quais superfícies foram usadas como A, B e C, os números não podem ser reproduzidos ou contestados.
- Peças suficientes. Três a cinco peças de cavidades diferentes em condições estáveis é o mínimo usual para ver a variação entre cavidades. Uma peça diz-lhe que o molde consegue fazer uma peça boa.
- Números reais, não marcas de verificação. Um relatório cheio de marcas de verificação não tem valor de diagnóstico. Quando uma dimensão se desvia no T2, precisa do valor real no T1 para saber para que lado o aço tem de ser movido.
- Equipamento apropriado à característica. Uma MMC é excelente para posição e perfil em superfícies acessíveis, mas é cega para profundidade de rosca, textura, espessura de parede fina e vestígio do ponto de injeção. Essas necessitam de ferramentas manuais ou visão.
- Capacidade, não apenas conformidade. Conformidade é uma peça dentro da tolerância hoje. Capacidade (Cpk) é o processo permanecer dentro da tolerância ao longo de uma série. No T1, normalmente só se pode ver a conformidade; peça a capacidade na amostragem.
As peças de plástico acrescentam uma complicação que o relatório deve respeitar: as medições mudam com o tempo e com a condição. Uma dimensão medida duas horas após a moldagem, e novamente após 24 horas, não é a mesma dimensão. Pergunte em que estado o relatório reflete.
PPAP: o pacote de aprovação
O PPAP tem origem na AIAG no mundo automóvel e é agora solicitado muito para além deste. É uma submissão para aprovação de um processo de produção, não um relatório de ensaio, e é normalmente exigido antes de um fornecedor ter autorização para expedir peças em série.
O PPAP clássico tem dezoito elementos. Os que têm peso real:
- Registos de projeto e quaisquer documentos de alterações de engenharia autorizadas.
- DFMEA e PFMEA, mais um diagrama de fluxo do processo e um plano de controlo que correspondam entre si.
- Resultados dimensionais, resultados de ensaios de materiais e de desempenho.
- Estudos iniciais do processo — índices de capacidade de uma série significativa, não de cinco peças.
- Análise do sistema de medição, para que o próprio instrumento de medição tenha sido qualificado.
- Documentação laboratorial, aprovação de aparência quando relevante, amostras de peças, amostra-mestre, auxiliares de verificação.
- Garantia de submissão da peça, assinada, indicando o nível de submissão.
Os níveis de submissão vão de 1 (apenas garantia) a 5 (revisão no local do fornecedor com amostras). O nível 3 é o padrão comum: garantia com dados de suporte e amostras. Acorde o nível antecipadamente — ele determina a quantidade de documentação que o projeto acarreta, e é um dos verdadeiros fatores de custo na ferramentaria.
FAI, relatório dimensional e PPAP lado a lado
| FAI | Relatório dimensional | PPAP | |
|---|---|---|---|
| O que é | Inspeção completa de uma peça face ao desenho | A tabela de dados medidos, por característica | Submissão de aprovação para um processo de produção |
| Questão que responde | A ferramenta produz peças conforme o desenho? | Que dimensões estão onde, e em quanto? | O processo está aprovado para expedir peças em série? |
| Momento típico | A partir do T1, atualizado após correções | Com o FAI, e novamente na amostragem | Antes da expedição em série |
| Documentos envolvidos | Desenho balonado, folha de medição, certificados de material | Saída do programa CMM, resultados de ferramentas manuais, declaração de datum | 18 elementos incluindo PFMEA, plano de controlo, MSA, capacidade, garantia |
| Quem o solicita | Qualquer comprador de uma nova ferramenta | Qualquer comprador, e o próprio controlo de qualidade do fabricante de moldes | Fornecedores automóveis e da cadeia de fornecimento; a área médica usa a sua própria via de validação |
| Falha comum | Marcas em vez de números; sem identificação da cavidade | Esquema de datum em falta; poucas peças | PFMEA e plano de controlo que não descrevem o processo real |
Como analisar um relatório T1 em trinta minutos
Uma rotina repetível é melhor do que ler o pacote de fio a pavio.
- Verifique a identificação da peça: número da cavidade, número do tiro, lote da resina, data. Se algum estiver em falta, pare aí.
- Leia as condições do ensaio face às suas próprias premissas de processo. Uma peça que só funciona com um ciclo irrealista não é uma peça validada.
- Observe as fotografias dos quatro defeitos mais importantes: injecções curtas no final do enchimento, rebarbas na linha de separação, afundamentos sobre as nervuras e marcas de arrasto da textura.
- Abra o relatório dimensional nas dimensões que lhe interessam. Compare os valores medidos, não as marcas de verificação.
- Verifique especificamente as três tolerâncias mais apertadas. Se estiverem todas num dos limites da banda de tolerância, o molde vai mover-se no T2.
- Leia a lista de correcções. Um relatório sem correcções no T1 ou é de um molde muito simples ou é um relatório que está a esconder algo.
- Confirme quem dá o aval e o que despoleta a aprovação do T2. O silêncio aqui é como um molde entra em produção com itens em aberto.
- Arquive-o. Um relatório T1 que não consegue encontrar daqui a dois anos é o mesmo que não ter relatório.
Sinais de alerta que justificam contestar
- Um relatório dimensional sem declaração de datum, ou com todos os valores iguais ao nominal.
- Índices de capacidade calculados a partir de cinco peças.
- FAI sem identificação da cavidade, pelo que o equilíbrio de um molde multi-cavidade é desconhecido.
- PPAP onde o PFMEA, o fluxograma e o plano de controlo descrevem três processos diferentes.
- Textura ou cor alegada como aprovada sem placa ou amostra.
- Um relatório datado antes do ensaio, o que acontece mais vezes do que se admite quando se reutilizam modelos.
- “Dentro da tolerância” para uma característica que aparece no desenho sem tolerância alguma.
Nenhum destes é motivo para rejeitar um fornecedor. São motivos para colocar uma pergunta específica, que é o objectivo de todo o conjunto documental.
De onde vêm estes documentos
Cada relatório que emitimos é gerado a partir de medição, não de um modelo: a cavidade e o núcleo são medidos nos sistemas CMM e de visão da nossa sala de metrologia, as verificações manuais abrangem os pormenores que o CMM não alcança, e o relatório indica de que cavidade e de que tiro veio cada número. A textura e a cor são aprovadas face a amostras físicas antes da aprovação final do molde.
Como a mesma fábrica opera as nossas próprias linhas de moldagem por injecção, o relatório T1 tem um segundo leitor: a equipa de produção que tem de operar o molde. Isso tende a remover as partes optimistas de um relatório antes de chegar ao cliente.
Se está a analisar um pacote agora e algo não bate certo — uma dimensão sem datum, uma alegação de capacidade sem uma série de produção — envie-nos. Nós diremos o que perguntaríamos ao construtor do molde e o que gostaríamos que fosse medido novamente antes de aprovar.
Perguntas frequentes
É sempre necessário o PPAP para um novo molde de injeção?
Não. O PPAP é uma convenção automóvel e é solicitado por fornecedores automóveis e de nível 1 como condição para o envio de peças em série. Projetos de consumo, eletrodomésticos e industriais em geral costumam trabalhar com um FAI mais um relatório dimensional e certificados de material. Projetos de dispositivos médicos seguem a sua própria via de validação, tipicamente IQ/OQ/PQ com inspeção de primeira peça incluída. Acorde o requisito antes da construção do molde, porque altera a carga de trabalho.
Quantas peças devem ser medidas para um relatório T1?
Três a cinco peças, retiradas de cavidades diferentes e de um disparo estável, é o mínimo prático para ver a variação entre cavidades. Estudos de capacidade PPAP necessitam de uma produção significativa — tradicionalmente 300 peças consecutivas — porque a capacidade não pode ser inferida a partir de um punhado de amostras.
Qual é a diferença entre FAI e uma inspeção de layout?
Sobrepoem-se bastante. O FAI é a inspeção completa de uma peça face a todos os requisitos do desenho. Uma inspeção de layout é o relatório dimensional completo da peça, frequentemente os mesmos dados de medição apresentados numa tabela. Na linguagem PPAP, a inspeção de layout aparece como “resultados dimensionais”. A distinção importante é se cada característica é medida com números reais.
Pode um relatório T1 basear-se apenas em dados de CMM?
Não completamente. Um CMM mede bem a geometria acessível e não consegue medir profundidade de rosca, textura, espessura de parede numa secção fina, vestígio do ponto de injeção ou cor. Um relatório credível combina resultados de CMM com ferramentas manuais e medição ótica, e indica qual o método utilizado para cada característica.
O que acontece se as peças T1 estiverem fora de tolerância?
O molde é corrigido e é realizada uma tentativa T2. O relatório dimensional é o que torna isto eficiente: porque os valores medidos foram registados em vez de assinalados, o construtor de moldes sabe se deve mover o aço 0,05 mm ou 0,15 mm e em que direção. Um relatório cheio de assinalados obriga a um palpite, e um palpite custa uma tentativa.
Obtenha um relatório T1 que possa realmente auditar
Envie-nos o desenho da peça e o requisito de qualidade — apenas FAI, ou PPAP completo — e nós diremos o que o relatório irá conter antes do molde ser cortado.