
مهندسی قالب
انتخاب فولاد قالب: P20، 718H، S136 یا NAK80؟
چهار گرید از پیش سختشده، اکثر قالبهای تزریق پلاستیک را پوشش میدهند، اما قابل تعویض با یکدیگر نیستند. در اینجا نحوه انتخاب فولاد بر اساس نوع پلاستیک، تعداد حفرهها و نیاز سطحی توضیح داده میشود.
پاسخ کوتاه: ابتدا فولاد را بر اساس پلاستیک انتخاب کنید، سپس بر اساس تعداد حفرهها. یک قطعه معمولی از جنس ABS یا PP در یک قالب ۲ حفرهای برای ۲۰۰٬۰۰۰ شات، یک بلوک از پیش سختشده P20 یا 718H است و نه بیشتر. قطعات شفاف یا با جلای بالا به NAK80 یا یک 718H با پولیش عالی نیاز دارند. PVC، CPVC، استال، گریدهای ضد شعله و هر مادهای که در دمای ذوب اسید آزاد میکند، به یک گرید ضدزنگ مانند S136 نیاز دارد. افزودن پرکننده ساینده، نیاز به سختی را قبل از تغییر آلیاژ افزایش میدهد.
بسیاری از بحثهای مربوط به فولاد قالب در شروع پروژه، در واقع درباره ریسک است: خریدار ارزانترین بلوکی را میخواهد که در طول برنامه دوام بیاورد، و قالبساز گریدی را میخواهد که بعداً به دلیل پولیش یا خوردگی مورد شکایت قرار نگیرد. این راهنما مشخص میکند که هر یک از چهار گرید رایج از پیش سختشده واقعاً در کجا قرار میگیرند، چگونه خراب میشوند و چه سوالاتی ارزش پاسخ دادن را دارند قبل از اینکه کسی فولاد را برش دهد.
با پلاستیک شروع کنید، نه با فولاد
سه ویژگی رزین، بخش عمده انتخاب را قبل از طراحی قالب تعیین میکند:
- خوردندگی. PVC، CPVC، POM، ABS ضد شعله و برخی گریدهای هالوژنه، در دمای ذرب، محصولات جانبی اسیدی یا خورنده آزاد میکنند. در یک حفره غیر ضدزنگ، ابتدا به پولیش، سپس به سطح و در نهایت به قطعه حمله میکنند. این بحث مربوط به فولاد ضدزنگ (S136، یا 2316 به عنوان جایگزین) است، نه بحث سختی.
- سایندگی. الیاف شیشه، پرکننده معدنی، پرکننده سرامیکی و برخی مستربچها، گیت، رانر و سطح حفره را فرسایش میدهند. سایش یک مسئله سختی و پوشش است، بنابراین پاسخ یک گرید سختتر (H13 سختشده در تمام حجم یا یک سطح نیتریده) است، نه یک گرید با پولیش بهتر.
- نیاز سطحی. یک پنل کلاس A قابل مشاهده، یک لنز، یک راهنور یا یک قطعه پزشکی با پرداخت آینهای، به فولادی نیاز دارد که تا سطحی بدون عیب پولیش شود و آن را حفظ کند. NAK80 دقیقاً برای همین وجود دارد، و 718H اسب کاری است وقتی نیاز به جلای بالا است نه کیفیت نوری.
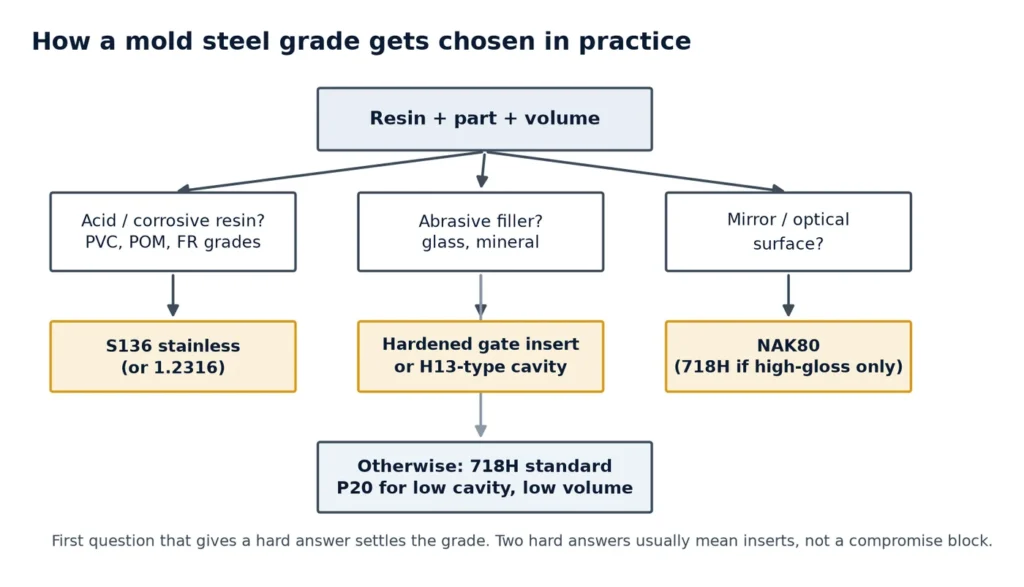
اگر دو مورد از این سه مورد به جهتهای مختلف اشاره کنند، معمولاً قالب تقسیم میشود: یک درج حفره ضدزنگ در یک پایه استاندارد، یا یک درج سختشده فقط در ناحیه گیت. این مهندسی معمول است، نه یک مصالحه.
جایگاه واقعی چهار گرید
هر چهار گرید به صورت از پیش سختشده عرضه میشوند، به این معنی که حفره قابل ماشینکاری است و بدون نیاز به چرخه سختکاری و اعوجاج ناشی از آن، وارد خط تولید میشود. تفاوتها در سختی، خلوص و محتوای آلیاژی است.
| گرید | سختی معمول پیشسختشده | موارد برتری | محدودیتها |
|---|---|---|---|
| P20 (خانواده 1.2311 / 1.2312) | حدود 28–34 HRC | قالبهای بزرگ، ساده و کمحفره؛ نمونهسازی و قالبسازی موقت؛ بلوکهای بزرگ که هزینه و در دسترس بودن مهم است | پولیش بالا روی سطوح بزرگ، رزینهای ساینده، برنامههای تولید طولانی؛ نرمتر از بقیه، بنابراین سایش ابتدا در گیت ظاهر میشود |
| 718H (اصلاحشده 1.2738) | حدود 33–36 HRC | فولاد همهکاره برای قالبهای متوسط و بزرگ؛ تمیزی و قابلیت پولیش بهتر نسبت به P20 با قابلیت ماشینکاری مشابه | هنوز مقاوم در برابر خوردگی نیست؛ برای رزینهای پر شده با شیشه، ناحیه گیت نیاز به یک اینسرت سختتر دارد |
| S136 (1.2083، نوع 420 ضدزنگ) | حدود 30–34 HRC | PVC، POM، گریدهای ضدحریق و پزشکی؛ قالبسازی در محیط مرطوب یا با خنککنندگی ضعیف؛ مقاومت در برابر خوردگی به همراه پولیش خوب | هدایت حرارتی کمتر نسبت به فولاد کربنی؛ نرمتر از فولاد ابزار سختشده، بنابراین برای پرکننده ساینده در حجم بالا مناسب نیست |
| NAK80 (نوع P21، پیشسختشده) | حدود 37–41 HRC | پولیش آینهای بدون چرخه سختکاری؛ قطعات نوری، آرایشی، راهنور و با جلای بالا؛ پایدار در طول پولیش طولانی | گرید ضدزنگ نیست؛ سختی هنوز کمتر از فولاد ابزار کوئنچ و تمپر شده است، بنابراین حجم بسیار بالا یا رزین ساینده مناسب فولاد نوع H13 است |
دو گزینه جایگزین نیز در همین بحث قرار میگیرند، اگرچه پیشسختشده نیستند: یک فولاد ضدزنگ 1.2316 که مقاومت در برابر خوردگی در آن مهمتر از پولیش است، و یک فولاد نوع 1.2344 / H13 که تا حدود 48–52 HRC کوئنچ شده است، جایی که حجم یا پرکننده نیاز به مقاومت واقعی در برابر سایش دارد و قطعه توجیهکننده عملیات حرارتی است.
مسیر تصمیمگیری که در واقع استفاده میکنیم
چهار سوال، به این ترتیب پرسیده میشود. اولین سوالی که پاسخ قطعی بدهد، گرید فولاد را تعیین میکند.
- آیا رزین اسید آزاد میکند یا فولاد را خورده میکند؟ PVC، CPVC، POM، گریدهای ضد شعله و برخی گریدهای پزشکی → استنلس استیل (S136، یا 2316 در جایی که پولیش در اولویت دوم است). همینجا متوقف شوید.
- آیا رزین ساینده است؟ پر شده با شیشه یا مواد معدنی، یا مستربچ با پرکننده بالا → افزایش سختی. یک گرید از پیش سختکاری شده با حفره نیتریده یا پوششدار، یا یک اینسرت سختکاری شده در گیت، قبل از در نظر گرفتن یک حفره کامل از H13.
- آیا سطح قابل مشاهده، خود محصول است؟ پنلهای کلاس A بدون رنگ، لنزها، راهنماهای نور → NAK80، یا 718H در جایی که مشخصات پولیش براق بالا است نه اپتیکال. در این مرحله، ساعتهای پولیش کاری است که ریسک را تعیین میکند، نه هزینه فولاد.
- چند شات؟ زیر تقریباً ۱۰۰،۰۰۰ شات، P20 یا 718H متناسب است. بالاتر از آن، در نردبان سختی بالا بروید و در هر صورت انتظار اینسرت در گیت را داشته باشید.
همه چیز دیگر — اندازه بلوک، چیدمان اینسرت، چیدمان خنککن — تابع انتخاب فولاد است، نه برعکس. یک قالب که حول یک بلوک نرم طراحی شده باشد، بعداً بدون برش مجدد حفره قابل ارتقا نیست — به همین دلیل است که تصمیم فولاد مربوط به مرحله طراحی و مهندسی قالب است، نه گفتگوی خرید.
تعداد حفرهها نیز پاسخ را تغییر میدهد
حفرههای بیشتر به معنای تکرار همان خرابی و تحمل کمتر برای گریدی است که به طور ناهموار ساییده میشود. همچنین به این معنی است که ناحیه گیت در هر شات سختتر کار میکند. تعداد حفره توسط پیشبینی حجم تزریق پلاستیک تعیین میشود، بنابراین ارزش دارد قبل از سفارش بلوک ثابت شود.
| تعداد حفره | موقعیت منطقی فولاد | مراقب باشید |
|---|---|---|
| ۱ تا ۲ حفره | P20 / 718H؛ S136 فقط اگر رزین آن را الزامی کند | بلوک ارزان، پولیش بالا — این دو با هم وجود ندارند |
| ۴ تا ۸ حفره | استاندارد 718H؛ NAK80 برای قطعات قابل مشاهده؛ اینسرتهای گیت سختکاری شده | خنککاری ناهموار به صورت تابخوردگی خود را نشان میدهد، مدتها قبل از سایش فولاد |
| ۱۶ تا ۳۲ حفره | اینسرتهای حفره 718H یا NAK80 در یک پایه تحت تنش؛ نوع H13 در حجم بالا | انحراف ابعادی در بین حفرهها؛ ارزش برنامهریزی برای اینسرتهای یدکی از روز اول |
| ۶۴+ حفره (درپوشها، کلوزرها) | اینسرتهای سختکاری شده، مشخصات فولاد دقیق، عملیات حرارتی کنترل شده | هر گونه تغییرات ضرب میشود؛ گواهیهای فولاد و نقشهبرداری سختی به روال عادی تبدیل میشود |
هر گرید معمولاً چگونه خراب میشود
شناخت حالت خرابی، راه شما برای توجیه انتخاب گرید به خریداری است که فقط قیمت یک بلوک را میبیند.
- P20 در یک قطعه قابل مشاهده: پولیش دادن ناخالصیها را آشکار میکند و سطح هرگز به مشخصات مورد نظر نمیرسد. قالب معیوب نیست؛ گرید برای نیاز سطحی اشتباه انتخاب شده بود.
- 718H با رزین پر شده از شیشه: شستشوی گیت و حلقه صیقلی سوخته اطراف گیت پس از چند صد هزار شات. راه حل، یک اینسرت گیت سختکاری شده است که در زمان ساخت نصب میشود.
- S136 با چرخه سریع و داغ: خرابی ناشی از خوردگی نیست، بلکه حرارتی است — هدایت حرارتی پایینتر به معنای گرمتر کار کردن حفره با همان خنککنندگی است و چرخه یا تاب برداشتن قطعه هزینه آن را میپردازد.
- NAK80 در قالب PVC: پولیش عالی است اما مقاومت در برابر خوردگی نیست. وقتی رزین خورنده است، فولاد زنگنزن تنها پاسخ است.
از پیش سختکاری شده، سختکاری کامل یا نیتریده شده
از پیش سختکاری شده به این معنی است که بلوک با سختی کاری به دست شما میرسد و مستقیماً ماشینکاری میشود: سریعترین مسیر، بدون اعوجاج، و دلیل اینکه P20، 718H، S136 و NAK80 اکثر قالبها را پوشش میدهند. سختکاری کامل (آبدهی و بازپخت پس از ماشینکاری خشن) سختی واقعی را برای تولید انبوه فراهم میکند، به بهای یک چرخه عملیات حرارتی، یک مقدار اضافه برای پرداخت نهایی و ریسک اعوجاجی که باید مدیریت شود. نیتریده کردن یک لایه سخت روی حفره از پیش سختکاری شده ایجاد میکند و یک سازش خوب برای رزین ساینده در حجم متوسط است — اما این لایه نازک است و پولیش مجدد آن را از بین میبرد.
یک نکته عملی از ساخت قالب: عدد سختی روی گواهی، کمتر از یکنواختی در سراسر بلوک اهمیت دارد. دو حفره که از اینسرتهایی با سختی متفاوت برش خورده باشند، به طور متفاوتی ساییده میشوند و کیفیت قطعه قبل از اینکه کسی متوجه تفاوت فولاد شود، منحرف میشود.
آنچه قبل از توصیه فولاد از شما نیاز داریم
اگر این شش مورد روی میز باشد، میتوانیم در یک تبادل نظر یک گرید را پیشنهاد دهیم:
- رزین و گرید (شامل نوع و درصد پرکننده، و هرگونه بازدارنده شعله).
- سطح مورد نیاز: کلاس کازمتیک، بافت یا پرداخت SPI، نیاز نوری.
- حجم تولید هدف برای قالب، و اینکه آیا قالب ممکن است بعداً دوباره برش یا اینسرتگذاری مجدد شود.
- تعداد حفره و زمان چرخه مورد انتظار.
- اندازه قطعه و ضخامت دیواره — این بیشتر از آلیاژ، اندازه بلوک و سیستم خنککنندگی را تعیین میکند.
- هرگونه محدودیت برای قالب: استفاده مجدد از بیس موجود، وزن حمل و نقل، یا مشخصات فولاد مورد نظر مشتری.
با این اطلاعات، گرید، طرحبندی اینسرتها و جزئیات گیت به سرعت دنبال میشوند. اگر نوع قالب هنوز باز است، مقایسه در صفحه انواع قالب ما، قبل از بحث درباره فولاد، آن را محدود میکند. بدون آنها، هر توصیهای یک حدس است که به شکل مهندسی آراسته شده.
سوالات متداول
آیا NAK80 همیشه برای قطعات براق بهتر از 718H است؟
خیر. NAK80 به طور قابل اعتمادتری پولیش آینهای میدهد و آن را در طول پولیشکاری طولانی حفظ میکند، به همین دلیل برای کارهای نوری و با درخشش بالا مناسب است. برای یک قطعه کلاس A رنگشده یا دارای بافت در حجم متوسط، 718H با ریسک کمتر در دسترسی و هزینه به الزامات میرسد. تصمیم بر اساس مشخصات پولیش است، نه صرفاً واژه براق.
آیا میتوانیم با P20 شروع کنیم و بعداً فولاد را ارتقا دهیم؟
فقط با ساخت مجدد حفره. یک بلوک نرم که برش خورده را نمیتوان بدون برش مجدد به یک قطعه سختشده تبدیل کرد و ابعاد پاکت از قبل ثابت شده است. اگر پیشبینی حجم واقعاً نامطمئن است، راه عملی استفاده از گرید پیشسختشده کمی بالاتر از P20 و استفاده از اینسرت در گیت است.
آیا فولاد ضدزنگ مشکلات چسبندگی و خوردگی را حل میکند؟
بخش خوردگی را حل میکند و انتخاب مناسبی برای PVC، POM و رزینهای ضد شعله است. اما چسبندگی را حل نمیکند: این یک مسئله مربوط به زاویهی فرار، ایجکشن و بافت سطح است. انتظار داشته باشید که حفرههای ضدزنگ به همان زوایای فرار هر فولاد دیگری نیاز دارند.
چگونه فولاد دریافتی را تأیید کنیم؟
گواهی کارخانه با شماره حرارت را درخواست کنید، سختی را در چند نقطه مختلف بلوک به جای یک نقطه بررسی کنید و مطمئن شوید آنالیز با گرید سفارششده مطابقت دارد. در قالبهای چندحفرهای، گواهیها را با مستندات قالب نگه دارید تا اینسرت بعدی قابل تطابق باشد.
قطعهای دارید که نیاز به فولاد مناسب دارد؟
رزین، نیازمندی سطح، پیشبینی حجم و نقشه قطعه را ارسال کنید. ما با گرید، طرحبندی اینسرت و ریسکهایی که قبل از برش فولاد ارزش طراحی دارند، پاسخ خواهیم داد.