
Calidad y Validación
Cómo leer un informe de prueba T1: Explicación de FAI, informe dimensional y PPAP
T1, FAI, informe dimensional, PPAP — cuatro términos que se usan como si fueran el mismo documento. No lo son, y confundirlos es cómo los problemas de moldes llegan a producción.
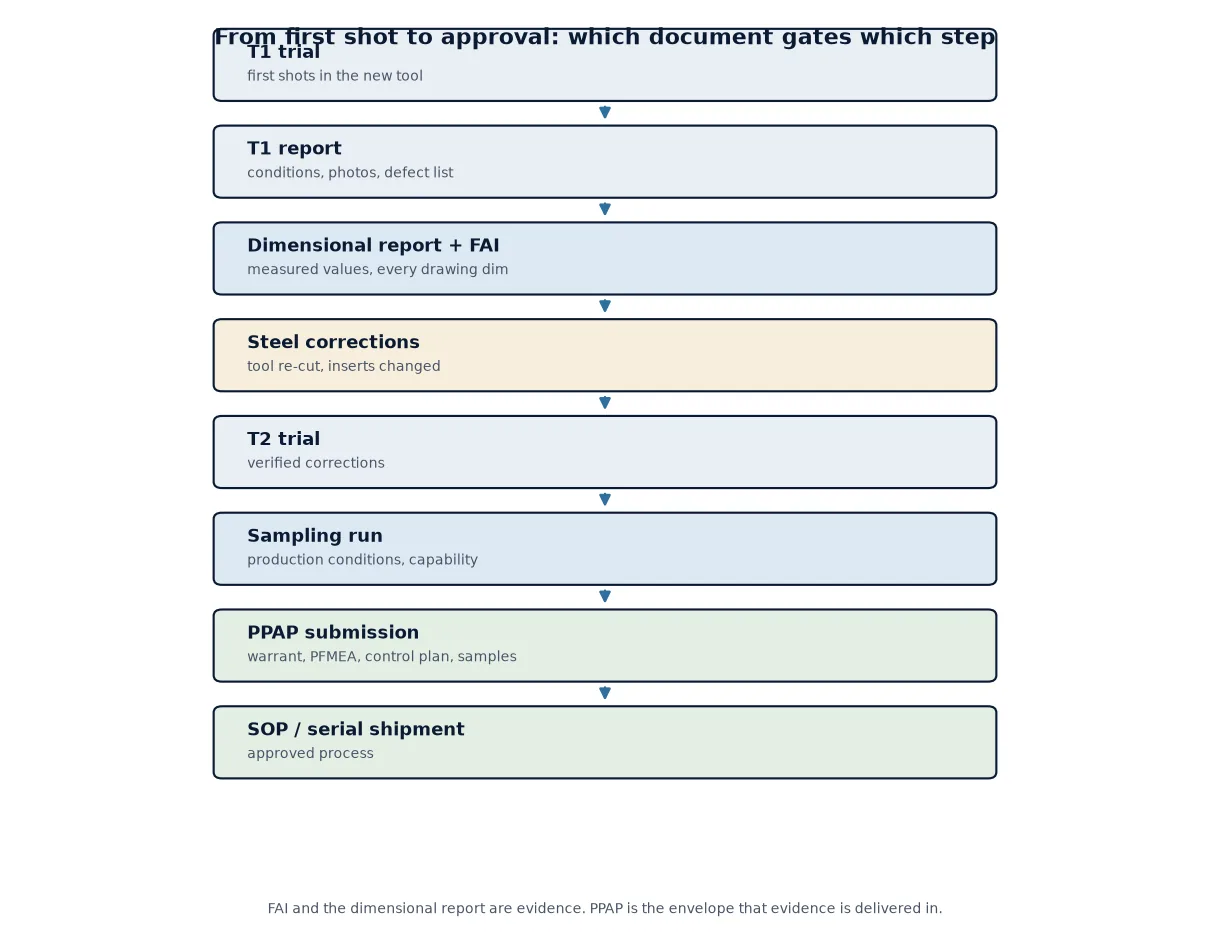
Respuesta breve: T1 es la primera prueba de un molde nuevo. FAI (inspección de primera pieza) es la medición de las primeras piezas contra cada requisito del plano. El informe dimensional son los datos medidos tabulados, normalmente de una CMM más herramientas manuales. PPAP (Proceso de Aprobación de Pieza de Producción) es el paquete de entrega que agrupa los resultados dimensionales, evidencia de material y rendimiento, documentos de proceso y muestras en una aprobación. FAI y el informe dimensional son la evidencia; PPAP es el sobre en el que se entrega la evidencia.
Los compradores reciben estos documentos en masa y los leen como un trámite. Eso es un error, porque un informe T1 es el único momento en que un molde aún puede modificarse de forma económica. Esta es una guía de lo que debe contener cada documento, lo que suele faltar y cómo revisar un informe en unos treinta minutos.
Qué significan realmente T1, T2 y muestreo
La nomenclatura no está estandarizada entre proveedores o industrias, así que acuerde el significado por escrito antes de construir el molde.
- T0 se usa a veces para una prueba en seco — molde montado, apertura y eyección verificadas, sin disparos.
- T1 es la primera prueba con resina: el molde está montado, el proceso se establece y salen las primeras piezas. Casi siempre hay correcciones posteriores.
- T2 es la prueba tras esas correcciones — acero modificado, insertos re-mecanizados, textura aplicada.
- Muestreo o prueba SOP es la corrida en condiciones de producción, en el equipo donde realmente se fabricarán las piezas, al ritmo de producción.
El conjunto de documentos difiere en cada etapa. Un informe T1 es evidencia de que el molde funciona; un informe de muestreo con datos de capacidad es evidencia de que el proceso funciona. No acepte el segundo como sustituto del primero, y no trate un informe T1 como permiso para comenzar a enviar.
Qué debe contener un informe de prueba T1
Como mínimo, un informe T1 debe permitirle responder cuatro preguntas: ¿el molde abrió y expulsó correctamente?, ¿las piezas tienen buen aspecto?, ¿qué dimensiones están fuera de tolerancia?, y ¿qué se va a cambiar?
- Condiciones de prueba: máquina, tonelaje, grado y lote de resina, temperaturas de fusión y molde, parámetros de inyección y mantenimiento, tiempo de enfriamiento, tiempo de ciclo.
- Registro de disparos: cuántos disparos se hicieron, en qué condiciones, y de qué disparos proceden las muestras.
- Fotografías: pieza completa, ambas caras, zona de entrada, marcas de eyección, y cualquier defecto visible con escala.
- Resultados dimensionales frente al plano, con el esquema de datum indicado.
- Lista de defectos: llenado incompleto, rebabas, hundimientos, líneas de unión, marcas de arrastre, con ubicación y propuesta para cada uno.
- Lista de correcciones con responsable y alcance previsto para T2.
Si el informe tiene fotografías y no números, es una actualización de progreso, no un informe T1.
FAI: inspección de primera pieza
La FAI es una verificación completa de una pieza frente a su especificación — cada dimensión, cada nota, cada requisito del plano, no una muestra de dimensiones elegida por el inspector. Cada característica del plano se suele marcar con un globo y un número que se corresponde con una línea del informe, para que este pueda auditarse contra el plano en lugar de confiar en él.
Lo que incluye una FAI correcta:
- Cada dimensión y nota del plano, marcada con globo y numerada, con el valor nominal, la tolerancia, el valor medido y un aprobado o rechazado.
- La identificación de la pieza: número de cavidad, número de inyección, fecha, lote de resina. Una FAI que no indica qué cavidad midió no puede decirle si el molde está equilibrado.
- El equipo de medición utilizado para cada característica y su estado de calibración.
- Evidencia de material y rendimiento cuando el plano lo requiera — certificado de resina, prueba mecánica, placa de color, muestra de textura.
- Una firma y fecha, del proveedor y preferiblemente reconocida por el comprador.
En aeroespacial, la FAI se formaliza bajo AS9102 con sus tres formularios propios. En automoción y trabajo industrial general, la misma idea llega como “resultados dimensionales” dentro del PPAP, o simplemente como un informe de primera pieza con el plano. Los nombres del documento difieren; la disciplina es la misma.
El informe dimensional
El informe dimensional, a veces llamado inspección de trazado, es la propia tabla de datos medidos. En la práctica, es la parte de la FAI que la mayoría de los compradores realmente lee, y la parte que más a menudo se reduce a tres líneas de “dentro de tolerancia”.
Qué buscar:
- Esquema de datum. Si el informe no indica qué superficies se usaron como A, B y C, los números no pueden reproducirse ni cuestionarse.
- Suficientes piezas. De tres a cinco piezas de diferentes cavidades en una condición estable es el mínimo habitual para ver la variación entre cavidades. Una pieza le dice que el molde puede hacer una buena pieza.
- Números reales, no marcas de verificación. Un informe lleno de marcas no tiene valor diagnóstico. Cuando una dimensión se desvía en T2, necesita el valor real en T1 para saber hacia dónde debe moverse el acero.
- Equipo apropiado para la característica. Una MMC es excelente para posición y perfil en superficies accesibles, pero es ciega para la profundidad de rosca, textura, espesor de pared fina y vestigio de entrada. Esos necesitan herramientas manuales o visión.
- Capacidad, no solo conformidad. La conformidad es que una pieza esté dentro de tolerancia hoy. La capacidad (Cpk) es que el proceso se mantenga dentro de tolerancia a lo largo de una corrida. En T1 normalmente solo puede ver conformidad; solicite capacidad en el muestreo.
Las piezas de plástico añaden una complicación que el informe debe respetar: las mediciones cambian con el tiempo y con la condición. Una dimensión medida dos horas después del moldeo, y luego tras 24 horas, no es la misma dimensión. Pregunte en qué estado refleja el informe.
PPAP: el paquete de aprobación
PPAP proviene de AIAG en el mundo automotriz y ahora se solicita mucho más allá. Es una presentación para la aprobación de un proceso de producción, no un informe de prueba, y normalmente se requiere antes de que se permita a un proveedor enviar piezas en serie.
El PPAP clásico tiene dieciocho elementos. Los que tienen un peso real:
- Registros de diseño y cualquier documento autorizado de cambio de ingeniería.
- DFMEA y PFMEA, más un diagrama de flujo del proceso y un plan de control que coincidan entre sí.
- Resultados dimensionales, resultados de pruebas de materiales y de rendimiento.
- Estudios iniciales del proceso — índices de capacidad de una corrida significativa, no de cinco piezas.
- Análisis del sistema de medición, para que el calibre en sí esté calificado.
- Documentación de laboratorio, aprobación de apariencia cuando corresponda, muestras de piezas, muestra maestra, ayudas de verificación.
- Garantía de presentación de pieza, firmada, que indique el nivel de presentación.
Los niveles de presentación van del 1 (solo garantía) al 5 (revisión en el sitio del proveedor con muestras). El nivel 3 es el predeterminado común: garantía con datos de apoyo y muestras. Acuerde el nivel desde el principio — determina cuánta documentación lleva el proyecto y es uno de los verdaderos factores de coste en la fabricación de moldes.
FAI, informe dimensional y PPAP en comparación
| FAI | Informe dimensional | PPAP | |
|---|---|---|---|
| Qué es | Inspección completa de una pieza según el plano | La tabla de datos medidos, por característica | Presentación de aprobación para un proceso de producción |
| Pregunta que responde | ¿El molde fabrica piezas según el plano? | ¿Qué dimensiones están dónde, y en qué medida? | ¿Está aprobado el proceso para enviar piezas en serie? |
| Momento típico | Desde T1 en adelante, actualizado tras correcciones | Con el FAI, y de nuevo en el muestreo | Antes del envío en serie |
| Documentos implicados | Plano con globos, hoja de medición, certificados de material | Salida del programa CMM, resultados de herramientas manuales, declaración de datum | 18 elementos incluyendo PFMEA, plan de control, MSA, capacidad, garantía |
| Quién lo solicita | Cualquier comprador de un molde nuevo | Cualquier comprador, y la puerta de calidad propia del fabricante de moldes | Proveedores automotrices y de nivel; el sector médico usa su propia ruta de validación |
| Fallo común | Marcas en lugar de números; sin identificación de cavidad | Esquema de datum ausente; muy pocas piezas | PFMEA y plan de control que no describen el proceso real |
Cómo revisar un informe T1 en treinta minutos
Una rutina repetible es mejor que leer el paquete de principio a fin.
- Verifique la identidad de la pieza: número de cavidad, número de inyección, lote de resina, fecha. Si falta alguno, deténgase ahí.
- Lea las condiciones de prueba frente a sus propias suposiciones de proceso. Una pieza que solo funciona con un ciclo irreal no es una pieza validada.
- Observe las fotografías de los cuatro defectos más importantes: piezas incompletas al final del llenado, rebabas en la línea de partición, hundimientos sobre nervaduras y marcas de arrastre por textura.
- Abra el informe dimensional en las dimensiones que le interesan. Compare valores medidos, no marcas de verificación.
- Verifique específicamente las tres tolerancias más ajustadas. Si todas están en un borde de la banda de tolerancia, el molde se moverá en T2.
- Lea la lista de correcciones. Un informe sin correcciones en T1 es o un molde muy simple o un informe que oculta algo.
- Confirme quién aprueba y qué desencadena la aprobación de T2. El silencio aquí es cómo un molde pasa a producción con asuntos pendientes.
- Archívelo. Un informe T1 que no puede encontrar en dos años es lo mismo que no tener informe.
Señales de alerta por las que vale la pena cuestionar
- Un informe dimensional sin declaración de datum, o con cada valor idéntico al nominal.
- Índices de capacidad calculados a partir de cinco piezas.
- FAI sin identificación de cavidad, por lo que el equilibrio de un molde multi-cavidad es desconocido.
- PPAP donde el PFMEA, el diagrama de flujo y el plan de control describen tres procesos diferentes.
- Textura o color declarados como aprobados sin placa o probeta.
- Un informe fechado antes de la prueba, lo que sucede más a menudo de lo que nadie admite cuando se reutilizan plantillas.
- “Dentro de tolerancia” para una característica que aparece en el plano sin tolerancia alguna.
Ninguno de estos es motivo para rechazar a un proveedor. Son razones para hacer una pregunta específica, que es el objetivo de todo el conjunto de documentos.
De dónde proceden estos documentos
Cada informe que emitimos se genera a partir de mediciones, no de una plantilla: la cavidad y el núcleo se miden en los sistemas CMM y de visión de nuestra sala de metrología, las verificaciones con herramientas manuales cubren las características que un CMM no puede alcanzar, y el informe indica de qué cavidad y de qué inyección proviene cada número. La textura y el color se aprueban frente a probetas físicas antes de dar el visto bueno al molde.
Debido a que la misma planta opera nuestras propias líneas de moldeo por inyección, el informe T1 tiene un segundo lector: el equipo de producción que debe operar el molde. Esto tiende a eliminar las partes optimistas de un informe antes de que llegue al cliente.
Si está revisando un paquete ahora y algo no cuadra — una dimensión sin datum, una afirmación de capacidad sin una serie de producción — envíenoslo. Le diremos qué le preguntaríamos al fabricante de moldes y qué nos gustaría que se volviera a medir antes de aprobar.
Preguntas frecuentes
¿Es siempre necesario el PPAP para un molde de inyección nuevo?
No. El PPAP es una convención del sector automovilístico y lo solicitan los fabricantes de automóviles y los proveedores de nivel como condición para el envío de piezas en serie. Los proyectos de consumo, electrodomésticos e industriales en general suelen trabajar con un FAI más un informe dimensional y certificados de material. Los proyectos de dispositivos médicos siguen su propia ruta de validación, típicamente IQ/OQ/PQ con inspección de primera pieza incluida. Acuerde el requisito antes de construir el molde, porque cambia la carga de trabajo.
¿Cuántas piezas deben medirse para un informe T1?
De tres a cinco piezas, tomadas de diferentes cavidades y de un disparo estable, es el mínimo práctico para ver la variación entre cavidades. Los estudios de capacidad PPAP requieren una serie de producción significativa en su lugar —tradicionalmente 300 piezas consecutivas— porque la capacidad no puede inferirse de un puñado de muestras.
¿Cuál es la diferencia entre FAI y una inspección de layout?
Se solapan en gran medida. El FAI es la inspección completa de una pieza frente a cada requisito del plano. Una inspección de layout es el informe dimensional completo de la pieza, a menudo los mismos datos de medición presentados en una tabla. En el lenguaje PPAP, la inspección de layout aparece como “resultados dimensionales”. La distinción importante es si cada característica se mide con números reales.
¿Puede un informe T1 basarse únicamente en datos CMM?
No completamente. Un CMM mide bien la geometría accesible y no puede medir la profundidad de rosca, textura, espesor de pared en una sección delgada, vestigio de entrada o color. Un informe creíble combina resultados CMM con herramientas manuales y medición por visión, e indica qué método se utilizó para cada característica.
¿Qué sucede si las piezas T1 están fuera de tolerancia?
El molde se corrige y se realiza un ensayo T2. El informe dimensional es lo que hace esto eficiente: porque los valores medidos se registraron en lugar de marcarse, el fabricante de moldes sabe si mover el acero 0,05 mm o 0,15 mm y en qué dirección. Un informe lleno de marcas obliga a adivinar, y una suposición cuesta un ensayo.
Obtenga un informe T1 que realmente pueda auditar
Envíenos el plano de la pieza y el requisito de calidad —solo FAI, o PPAP completo— y le diremos qué contendrá el informe antes de que se mecanice el molde.