
Qualität & Validierung
Wie man einen T1-Versuchslaufbericht liest: FAI, Maßbericht und PPAP erklärt
T1, FAI, Maßbericht, PPAP – vier Begriffe, die oft so verwendet werden, als wären sie dasselbe Dokument. Das sind sie nicht, und diese Verwechslung ist der Grund, warum Werkzeugprobleme bis in die Produktion gelangen.
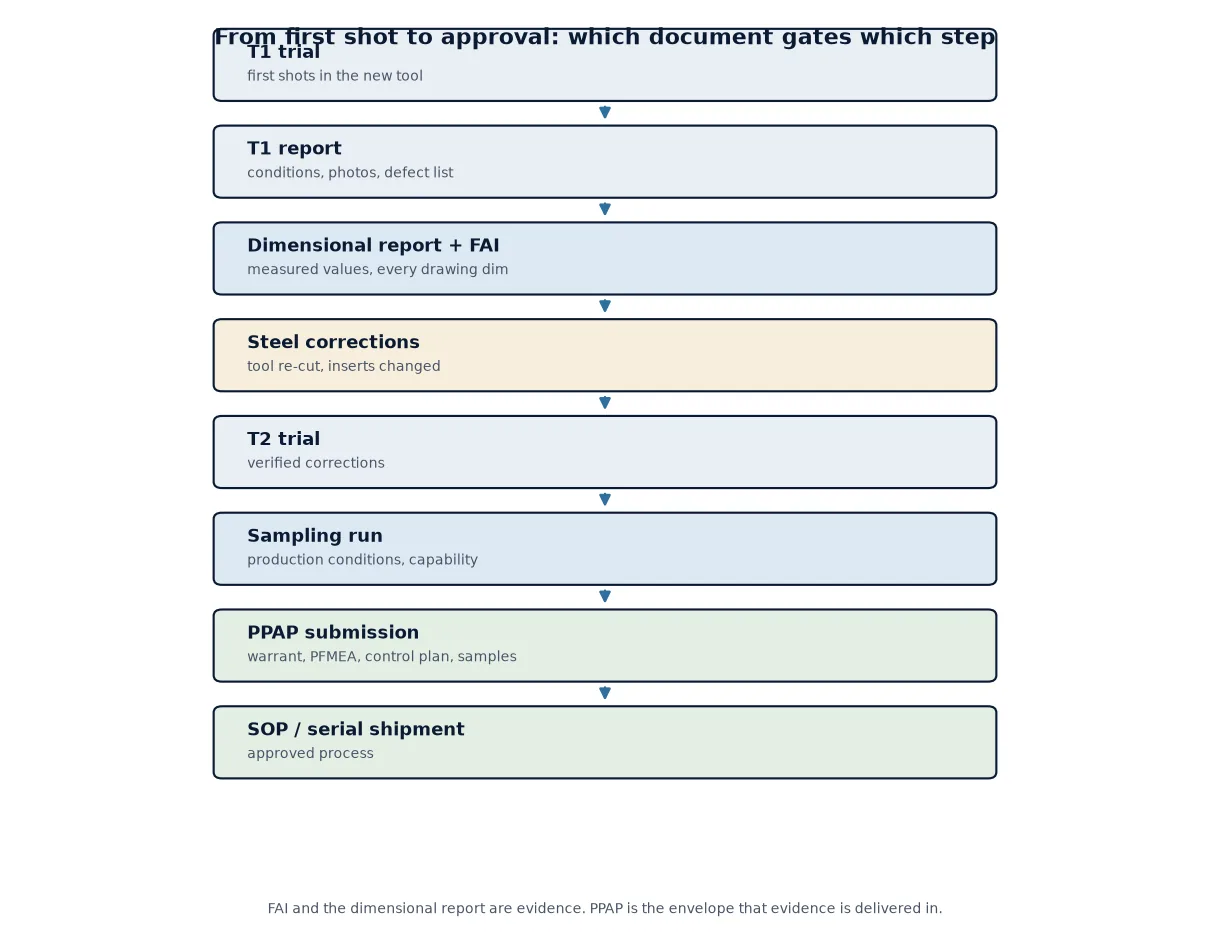
Kurzantwort: T1 ist der erste Versuchslauf eines neuen Werkzeugs. FAI (First Article Inspection) ist die Vermessung der ersten Teile gegen alle Anforderungen der Zeichnung. Der Maßbericht sind die tabellarisch erfassten Messdaten selbst, üblicherweise von einer CMM plus Handmessgeräten. PPAP (Production Part Approval Process) ist das Einreichungspaket, das die Maßergebnisse, Material- und Leistungsnachweise, Prozessdokumente und Musterteile zu einer Freigabe zusammenfasst. FAI und der Maßbericht sind die Nachweise; PPAP ist der Umschlag, in dem die Nachweise geliefert werden.
Einkäufer erhalten diese Dokumente in großen Mengen und lesen sie als Formalie. Das ist ein Fehler, denn ein T1-Bericht ist der einzige Zeitpunkt, zu dem ein Werkzeug noch kostengünstig geändert werden kann. Dies ist eine Anleitung dazu, was in jedes Dokument gehört, was häufig fehlt und wie man einen Bericht in etwa dreißig Minuten prüft.
Was T1, T2 und Sampling tatsächlich bedeuten
Die Benennung ist nicht über Lieferanten oder Branchen hinweg standardisiert, daher sollte die Bedeutung schriftlich vereinbart werden, bevor das Werkzeug gebaut wird.
- T0 wird manchmal für einen Trockenlauf verwendet – Form montiert, Öffnen und Auswerfen geprüft, keine Spritzlinge.
- T1 ist der erste Versuch mit Kunststoff: Das Werkzeug ist montiert, der Prozess ist eingerichtet und die ersten Teile kommen aus der Form. Fast immer folgen Korrekturen.
- T2 ist der Versuch nach diesen Korrekturen – Stahl bearbeitet, Einsätze nachgearbeitet, Textur aufgebracht.
- Sampling oder SOP-Lauf ist der Lauf unter Produktionsbedingungen, auf der Anlage, auf der die Teile tatsächlich gefertigt werden, mit der geplanten Taktzeit.
Der Dokumentensatz unterscheidet sich in jeder Phase. Ein T1-Bericht ist der Nachweis, dass das Werkzeug funktioniert; ein Sampling-Bericht mit Fähigkeitsdaten ist der Nachweis, dass der Prozess funktioniert. Akzeptieren Sie den zweiten nicht als Ersatz für den ersten und behandeln Sie einen T1-Bericht nicht als Freigabe für den Versandstart.
Was ein T1-Versuchslaufbericht enthalten sollte
Mindestens sollte ein T1-Bericht Ihnen ermöglichen, vier Fragen zu beantworten: Hat sich das Werkzeug sauber geöffnet und ausgeworfen, sehen die Teile richtig aus, welche Maße liegen außerhalb der Toleranz und was wird geändert.
- Versuchsbedingungen: Maschine, Schließkraft, Kunststoffsorte und Charge, Schmelze- und Formtemperatur, Einspritz- und Nachdruckparameter, Kühlzeit, Zykluszeit.
- Spritzprotokoll: Wie viele Spritzlinge wurden hergestellt, unter welchen Bedingungen und aus welchen Spritzlingen die Proben stammen.
- Fotografien: Vollständiges Teil, beide Seiten, Angussbereich, Auswerfmarken und alle sichtbaren Fehler mit Maßstab.
- Maßergebnisse gegen die Zeichnung, mit angegebenem Bezugssystem.
- Fehlerliste: Kurzschüsse, Gratbildung, Einfallstellen, Schweißlinien, Ziehspuren, mit Ort und einem Lösungsvorschlag für jeden.
- Korrekturliste mit Verantwortlichem und geplantem T2-Umfang.
Wenn der Bericht Fotos aber keine Zahlen enthält, handelt es sich um einen Fortschrittsbericht, nicht um einen T1-Bericht.
FAI: Erstmusterprüfung
FAI ist eine vollständige Überprüfung eines Bauteils gemäß seiner Spezifikation – jede Maßangabe, jeder Hinweis, jede Anforderung in der Zeichnung, nicht eine Auswahl von Maßen, die der Prüfer auswählt. Jedes Merkmal in der Zeichnung wird normalerweise mit einer Nummer versehen, die auf eine Zeile im Bericht verweist, sodass der Bericht anhand der Zeichnung überprüft werden kann, anstatt ihm blind zu vertrauen.
Was eine ordnungsgemäße FAI umfasst:
- Jede Zeichnungsmaßangabe und jeder Hinweis, nummeriert, mit Sollwert, Toleranz, Messwert und einer Bestanden/Nicht-Bestanden-Angabe.
- Die Bauteilkennzeichnung: Kavität Nummer, Schuss Nummer, Datum, Chargennummer des Kunststoffs. Eine FAI, die nicht angibt, welche Kavität gemessen wurde, kann nicht zeigen, ob das Werkzeug ausgeglichen ist.
- Das für jedes Merkmal verwendete Messgerät und dessen Kalibrierstatus.
- Material- und Leistungsnachweise, sofern in der Zeichnung gefordert – Kunststoffzertifikat, mechanischer Test, Farbtafel, Texturprobe.
- Eine Unterschrift und Datum vom Lieferanten und vorzugsweise bestätigt vom Käufer.
In der Luft- und Raumfahrt ist die FAI nach AS9102 formalisiert mit drei eigenen Formularen. In der Automobilindustrie und allgemeinen Industriearbeit kommt die gleiche Idee als “Maßergebnisse” innerhalb des PPAP oder einfach als Erstmusterbericht mit Zeichnung. Die Dokumentnamen unterscheiden sich; die Disziplin ist dieselbe.
Der Maßbericht
Der Maßbericht, manchmal auch als Layout-Inspektion bezeichnet, ist die Messdatentabelle selbst. In der Praxis ist er der Teil der FAI, den die meisten Käufer tatsächlich lesen, und der Teil, der am häufigsten auf drei Zeilen “innerhalb der Toleranz” reduziert wird.
Worauf zu achten ist:
- Bezugssystem. Wenn der Bericht nicht angibt, welche Flächen als A, B und C verwendet wurden, können die Zahlen nicht reproduziert oder hinterfragt werden.
- Ausreichend Teile. Drei bis fünf Teile aus verschiedenen Kavitäten unter stabilen Bedingungen sind das übliche Minimum, um die Variation zwischen den Kavitäten zu erkennen. Ein Teil zeigt nur, dass das Werkzeug ein gutes Teil herstellen kann.
- Echte Zahlen, keine Häkchen. Ein Bericht voller Häkchen hat keinen diagnostischen Wert. Wenn sich ein Maß bei T2 verschiebt, benötigen Sie den tatsächlichen Wert von T1, um zu wissen, in welche Richtung der Stahl bewegt werden muss.
- Für das Merkmal geeignete Ausrüstung. Ein Koordinatenmessgerät ist hervorragend für Position und Profil auf zugänglichen Oberflächen, aber blind für Gewindetiefe, Textur, Dünnwandstärke und Angussnarbe. Diese benötigen Handwerkzeuge oder optische Messung.
- Fähigkeit, nicht nur Konformität. Konformität bedeutet, dass ein Teil heute innerhalb der Toleranz liegt. Fähigkeit (Cpk) bedeutet, dass der Prozess über einen Lauf hinweg innerhalb der Toleranz bleibt. Bei T1 kann man normalerweise nur die Konformität sehen; fordern Sie die Fähigkeitsnachweise bei der Stichprobenprüfung an.
Kunststoffteile bringen eine Komplikation mit sich, die der Bericht berücksichtigen muss: Maße verändern sich mit der Zeit und dem Zustand. Ein Maß, das zwei Stunden nach dem Spritzgießen und dann wieder nach 24 Stunden gemessen wird, ist nicht dasselbe Maß. Fragen Sie, welchen Zustand der Bericht widerspiegelt.
PPAP: das Freigabepaket
PPAP stammt von AIAG aus der Automobilwelt und wird inzwischen weit darüber hinaus angefordert. Es handelt sich um eine Einreichung zur Freigabe eines Produktionsprozesses, nicht um einen Versuchsbericht, und wird in der Regel benötigt, bevor ein Lieferant Serienteile versenden darf.
Das klassische PPAP umfasst achtzehn Elemente. Diejenigen mit echtem Gewicht:
- Konstruktionsunterlagen und alle autorisierten technischen Änderungsdokumente.
- DFMEA und PFMEA, plus ein Prozessablaufdiagramm und ein Lenkungsplan, die zueinander passen.
- Maßergebnisse, Material- und Leistungsprüfergebnisse.
- Erste Prozessstudien – Fähigkeitskennzahlen aus einem signifikanten Lauf, nicht von fünf Teilen.
- Messsystemanalyse, damit das Messgerät selbst qualifiziert ist.
- Laborunterlagen, ggf. Erscheinungsbildfreigabe, Musterteile, Referenzmuster, Prüfhilfen.
- Teileeinreichungsbescheinigung, unterschrieben, mit Angabe des Einreichungslevels.
Die Einreichungslevels reichen von 1 (nur Bescheinigung) bis 5 (Prüfung beim Lieferanten vor Ort mit Mustern). Level 3 ist die übliche Standardvorgabe: Bescheinigung mit unterstützenden Daten und Mustern. Klären Sie das Level frühzeitig – es bestimmt den Papierkram des Projekts und ist einer der echten Kostentreiber im Werkzeugbau.
FAI, Maßebericht und PPAP im Vergleich
| FAI | Maßebericht | PPAP | |
|---|---|---|---|
| Was es ist | Vollständige Prüfung eines Teils gegen die Zeichnung | Die gemessene Datentabelle, pro Merkmal | Freigabeeinreichung für einen Produktionsprozess |
| Frage, die es beantwortet | Stellt das Werkzeug Teile zeichnungsgerecht her? | Welche Maße liegen wo, um wie viel? | Ist der Prozess für den Versand von Serienteilen freigegeben? |
| Typischer Zeitpunkt | Ab T1, erneuert nach Korrekturen | Mit dem FAI, und erneut beim Sampling | Vor Serienversand |
| Einbezogene Dokumente | Ballooned drawing, Messprotokoll, Materialzertifikate | CMM-Programmausgabe, Handmessgeräte-Ergebnisse, Bezugssystemangabe | 18 Elemente inkl. PFMEA, Lenkungsplan, MSA, Fähigkeit, Bescheinigung |
| Wer es anfordert | Jeder Käufer eines neuen Werkzeugs | Jeder Käufer, und die eigene Qualitätssicherung des Werkzeugbauers | Automobil- und Tier-Lieferanten; Medizin nutzt eigenen Validierungsweg |
| Häufiger Fehler | Häkchen statt Zahlen; keine Kavitätenkennzeichnung | Fehlendes Bezugssystem; zu wenige Teile | PFMEA und Lenkungsplan, die den tatsächlichen Prozess nicht beschreiben |
Wie man einen T1-Bericht in dreißig Minuten prüft
Eine wiederholbare Routine ist besser, als das Paket von vorne bis hinten zu lesen.
- Prüfen Sie die Teileidentität: Kavitätnummer, Schussnummer, Chargennummer des Materials, Datum. Fehlt etwas, stoppen Sie hier.
- Lesen Sie die Versuchsbedingungen im Vergleich zu Ihren eigenen Prozessannahmen. Ein Teil, das nur mit einem unrealistischen Zyklus läuft, ist kein validiertes Teil.
- Sehen Sie sich die Fotos auf die vier wichtigsten Fehler an: Kurzschüsse am Ende der Füllung, Grat an der Trennlinie, Einfall über Rippen und Ziehspuren von der Textur.
- Öffnen Sie den Maßbericht bei den Dimensionen, die Ihnen wichtig sind. Vergleichen Sie gemessene Werte, nicht nur Häkchen.
- Prüfen Sie speziell die drei engsten Toleranzen. Liegen sie alle an einer Kante des Toleranzbands, wird sich das Werkzeug bei T2 bewegen.
- Lesen Sie die Korrekturenliste. Ein Bericht ohne Korrekturen bei T1 ist entweder ein sehr einfaches Werkzeug oder ein Bericht, der etwas verbirgt.
- Bestätigen Sie, wer abzeichnet und was die T2-Freigabe auslöst. Schweigen hier ist der Weg, wie ein Werkzeug mit offenen Punkten in die Produktion driftet.
- Ablage. Ein T1-Bericht, den Sie in zwei Jahren nicht finden, ist dasselbe wie kein Bericht.
Warnsignale, bei denen man nachhaken sollte
- Ein Maßbericht ohne Bezugsangabe oder bei dem jeder Wert identisch mit dem Sollwert ist.
- Fähigkeitskennzahlen, die aus fünf Teilen berechnet wurden.
- FAI ohne Kavitätenkennzeichnung, sodass die Ausgeglichenheit eines Mehrfachkavitäten-Werkzeugs unbekannt ist.
- PPAP, bei dem PFMEA, Flussdiagramm und Kontrollplan drei verschiedene Prozesse beschreiben.
- Textur oder Farbe, die als freigegeben angegeben wird, ohne Musterplatte oder Coupon.
- Ein Bericht, der vor dem Versuch datiert ist – was häufiger vorkommt, als man zugibt, wenn Vorlagen wiederverwendet werden.
- „Innerhalb der Toleranz“ für ein Merkmal, das in der Zeichnung ohne jegliche Toleranz erscheint.
Keines davon sind Gründe, einen Lieferanten abzulehnen. Sie sind Gründe, eine spezifische Frage zu stellen, was der eigentliche Sinn des Dokumentensatzes ist.
Woher diese Dokumente stammen
Jeder von uns ausgestellte Bericht wird aus Messungen generiert, nicht aus einer Vorlage: Kavität und Kern werden auf den CMM- und Vision-Systemen in unserem Messraum vermessen, Handwerkzeugprüfungen decken die Merkmale ab, die ein CMM nicht erreichen kann, und der Bericht gibt an, aus welcher Kavität und welchem Schuss jede Zahl stammt. Textur und Farbe werden gegen physische Coupons freigegeben, bevor das Werkzeug abgenommen wird.
Da im selben Werk unsere eigenen Spritzgieß-Linien laufen, hat der T1-Bericht einen zweiten Leser: das Produktionsteam, das das Werkzeug betreiben muss. Das neigt dazu, die optimistischen Teile eines Berichts zu entfernen, bevor er einen Kunden erreicht.
Wenn Sie gerade ein Paket prüfen und etwas nicht stimmt – eine Dimension ohne Bezug, eine Fähigkeitsaussage ohne Lauf – schicken Sie es rüber. Wir sagen Ihnen, was wir den Werkzeugbauer fragen würden und was wir vor der Freigabe neu vermessen lassen würden.
Häufig gestellte Fragen
Ist PPAP für eine neue Spritzgussform immer erforderlich?
Nein. PPAP ist eine Automobilkonvention und wird von Automobilherstellern und Tier-Lieferanten als Bedingung für die Auslieferung von Serienteilen angefordert. Projekte für Konsumgüter, Haushaltsgeräte und allgemeine Industrieanwendungen arbeiten üblicherweise mit einer FAI plus einem Maßbericht und Materialzertifikaten. Medizinproduktprojekte folgen ihrem eigenen Validierungspfad, typischerweise IQ/OQ/PQ mit einer Erstmusterprüfung darin. Klären Sie die Anforderung, bevor das Werkzeug gebaut wird, da sie den Arbeitsaufwand verändert.
Wie viele Teile sollten für einen T1-Bericht gemessen werden?
Drei bis fünf Teile, entnommen aus verschiedenen Kavitäten und von einem stabilen Schuss, sind das praktische Minimum, um die Variation zwischen den Kavitäten zu erkennen. PPAP-Fähigkeitsstudien benötigen stattdessen einen signifikanten Produktionslauf – traditionell 300 aufeinanderfolgende Teile –, da die Fähigkeit nicht aus einer Handvoll Proben abgeleitet werden kann.
Was ist der Unterschied zwischen FAI und einer Layout-Inspektion?
Sie überschneiden sich stark. FAI ist die vollständige Prüfung eines Teils gegen jede Anforderung in der Zeichnung. Eine Layout-Inspektion ist der vollständige Maßbericht des Teils, oft dieselben Messdaten, die als Tabelle dargestellt werden. In der PPAP-Sprache erscheint die Layout-Inspektion als “dimensionale Ergebnisse”. Der wichtige Unterschied ist, ob jedes Merkmal mit tatsächlichen Zahlen gemessen wurde.
Kann ein T1-Bericht nur auf CMM-Daten basieren?
Nicht vollständig. Ein CMM misst zugängliche Geometrie gut, kann aber keine Gewindetiefe, Textur, Wandstärke an einem dünnen Querschnitt, Angussnarbe oder Farbe messen. Ein glaubwürdiger Bericht kombiniert CMM-Ergebnisse mit Handwerkzeugen und optischer Messung und gibt an, welche Methode für jedes Merkmal verwendet wurde.
Was passiert, wenn die T1-Teile außerhalb der Toleranz liegen?
Das Werkzeug wird korrigiert und ein T2-Versuchslauf durchgeführt. Der Maßbericht macht dies effizient: Da die gemessenen Werte aufgezeichnet und nicht nur abgehakt wurden, weiß der Werkzeugbauer, ob er Stahl um 0,05 mm oder 0,15 mm und in welche Richtung bewegen muss. Ein Bericht voller Häkchen zwingt zu einer Schätzung, und eine Schätzung kostet einen Versuchslauf.
Erhalten Sie einen T1-Bericht, den Sie tatsächlich prüfen können
Senden Sie uns die Teilezeichnung und die Qualitätsanforderung – nur FAI oder vollständiges PPAP – und wir teilen Ihnen mit, was der Bericht enthalten wird, bevor das Werkzeug gefräst wird.