
INGENIERÍA DE MOLDES
Selección de Acero para Moldes: ¿P20, 718H, S136 o NAK80?
Cuatro grados preendurecidos cubren la mayoría de moldes de inyección, pero no son intercambiables. Aquí se explica cómo el plástico, el número de cavidades y el requisito de superficie determinan el acero.
Respuesta breve: elija el acero primero según el plástico, luego según el número de cavidades. Una pieza de ABS o PP común en un molde de 2 cavidades para 200.000 disparos es un bloque preendurecido P20 o 718H y nada más. Las piezas transparentes o de alto brillo requieren NAK80 o un 718H bien pulido. PVC, CPVC, acetal, grados retardantes a la llama y cualquier material que libere ácido a temperatura de fusión requieren un grado inoxidable como S136. Añada carga abrasiva y el requisito de dureza aumenta antes de cambiar la aleación.
La mayoría de las discusiones sobre acero para moldes al inicio de un proyecto son en realidad sobre riesgo: el comprador quiere el bloque más barato que sobreviva al programa, y el fabricante de moldes quiere el grado que no genere quejas por pulido o corrosión. Esta guía establece dónde se sitúa realmente cada uno de los cuatro grados preendurecidos comunes, cómo fallan y las preguntas que vale la pena responder antes de cortar el acero.
Comience por el plástico, no por el acero
Tres propiedades de la resina deciden la mayor parte de la elección antes de que exista el diseño del molde:
- Corrosividad. PVC, CPVC, POM, ABS retardante a la llama y algunos grados halogenados liberan subproductos ácidos o agresivos a temperatura de fusión. En una cavidad no inoxidable atacan el pulido, luego la superficie y luego la pieza. Esto es una conversación sobre inoxidables (S136, o 2316 como alternativa), no sobre dureza.
- Abrasividad. La fibra de vidrio, la carga mineral, la carga cerámica y algunos masterbatches desgastan la entrada, el canal y la superficie de la cavidad. La abrasión es un problema de dureza y recubrimiento, por lo que la respuesta es un grado más duro (H13 endurecido en masa o una superficie nitrurada), no uno más pulido.
- Requisito de superficie. Un panel clase A visible, una lente, un guía de luz o una pieza médica con acabado espejo necesita un acero que se pueda pulir hasta una superficie sin defectos y la mantenga. NAK80 existe exactamente para esto, y 718H es el caballo de batalla cuando el requisito es alto brillo más que óptico.
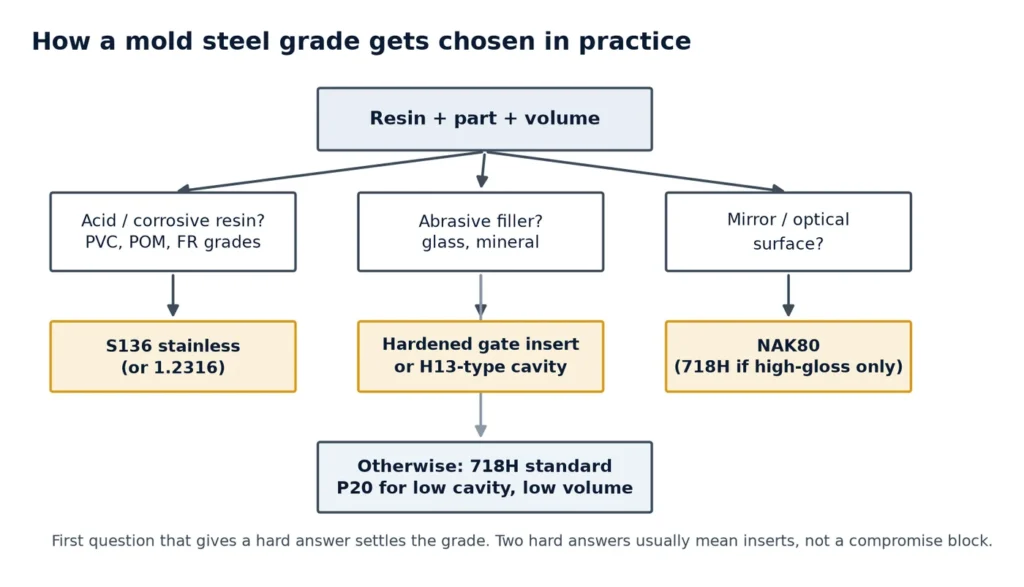
Si dos de esos tres apuntan en direcciones diferentes, el molde suele dividirse: un inserto de cavidad inoxidable en una base estándar, o un inserto endurecido solo en la entrada. Eso es ingeniería normal, no un compromiso.
Dónde se sitúan realmente los cuatro grados
Los cuatro se suministran preendurecidos, lo que significa que la cavidad se puede mecanizar y poner en producción sin un ciclo de endurecimiento y la distorsión que conlleva. Las diferencias están en la dureza, la limpieza y el contenido de aleación.
| Grado | Dureza típica pre-endurecida | Ventajas | Limitaciones |
|---|---|---|---|
| P20 (familia 1.2311 / 1.2312) | Aproximadamente 28–34 HRC | Herramientas grandes, sencillas, de baja cavidad; prototipos y moldes puente; bloques grandes donde importan el coste y la disponibilidad | Alto pulido en superficies grandes, resinas abrasivas, programas largos; más blando que el resto, por lo que el desgaste aparece primero en la entrada |
| 718H (1.2738 modificado) | Aproximadamente 33–36 HRC | Caballo de batalla de uso general para herramientas medianas y grandes; mejor limpieza y capacidad de pulido que el P20 con similar maquinabilidad | Aún no es resistente a la corrosión; para resinas con carga de vidrio, la zona de entrada necesita un inserto más duro |
| S136 (1.2083, tipo 420 inoxidable) | Aproximadamente 30–34 HRC | PVC, POM, grados ignífugos y médicos; herramientas húmedas o con refrigeración deficiente; resistencia a la corrosión más buen pulido | Menor conductividad térmica que el acero al carbono; más blando que un acero de herramienta templado, por lo que no es para cargas abrasivas a alto volumen |
| NAK80 (tipo P21, pre-endurecido) | Aproximadamente 37–41 HRC | Pulido espejo sin ciclo de endurecimiento; piezas ópticas, cosméticas, guías de luz y partes visibles de alto brillo; estable durante pulidos largos | No es un grado inoxidable; la dureza sigue estando por debajo de un acero de herramienta templado y revenido, por lo que volúmenes muy altos o resinas abrasivas siguen siendo trabajo para acero tipo H13 |
Dos alternativas pertenecen a la misma conversación aunque no estén pre-endurecidas: un 1.2316 inoxidable donde la resistencia a la corrosión importa más que el pulido, y un acero 1.2344 / tipo H13 templado a aproximadamente 48–52 HRC donde el volumen o la carga exigen una verdadera resistencia al desgaste y la pieza justifica el tratamiento térmico.
El camino de decisión que realmente utilizamos
Cuatro preguntas, planteadas en este orden. La primera que dé una respuesta clara determina el grado.
- ¿El polímero libera ácido o corroe el acero? PVC, CPVC, POM, retardantes a la llama y algunos grados médicos → acero inoxidable (S136, o 2316 donde el pulido es secundario). Se detiene aquí.
- ¿El polímero es abrasivo? Cargado con vidrio o mineral, o una masterbatch altamente cargada → aumentar la dureza. Un grado pre-endurecido con una cavidad nitrurada o recubierta, o un inserto endurecido en la entrada, antes de considerar una cavidad completa en H13.
- ¿La superficie visible es el producto? Paneles Clase-A sin pintura, lentes, guías de luz → NAK80, o 718H donde la especificación de pulido es alto brillo en lugar de óptico. En este punto, las horas de pulido, no el costo del acero, dominan el riesgo.
- ¿Cuántos ciclos? Por debajo de aproximadamente 100.000 ciclos, P20 o 718H es proporcional. Por encima, subir en la escala de dureza y esperar insertos en la entrada en cualquier caso.
Todo lo demás — tamaño del bloque, disposición de insertos, disposición de refrigeración — sigue a la elección del acero, no al revés. Un molde diseñado alrededor de un bloque blando no puede mejorarse después sin volver a mecanizar la cavidad — por eso la decisión del acero pertenece a la etapa de diseño e ingeniería del molde, no a la conversación de compra.
El número de cavidades también cambia la respuesta
Más cavidades significa más repetición del mismo fallo, y menos tolerancia para un grado que se desgaste de forma desigual. También significa que el área de la entrada trabaja más por ciclo. El número de cavidades lo establece el pronóstico de volumen de moldeo por inyección, por lo que vale la pena fijarlo antes de pedir el bloque.
| Número de cavidades | Posición sensata del acero | Vigilar por |
|---|---|---|
| 1–2 cavidades | P20 / 718H; S136 solo si el polímero lo exige | Bloque barato, alto pulido — los dos no coexisten |
| 4–8 cavidades | 718H estándar; NAK80 para piezas visibles; insertos endurecidos en la entrada | El enfriamiento desigual se manifiesta como alabeo mucho antes de que el acero se desgaste |
| 16–32 cavidades | Insertos de cavidad 718H o NAK80 en una base tensionada; tipo H13 a alto volumen | Deriva dimensional entre cavidades; vale la pena planificar insertos de repuesto desde el primer día |
| 64+ cavidades (tapones, cierres) | Insertos endurecidos, especificación de acero ajustada, tratamiento térmico controlado | Cualquier variación se multiplica; los certificados de acero y el mapeo de dureza se vuelven rutina |
Cómo suele fallar cada grado
Conocer el modo de fallo es cómo justificas el grado a un comprador que solo ve un precio por bloque.
- P20 en una pieza visible: el pulido revela inclusiones y la superficie nunca alcanza la especificación. El molde no es defectuoso; el grado era incorrecto para el requisito de superficie.
- 718H con resina cargada con vidrio: desgaste en la entrada y un anillo pulido y bruñido alrededor de la entrada tras unos cientos de miles de disparos. La solución es un inserto de entrada endurecido, colocado durante la construcción.
- S136 con un ciclo rápido y caliente: no es un fallo por corrosión sino térmico — una menor conductividad significa que la cavidad funciona más caliente con el mismo enfriamiento, y el ciclo o la deformación lo pagan.
- NAK80 en un molde para PVC: el pulido es excelente y la resistencia a la corrosión no lo es. El acero inoxidable es la única respuesta cuando la resina es agresiva.
Preeendurecido, endurecido en masa o nitrurado
Preeendurecido significa que el bloque llega a la dureza de trabajo y se mecaniza directamente: la ruta más rápida, sin distorsión, y la razón por la que P20, 718H, S136 y NAK80 cubren la mayoría de los moldes. El endurecimiento en masa (temple y revenido tras el mecanizado en bruto) proporciona una dureza real para alto volumen, a costa de un ciclo de tratamiento térmico, un margen para acabado y un riesgo de distorsión que debe gestionarse. La nitruración pone una capa dura en una cavidad preendurecida y es un buen compromiso para resinas abrasivas a volumen moderado — pero la capa es fina, y el repulido la elimina.
Una nota práctica de la fabricación de moldes: el número de dureza en el certificado importa menos que la uniformidad en todo el bloque. Dos cavidades cortadas de insertos de diferente dureza se desgastarán de forma distinta, y la calidad de la pieza divergirá antes de que nadie note el acero.
Qué necesitamos de usted antes de recomendar un acero
Podemos proponer un grado en un intercambio si estos seis puntos están sobre la mesa:
- Resina y grado (incluyendo tipo y porcentaje de carga, y cualquier retardante de llama).
- Superficie requerida: clase cosmética, textura o acabado SPI, requisito óptico.
- Volumen de producción objetivo para el molde, y si el molde puede ser re-mecanizado o reinsertado más tarde.
- Número de cavidades y tiempo de ciclo esperado.
- Tamaño de la pieza y espesor de pared — esto determina más el tamaño del bloque y el enfriamiento que la aleación.
- Cualquier restricción en el molde: base existente para reutilizar, peso de envío, o una especificación de acero del cliente.
Con eso, el grado, la disposición de los insertos y el detalle de la entrada se definen rápidamente. Si el tipo de molde aún está abierto, la comparación en nuestra página de tipos de molde lo reduce antes de discutir el acero. Sin ellos, cualquier recomendación es una suposición disfrazada de ingeniería.
Preguntas frecuentes
¿Es NAK80 siempre mejor que 718H para una pieza brillante?
No. NAK80 proporciona un pulido espejo de forma más fiable y lo mantiene durante un pulido prolongado, por lo que es adecuado para trabajos ópticos y de alto brillo. Para una pieza clase A pintada o texturizada en volúmenes moderados, 718H cumple el requisito con menor riesgo en disponibilidad y coste. La decisión depende de la especificación de pulido, no de la palabra ‘brillo’.
¿Podemos empezar con P20 y mejorar el acero después?
Solo rehaciendo la cavidad. Un bloque blando que ya ha sido mecanizado no puede convertirse en uno endurecido sin volver a mecanizar, y las dimensiones del alojamiento ya están fijadas. Si el pronóstico de volumen es realmente incierto, la ruta práctica es un grado preendurecido ligeramente superior a P20 e inserciones en la entrada.
¿Resuelve el acero inoxidable los problemas de adherencia y corrosión?
Resuelve la parte de corrosión y es la elección correcta para PVC, POM y resinas ignífugas. No resuelve la adherencia: eso es un problema de ángulo de desmoldeo, eyección y textura superficial. Espere que las cavidades de acero inoxidable necesiten los mismos ángulos de desmoldeo que cualquier otro acero.
¿Cómo verificamos el acero que recibimos?
Solicite el certificado del laminador con el número de colada, verifique la dureza en varios puntos del bloque en lugar de uno, y confirme que el análisis coincide con el grado pedido. En moldes multicavidad, guarde los certificados con la documentación del molde para que una futura inserción pueda emparejarse.
¿Tiene una pieza que necesita el acero adecuado?
Envíe la resina, el requisito de superficie, el pronóstico de volumen y el plano de la pieza. Le responderemos con el grado, la disposición de las inserciones y los riesgos que vale la pena eliminar antes de mecanizar el acero.