
Economía de Herramientas
¿Qué Determina el Coste de un Molde de Inyección? Siete Factores que los Compradores Pueden Verificar
Dos presupuestos para la misma pieza pueden diferir en un 40%. Casi siempre por estas siete razones — y seis de ellas son visibles en el propio presupuesto.
Respuesta breve: un molde de inyección cuesta lo que cuesta por siete factores: la geometría de la pieza, el número de cavidades en la herramienta, la calidad y dureza del acero, la estructura del molde (dos placas, tres placas, canal caliente, correderas), el acabado superficial y la textura, las tolerancias que la pieza debe mantener, y cuánta validación y documentación se desea antes del envío de la herramienta. Modifique cualquiera de estos y el precio se moverá con él.
Por eso un presupuesto de molde no es una cifra única que se pueda comparar como el precio de un rodamiento. Es un conjunto de decisiones de ingeniería con un número asociado. La pregunta útil nunca es “por qué el suyo es más caro”, sino “qué decisiones son diferentes”. A continuación se detallan los siete factores que deciden casi todo, más la lista de comprobación que usamos cuando un comprador nos pide que expliquemos la diferencia entre dos ofertas.
1. Geometría de la pieza, o cuánto tiene que hacer la herramienta
Antes de que se corte cualquier acero, el plano de la pieza ya decide una gran parte de la herramienta. Una carcasa plana con paredes uniformes de 2 mm, ángulo de desmoldeo generoso y una sola línea de partición es una herramienta sencilla. El mismo volumen con seis submoldeos, una cuadrícula de nervaduras de 0,6 mm, una superficie de calidad óptica en una cara y una rosca que no se puede desgastar es un proyecto diferente.
Lo que aumenta el coste aquí: submoldeos que requieren correderas, elevadores o núcleos plegables; núcleos profundos y delgados que requieren insertos o cobre-berilio; transiciones de espesor de pared que se hundirían sin refrigeración extra; puntos de inyección que no se pueden colocar en una cara oculta; y cualquier característica que fuerce la línea de partición a una superficie visible.
Aquí es donde un análisis de diseño para fabricación (DFM) demuestra su valor. Mover una nervadura, añadir un grado de desmoldeo o cambiar un punto de inyección puede eliminar una corredera de la herramienta — lo que vale más que cualquier negociación sobre tarifas por hora. Un presupuesto sin una nota DFM es un precio sobre un plano que nadie ha cuestionado.
2. Número de cavidades
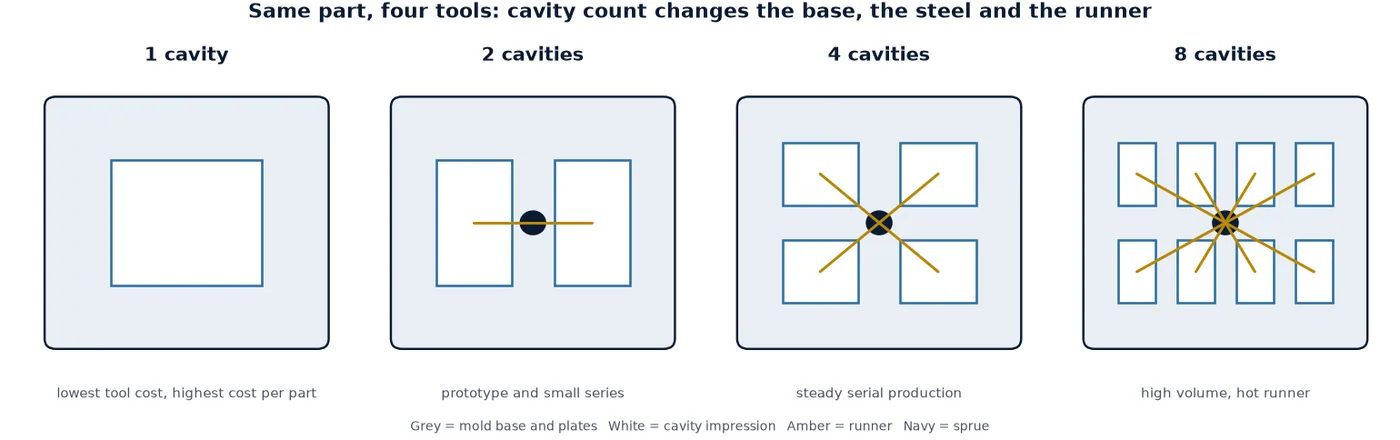
El número de cavidades es la palanca más grande, porque multiplica todo lo demás: una base más grande, más acero, más horas de mecanizado, un canal caliente mayor y una prensa más grande para operarlo.
También es la palanca que los compradores suelen manejar mal, porque la aritmética solo funciona por encima de un volumen de equilibrio. Una herramienta de una cavidad es la más barata de construir y la más cara por pieza. Una herramienta de ocho cavidades cuesta más construir, pero reparte ese coste entre ocho piezas por ciclo. Entre esos dos puntos hay un volumen por debajo del cual las cavidades extra simplemente nunca se llenan, y se ha pagado por acero que no se usa.
- Prototipo o bajo volumen, o varias variantes de la misma familia: una o dos cavidades, a veces una herramienta familiar con insertos intercambiables.
- Producción en serie estable con un pronóstico fiable: de cuatro a ocho cavidades es el equilibrio habitual para piezas pequeñas y medianas.
- Alto volumen, pieza pequeña, programa largo: dieciséis cavidades y más solo tienen sentido con un canal caliente y una prensa que pueda operarlo.
Al comparar ofertas, verifique la disposición de las cavidades además del número: una disposición familiar 2+2 y una disposición recta de cuatro cavidades ambas dicen “4” y no son la misma herramienta.
3. Acero del molde y dureza
El acero es donde dos presupuestos para el “mismo” molde divergen silenciosamente. El grado decide cómo se mecaniza la cavidad, cómo se pule, cómo resiste una resina abrasiva o corrosiva, y cuántos ciclos dura.
| Acero | Dureza | Se elige cuando |
|---|---|---|
| P20 / 1.2311 | aproximadamente 28-32 HRC, pre-endurecido | Piezas de uso general en ABS, PP, PE, PS; volúmenes moderados; la opción económica por defecto. |
| 718H / 1.2738 | aproximadamente 33-36 HRC, pre-endurecido | Cavidades más grandes, mejor pulibilidad, vida útil ligeramente más larga que el P20 para la misma ruta de mecanizado. |
| S136 / 1.2083 | aproximadamente 30 HRC pre-endurecido, o 48-52 HRC después del endurecimiento | Piezas transparentes, superficies ópticas, piezas médicas y de contacto con alimentos, PVC y otros fundidos corrosivos. |
| NAK80 | aproximadamente 38-41 HRC, pre-endurecido | Texturas finas y superficies cosméticas de alto brillo donde el riesgo de pulido debe mantenerse bajo. |
| H13 / 1.2344 | 48-52 HRC después del endurecimiento | Resinas con carga de vidrio o muy abrasivas, volúmenes muy altos, moldes para series largas. |
Dos cosas que comprobar en un presupuesto: si el acero se nombra en absoluto — “acero de molde importado” no es una especificación — y si se indica la dureza para los insertos de cavidad y núcleo, no solo para la base. El poliamida con carga de vidrio en una cavidad de 30 HRC erosiona la zona de la entrada mucho antes de que el molde alcance su vida nominal, y se manifiesta como una línea de rebaba en la entrada, no como una reclamación de garantía.
4. Estructura del molde
La estructura es la parte del presupuesto que los compradores leen menos y los proveedores varían más. Un molde de dos placas con canal frío es la línea base. Todo lo que se añada por encima suma coste, y cada adición debe estar justificada por la pieza o el volumen.
- Tres placas: permite una entrada central en una pieza donde una entrada lateral dejaría marca en una cara visible. Añade una segunda carrera de apertura y más trabajo de placas.
- Canal caliente: elimina el desecho del canal y acorta el ciclo, pero añade un colector, goteros, calentadores, termopares y un controlador. Es un elemento de mantenimiento durante la vida del molde, no una compra única.
- Correderas, expulsores elevadores, núcleos colapsables: cada elemento móvil supone mecanizado, ajuste, guiado, superficies de desgaste — y una posible fuga o un posible atasco.
- Expulsión: los pasadores son lo más barato; una placa o manguito expulsor es más suave con paredes finas y superficies cosméticas.
- Estándar de la base: una base de marca (DME, Hasco) cuesta más que una mecanizada localmente, y permite componentes intercambiables más adelante.
- Doble inyección: un plato giratorio cambia la arquitectura del molde, no solo la cavidad.
Una pregunta útil para el proveedor: ¿qué elementos de esta estructura están impulsados por mi pieza, y cuáles por su práctica estándar? La respuesta suele explicar una gran parte de una diferencia de precio.
5. Acabado superficial y textura
El acabado se especifica como un grado, no como un adjetivo. El estándar de acabado de molde SPI va desde A1 (pulido alto, óptico) pasando por A2-A3, B1-B3, C1-C3 hasta D1-D3 (texturizado). Cada paso cambia la cantidad de pulido manual que necesita la cavidad, y el pulido son horas de mano de obra cualificada que no se pueden automatizar.
Una superficie pulida A2 en una nervadura profunda es realmente difícil; el mismo grado en una placa plana es rutinario. Las texturas añaden una capa: el grano debe grabarse de manera uniforme en cada cavidad, y los granos profundos necesitan ángulo de desmoldeo que el plano de la pieza puede no tener. Aplicada después de construir el molde, el ángulo ya está mecanizado — y una textura que se arrastra se muestra como marcas de fricción en cada pieza.
Consejo práctico: indique el grado de acabado y la referencia de textura en la orden de compra, y solicite una placa de muestra o un testigo fotografiado de la cavidad real antes de aceptar el molde. “Acabado mate” no significa nada entre dos proveedores, y no significa nada en una disputa.
6. Tolerancias y capacidad del proceso
Cada dimensión que se ajusta es simultáneamente una decisión de mecanizado, una decisión de inspección y una decisión de proceso. Un molde que debe mantener una posición de 0,02 mm en tres características se construye y verifica de manera diferente a uno que mantiene 0,1 mm en las mismas características.
Las piezas de plástico también se mueven después de la expulsión. La clase de tolerancia, la posición de la entrada, el enfriamiento y el empaquetado deciden si una dimensión es estable, por lo que una tolerancia ajustada en una característica que se deforma no se resuelve con precisión de mecanizado — se resuelve con diseño de enfriamiento y de entrada, que es trabajo del molde.
La forma clara de especificar esto es mediante un estándar de tolerancia en lugar de un plano lleno de números ajustados: las clases DIN 16742 para piezas plásticas son ampliamente comprendidas, y fuerzan la conversación sobre qué dimensiones importan realmente. Pregunte qué dimensiones aparecerán en el informe dimensional. Si la respuesta es “todas”, pregunte cuáles serán capaces, no solo conformes — son cosas diferentes.
7. Validación, documentación y vida útil del molde
El último grupo es invisible en un plano pero visible en una cotización: lo que ocurre entre el primer disparo y la entrega.
- Alcance de las pruebas: una T1 con fotografías, o una T1 con un informe dimensional completo, inspección de primera pieza y un estudio de capacidad.
- Documentación: certificados de material, certificados de acero, informes de dureza, análisis de flujo, manual de mantenimiento, lista de repuestos, juego de planos del molde.
- Objetivo de vida útil del molde: 100.000 disparos y 1.000.000 de disparos no son el mismo molde — acero diferente, superficies de desgaste diferentes, insertos de repuesto diferentes.
- Repuestos y capacidad de servicio: un inserto de cavidad de repuesto, conexiones de agua estándar, acoplamientos rápidos, un sistema de elevación que coincida con su grúa.
Esta es la parte que más a menudo desaparece cuando un comprador presiona por una cifra más baja, y la parte que decide cuánto cuesta el molde en cinco años, no el día de la aprobación.
Los siete factores en una página
| Factor | Lo que aumenta el coste | Lo que puedes decidir antes de aprobar |
|---|---|---|
| Geometría de la pieza | Subcortes, núcleos profundos y finos, falta de desmoldeo, entradas en caras visibles | Aceptar un cambio de DFM: eliminar un deslizador supone un ahorro real |
| Número de cavidades | Más cavidades, disposiciones familiares, canales desequilibrados | Ajustar las cavidades al volumen realista, no a la previsión más optimista |
| Acero del molde | H13 templado, S136 para óptica o corrosión, bloques grandes | Especificar el grado y la dureza para la cavidad y el núcleo |
| Estructura | Búsqueda caliente, tres placas, deslizadores, elevadores, base de marca | Limitar los elementos móviles a lo que la pieza realmente necesita |
| Acabado | Pulido alto, textura profunda, pulido en nervaduras profundas | Especificar el grado SPI y la referencia de textura |
| Tolerancia | Muchas dimensiones ajustadas, estudios de capacidad en todas ellas | Seleccionar las dimensiones críticas, usar clases DIN 16742 en el resto |
| Validación | FAI, capacidad, documentación nivel PPAP, repuestos, larga vida útil del molde | Decidir el paquete de entrega antes de construir el molde, no después |
Cómo comparar dos presupuestos de molde sin dejarse engañar
Cuando dos ofertas para la misma pieza difieren, revisa esta lista en orden. En nuestra experiencia, la diferencia suele explicarse por los puntos tres y ocho mucho más que por las tarifas de mano de obra.
- Número de cavidades y disposición: ¿es el mismo molde o el mismo número con una disposición diferente?
- Grado de acero, fabricante y dureza para la cavidad y el núcleo.
- Base del molde: marca estándar, espesor de las placas o una base mecanizada localmente.
- Búsqueda caliente: marca, número de caídas, controlador incluido o no.
- Elementos móviles: cuántos deslizadores, elevadores y núcleos plegables.
- Acabado: grado SPI por superficie, referencia de textura, quién paga el grabado.
- Alcance de pruebas y documentación: cuántas pruebas, qué informes, qué certificados.
- Objetivo de vida útil del molde, garantía y piezas de repuesto.
Si un presupuesto no puede responder por escrito a los puntos uno a cuatro, el precio aún no es comparable; no como postura de negociación, sino como un hecho sobre lo que es un molde.
Qué incluimos en un presupuesto de molde
Nuestros propios presupuestos se basan en una revisión de diseño, no solo en un plano: un paso de diseño de molde y DFM antes de pedir el acero, una disposición de cavidades que puedes ver, el acero y la dureza especificados, y un plan de pruebas que indique qué contendrá el paquete de inspección. Cuando la pieza pasa a producción, el mismo molde alimenta nuestra propia planta de moldeo por inyección, por lo que la estructura y el enfriamiento se discuten pronto, no en T1.
Si quieres una segunda opinión sobre un presupuesto que ya tienes, envía el plano y la oferta: te diremos cuáles de los siete factores están detrás del precio, y si el molde descrito es el que solicitaste. Envía un plano y te responderemos primero con una nota de DFM.
Preguntas frecuentes
¿Un mayor número de cavidades siempre reduce el coste por pieza?
No. Reduce el tiempo de máquina por pieza, pero solo cuando el volumen es lo suficientemente alto como para llenar cada cavidad. Por debajo de ese punto de equilibrio, has pagado por el acero, una base más grande y una prensa más grande que permanecen inactivas, y el coste por pieza es peor que el de un molde de dos cavidades.
¿Es un canal caliente siempre la opción más rápida?
Acorta el ciclo y elimina el material del canal, y en volúmenes altos con piezas pequeñas suele amortizarse. También añade un colector, calentadores, termopares y un controlador que mantener, y requiere una resina limpia y consistente. Para volúmenes bajos o resinas sensibles al tiempo de residencia, un canal frío suele ser la mejor opción de ingeniería.
¿Puedo empezar con una cavidad y añadir más después?
Raramente. La base del molde, el bloque de acero y el diseño de refrigeración se mecanizan para un número fijo de cavidades. Lo que puedes hacer es diseñar la pieza y la base para que sea posible un molde familiar o insertos intercambiables, una decisión que debe tomarse en la revisión de diseño, no después de que el molde exista.
¿Por qué el mismo plano de una pieza puede recibir ofertas que difieren en un 40 por ciento?
Porque las ofertas normalmente no son para el mismo molde. Las diferencias en el número de cavidades, el grado de acero, la marca del canal caliente, el número de correderas, el trabajo de textura y el paquete de validación explican la mayor parte. Los costes laborales explican mucho menos de lo que los compradores suponen.
Mi pieza tiene un submoldeo. ¿Eso significa correderas?
No siempre. Un submoldeo a veces puede manejarse con un elevador, un núcleo colapsable, un desmoldeo forzado o un pequeño cambio de diseño que lo elimine por completo. Cada opción tiene un coste y un perfil de mantenimiento diferente — exactamente el tipo de elección que una revisión DFM debería presentarte.
¿Cuánto cuesta un molde?
Deliberadamente no publicamos cifras, porque la cantidad depende de los siete factores anteriores y una cifra publicada solo sería precisa para una pieza. Envía el plano, la resina, el volumen anual y el requisito de acabado, y el presupuesto especificará el acero, la estructura y el alcance de inspección para que puedas compararlo adecuadamente.
Envía un plano, recibe una nota DFM
Indícanos la resina, el volumen anual y el requisito de superficie. Responderemos con una propuesta de cavidades, el acero que usaríamos y el paquete de inspección, para que la cifra en el presupuesto tenga una base sólida.