การแก้ไขปัญหา
ข้อบกพร่องในการขึ้นรูปพลาสติกแบบฉีด: การบิดงอ รอยบุ๋ม การฉีดไม่เต็ม และรอยรั่ว
ข้อบกพร่องทั้งสี่นี้ครอบคลุมปัญหาส่วนใหญ่ที่ผู้ขึ้นรูปต้องเผชิญ อ่านลักษณะเฉพาะ ตรวจสอบสาเหตุพื้นฐานก่อน แล้วจึงตัดสินใจว่าคำตอบอยู่ที่กระบวนการหรือแม่พิมพ์
การบิดงอ รอยบุ๋ม การฉีดไม่เต็ม และรอยรั่ว คิดเป็นสัดส่วนส่วนใหญ่ของข้อบกพร่องในการขึ้นรูปพลาสติกแบบฉีดที่ส่งถึงผู้ผลิตแม่พิมพ์หรือผู้ขึ้นรูปในฐานะข้อร้องเรียน ดูเหมือนไม่เกี่ยวข้องกัน — ชิ้นงานหนึ่งโค้งงอ อีกชิ้นมีรอยบุ๋ม ชิ้นที่สามไม่สมบูรณ์ ชิ้นที่สี่มีแผ่นพลาสติกบางๆ ตรงที่แม่พิมพ์ควรปิดสนิท — แต่พวกมันมีรากเหง้าเดียวกัน: พลาสติกเปลี่ยนปริมาตรในอัตราที่ต่างกัน และตำแหน่งที่ต่างกัน จากที่แม่พิมพ์ถูกออกแบบไว้เมื่อตัดเหล็ก
กรอบความคิดนี้สำคัญเพราะมันบอกคุณว่าควรมองหาที่ไหนก่อน การตั้งค่ากระบวนการสามารถชดเชยการเปลี่ยนแปลงปริมาตรได้ในระดับหนึ่ง และเกินกว่านั้น การปรับแต่งใดๆ ก็ไม่ช่วย: แม่พิมพ์ต้องถูกปรับเปลี่ยน ส่วนด้านล่างนี้จะกล่าวถึงข้อบกพร่องแต่ละอย่างตามลำดับ — อ่านลักษณะเฉพาะ ตรวจสอบสาเหตุพื้นฐาน แล้วตัดสินใจว่าคุณกำลังเผชิญปัญหากระบวนการหรือปัญหาแม่พิมพ์
อ่านลักษณะเฉพาะก่อนปรับการตั้งค่าใดๆ
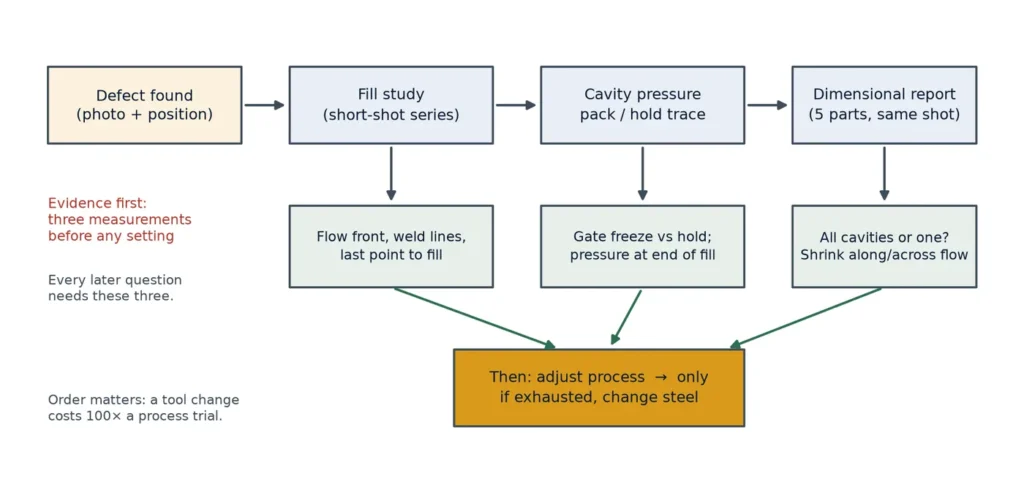
ข้อบกพร่องแต่ละอย่างเหล่านี้ทิ้งร่องรอยเกี่ยวกับจุดเริ่มต้นของปัญหา ก่อนจะปรับพารามิเตอร์ใดๆ ให้รวบรวมข้อมูลสามส่วน: การศึกษาการฉีดไม่เต็มหรือรูปแบบการไหลที่แสดงรูปแบบการเติม แผนภูมิความดันในโพรงระหว่างการอัดและกดค้าง และรายงานขนาดของชิ้นงานที่ดีชิ้นแรก ผู้ขึ้นรูปที่ข้ามขั้นตอนนี้ใช้เวลาหลายวันปรับอุณหภูมิโดยอาศัยความรู้สึก ผู้ขึ้นรูปที่ทำตามมักพบสาเหตุภายในชั่วโมงแรก
ตารางด้านล่างนี้คือสิ่งที่ควรมีไว้ข้างเครื่อง มันจับคู่ข้อบกพร่องแต่ละอย่างกับการวัดแรกที่แยกแยะสาเหตุจากกระบวนการและสาเหตุจากแม่พิมพ์
ด้านการวัดในรายการนี้อธิบายไว้ในหน้า อุปกรณ์และการควบคุมคุณภาพ ของเรา และการตัดสินใจออกแบบที่กำจัดข้อบกพร่องเหล่านี้ส่วนใหญ่ก่อนตัดเหล็กครอบคลุมในหัวข้อ การออกแบบและวิศวกรรมแม่พิมพ์
| ข้อบกพร่อง | ลักษณะที่ปรากฏ | การวัดแรก | มักเกิดจากกระบวนการหรือแม่พิมพ์? |
|---|---|---|---|
| การบิดงอ | ชิ้นงานโค้งหรือบิดหลังการดีดออก; ความเรียบไม่อยู่ในเกณฑ์ | การหดตัววัดตามและขวางทิศทางการไหล | ได้ทั้งคู่ — การเย็นตัวไม่สม่ำเสมอเป็นปัญหาแม่พิมพ์ การอัดไม่สม่ำเสมอเป็นปัญหากระบวนการ |
| รอยบุ๋ม | รอยบุ๋มเฉพาะที่บนส่วนหนาหรือตรงข้ามซี่โครง | แผนที่ความหนาของผนัง; เวลาปิดเกตเทียบกับเวลากดค้าง | กระบวนการก่อน จากนั้นการออกแบบซี่โครง |
| การฉีดไม่เต็ม | การเติมไม่สมบูรณ์ที่จุดสุดท้ายที่ควรเติม หรือขอบมน | ความดันที่สิ้นสุดการเติมเทียบกับความสามารถของเครื่อง | กระบวนการก่อน จากนั้นเกตและช่องระบายอากาศ |
| รอยรั่ว | แผ่นบางที่แนวแบ่ง แกนดีด หรือสไลด์ | แรงกดแม่พิมพ์เทียบกับพื้นที่ฉายภาพ × ความดันในโพรง | กระบวนการก่อน จากนั้นความแข็งของแผ่นและความลึกช่องระบายอากาศ |
การบิดงอ: การหดตัวที่ไม่สม่ำเสมอ
ชิ้นงานขึ้นรูปบิดงอเนื่องจากบริเวณหนึ่งหดตัวมากกว่าอีกบริเวณหนึ่ง หรือหดตัวในทิศทางที่ต่างกัน เรซินกึ่งผลึก เช่น โพลีโพรพิลีนและโพลีเอไมด์ หดตัวมากกว่าตามทิศทางการไหลอย่างเห็นได้ชัดเมื่อเทียบกับทิศทางขวาง ดังนั้นชิ้นงานที่มีรูปแบบการไหลที่ชัดเจนจึงไม่สมมาตรอยู่แล้วก่อนที่จะมีความไม่สมดุลในการทำความเย็นเพิ่มเข้ามา เรซินอสัณฐานบิดงอน้อยกว่าจากการจัดแนวและมากกว่าจากความไม่สมดุลทางความร้อน
ดำเนินการตามลำดับเหล่านี้ เพราะแต่ละข้อทดสอบได้ถูกกว่าข้อถัดไป:
- ความสมดุลในการทำความเย็น. วัดอุณหภูมิพื้นผิวแม่พิมพ์ทั้งสองด้านที่หลายจุด ความแตกต่าง 10 °C ระหว่างแกนกลางและโพรงจะทำให้ชิ้นงานแบนโค้งทุกครั้ง
- การอัดและประคอง. หากปากทางปิดก่อนที่การประคองจะสิ้นสุด ส่วนปลายไกลของชิ้นงานจะไม่ถูกอัดอย่างมีประสิทธิภาพ — มันหดตัวอย่างอิสระในขณะที่ส่วนปลายใกล้ยังคงถูกอัดอยู่ ทำให้เส้นทางการไหลสั้นลง ขยายปากทาง หรือเพิ่มอุณหภูมิของวัสดุหลอมเหลวเพื่อให้ปากทางเปิดนานขึ้น
- อุณหภูมิการดันออก. การดันออกขณะร้อนเกินไปทำให้ชิ้นงานเคลื่อนที่ขณะยังนิ่มอยู่ การใช้ฟิกซ์เจอร์หรือรอบการทำงานที่ยาวขึ้นมักแก้ปัญหาที่ดูเหมือนการบิดงอได้
- ความแปรผันของความหนาผนัง. การเปลี่ยนผ่านจากหนาเป็นบางสร้างเกรเดียนต์อุณหภูมิที่กลยุทธ์การอัดใดๆ ก็ไม่สามารถขจัดได้ หากแบบร่างอนุญาต ผนังที่สม่ำเสมอคือการแก้ไขที่แท้จริง
- ตำแหน่งและจำนวนปากทาง. ปากทางเดียวที่ปลายด้านหนึ่งให้เส้นทางการไหลที่ยาวและมีการจัดแนว ปากทางสองอันเปลี่ยนรูปแบบการจัดแนวและสามารถลดการโค้งได้แม้จะเพิ่มเส้นเชื่อมประสาน
เมื่อขอบหน้าต่างกระบวนการหมดลง การเปลี่ยนแปลงเครื่องมือที่คุ้มค่า คือ การจัดวางระบบทำความเย็นก่อน (แผ่นกั้นหรือท่อน้ำวนในแกนกลาง ช่องทางตามรูปทรงที่เรขาคณิตอนุญาต) จากนั้นตำแหน่งปากทาง แล้วจึงฟิกซ์เจอร์การดันออก ฟิกซ์เจอร์การจัดตรงเป็นแนวทางปฏิบัติการผลิตที่ถูกต้องสำหรับชิ้นงานบางประเภท — มันคือวิศวกรรมที่แท้จริง ไม่ใช่ทางเลี่ยง โดยมีเงื่อนไขว่ามันถูกบันทึกลงในเอกสารกระบวนการ
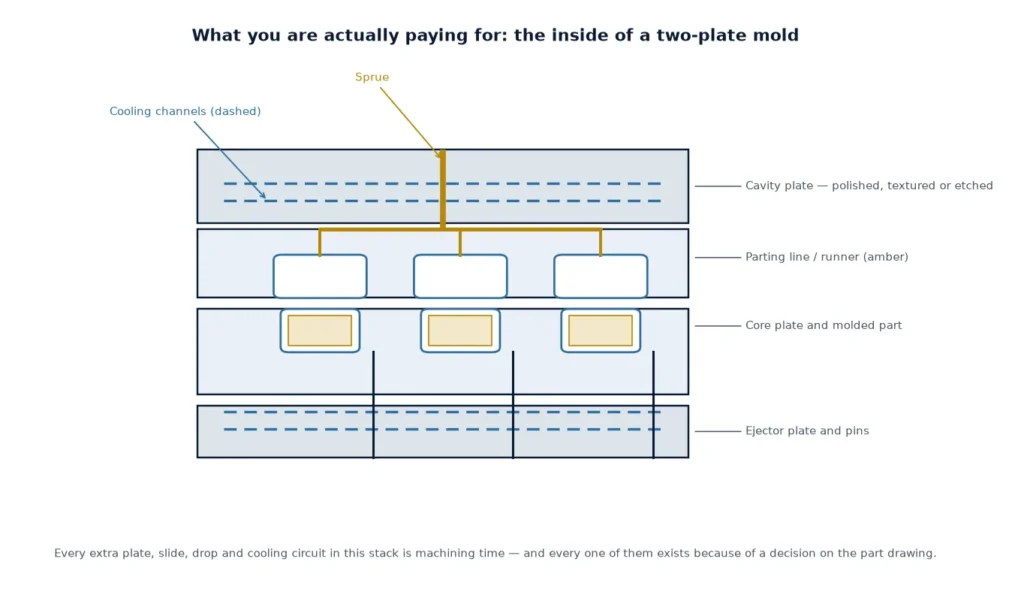
ในที่ที่เรขาคณิตของชิ้นงานมีพื้นที่เพียงพอ การตัดสินใจเกี่ยวกับการทำความเย็นและปากทางที่ป้องกันการหดตัวต่างกันถูกกำหนดระหว่าง การวิเคราะห์การไหลของแม่พิมพ์และการพัฒนากระบวนการ ไม่ใช่ที่เครื่องอัด
รอยบุ๋ม: ปากทางปิดเร็วเกินไป
รอยบุ๋มคือการขาดหายของปริมาตรเฉพาะที่บนพื้นผิวของชิ้นงานซึ่งภายในยังคงหดตัวอยู่หลังจากที่พื้นผิวแข็งตัวแล้ว ตำแหน่งคลาสสิกคือเสาหนาที่หนา ด้านไกลของซี่โครง และส่วนใดๆ ที่ผนังหนาขึ้น ตัวแปรควบคุมคือว่าปากทางยังเปิดอยู่และโพรงยังถูกอัดอยู่หรือไม่เมื่อส่วนหนานั้นแข็งตัว
การตรวจสอบแรกคือเวลาแข็งตัวของปากทางเทียบกับเวลาในการประคอง หากปากทางปิดสนิทที่ 2 วินาที และส่วนหนาต้องใช้ 8 วินาทีในการแข็งตัว การหดตัวในช่วง 6 วินาทีสุดท้ายเกิดขึ้นโดยไม่มีวัสดุให้ดึงเข้ามา และพื้นผิวก็ดึงรั้งเข้าไป การเพิ่มความดันประคองไม่ทำอะไรเลยเมื่อปากทางแข็งตัวแล้ว การตอบสนองที่มีประโยชน์คือปากทางที่ใหญ่ขึ้น วัสดุหลอมเหลวที่ร้อนขึ้น หรือการประคองที่ยาวขึ้นกับปากทางที่ยังคงเปิดอยู่
การตรวจสอบด้านการออกแบบ ตามลำดับที่คุ้มค่าต่อความพยายาม:
- อัตราส่วนซี่โครงต่อผนัง. ซี่โครงที่ 50–60 % ของความหนาผนังระบุเติมและอัดได้โดยไม่มีรอยบุ๋มให้เห็น ซี่โครงที่ความหนาเท่ากับผนังเกือบจะแสดงรอยบุ๋มเสมอ
- ความหนาของเสา. ผนังเสาที่ 60 % ของความหนาผนังระบุ พร้อมกับแกนกลวงเล็กๆ หลีกเลี่ยงเสาแข็งที่ทำให้เกิดรอยบุ๋ม
- การทำความเย็นเฉพาะที่. ส่วนหนาที่มีการทำความเย็นช้าเป็นรอยบุ๋มที่รอให้เกิดขึ้น แผ่นกั้นหรืออินเซิร์ตที่มีค่าการนำความร้อนสูงที่จุดนั้นมักเป็นการแก้ไขที่แท้จริงที่ถูกที่สุด
- ความดันต้านแก๊สหรือการทำให้เป็นโฟม ที่การใช้งานอนุญาต ซึ่งขจัดแรงขับเคลื่อนสำหรับรอยบุ๋มโดยสิ้นเชิง
ระวังทางลัดที่น่าดึงดูดของการอัดให้หนักขึ้น การอัดมากเกินไปเพิ่มความเค้นภายในและสร้างตำหนิที่ต่างออกไป — การบิดงอหรือการขาวจากความเค้น — ในขณะที่รอยบุ๋มจะปรากฏขึ้นอีกทันทีที่เครื่องทำงานคลาดเคลื่อน
ช็อตสั้น: จำกัดด้วยแรงดันหรือจำกัดด้วยปริมาตร
ชิ้นงานที่เติมไม่เต็มนั้นอาจต้องการแรงดันมากกว่าเครื่องฉีดสามารถให้ได้ที่อุณหภูมินั้น หรือต้องการปริมาตรมากกว่าปริมาณการฉีดที่มีอยู่ ทั้งสองกรณีมีวิธีแก้ไขที่แตกต่างกัน และวิธีที่เร็วที่สุดในการแยกแยะคือการดูกราฟแรงดันเมื่อสิ้นสุดการเติม
หากแรงดันฉีดถูกกดจนถึงขีดจำกัดของเครื่องในขณะที่สกรูยังเคลื่อนที่อยู่ การไหลนั้นถูกจำกัดด้วยแรงดัน: วัสดุหลอมเหลวเย็นเกินไป ประตูหรือรันเนอร์เล็กเกินไป หรือความหนาของผนังบางเกินกว่าที่การไหลจะทำได้ที่แรงดันนั้น หากสกรูเคลื่อนที่ถึงตำแหน่งจำกัดและชิ้นงานยังคงสั้นอยู่ การฉีดนั้นถูกจำกัดด้วยปริมาตร: คูชชันที่ปลายจังหวะการฉีดมีขนาดเล็กเกินไป
- การระบายอากาศ อากาศที่ติดอยู่ทำให้เกิดช็อตสั้นที่มีลักษณะโค้งมน และบางครั้งไหม้ที่จุดสุดท้ายที่ถูกเติม การศึกษาช็อตสั้นที่หยุดก่อนสิ้นสุดการเติมจะแสดงให้เห็นว่าหน้าคลื่นการไหลถูกชะลอโดยแรงดันย้อนกลับจากก๊าซที่ติดอยู่หรือไม่
- ขนาดประตูและรันเนอร์ ประตูที่มีขนาดเล็กเกินไปเป็นสาเหตุทั่วไปในแม่พิมพ์ที่ตัดขึ้นสำหรับเรซินชนิดอื่น เรซินที่มีความหนืดสูงกว่าต้องการพื้นที่ประตูที่มากขึ้นสำหรับเวลาเติมที่เท่ากัน
- อุณหภูมิวัสดุหลอมเหลวและแม่พิมพ์ การเพิ่มอุณหภูมิวัสดุหลอมเหลวขึ้น 10 °C ลดความหนืดเพียงพอที่จะทำให้การเติมเสร็จสมบูรณ์ในกรณีที่เดิมเติมได้ไม่เต็มที่ หากนั่นเป็นวิธีแก้ไขเดียวที่ได้ผล พื้นที่ประตูคือปัญหาที่แท้จริง
- โปรไฟล์ความเร็วการฉีด การเติมที่เร็วขึ้นลดการสูญเสียความร้อนไปยังผนังแม่พิมพ์ โปรไฟล์ควรถูกตั้งค่าจากการศึกษาการเติม ไม่ใช่ปล่อยไว้ตามค่าเริ่มต้น
ช็อตสั้นใกล้สิ้นสุดการเติมยังเป็นการวินิจฉัยที่ถูกที่สุดในโรงงาน: ทำการศึกษาการเติมโดยลดระยะชักลงทีละน้อยและถ่ายภาพแต่ละขั้นตอน มันบอกคุณถึงรูปแบบการไหล ตำแหน่งแนวเชื่อมประสาน และจุดสุดท้ายที่ถูกเติม ซึ่งเป็นสามสิ่งที่การตรวจสอบข้อบกพร่องอื่นๆ ทุกครั้งต้องการ
แฟลช: แม่พิมพ์ไม่ปิดสนิท ไม่ว่าคุณจะหนีบด้วยแรงเท่าใด
แฟลชปรากฏขึ้นที่ตำแหน่งที่ครึ่งแม่พิมพ์ทั้งสองไม่ปิดสนิท: แนวแบ่ง, รอบหมุดดีดชิ้นงาน, ที่ชัตออฟสไลด์และที่อินเสิร์ต สัญชาตญาณคือการเพิ่มแรงหนีบทันเนจ และในแม่พิมพ์ที่แข็งแรงพร้อมเพลทที่เพียงพอ บางครั้งก็ได้ผล ในแม่พิมพ์ที่มีเพลทบางหรือพื้นที่ฉายภาพขนาดใหญ่ มันแค่ทำให้เครื่องสึกหรอและย้ายปัญหาไปที่อื่น
คำนวณตัวเลขก่อน แรงหนีบที่ต้องการคือพื้นที่ฉายภาพของชิ้นงานบวกกับรันเนอร์ คูณด้วยแรงดันในโพรงเมื่อสิ้นสุดการอัดชิ้นงาน ชิ้นงานแบนขนาดใหญ่ที่แรงดันโพรง 400 bar อาจต้องการแรงหนีบมากกว่าเครื่องฉีดที่มี ในกรณีนั้นคำตอบคือการลดแรงดันโพรง ลดพื้นที่ฉายภาพ หรือใช้เครื่องที่ใหญ่ขึ้น — ไม่ใช่การเพิ่มเวลาอัด
จากนั้นตรวจสอบแม่พิมพ์เอง:
- ความพอดีของแนวแบ่ง ทาสีบลูบนพื้นผิวแนวแบ่งและปิดแม่พิมพ์ การสัมผัสควรสม่ำเสมอและต่อเนื่องรอบโพรง ช่องว่างเฉพาะที่แสดงออกมาเป็นแฟลชในตำแหน่งนั้นๆ พอดี
- การโก่งตัวของเพลท เสาค้ำยันใต้เพลทโพรงไม่ใช่ตัวเลือกในแม่พิมพ์ขนาดใหญ่ หากไม่มี เพลทจะโก่งตัวภายใต้แรงดันโพรงและแนวแบ่งจะเปิดออกตรงกลาง — เป็นแฟลชที่แรงหนีบใดๆ ก็แก้ไขไม่ได้
- ความลึกของช่องระบายอากาศ ช่องระบายอากาศที่ลึกเกินไปจะทำให้เกิดแฟลช ช่องระบายอากาศที่ตื้นเกินไปทำให้เกิดช็อตสั้นและรอยไหม้ ความลึกขึ้นอยู่กับเรซิน: ประมาณ 0.02 mm สำหรับเรซินความหนืดต่ำ, 0.04–0.05 mm สำหรับเรซินแข็งเกร็ง โดยให้ช่วงแลนด์สั้นและช่องระบายอากาศขยายออกด้านหลัง
- ความพอดีของหมุดดีดและสไลด์ รูหมุดดีดที่สึกหรอจะทำให้เกิดแฟลชก่อนแนวแบ่งเสียอีก ตรวจสอบความพอดีแทนที่จะเพิ่มแรงหนีบ
สิ่งที่ควรส่งเมื่อขอให้ผู้ผลิตแม่พิมพ์ตรวจสอบ
ข้อโต้แย้งส่วนใหญ่เกี่ยวกับข้อบกพร่องมักเป็นเรื่องของการพิสูจน์หลักฐาน ผู้ผลิตแม่พิมพ์สามารถดำเนินการได้จากข้อมูลพื้นฐานเพียงไม่กี่อย่าง หากไม่มีข้อมูลนั้น ทั้งสองฝ่ายก็จะคาดเดาไปเอง ส่งสิ่งเหล่านี้มา:
- ภาพถ่ายข้อบกพร่อง พร้อมสเกล และตำแหน่งบนชิ้นงานที่ระบุไว้ในแบบแปลน
- เอกสารกระบวนการผลิต (process sheet) ของรอบการผลิตที่เกิดปัญหา: อุณหภูมิของวัสดุหลอมและแม่พิมพ์, โปรไฟล์ความเร็วการฉีด, แรงและเวลาการอัดประจุ (pack pressure and time), เวลาในการหล่อเย็น, แรงหนีบแม่พิมพ์ (clamp force)
- ชุดภาพการฉีดไม่เต็ม (short-shot series) สามถึงสี่ขั้น และรูปแบบการไหล (fill pattern) ที่แสดงให้เห็น
- กราฟความดันในโพรง (cavity pressure trace) ในช่วงการอัดประจุและคงความดัน (pack and hold) หากเครื่องบันทึกได้
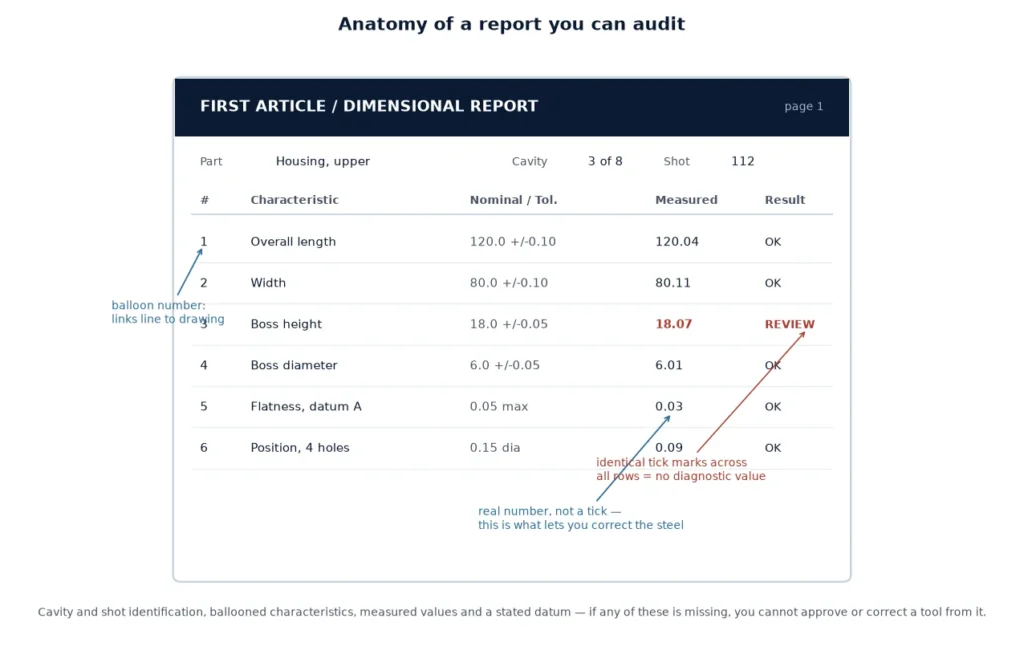
- รายงานขนาด (dimensional report) ของชิ้นงาน 5 ชิ้นจากรอบการฉีดเดียวกัน พร้อมระบุจุดที่ทำการวัด
- โพรงใดบ้างที่ได้รับผลกระทบ — ทั้งหมด, โพรงเดียว, หรือคู่ที่สมมาตรกัน ข้อเท็จจริงข้อเดียวนี้มักช่วยแยกแยะปัญหาจากแม่พิมพ์ออกจากปัญหาจากกระบวนการผลิต
ด้วยข้อมูลทั้งหกข้อนี้ ข้อบกพร่องที่ถกเถียงกันมาทั้งสัปดาห์มักจะคลี่คลายได้ในการสนทนาเพียงครั้งเดียว หากไม่มีข้อมูลเหล่านี้ ผู้ผลิตแม่พิมพ์จะขอรายการนี้ก่อนดำเนินการใดๆ
หากข้อสรุปคือต้องมีการแก้ไขแม่พิมพ์ งานนั้นจะอยู่ภายใต้บริการ การกัด CNC และการสร้างต้นแบบ; การปรับเปลี่ยนโครงสร้างแม่พิมพ์เองนั้นขึ้นอยู่กับว่าแม่พิมพ์ที่คุณใช้อยู่เป็น ประเภทแม่พิมพ์ ใด
คำถามที่พบบ่อย
ทำไมชิ้นงานของฉันถึงบิดงอ ทั้งที่ความหนาของผนังสม่ำเสมอ?
ความหนาที่สม่ำเสมอช่วยลดสาเหตุหนึ่งลงไป แต่ไม่ใช่ทั้งหมด ตรวจสอบการหล่อเย็นที่ไม่เท่ากันระหว่างแกนกลาง (core) และโพรงแม่พิมพ์ (cavity), การอัดประจุ (packing) ที่หยุดลงเมื่อปากทางไหล (gate) แข็งตัว, และการหดตัวแบบไม่เท่ากันทุกทิศทาง (shrinkage anisotropy) ในเรซินกึ่งผลึก — การหดตัวในทิศทางการไหลอาจมากกว่าการหดตัวในทิศทางขวางสองถึงสามเท่า ซึ่งเพียงพอที่จะทำให้ชิ้นงานแบนๆ บิดงอได้
รอยบุ๋ม (sink marks) สามารถแก้ไขได้โดยการเพิ่มแรงอัดประจุ (hold pressure) หรือไม่?
ได้เฉพาะเมื่อปากทางไหล (gate) ยังไม่แข็งตัวเท่านั้น เมื่อปากทางไหลแข็งตัวแล้ว แรงอัดประจุที่เพิ่มขึ้นจะไม่สามารถส่งเข้าไปในโพรงได้ และรอยบุ๋มจะไม่เปลี่ยนแปลง หากการเพิ่มแรงอัดประจุไม่มีผล ให้วัดเวลาแข็งตัวของปากทางไหล (gate freeze time) — วิธีแก้ไขคือการใช้ปากทางไหลที่ใหญ่ขึ้น, วัสดุหลอมที่ร้อนขึ้น, หรือการอัดประจุที่นานขึ้นโดยที่ปากทางไหลยังคงเปิดอยู่
ฉันจะแยกแยะการฉีดไม่เต็ม (short shot) ออกจากรอยไหม้ (burn mark) ได้อย่างไร?
การฉีดไม่เต็มจะมีขอบโค้งมนและไม่เต็ม ส่วนรอยไหม้จะเป็นบริเวณสีเข้มหรือสีผิดปกติ มักอยู่ที่จุดสุดท้ายที่วัสดุไหลไปถึง เกิดจากแก๊สที่ถูกกักไว้ถูกอัดตัว ทั้งสองอย่างชี้ไปที่การระบายอากาศ (venting) แต่รอยไหม้หมายความว่ามีช่องระบายอากาศแต่ถูกอุดตันหรือตื้นเกินไป ในขณะที่การฉีดไม่เต็มอาจหมายความว่าไม่มีช่องระบายอากาศเลย
รอยบิ่น (flash) เกิดจากปัญหาแรงหนีบแม่พิมพ์ (clamp force) เสมอไปหรือไม่?
ไม่เสมอไป แรงหนีบแม่พิมพ์เป็นเพียงหนึ่งในสี่สาเหตุเท่านั้น สาเหตุอื่นๆ ได้แก่ เส้นแบ่งแม่พิมพ์ (parting line) ที่ไม่พอดี, แผ่นแม่พิมพ์โก่งตัวจากความดันในโพรง, และช่องระบายอากาศที่ลึกเกินไป สำหรับชิ้นงานแบนขนาดใหญ่ ความแข็งแรงของแผ่นแม่พิมพ์มักเป็นตัวการมากกว่าปริมาณแรงหนีบ (tonnage)
ข้อบกพร่องใดที่ควรหยุดการรับมอบแม่พิมพ์ในขั้นตอน T1?
รอยบิ่นบนผิวสัมผัส, ช็อตสั้นที่ต้องชดเชยกระบวนการเพื่อให้เต็ม, และรอยบุ๋มบนพื้นผิวที่เน้นความสวยงาม มักเป็นเหตุให้ต้องแก้ไขก่อนการผลิตตัวอย่าง ส่วนการบิดงอควรวัดเทียบกับแบบร่างมากกว่าการตัดสินด้วยตาเปล่า เพราะชิ้นงานที่ดูบิดงออาจยังอยู่ในเกณฑ์ยอมรับได้
วัสดุเรซินมีส่วนทำให้เกิดข้อบกพร่องเหล่านี้มากน้อยเพียงใด?
มีส่วนสำคัญอย่างมาก ปริมาณสารตัวเติมเปลี่ยนการหดตัวและความหนืด และเรซินที่แห้งจะไหลต่างจากเรซินที่ชื้น ข้อบกพร่องที่ปรากฏเฉพาะกับล็อตเรซินใหม่ ควรตรวจสอบกับข้อกำหนดการอบแห้งและเปอร์เซ็นต์สารตัวเติมก่อนที่จะปรับแก้แม่พิมพ์