การแก้ไขปัญหา
ข้อบกพร่องในการฉีดขึ้นรูป: การโก่งงอ รอยบุ๋ม การเติมไม่เต็ม และการล้นของพลาสติก
ข้อบกพร่องทั้งสี่นี้ครอบคลุมปัญหาส่วนใหญ่ที่ผู้ฉีดขึ้นรูปต้องเผชิญ อ่านลักษณะอาการ ตรวจสอบสาเหตุพื้นฐานที่แก้ไขได้ง่ายก่อน แล้วจึงตัดสินใจว่าคำตอบอยู่ที่กระบวนการหรือที่แม่พิมพ์
การโก่งงอ รอยบุ๋ม การเติมไม่เต็ม และการล้นของพลาสติก คิดเป็นสัดส่วนส่วนใหญ่ของข้อบกพร่องในการฉีดขึ้นรูปที่ถูกส่งต่อมายังช่างทำแม่พิมพ์หรือผู้ฉีดขึ้นรูปในฐานะข้อร้องเรียน ดูเผิน ๆ อาจไม่เกี่ยวข้องกัน — ชิ้นงานหนึ่งโค้งงอ อีกชิ้นมีรอยบุ๋ม ชิ้นที่สามเติมไม่เต็ม ชิ้นที่สี่มีพลาสติกบาง ๆ ยื่นออกมาบริเวณที่แม่พิมพ์ควรปิดสนิท — แต่ทั้งหมดมีรากเหง้าร่วมกันเดียว: พลาสติกเปลี่ยนปริมาตรด้วยอัตราที่ต่างกัน ในตำแหน่งที่ต่างกัน จากที่แม่พิมพ์ถูกออกแบบไว้เมื่อถูกตัดขึ้นรูป
กรอบความคิดนี้สำคัญเพราะมันบอกคุณว่าควรมองหาสาเหตุที่ไหนก่อน การตั้งค่ากระบวนการสามารถชดเชยการเปลี่ยนแปลงของปริมาตรได้ในระดับหนึ่ง และเกินกว่านั้น การปรับแต่งอย่างไรก็ไม่ช่วย: แม่พิมพ์ต้องถูกแก้ไข ส่วนด้านล่างนี้จะกล่าวถึงข้อบกพร่องแต่ละข้อตามลำดับ — อ่านลักษณะอาการ ตรวจสอบสาเหตุพื้นฐานที่แก้ไขได้ง่าย แล้วตัดสินใจว่าคุณกำลังเผชิญกับปัญหากระบวนการหรือปัญหาแม่พิมพ์
อ่านลักษณะอาการก่อนปรับการตั้งค่าใด ๆ
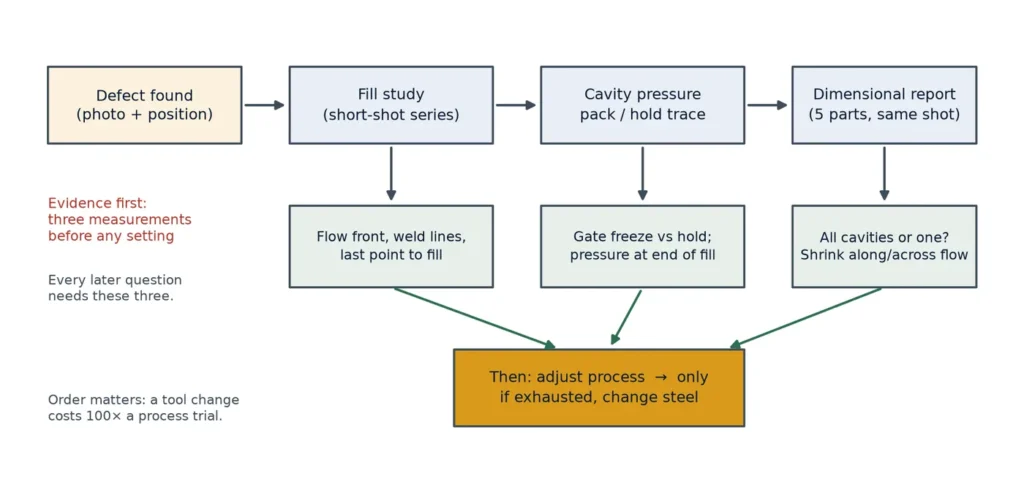
ข้อบกพร่องแต่ละอย่างเหล่านี้ทิ้งร่องรอยเกี่ยวกับจุดเริ่มต้นของปัญหา ก่อนจะปรับพารามิเตอร์แม้แต่ตัวเดียว ให้รวบรวมข้อมูลสามส่วน: การศึกษาการเติมไม่เต็มหรือรูปแบบการเติมที่แสดงรูปแบบการไหล แผนภูมิความดันในโพรงตลอดช่วงการอัดและคงความดัน และรายงานขนาดของชิ้นงานที่ดีชุดแรก ผู้ฉีดขึ้นรูปที่ข้ามขั้นตอนนี้ใช้เวลาหลายวันปรับอุณหภูมิโดยอาศัยความรู้สึก ในขณะที่ผู้ที่ทำตามขั้นตอนนี้มักพบสาเหตุภายในชั่วโมงแรก
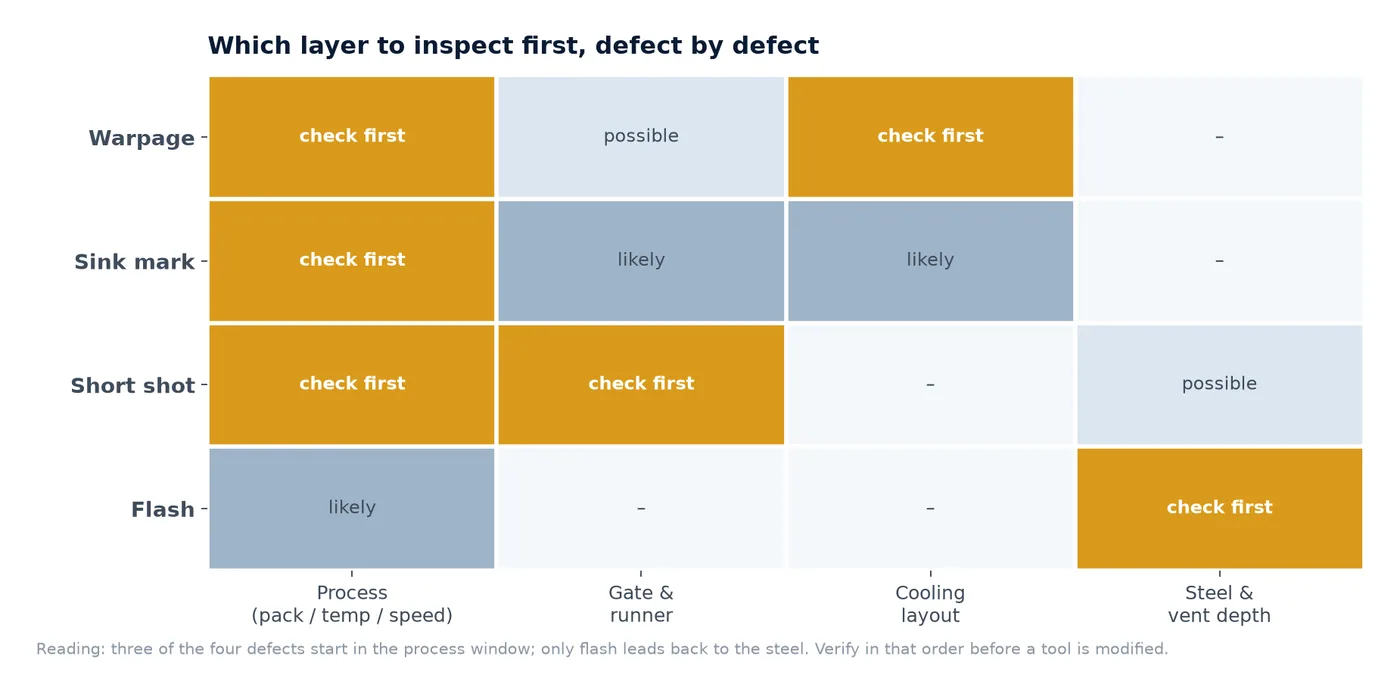
ตารางด้านล่างนี้คือสิ่งที่ควรมีไว้ข้างเครื่องฉีดขึ้นรูป มันเชื่อมโยงข้อบกพร่องแต่ละข้อกับการวัดแรกที่จะแยกแยะว่าสาเหตุมาจากกระบวนการหรือมาจากแม่พิมพ์
ด้านการวัดในรายการนั้นอธิบายไว้ในหน้า อุปกรณ์และการควบคุมคุณภาพ ของเรา และการตัดสินใจด้านการออกแบบที่กำจัดข้อบกพร่องเหล่านี้ส่วนใหญ่ก่อนตัดแม่พิมพ์ถูกกล่าวถึงในส่วน การออกแบบและวิศวกรรมแม่พิมพ์
| ข้อบกพร่อง | ลักษณะที่ปรากฏ | การวัดครั้งแรก | มักเกิดจากกระบวนการหรือแม่พิมพ์? |
|---|---|---|---|
| การบิดงอ | ชิ้นงานโก่งหรือบิดหลังการดีดออก; ความเรียบไม่อยู่ในเกณฑ์ยอมรับ | วัดการหดตัวตามแนวและขวางการไหล | ได้ทั้งสองอย่าง — การเย็นตัวไม่สม่ำเสมอเป็นปัญหาแม่พิมพ์, การอัดเติมไม่สม่ำเสมอเป็นกระบวนการ |
| รอยบุ๋ม | รอยบุ๋มเฉพาะที่บนส่วนหนาหรือตรงข้ามซี่โครง | แผนที่ความหนาผนัง; เวลาที่เกตแข็งตัวเทียบกับเวลาอัดเติม | กระบวนการก่อน จากนั้นการออกแบบซี่โครง |
| การเติมไม่เต็ม | การเติมไม่สมบูรณ์ที่จุดสุดท้ายที่จะเติม หรือขอบโค้งมน | ความดันที่สิ้นสุดการเติมเทียบกับความสามารถเครื่อง | กระบวนการก่อน จากนั้นเกตและช่องระบายอากาศ |
| รอยบิ่น/ฟลาช | ขอบบางที่แนวแบ่ง, พินดีดหรือสไลด์ | แรงหนีบเทียบกับพื้นที่ฉาย × ความดันในโพรง | กระบวนการก่อน จากนั้นความแข็งของเพลทและความลึกช่องระบายอากาศ |
การบิดงอ: การหดตัวที่ไม่สม่ำเสมอ
ชิ้นงานขึ้นรูปเกิดการบิดงอเนื่องจากบางส่วนหดตัวมากกว่าส่วนอื่น หรือหดตัวในทิศทางที่ต่างกัน เรซินกึ่งผลึก เช่น พอลิโพรพิลีนและพอลิเอไมด์ หดตัวตามแนวการไหลมากกว่าทิศทางขวางอย่างเห็นได้ชัด ดังนั้นชิ้นงานที่มีรูปแบบการไหลชัดเจนจึงไม่สมมาตรตั้งแต่แรกก่อนที่จะมีปัญหาความไม่สมดุลในการหล่อเย็นเพิ่มเติม เรซินอสัณฐานบิดงอน้อยกว่าจากการจัดเรียงตัว แต่บิดงอมากกว่าจากความไม่สมดุลทางความร้อน
ดำเนินการแก้ไขตามลำดับต่อไปนี้ เนื่องจากแต่ละวิธีมีค่าใช้จ่ายในการทดสอบต่ำกว่าวิธีถัดไป:
- สมดุลการหล่อเย็น. วัดอุณหภูมิผิวแม่พิมพ์ทั้งสองด้านที่หลายจุด ความแตกต่าง 10 °C ระหว่างคอร์และแควิตี้จะทำให้ชิ้นงานแบนงอทุกครั้ง
- การอัดและประคอง. หากเกตแข็งตัวก่อนจบขั้นตอนประคอง ส่วนปลายไกลของชิ้นงานจะไม่ได้รับการอัดอย่างมีประสิทธิภาพ — มันหดตัวอย่างอิสระในขณะที่ส่วนใกล้เกตยังคงถูกอัดอยู่ ลดระยะทางการไหล ขยายขนาดเกต หรือเพิ่มอุณหภูมิของวัสดุหลอมเหลวเพื่อให้เกตเปิดนานขึ้น
- อุณหภูมิขณะดีดชิ้นงาน. การดีดชิ้นงานขณะร้อนเกินไปทำให้ชิ้นงานเคลื่อนตัวขณะยังนิ่มอยู่ การใช้ฟิกซ์เจอร์หรือเพิ่มเวลารอบการผลิตมักแก้ปัญหาที่ดูเหมือนการบิดงอได้
- ความแปรผันของความหนาผนัง. การเปลี่ยนผ่านจากหนาเป็นบางสร้างเกรเดียนต์อุณหภูมิที่กลยุทธ์การอัดใดๆ ก็ไม่สามารถขจัดได้ หากแบบแปลนอนุญาต การทำให้ผนังสม่ำเสมอคือการแก้ไขที่แท้จริง
- ตำแหน่งและจำนวนเกต. เกตเดียวที่ปลายด้านหนึ่งทำให้เกิดเส้นทางการไหลที่ยาวและมีการจัดเรียงตัว สองเกตเปลี่ยนรูปแบบการจัดเรียงตัวและสามารถลดการโก่งงอได้แม้จะเพิ่มเส้นเชื่อมประสาน
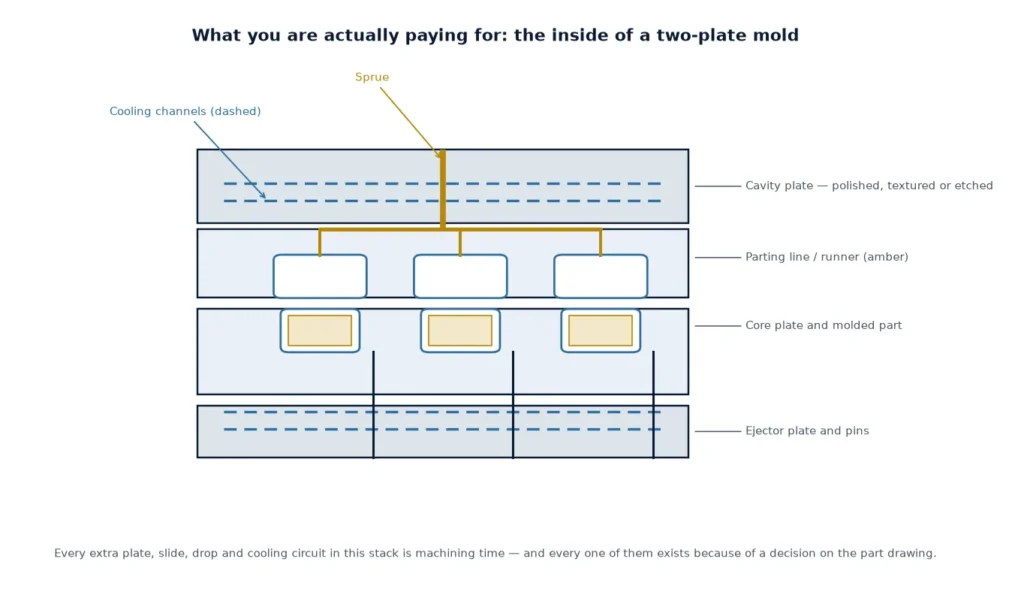
เมื่อขอบเขตกระบวนการได้ถูกใช้จนหมดแล้ว การปรับเปลี่ยนแม่พิมพ์ที่คุ้มค่าเริ่มจากโครงร่างการหล่อเย็นก่อน (แบฟเฟิลหรือบับเบลอร์ในคอร์ ช่องทางตามรูปทรงที่รูปทรงอนุญาต) ตามด้วยตำแหน่งเกต แล้วจึงเป็นฟิกซ์เจอร์การดีด การใช้ฟิกซ์เจอร์ดัดตรงเป็นแนวทางปฏิบัติการผลิตที่ถูกต้องสำหรับบางชิ้นงาน — มันคือวิศวกรรมที่แท้จริง ไม่ใช่การแก้ปัญหาเฉพาะหน้า ตราบใดที่มันถูกบันทึกลงในเอกสารกระบวนการ
ในส่วนที่รูปทรงชิ้นงานเปิดโอกาสให้ได้ การตัดสินใจเกี่ยวกับการหล่อเย็นและเกตที่ป้องกันการหดตัวต่างกันถูกกำหนดในช่วง การวิเคราะห์ moldflow และพัฒนากระบวนการ ไม่ใช่ที่เครื่องอัด
รอยบุ๋ม: ประตูทางเข้า (gate) ปิดเร็วเกินไป
รอยบุ๋มคือการขาดหายของปริมาตรเฉพาะที่บนพื้นผิวชิ้นงาน ซึ่งภายในยังคงหดตัวหลังจากที่พื้นผิวแข็งตัวแล้ว ตำแหน่งที่พบได้บ่อยคือบอสหนา ด้านไกลของซี่โครง และส่วนใดๆ ที่ความหนาของผนังเพิ่มขึ้น ตัวแปรควบคุมคือว่าประตูทางเข้า (gate) ยังเปิดอยู่และโพรงแม่พิมพ์ยังคงถูกอัดแน่นอยู่หรือไม่ ในขณะที่ส่วนหนานั้นแข็งตัว
การตรวจสอบแรกคือเวลาแข็งตัวของประตูทางเข้า (gate freeze time) เทียบกับเวลาอัดค้าง (hold time) หากประตูทางเข้าปิดสนิทที่ 2 วินาที และส่วนหนาต้องใช้เวลา 8 วินาทีในการแข็งตัว การหดตัวในช่วง 6 วินาทีสุดท้ายจะเกิดขึ้นโดยไม่มีวัสดุให้ดึงเข้ามา และพื้นผิวจะถูกดึงให้บุ๋มลงไป การเพิ่มความดันอัดค้าง (hold pressure) ไม่มีผลใดๆ เมื่อประตูทางเข้าแข็งตัวแล้ว วิธีแก้ไขที่มีประโยชน์คือใช้ประตูทางเข้าที่ใหญ่ขึ้น ใช้วัสดุหลอมเหลวที่ร้อนขึ้น หรือเพิ่มเวลาอัดค้างให้ยาวนานขึ้นโดยใช้ประตูทางเข้าที่ยังคงเปิดอยู่
การตรวจสอบด้านการออกแบบ เรียงตามลำดับความคุ้มค่าของการลงมือแก้ไข:
- อัตราส่วนซี่โครงต่อผนัง (Rib-to-wall ratio) ซี่โครงที่ 50–60 % ของความหนาผนังมาตรฐานจะเติมและอัดได้โดยไม่มีรอยบุ๋มให้เห็น ซี่โครงที่มีความหนาเท่ากับผนังมักจะแสดงรอยบุ๋มเกือบทุกครั้ง
- ความหนาของบอส (Boss thickness) ผนังบอสที่ 60 % ของความหนาผนังมาตรฐาน พร้อมกับการเจาะแกนกลางเล็กๆ จะหลีกเลี่ยงเสาแข็งที่ทำให้เกิดรอยบุ๋ม
- การระบายความร้อนเฉพาะจุด (Local cooling) ส่วนที่หนาพร้อมกับการระบายความร้อนช้าเป็นสัญญาณเตือนของรอยบุ๋มที่กำลังจะเกิดขึ้น การใช้แผ่นกั้น (baffle) หรือตัวแทรกนำความร้อนสูง (high-conductivity insert) ณ จุดนั้น มักเป็นการแก้ไขจริงที่ราคาถูกที่สุด
- แรงดันแก๊สต้าน (Gas counter-pressure) หรือการทำให้เป็นโฟม (foaming) ในกรณีที่การใช้งานอนุญาต ซึ่งจะขจัดแรงขับเคลื่อนที่ทำให้เกิดรอยบุ๋มออกไปโดยสิ้นเชิง
ระวังทางลัดที่น่าดึงดูดใจอย่างการอัดแน่นขึ้น (packing harder) การอัดแน่นเกิน (Over-packing) เพิ่มความเค้นภายในและทำให้เกิดข้อบกพร่องอีกแบบหนึ่ง — การบิดงอ (warpage) หรือการขาวจากความเค้น (stress whitening) — ในขณะที่รอยบุ๋มจะปรากฏขึ้นอีกทันทีที่เครื่องทำงานผิดปกติ (machine drifts)
ช็อตสั้น: จำกัดด้วยแรงดันหรือจำกัดด้วยปริมาตร
ชิ้นงานที่ไม่เต็มนั้นอาจต้องการแรงดันมากกว่าเครื่องสามารถจ่ายได้ที่อุณหภูมินั้น หรือต้องการปริมาตรมากกว่าช็อตสามารถจ่ายได้ ทั้งสองอย่างมีวิธีแก้ไขที่แตกต่างกัน และวิธีที่เร็วที่สุดในการแยกแยะคือการดูกราฟแรงดันตอนสิ้นสุดการเติม
หากแรงดันอัดฉีดถูกกดจนถึงขีดจำกัดของเครื่องขณะที่สกรวยังเคลื่อนที่อยู่ การไหลจะถูกจำกัดด้วยแรงดัน: วัสดุหลอมเย็นเกินไป ประตูหรือรันเนอร์เล็กเกินไป หรือผนังบางเกินกว่าความยาวการไหลที่ยอมรับได้ที่แรงดันนั้น หากสกรูถึงขีดจำกัดตำแหน่งและชิ้นงานยังคงสั้น ช็อตจะถูกจำกัดด้วยปริมาตร: คูชชันตอนสิ้นสุดจังหวะมีขนาดเล็กเกินไป
- การระบายอากาศ อากาศที่ติดอยู่ทำให้เกิดช็อตสั้นทรงโค้ง บางครั้งไหม้ที่จุดสุดท้ายที่เติม การศึกษาช็อตสั้นที่หยุดก่อนสิ้นสุดเล็กน้อยแสดงให้เห็นว่าหน้าผิวการไหลถูกชะลอโดยแรงดันย้อนกลับจากแก๊สที่ติดอยู่หรือไม่
- ขนาดประตูและรันเนอร์ ประตูขนาดเล็กเกินไปเป็นสาเหตุทั่วไปในแม่พิมพ์ที่ตัดสำหรับเรซินต่างชนิด เรซินที่มีความหนืดสูงกว่าต้องการพื้นที่ประตูมากขึ้นสำหรับเวลาเติมเท่ากัน
- อุณหภูมิวัสดุหลอมและแม่พิมพ์ การเพิ่มอุณหภูมิวัสดุหลอม 10 °C ลดความหนืดเพียงพอที่จะเติมเต็มการเติมที่อยู่ขอบเขต หากนั่นเป็นวิธีแก้ไขเดียวที่ได้ผล พื้นที่ประตูคือปัญหาจริง
- โปรไฟล์ความเร็วอัดฉีด การเติมที่เร็วขึ้นลดความร้อนที่สูญเสียไปยังผนังแม่พิมพ์ โปรไฟล์ควรตั้งค่าจากการศึกษาเติม ไม่ควรปล่อยไว้ที่ค่าเริ่มต้น
ช็อตสั้นใกล้สิ้นสุดการเติมยังเป็นการวินิจฉัยที่ถูกที่สุดในโรงงาน: เรียกการศึกษาเติมที่จังหวะลดลงและถ่ายภาพแต่ละขั้นตอน มันบอกคุณถึงรูปแบบการไหล ตำแหน่งแนวเชื่อม และจุดสุดท้ายที่เติม ซึ่งเป็นสามสิ่งที่การตรวจสอบข้อบกพร่องอื่นๆ ทุกครั้งต้องการ
แฟลช: เครื่องมือไม่ได้ปิดสนิท ไม่ว่าคุณจะหนีบด้วยแรงเท่าใดก็ตาม
แฟลชปรากฏขึ้นในตำแหน่งที่สองครึ่งของเครื่องมือไม่ปิดสนิท: เส้นแบ่ง, รอบเข็นดัน, ที่จุดปิดสไลด์ และที่ชิ้นส่วนแทรก สัญชาตญาณแรกคือการเพิ่มแรงหนีบตันเนจ และในเครื่องมือที่แข็งแรงพอและมีแท่นหนีบที่เพียงพอ บางครั้งก็ได้ผล แต่ในเครื่องมือที่มีแผ่นบางหรือพื้นที่ฉายภาพขนาดใหญ่ มันจะทำให้เครื่องสึกหรอและเพียงแค่ย้ายปัญหาไปที่อื่น
คำนวณตัวเลขก่อน แรงหนีบที่ต้องการคือพื้นที่ฉายภาพของชิ้นงานรวมรันเนอร์ คูณด้วยความดันในโพรงเมื่อสิ้นสุดขั้นตอนการอัด เติม ชิ้นงานแบนขนาดใหญ่ที่ความดันโพรง 400 บาร์ อาจต้องการตันเนจมากกว่าเครื่องฉีดที่มีได้ ซึ่งในกรณีนี้คำตอบคือลดความดันโพรง, ลดพื้นที่ฉายภาพ, หรือใช้เครื่องที่ใหญ่ขึ้น — ไม่ใช่การเพิ่มเวลาอัด เติม
จากนั้นตรวจสอบตัวเครื่องมือเอง:
- ความพอดีของเส้นแบ่ง. ทาสีน้ำเงินบนพื้นผิวเส้นแบ่งและปิดเครื่องมือ; การสัมผัสควรสม่ำเสมอและต่อเนื่องรอบโพรง ช่องว่างเฉพาะที่จะแสดงเป็นแฟลชในตำแหน่งนั้นๆ พอดี
- การโก่งตัวของแผ่น. เสาค้ำยันใต้แผ่นโพรงไม่ใช่ตัวเลือกสำหรับเครื่องมือขนาดใหญ่ หากไม่มี แผ่นจะโก่งตัวภายใต้ความดันโพรงและเส้นแบ่งจะเปิดออกตรงกลาง — เป็นแฟลชที่ไม่มีแรงหนีบใดๆ รักษาได้
- ความลึกของช่องระบายอากาศ. ช่องระบายอากาศที่ลึกเกินไปจะทำให้เกิดแฟลช; ช่องระบายอากาศที่ตื้นเกินไปจะทำให้ช็อตสั้นและไหม้ ความลึกขึ้นอยู่กับเรซิน: ประมาณ 0.02 มม. สำหรับเรซินความหนืดต่ำ, 0.04–0.05 มม. สำหรับเรซินแข็งเกร็ง โดยให้ช่วงแลนด์สั้นและมีช่องระบายอากาศขยายออกด้านหลัง
- ความพอดีของเข็นดันและสไลด์. รูเข็นดันที่สึกหรอจะทำให้เกิดแฟลชก่อนเส้นแบ่งเสียอีก; ตรวจสอบความพอดีแทนที่จะเพิ่มแรงหนีบ
สิ่งที่ต้องส่งเมื่อขอให้ผู้ผลิตแม่พิมพ์ตรวจสอบ
ข้อโต้แย้งส่วนใหญ่เกี่ยวกับข้อบกพร่องมักเป็นเรื่องของการพิสูจน์หลักฐาน ผู้ผลิตแม่พิมพ์สามารถดำเนินการได้จากข้อเท็จจริงสั้นๆ; หากไม่มีข้อมูลดังกล่าว ทั้งสองฝ่ายก็จะคาดเดาไปเอง ส่งสิ่งเหล่านี้:
- ภาพถ่ายของข้อบกพร่อง พร้อมมาตราส่วน และตำแหน่งบนชิ้นส่วนที่ระบุไว้ในแบบ drawing
- เอกสารกระบวนการผลิต (process sheet) สำหรับรอบการผลิตที่เกิดข้อบกพร่อง: อุณหภูมิของวัสดุหลอมและแม่พิมพ์, โปรไฟล์ความเร็วการฉีด, แรงดันและเวลาการอัด (pack pressure and time), เวลาในการหล่อเย็น, แรงหนีบ (clamp force)
- ชุดชิ้นงานที่ฉีดไม่เต็ม (short-shot series) (สามหรือสี่ขั้นตอน) และรูปแบบการไหล (fill pattern) ที่แสดงให้เห็น
- กราฟความดันในโพรง (cavity pressure trace) ในช่วงการอัดและคงแรงดัน (pack and hold) หากเครื่องจักรสามารถบันทึกได้
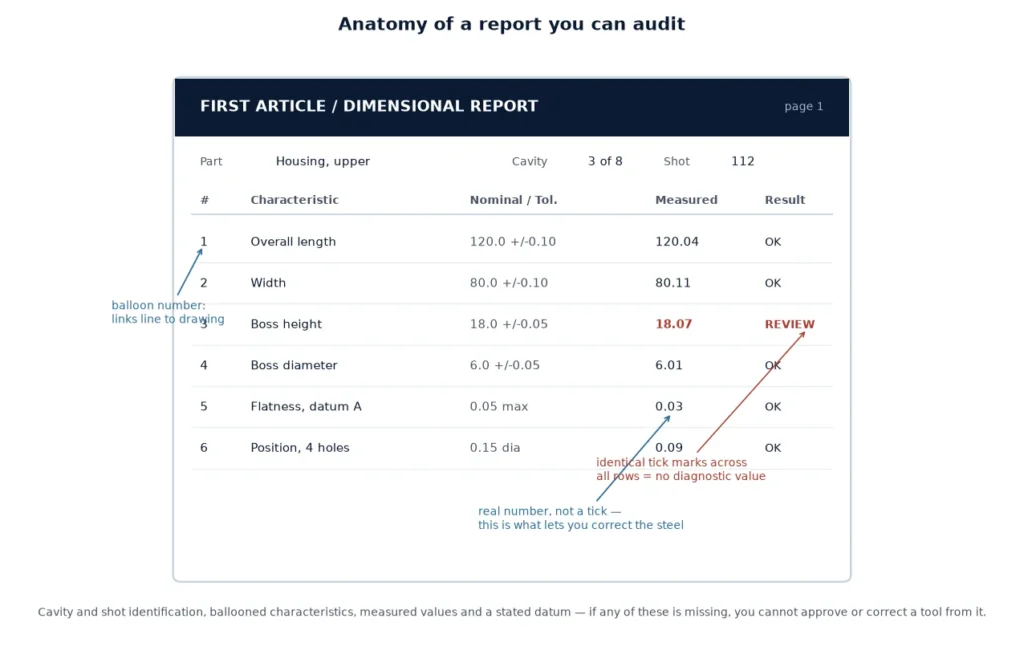
- รายงานขนาด (dimensional report) ของชิ้นส่วน 5 ชิ้นจากการฉีดครั้งเดียวกัน พร้อมระบุจุดที่ทำการวัด
- โพรงใดที่ได้รับผลกระทบ — ทั้งหมด, โพรงเดียว, หรือคู่ที่สมมาตรกัน ข้อเท็จจริงข้อเดียวนี้มักจะแยกปัญหาจากแม่พิมพ์ออกจากปัญหาจากกระบวนการผลิต
ด้วยข้อมูลทั้งหกข้อนี้ ข้อบกพร่องที่ถกเถียงกันมาหนึ่งสัปดาห์ มักจะได้รับการแก้ไขในการสนทนาครั้งเดียว หากไม่มีข้อมูลเหล่านี้ ผู้ผลิตแม่พิมพ์จะขอรายการนี้ก่อนดำเนินการใดๆ
หากข้อสรุปคือต้องมีการปรับเปลี่ยนแม่พิมพ์ งานจะอยู่ภายใต้ CNC machining and prototyping; การปรับปรุงโครงสร้างแม่พิมพ์เองนั้นขึ้นอยู่กับ mold type ที่คุณใช้งานอยู่
คำถามที่พบบ่อย
ทำไมชิ้นส่วนของฉันจึงบิดงอแม้ว่าจะมีความหนาของผนังสม่ำเสมอ?
ความหนาของผนังที่สม่ำเสมอช่วยลดสาเหตุหนึ่ง แต่ไม่ใช่ทั้งหมด ตรวจสอบการเย็นตัวที่แตกต่างกันระหว่างคอร์และแควิตี้ การอัดที่หยุดเมื่อเกตแข็งตัว และการหดตัวแบบแอนไอโซทรอปิกในเรซินกึ่งผลึก — การหดตัวในทิศทางการไหลอาจมากกว่าตัวเลขในทิศทางขวางสองถึงสามเท่า ซึ่งทำให้ชิ้นส่วนแบนๆ บิดงอได้เอง
รอยบุ๋มสามารถกำจัดได้โดยการเพิ่มแรงดันอัดหรือไม่?
ได้เฉพาะขณะที่เกตยังเปิดอยู่ เมื่อเกตแข็งตัวแล้ว แรงดันอัดเพิ่มเติมจะไม่สามารถเข้าถึงแควิตี้ได้ และรอยบุ๋มจะไม่เปลี่ยนแปลง หากการเพิ่มแรงดันอัดไม่มีผล ให้วัดเวลาแข็งตัวของเกต — วิธีแก้ไขคือใช้เกตที่ใหญ่ขึ้น เมลท์ที่ร้อนขึ้น หรือการอัดที่ยาวนานขึ้นด้วยเกตที่ยังคงเปิดอยู่
ฉันจะแยกแยะระหว่างการอัดสั้นกับรอยไหม้ได้อย่างไร?
ช็อตสั้นมีขอบโค้งมนและไม่เต็ม; การไหม้เป็นบริเวณที่มืดหรือเปลี่ยนสี โดยปกติจะอยู่ที่จุดสุดท้ายที่เติม เกิดจากแก๊สที่ติดอยู่ถูกอัด ทั้งสองชี้ไปที่การระบายอากาศ แต่การไหม้หมายความว่าช่องระบายอากาศมีอยู่แต่ถูกอุดตันหรือตื้นเกินไป ในขณะที่ช็อตสั้นอาจหมายถึงไม่มีช่องระบายอากาศเลย
แฟลชเป็นปัญหาจากแรงหนีบเสมอหรือไม่?
ไม่ใช่ แรงหนีบเป็นเพียงหนึ่งในสี่สาเหตุเท่านั้น สาเหตุอื่นๆ ได้แก่ เส้นแบ่งที่ไม่ได้พอดี การโก่งตัวของเพลทภายใต้ความดันโพรง และช่องระบายอากาศที่ลึกเกินไป บนชิ้นส่วนแบนขนาดใหญ่ ความแข็งของเพลทมักเป็นตัวการมากกว่ากำลังหนีบ
ข้อบกพร่องใดที่ควรหยุดไม่ให้ยอมรับแม่พิมพ์ที่ T1?
แฟลชบนพื้นผิวปิด ช็อตสั้นที่ต้องการการชดเชยกระบวนการเพื่อให้เต็ม และรอยยุบบนพื้นผิวที่เน้นความสวยงาม โดยปกติเป็นเหตุให้ต้องแก้ไขก่อนการผลิตตัวอย่าง การบิดงอควรวัดเทียบกับแบบเขียนมากกว่าการตัดสินด้วยตา เพราะชิ้นส่วนที่ดูงออาจอยู่ในเกณฑ์ความคลาดเคลื่อนได้
เรซินเองมีส่วนทำให้เกิดข้อบกพร่องเหล่านี้มากน้อยเพียงใด?
อย่างมีนัยสำคัญ เนื้อหาของสารตัวเติมเปลี่ยนแปลงการหดตัวและความหนืด และเรซินที่แห้งจะไหลแตกต่างจากเรซินที่ชื้น ข้อบกพร่องที่ปรากฏเฉพาะกับล็อตเรซินใหม่นั้นควรตรวจสอบกับข้อกำหนดการทำให้แห้งและเปอร์เซ็นต์ของสารตัวเติมก่อนที่จะสัมผัสกับแม่พิมพ์