วิศวกรรมแม่พิมพ์
การเลือกวัสดุแม่พิมพ์: P20, 718H, S136 หรือ NAK80?
เกรดที่ผ่านการชุบแข็งล่วงหน้าทั้งสี่ครอบคลุมแม่พิมพ์ฉีดพลาสติกส่วนใหญ่ แต่ไม่สามารถใช้แทนกันได้ นี่คือวิธีที่วัสดุพลาสติก จำนวนโพรง และข้อกำหนดพื้นผิวช่วยเลือกเหล็กให้คุณ
คำตอบสั้นๆ: เลือกวัสดุเหล็กจากพลาสติกก่อน จากนั้นจึงดูจากจำนวนโพรง ชิ้นส่วน ABS หรือ PP ทั่วไปในแม่พิมพ์ 2 โพรงสำหรับการฉีด 200,000 ครั้ง ควรใช้บล็อก P20 หรือ 718H ที่ผ่านการชุบแข็งล่วงหน้าเท่านั้น ชิ้นส่วนโปร่งใสหรือผิวเงาสูงต้องการ NAK80 หรือ 718H ที่ขัดเงาอย่างดี PVC, CPVC, อะซีทัล เกรดทนไฟ และวัสดุใดๆ ที่ปล่อยกรดที่อุณหภูมิหลอมละลายต้องการเกรดสแตนเลส เช่น S136 หากมีสารตัวเติมที่ทำให้สึกหรอ ข้อกำหนดความแข็งจะเพิ่มขึ้นก่อนที่จะเปลี่ยนโลหะผสม
การโต้แย้งเกี่ยวกับวัสดุแม่พิมพ์ส่วนใหญ่ในการเริ่มต้นโครงการมักเกี่ยวกับความเสี่ยง: ผู้ซื้อต้องการบล็อกที่ถูกที่สุดที่จะใช้งานได้ตลอดโครงการ และผู้ผลิตแม่พิมพ์ต้องการเกรดที่จะไม่เกิดปัญหาการขัดเงาหรือการกัดกร่อน คู่มือนี้อธิบายตำแหน่งที่แท้จริงของเกรดที่ผ่านการชุบแข็งล่วงหน้าทั้งสี่ที่พบบ่อย วิธีที่พวกมันล้มเหลว และคำถามที่ควรตอบก่อนที่จะตัดเหล็ก
เริ่มจากพลาสติก ไม่ใช่จากวัสดุเหล็ก
คุณสมบัติสามประการของเรซินเป็นตัวกำหนดทางเลือกส่วนใหญ่ก่อนที่จะมีการออกแบบแม่พิมพ์:
- การกัดกร่อน PVC, CPVC, POM, ABS ต้านไฟ และเกรดที่มีฮาโลเจนบางชนิด ปล่อยผลพลอยได้ที่เป็นกรดหรือกัดกร่อนที่อุณหภูมิหลอมเหลว ในโพรงแม่พิมพ์ที่ไม่ใช่สแตนเลส มันจะทำลายความขัดเงา จากนั้นพื้นผิว แล้วจึงชิ้นงาน นี่คือการเลือกใช้สแตนเลส (S136 หรือ 2316 เป็นทางเลือก) ไม่ใช่การเลือกใช้ความแข็ง
- การสึกหรอ เส้นใยแก้ว, ตัวเติมแร่, ตัวเติมเซรามิก และมาสเตอร์แบทช์บางชนิด ทำให้เกต, รันเนอร์ และพื้นผิวโพรงสึกหรอ การสึกหรอเป็นปัญหาของความแข็งและการเคลือบผิว ดังนั้นคำตอบคือเกรดที่แข็งกว่า (H13 แบบชุบแข็งทั้งชิ้น หรือพื้นผิวที่ชุบไนไตรด์) ไม่ใช่พื้นผิวที่ขัดเงามากกว่า
- ข้อกำหนดพื้นผิว แผง Class-A ที่มองเห็นได้, เลนส์, แสงนำทาง หรือชิ้นส่วนทางการแพทย์ที่มีผิวขัดเงาสูง ต้องการเหล็กกล้าที่สามารถขัดเงาให้ได้พื้นผิวที่ไร้ตำหนิและรักษาสภาพนั้นไว้ NAK80 มีไว้สำหรับจุดประสงค์นี้โดยเฉพาะ และ 718H คือตัวเลือกหลักเมื่อข้อกำหนดคือความเงาสูงมาก แทนที่จะเป็นระดับแสง
หากสองในสามประการข้างต้นชี้ไปในทิศทางที่ต่างกัน แม่พิมพ์มักจะถูกแยกส่วน: แทรกโพรงสแตนเลสในฐานมาตรฐาน หรือแทรกชุบแข็งเฉพาะที่เกต นั่นคือวิศวกรรมปกติ ไม่ใช่การประนีประนอม
ตำแหน่งที่แท้จริงของเกรดทั้งสี่
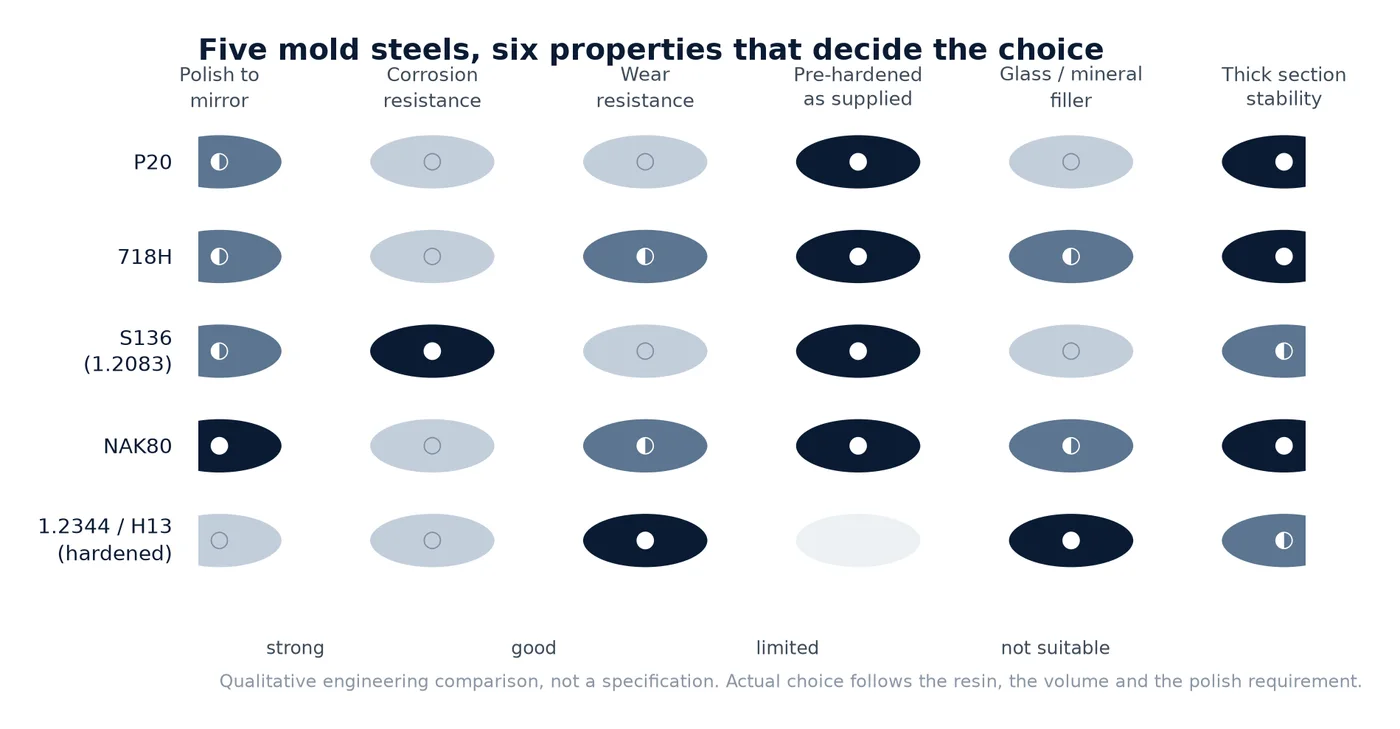
ทั้งสี่เกรดจัดหาในสภาพแข็งล่วงหน้า ซึ่งหมายความว่าช่องโพรงสามารถกลึงและนำไปใช้งานได้โดยไม่ต้องผ่านกระบวนการชุบแข็งและความบิดเบี้ยวที่มาพร้อมกับมัน ความแตกต่างอยู่ที่ความแข็ง ความสะอาด และปริมาณโลหะผสม
| เกรด | ความแข็งในสภาพแข็งล่วงหน้าทั่วไป | จุดเด่น | ข้อจำกัด |
|---|---|---|---|
| P20 (1.2311 / 1.2312 family) | ประมาณ 28–34 HRC | แม่พิมพ์ขนาดใหญ่ เรียบง่าย ช่องโพรงน้อย; ต้นแบบและแม่พิมพ์ชั่วคราว; บล็อกใหญ่ที่ต้นทุนและความพร้อมใช้งานสำคัญ | การขัดเงาสูงบนพื้นผิวขนาดใหญ่ เรซินที่มีฤทธิ์กัดกร่อน โปรแกรมการผลิตยาว; อ่อนกว่าเกรดอื่น ดังนั้นการสึกหรอจะปรากฏที่ประตูฉีดก่อน |
| 718H (1.2738 modified) | ประมาณ 33–36 HRC | แม่พิมพ์อเนกประสงค์สำหรับแม่พิมพ์ขนาดกลางและใหญ่; ความสะอาดและความสามารถในการขัดเงาดีกว่า P20 ที่ความสามารถในการกลึงใกล้เคียงกัน | ยังไม่ทนต่อการกัดกร่อน; สำหรับเรซินที่เติมเส้นใยแก้ว พื้นที่ประตูฉีดต้องการแผ่นแทรกที่แข็งกว่า |
| S136 (1.2083, 420-type stainless) | ประมาณ 30–34 HRC | PVC, POM, เกรดทนไฟและทางการแพทย์; แม่พิมพ์ในสภาพแวดล้อมชื้นหรือระบายความร้อนไม่ดี; ทนการกัดกร่อนและขัดเงาได้ดี | ค่าการนำความร้อนต่ำกว่าเหล็กกล้าคาร์บอน; อ่อนกว่าเหล็กกล้าแม่พิมพ์ที่ผ่านการชุบแข็ง ดังนั้นไม่เหมาะสำหรับวัสดุเติมที่มีฤทธิ์กัดกร่อนในปริมาณการผลิตสูง |
| NAK80 (P21-type, pre-hardened) | ประมาณ 37–41 HRC | ขัดเงาเป็นกระจกโดยไม่ต้องผ่านกระบวนการชุบแข็ง; ชิ้นส่วนที่ต้องการแสงสว่าง, เครื่องสำอาง, ชิ้นส่วนนำแสง และชิ้นส่วนที่มองเห็นได้ซึ่งต้องการความเงาสูง; มีความเสถียรระหว่างการขัดเงาเป็นเวลานาน | ไม่ใช่เกรดสแตนเลส; ความแข็งยังต่ำกว่าเหล็กกล้าแม่พิมพ์ที่ผ่านการชุบแข็งและอบคืนตัว ดังนั้นการผลิตปริมาณสูงมากหรือเรซินที่มีฤทธิ์กัดกร่อนยังคงเป็นงานสำหรับเหล็กกล้าแบบ H13 |
ทางเลือกอีกสองทางควรอยู่ในบทสนทนาเดียวกันแม้ว่าจะไม่แข็งล่วงหน้า: 1.2316 stainless ที่ความต้านทานการกัดกร่อนสำคัญกว่าการขัดเงา และเหล็กกล้า 1.2344 / H13-type ที่ชุบแข็งจนมีความแข็งประมาณ 48–52 HRC เมื่อปริมาณการผลิตหรือวัสดุเติมต้องการความต้านทานการสึกหรอที่แท้จริงและชิ้นงานมีความเหมาะสมกับการอบชุบความร้อน
เส้นทางการตัดสินใจที่เราใช้จริง
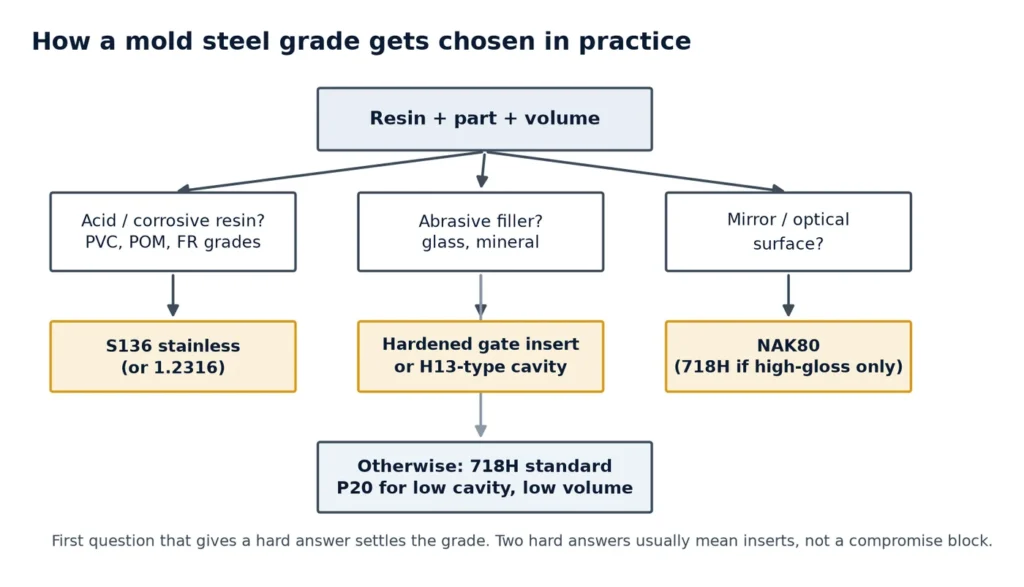
สี่คำถาม ถามตามลำดับนี้ คำถามแรกที่ให้คำตอบที่ชัดเจนจะกำหนดเกรดของเหล็ก
- วัสดุเรซินปลดปล่อยกรดหรือกัดกร่อนเหล็กหรือไม่? PVC, CPVC, POM, เกรดทนไฟ และบางเกรดทางการแพทย์ → สแตนเลส (S136 หรือ 2316 ในกรณีที่การขัดเงาเป็นเรื่องรอง) หยุดที่นี่
- วัสดุเรซินมีฤทธิ์กัดกร่อนหรือไม่? เติมไฟเบอร์กลาสหรือแร่ธาตุ หรือมาสเตอร์แบทช์ที่เติมสารปริมาณสูง → เพิ่มความแข็ง ใช้เกรดพรีฮาร์ดเทนที่มีโพรงไนไตรด์หรือเคลือบผิว หรือใช้ insert ที่แข็งแรงที่ประตูฉีด ก่อนที่จะพิจารณาใช้โพรง H13 ทั้งชิ้น
- พื้นผิวที่มองเห็นคือตัวผลิตภัณฑ์หรือไม่? แผง Class-A ที่ไม่ต้องพ่นสี, เลนส์, ไกด์ไลท์ → NAK80 หรือ 718H ในกรณีที่ข้อกำหนดการขัดเงาเป็นแบบเงาสูง ไม่ใช่ระดับออปติคัล ณ จุดนี้ ชั่วโมงการขัดเงา ไม่ใช่ต้นทุนเหล็ก ที่เป็นปัจจัยเสี่ยงหลัก
- จำนวนรอบการฉีดเท่าไร? ต่ำกว่า 100,000 รอบโดยประมาณ, P20 หรือ 718H เป็นสัดส่วนที่เหมาะสม มากกว่านั้น ให้เลื่อนขึ้นไปใช้เกรดที่แข็งกว่า และคาดว่าจะต้องใช้ insert ที่ประตูฉีดไม่ว่ากรณีใดก็ตาม
ทุกอย่างอื่น ๆ — ขนาดบล็อก, การจัดวาง insert, การจัดวางระบบทำความเย็น — เป็นไปตามการเลือกเหล็ก ไม่ใช่ในทางกลับกัน แม่พิมพ์ที่ออกแบบรอบบล็อกเนื้ออ่อนไม่สามารถอัปเกรดในภายหลังได้โดยไม่ต้องกัดโพรงใหม่ — นี่คือเหตุผลที่การตัดสินใจเลือกเหล็กควรอยู่ในขั้นตอน การออกแบบและวิศวกรรมแม่พิมพ์ ไม่ใช่ในการสนทนาซื้อขาย
จำนวนช่องแม่พิมพ์ก็เปลี่ยนคำตอบเช่นกัน
จำนวนช่องแม่พิมพ์ที่มากขึ้นหมายถึงความล้มเหลวแบบเดียวกันที่เกิดขึ้นซ้ำๆ และความทนทานต่อเกรดที่สึกหรอไม่สม่ำเสมอลดลง นอกจากนี้ยังหมายถึงพื้นที่เกตทำงานหนักขึ้นในแต่ละรอบการฉีด จำนวนช่องแม่พิมพ์ถูกกำหนดโดยการคาดการณ์ปริมาณการผลิต การฉีดพลาสติก ดังนั้นจึงควรกำหนดให้แน่นอนก่อนสั่งบล็อกแม่พิมพ์
| จำนวนช่องแม่พิมพ์ | ตำแหน่งวัสดุที่เหมาะสม | ระวัง |
|---|---|---|
| 1–2 ช่อง | P20 / 718H; ใช้ S136 เฉพาะเมื่อเรซินต้องการ | บล็อกราคาถูก, การขัดเงาสูง — สองอย่างนี้ไม่สามารถอยู่ร่วมกันได้ |
| 4–8 ช่อง | 718H เป็นมาตรฐาน; NAK80 สำหรับชิ้นส่วนที่มองเห็น; ใส่ insert แข็งที่เกต | การระบายความร้อนไม่สม่ำเสมอแสดงออกมาเป็นความบิดงอเร็วกว่าที่วัสดุจะสึกหรอ |
| 16–32 ช่อง | 718H หรือ NAK80 เป็น insert ช่องในฐานที่รับแรง; ประเภท H13 สำหรับปริมาณการผลิตสูง | ความคลาดเคลื่อนของขนาดระหว่างช่อง; ควรวางแผนสำหรับ insert สำรองตั้งแต่เริ่มต้น |
| 64+ ช่อง (ฝา, จุกปิด) | Insert แข็ง, กำหนดวัสดุอย่างเข้มงวด, ควบคุมการอบชุบความร้อน | ความแปรปรวนใดๆ จะถูกทวีคูณ; ใบรับรองวัสดุและการทำแผนที่ความแข็งกลายเป็นเรื่องปกติ |
แต่ละเกรดมักจะล้มเหลวอย่างไร
การรู้โหมดความล้มเหลวคือวิธีที่คุณใช้พิสูจน์ความคุ้มค่าของเกรดให้กับผู้ซื้อที่เห็นเพียงราคาบล็อก
- P20 ในชิ้นส่วนที่มองเห็น: การขัดเผยให้เห็นสิ่งเจือปนและพื้นผิวไม่เคยถึงสเปค เครื่องมือไม่ได้มีข้อบกพร่อง แต่เกรดไม่เหมาะกับความต้องการด้านพื้นผิว
- 718H กับเรซินเติมแก้ว: การสึกกร่อนที่เกตและวงขัดมันรอบเกตหลังจากผลิตไม่กี่แสนช็อต วิธีแก้คือใช้เกตอินเซิร์ตชุบแข็ง ติดตั้งตั้งแต่ช่วงสร้างแม่พิมพ์
- S136 กับวัฏจักรร้อนและเร็ว: ไม่ใช่ความล้มเหลวจากการกัดกร่อน แต่เป็นความล้มเหลวจากความร้อน — การนำความร้อนที่ต่ำกว่าทำให้โพรงแม่พิมพ์ร้อนขึ้นภายใต้ระบบระบายความร้อนเดียวกัน และวัฏจักรหรือการบิดงอจะเป็นผู้รับผล
- NAK80 ในแม่พิมพ์ PVC: การขัดมันยอดเยี่ยมแต่ความต้านทานการกัดกร่อนไม่ใช่ สแตนเลสคือคำตอบเดียวเมื่อเรซินมีความกัดกร่อนรุนแรง
ชุบแข็งล่วงหน้า ชุบแข็งตลอดชิ้น หรือไนไตรด์
ชุบแข็งล่วงหน้าหมายความว่าบล็อกมาถึงในสภาพแข็งระดับใช้งานและสามารถกลึงได้ทันที: เส้นทางที่เร็วที่สุด ไม่บิดเบี้ยว และเป็นเหตุผลที่ P20, 718H, S136 และ NAK80 ครอบคลุมแม่พิมพ์ส่วนใหญ่ การชุบแข็งตลอดชิ้น (ชุบแข็งและอบคืนหลังกลึงหยาบ) ได้รับความแข็งจริงสำหรับการผลิตปริมาณสูง โดยแลกกับวัฏจักรการอบชุบ ระยะเผื่อสำหรับงานสำเร็จ และความเสี่ยงการบิดเบี้ยวที่ต้องจัดการ การไนไตรด์สร้างผิวแข็งบนโพรงที่ชุบแข็งล่วงหน้าแล้ว และเป็นการประนีประนอมที่ดีสำหรับเรซินที่มีฤทธิ์ขัดสีในปริมาณปานกลาง — แต่ผิวบาง และการขัดมันใหม่จะลบมันออก
หมายเหตุเชิงปฏิบัติหนึ่งจากการทำแม่พิมพ์: ตัวเลขความแข็งบนใบรับรองมีความสำคัญน้อยกว่าความสม่ำเสมอทั่วทั้งบล็อก โพรงสองชิ้นที่ตัดจากอินเซิร์ตที่มีความแข็งต่างกันจะสึกหรอต่างกัน และคุณภาพชิ้นส่วนจะแยกออกก่อนที่ใครจะสังเกตเห็นความแตกต่างของเหล็ก
ข้อมูลที่เราต้องการจากคุณก่อนแนะนำเกรดเหล็ก
เราสามารถเสนอเกรดเหล็กได้ในครั้งเดียว หากมีข้อมูลทั้งหกข้อนี้:
- ชนิดและเกรดของเรซิน (รวมถึงประเภทและเปอร์เซ็นต์ของสารตัวเติม และสารหน่วงไฟถ้ามี)
- คุณภาพผิวที่ต้องการ: ระดับผิวสวยงาม (cosmetic class), เนื้อผิว หรือความเรียบผิวตามมาตรฐาน SPI, ความต้องการด้านแสง (optical requirement)
- ปริมาณการผลิตเป้าหมายสำหรับแม่พิมพ์ และความเป็นไปได้ในการปรับแต่งหรือเปลี่ยน insert ในภายหลัง
- จำนวน cavity และเวลารอบการฉีด (cycle time) ที่คาดหวัง
- ขนาดชิ้นงานและความหนาของผนัง — ปัจจัยนี้มีผลต่อขนาดบล็อกและการระบายความร้อนมากกว่าเกรดของโลหะผสม
- ข้อจำกัดใดๆ เกี่ยวกับแม่พิมพ์: เช่น การนำฐานแม่พิมพ์เดิมกลับมาใช้ใหม่ น้ำหนักสำหรับการขนส่ง หรือข้อกำหนดเหล็กจากลูกค้า
เมื่อมีข้อมูลเหล่านี้ การกำหนดเกรดเหล็ก รูปแบบการจัดวาง insert และรายละเอียดของ gate จะตามมาได้อย่างรวดเร็ว หากยังไม่ได้กำหนดประเภทแม่พิมพ์ การเปรียบเทียบในหน้า ประเภทแม่พิมพ์ ของเราจะช่วยจำกัดขอบเขตก่อนที่จะพูดคุยเรื่องเหล็ก หากไม่มีข้อมูลเหล่านี้ คำแนะนำใดๆ ก็เป็นเพียงการคาดเดาที่แต่งตัวให้ดูเป็นงานวิศวกรรม
คำถามที่พบบ่อย
NAK80 ดีกว่า 718H เสมอสำหรับชิ้นงานผิวเงาหรือไม่?
ไม่เสมอไป NAK80 ให้ความสามารถในการขัดผิวเงาได้อย่างสม่ำเสมอและคงทนมากกว่าในการขัดผิวเป็นเวลานาน นั่นคือเหตุผลที่เหมาะกับงานด้านแสง (optical) และงานผิวเงาสูง (high-gloss) สำหรับชิ้นงาน Class-A ที่จะทาสีหรือมีเนื้อผิว ในปริมาณการผลิตปานกลาง 718H สามารถตอบโจทย์ได้ด้วยความเสี่ยงด้านความพร้อมใช้งานและต้นทุนที่ต่ำกว่า การตัดสินใจควรอยู่ที่ข้อกำหนดการขัดผิว ไม่ใช่แค่คำว่า ‘เงา’
เราสามารถเริ่มด้วย P20 และอัพเกรดเหล็กในภายหลังได้หรือไม่?
ทำได้โดยการทำโพรงใหม่เท่านั้น บล็อกอ่อนที่ถูกตัดแล้วไม่สามารถทำให้แข็งได้โดยไม่ต้องตัดใหม่ และขนาดของโพรงก็ถูกกำหนดไว้แล้ว หากการคาดการณ์ปริมาณมีความไม่แน่นอนจริงๆ ทางปฏิบัติคือใช้เกรดที่ผ่านการชุบแข็งล่วงหน้าสูงกว่า P20 เล็กน้อยและใช้แผ่นแทรกที่จุดทางเข้า
สแตนเลสช่วยแก้ปัญหาการติดและกัดกร่อนได้หรือไม่?
มันแก้ปัญหาด้านการกัดกร่อนและเป็นทางเลือกที่เหมาะสมสำหรับ PVC, POM และเรซินทนไฟ แต่มันไม่ได้แก้ปัญหาการติด: นั่นเป็นปัญหาของมุมดราฟต์ การดีดชิ้นงาน และพื้นผิวผิวสัมผัส คาดว่าโพรงสแตนเลสจะต้องใช้มุมดราฟต์เดียวกันกับเหล็กเกรดอื่นๆ
เราจะตรวจสอบเหล็กที่ได้รับมาอย่างไร?
ขอใบรับรองจากโรงงานที่มีหมายเลขความร้อน ตรวจสอบความแข็งที่หลายจุดทั่วทั้งบล็อกแทนที่จะเป็นจุดเดียว และยืนยันว่าผลการวิเคราะห์ตรงกับเกรดที่สั่ง สำหรับแม่พิมพ์หลายโพรง ให้เก็บใบรับรองไว้กับเอกสารของแม่พิมพ์ เพื่อให้แผ่นแทรกในภายหลังสามารถจับคู่ได้
มีชิ้นส่วนที่ต้องการเหล็กเกรดที่เหมาะสมหรือไม่?
ส่งข้อมูลเรซิน, ความต้องการพื้นผิว, การคาดการณ์ปริมาณ และแบบแปลนชิ้นส่วนมา เราจะตอบกลับด้วยเกรดเหล็ก, การจัดวางแบบแทรก และความเสี่ยงที่ควรออกแบบแก้ไขก่อนการตัดเหล็ก