Économie de l’outillage
Qu'est-ce qui détermine le coût d'un moule d'injection ? Sept facteurs que les acheteurs peuvent vérifier
Deux devis pour une même pièce peuvent différer de 40 %. Presque toujours pour ces sept raisons — et six d’entre elles sont visibles sur le devis lui-même.
Réponse courte : un moule d’injection coûte ce qu’il coûte à cause de sept éléments — la géométrie de la pièce, le nombre d’empreintes dans l’outil, la nuance et la dureté de l’acier, la structure du moule (deux plateaux, trois plateaux, buse chaude, coulisseaux), la finition et la texture de surface, les tolérances que la pièce doit respecter, et le niveau de validation et de documentation souhaité avant l’expédition de l’outil. Modifiez l’un de ces éléments et le chiffre change avec lui.
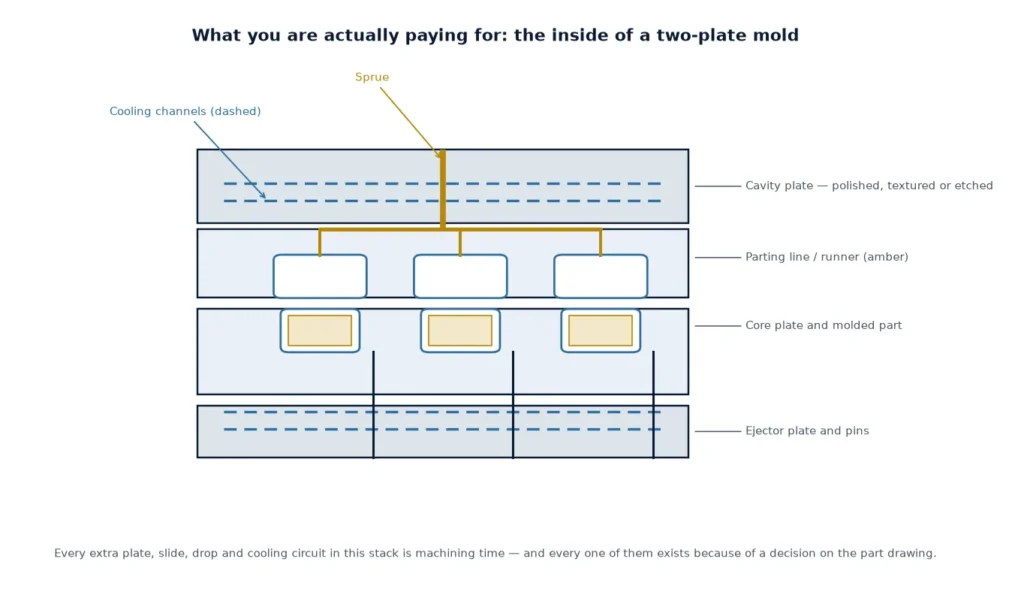
C’est pourquoi un devis de moule n’est pas un chiffre unique que l’on peut comparer comme un prix de roulement. C’est un ensemble de choix techniques avec un chiffre associé. La question utile n’est jamais “pourquoi le vôtre est plus cher”, c’est “quels choix sont différents”. Voici les sept facteurs qui décident de presque tout, plus la liste de contrôle que nous utilisons lorsqu’un acheteur nous demande d’expliquer un écart entre deux offres.
1. Géométrie de la pièce, ou combien de travail l'outil doit fournir
Avant même qu’un acier ne soit usiné, le plan de la pièce décide déjà d’une grande partie de l’outil. Un boîtier plat avec des parois uniformes de 2 mm, un dépouille généreuse et une seule ligne de joint est un outil simple. Le même enveloppe avec six contre-dépouilles, une grille de nervures de 0,6 mm, une surface de qualité optique sur une face et un filetage qui ne doit pas s’arracher est un projet différent.
Ce qui fait augmenter le coût ici : les contre-dépouilles nécessitant des coulisseaux, des éjecteurs à came ou des noyaux rétractables ; les noyaux profonds et minces nécessitant des inserts ou du cuivre-beryllium ; les transitions d’épaisseur de paroi qui provoqueraient des retassures sans refroidissement supplémentaire ; les points d’injection qui ne peuvent pas être placés sur une face cachée ; et toute caractéristique qui force la ligne de joint sur une surface visible.
C’est là qu’une revue de conception pour la fabrication (DFM) trouve toute sa valeur. Déplacer une nervure, ajouter un degré de dépouille ou décaler un point d’injection peut supprimer un coulisseau de l’outil — ce qui vaut plus que toute négociation sur les taux horaires. Un devis sans note DFM est un prix sur un dessin que personne n’a questionné.
2. Nombre d'empreintes
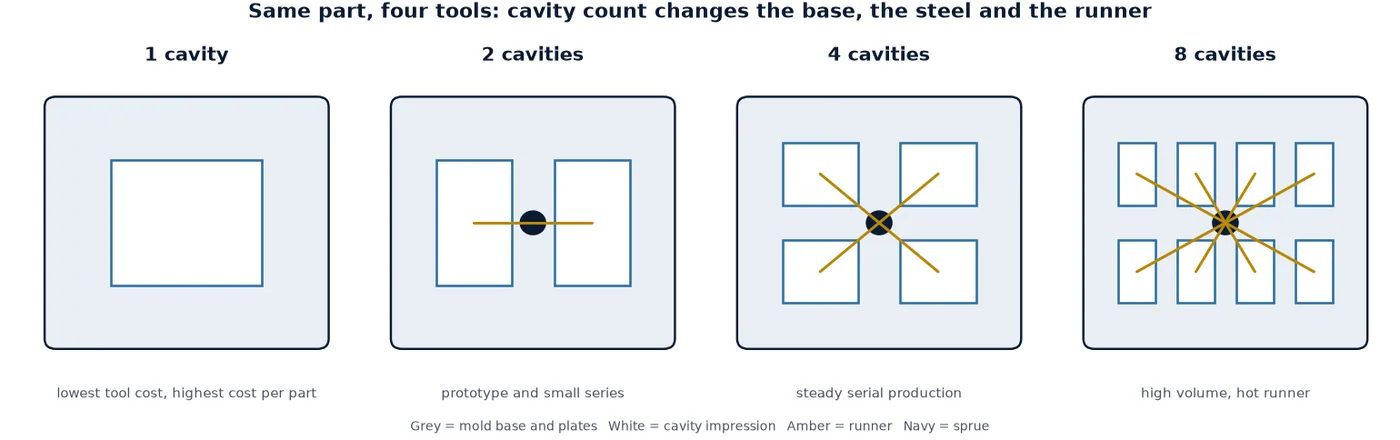
Le nombre d’empreintes est le levier le plus important, car il multiplie tout le reste : une base plus grande, plus d’acier, plus d’heures d’usinage, un système de buse chaude plus important et une presse plus grande pour le faire fonctionner.
C’est aussi le levier que les acheteurs se trompent le plus souvent, car l’arithmétique ne fonctionne qu’au-dessus d’un volume de rentabilité. Un moule à une empreinte est le moins cher à construire et le plus cher par pièce. Un moule à huit empreintes coûte plus cher à construire, mais répartit ce coût sur huit pièces par cycle. Entre ces deux points, il existe un volume en dessous duquel les empreintes supplémentaires ne sont tout simplement jamais remplies, et vous avez payé pour de l’acier que vous n’utilisez pas.
- Prototype ou faible volume, ou plusieurs variantes d’une même famille : une ou deux empreintes, parfois un moule familial avec inserts interchangeables.
- Production en série stable avec une prévision fiable : quatre à huit empreintes est l’équilibre habituel pour les pièces petites et moyennes.
- Volume élevé, petite pièce, programme long : seize empreintes et plus n’ont de sens qu’avec une buse chaude et une presse capable de la faire fonctionner.
Lorsque vous comparez des offres, vérifiez la disposition des empreintes ainsi que leur nombre : une disposition familiale 2+2 et une disposition linéaire à quatre empreintes indiquent toutes deux “4” mais ne correspondent pas au même outil.
3. Acier du moule et dureté
C’est sur l’acier que deux devis pour le “même” moule divergent silencieusement. La nuance détermine comment l’empreinte est usinée, comment elle se polit, comment elle résiste à une résine abrasive ou corrosive, et combien de cycles elle dure.
| Acier | Dureté | Choisi pour |
|---|---|---|
| P20 / 1.2311 | environ 28-32 HRC, pré-trempé | Pièces d’usage général en ABS, PP, PE, PS ; volumes modérés ; l’option économique par défaut. |
| 718H / 1.2738 | environ 33-36 HRC, pré-trempé | Empreintes plus grandes, meilleure aptitude au polissage, durée de vie légèrement supérieure au P20 pour la même voie d’usinage. |
| S136 / 1.2083 | environ 30 HRC pré-trempé, ou 48-52 HRC après trempe | Pièces transparentes, surfaces optiques, pièces médicales et contact alimentaire, PVC et autres matières corrosives. |
| NAK80 | environ 38-41 HRC, pré-trempé | Textures fines et surfaces cosmétiques haute brillance où le risque lié au polissage doit rester faible. |
| H13 / 1.2344 | 48-52 HRC après trempe | Résines chargées de verre ou très abrasives, très grands volumes, outillage longue série. |
Deux points à vérifier sur un devis : si l’acier est nommé — “acier importé pour moule” n’est pas une spécification — et si la dureté est indiquée pour les inserts d’empreinte et de noyau, et pas seulement pour la base. Un polyamide chargé de verre dans une empreinte à 30 HRC érode la zone de la buse bien avant que le moule n’atteigne sa durée de vie nominale, et cela se manifeste par une ligne de bavure à la buse, pas par une réclamation de garantie.
4. Structure du moule
La structure est la partie du devis que les acheteurs lisent le moins et que les fournisseurs font varier le plus. Un moule deux-plaques avec canaux froids est la base. Tout ce qui s’ajoute augmente le coût, et chaque ajout doit être justifié par la pièce ou le volume.
- Trois-plaques : permet une buse centrale sur une pièce où une buse latérale laisserait une marque sur une face visible. Ajoute une deuxième course d’ouverture et plus de travail sur les plaques.
- Canaux chauds : supprime les déchets de canaux et raccourcit le cycle, mais ajoute un collecteur, des buses chauffantes, des thermocouples et un contrôleur. C’est un élément de maintenance pour toute la durée de vie du moule, pas un achat unique.
- Coulisseaux, éjecteurs à came, noyaux rétractables : chaque élément mobile représente de l’usinage, de l’ajustage, du guidage, des surfaces d’usure — et un risque potentiel de fuite ou de blocage.
- Éjection : les éjecteurs sont les moins chers, une plaque ou une bague d’éjection est plus douce pour les parois fines et les surfaces cosmétiques.
- Norme de base : une base de marque (DME, Hasco) coûte plus cher qu’une base usinée localement, mais permet l’interchangeabilité des composants plus tard.
- Bi-matière : un plateau rotatif change l’architecture du moule, pas seulement l’empreinte.
Une question utile pour le fournisseur : quels éléments de cette structure sont imposés par ma pièce, et lesquels sont dictés par votre pratique standard ? La réponse explique généralement une grande partie d’un écart de prix.
5. Finition de surface et texture
La finition est spécifiée par une cote, pas par un adjectif. La norme de finition de moule SPI va de A1 (polissage élevé, optique) à A2-A3, B1-B3, C1-C3 jusqu’à D1-D3 (texturé). Chaque étape modifie la quantité de polissage manuel nécessaire pour l’empreinte, et le polissage représente des heures de travail qualifié qui ne peuvent être automatisées.
Une surface polie A2 sur une nervure profonde est réellement difficile ; la même cote sur une plaque plate est routinière. Les textures ajoutent une couche : le grain doit être gravé uniformément dans chaque empreinte, et les grains profonds nécessitent un dépouille que le dessin de la pièce peut ne pas prévoir. Appliquée après la construction de l’outillage, la dépouille est déjà usinée — et une texture qui accroche laisse des marques de traînée sur chaque pièce.
Conseil pratique : indiquez la cote de finition et la référence de texture sur le bon de commande, et demandez un échantillon témoin ou une photographie d’un coupon provenant de l’empreinte réelle avant l’acceptation de l’outillage. « Finition mate » ne signifie rien entre deux fournisseurs, et ne signifie rien en cas de litige.
6. Tolérances et capabilité de processus
Chaque dimension que vous resserrez est simultanément une décision d’usinage, une décision de contrôle et une décision de processus. Un outillage qui doit maintenir une position de 0,02 mm sur trois éléments est construit et vérifié différemment d’un outillage qui maintient 0,1 mm sur les mêmes éléments.
Les pièces plastiques bougent également après éjection. La classe de tolérance, la position de l’attaque, le refroidissement et le maintien de pression déterminent si une dimension est stable. Ainsi, une tolérance serrée sur un élément sujet au gauchissement ne se résout pas par la précision d’usinage — elle se résout par le refroidissement et la conception de l’attaque, ce qui relève du travail de l’outillage.
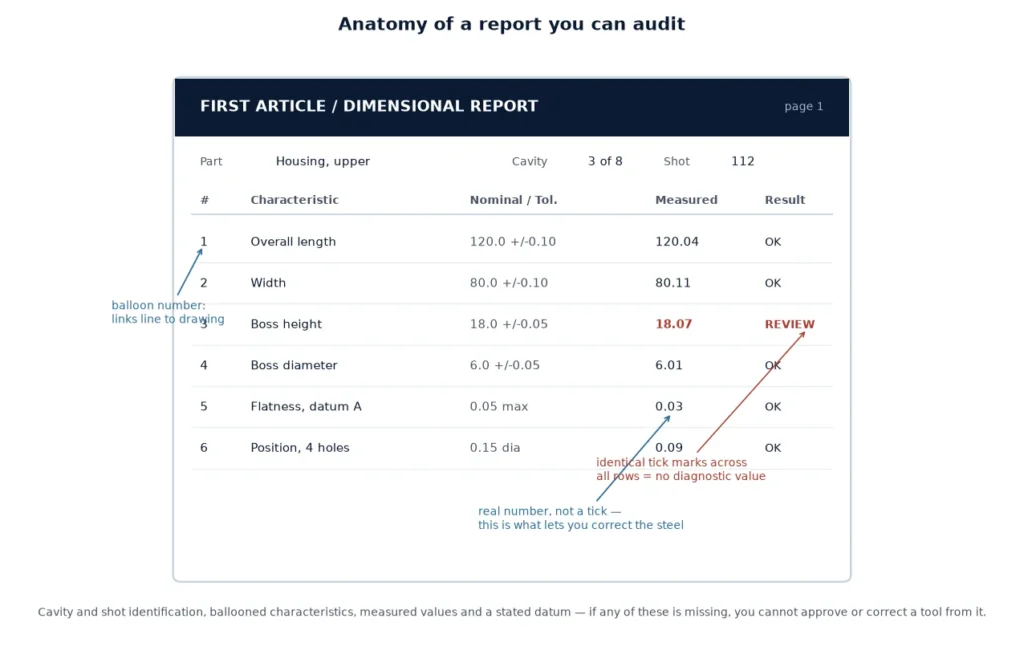
La manière propre de spécifier cela est une norme de tolérance plutôt qu’un dessin rempli de chiffres serrés : les classes DIN 16742 pour pièces plastiques sont largement comprises, et elles orientent la discussion sur les dimensions réellement importantes. Demandez quelles dimensions figureront sur le rapport dimensionnel. Si la réponse est « toutes », demandez lesquelles seront capables, pas seulement conformes — ce sont deux choses différentes.
7. Validation, documentation et durée de vie de l'outillage
Le dernier groupe est invisible sur un dessin mais visible sur un devis : ce qui se passe entre le premier tir et la livraison.
- Périmètre d’essai : un T1 avec photographies, ou un T1 avec un rapport dimensionnel complet, un contrôle de première pièce et une étude de capabilité.
- Documentation : certificats matière, certificats acier, rapports de dureté, analyse de remplissage, manuel de maintenance, liste de pièces de rechange, jeu de plans de moule.
- Objectif de durée de vie : 100 000 tirs et 1 000 000 tirs ne correspondent pas au même outillage — acier différent, surfaces d’usure différentes, inserts de rechange différents.
- Pièces de rechange et maintenabilité : un insert d’empreinte de rechange, raccords hydrauliques standard, raccords rapides, un dispositif de levage compatible avec votre pont roulant.
C’est la partie qui disparaît le plus souvent lorsqu’un acheteur pousse pour un prix plus bas, et la partie qui détermine le coût réel de l’outillage sur cinq ans, plutôt qu’au jour de l’approbation.
Les sept facteurs sur une seule page
| Facteur | Ce qui fait monter le coût | Ce que vous pouvez décider avant approbation |
|---|---|---|
| Géométrie de la pièce | Sous-dépouilles, noyaux profonds et minces, absence de dépouille, points d’injection sur faces visibles | Accepter une modification DFM : supprimer un coulisseau représente une réelle économie |
| Nombre d’empreintes | Plus d’empreintes, agencements familiaux, canaux non équilibrés | Ajuster le nombre d’empreintes au volume réaliste, pas aux prévisions optimistes |
| Acier du moule | H13 trempé, S136 pour optique ou corrosion, gros blocs | Nommer la nuance et la dureté pour l’empreinte et le noyau |
| Structure | Buse chaude, moule à trois plateaux, coulisseaux, éjecteurs à came, base de marque | Limiter les éléments mobiles à ce dont la pièce a réellement besoin |
| Finition | Polissage élevé, texture profonde, polissage sur nervures profondes | Spécifier le grade SPI et la référence de texture |
| Tolérance | Nombreuses dimensions serrées, études de capabilité sur toutes | Choisir les dimensions critiques, utiliser les classes DIN 16742 ailleurs |
| Validation | FAI, capabilité, documentation niveau PPAP, pièces de rechange, longue durée de vie de l’outil | Définir le dossier de livraison avant la construction du moule, pas après |
Comment comparer deux devis de moule sans se faire avoir
Lorsque deux offres pour la même pièce diffèrent, parcourez cette liste dans l’ordre. Selon notre expérience, l’écart s’explique bien plus souvent par les points trois et huit que par les taux horaires de main-d’œuvre.
- Nombre d’empreintes et agencement — s’agit-il du même outil, ou du même nombre avec un agencement différent ?
- Nuance d’acier, aciériste et dureté pour l’empreinte et le noyau.
- Base de moule : marque standard, épaisseur des plaques, ou base usinée localement.
- Buse chaude : marque, nombre de points d’injection, contrôleur inclus ou non.
- Éléments mobiles : nombre de coulisseaux, éjecteurs à came et noyaux rétractables.
- Finition : grade SPI par surface, référence de texture, qui paie la gravure.
- Portée des essais et de la documentation : nombre d’essais, quels rapports, quels certificats.
- Objectif de durée de vie de l’outil, garantie et pièces de rechange.
Si un devis ne peut pas répondre par écrit aux points un à quatre, le prix n’est pas encore comparable — pas comme position de négociation, simplement comme un fait concernant ce qu’est un moule.
Ce que nous incluons dans un devis de moule
Nos propres devis sont construits sur une revue de conception plutôt que sur un seul dessin : une étape de conception de moule et DFM avant la commande de l’acier, un agencement d’empreintes que vous pouvez visualiser, l’acier et la dureté nommés, et un plan d’essai qui précise ce que contiendra le dossier de contrôle. Lorsque la pièce passe en production, le même outil alimente notre propre atelier d’injection plastique, c’est pourquoi la structure et le refroidissement sont discutés tôt plutôt qu’à T1.
Si vous souhaitez un deuxième avis sur un devis que vous avez déjà, envoyez le dessin et l’offre : nous vous dirons lesquels des sept facteurs sont derrière le chiffre, et si l’outil décrit est bien celui que vous avez demandé. Envoyez un dessin et nous reviendrons d’abord avec une note DFM.
Questions fréquemment posées
Un nombre de cavités plus élevé réduit-il toujours le coût par pièce ?
Non. Il réduit le temps machine par pièce, mais seulement lorsque le volume est suffisant pour remplir chaque cavité. En dessous de ce seuil de rentabilité, vous avez payé pour l’acier, une base plus grande et une presse plus importante qui restent inactives, et le coût par pièce est pire qu’avec un outillage à deux cavités.
Un système à canaux chauds est-il toujours l'option la plus rapide ?
Il raccourcit le cycle et élimine les déchets de canaux, et à haut volume avec de petites pièces, il s’amortit généralement. Il ajoute aussi un collecteur, des chauffages, des thermocouples et un contrôleur à entretenir, et nécessite une résine propre et constante. Pour les faibles volumes ou les résines sensibles au temps de séjour, un système à canaux froids est souvent le meilleur choix technique.
Puis-je commencer avec une cavité et en ajouter plus tard ?
Rarement. La base du moule, le bloc d’acier et la disposition du refroidissement sont usinés pour un nombre fixe de cavités. Ce que vous pouvez faire, c’est concevoir la pièce et la base de manière à permettre un moule familial ou des inserts interchangeables, ce qui est une décision à prendre lors de la revue de conception, pas après que l’outillage existe.
Pourquoi un même plan de pièce peut-il recevoir des offres qui diffèrent de 40 % ?
Parce que les offres ne portent généralement pas sur le même outillage. Les différences de nombre de cavités, de nuance d’acier, de marque de système à canaux chauds, du nombre de coulisseaux, des travaux de texture et du package de validation expliquent la majeure partie de l’écart. Les taux de main-d’œuvre expliquent bien moins que ce que les acheteurs supposent.
Ma pièce a un contre-dépouille. Cela signifie-t-il des coulisseaux ?
Pas toujours. Un contre-dépouille peut parfois être géré par un éjecteur à came, un noyau rétractable, un dégagement par flexion, ou un petit changement de conception qui l’élimine complètement. Chaque option a un coût et un profil de maintenance différents — exactement le type de choix qu’une revue DFM devrait vous présenter.
Combien coûte un moule ?
Nous ne publions volontairement pas de chiffres, car le montant dépend des sept facteurs ci-dessus et un chiffre publié ne serait précis que pour une seule pièce. Envoyez le plan, la résine, le volume annuel et l’exigence de finition, et le devis précisera l’acier, la structure et le périmètre d’inspection pour que vous puissiez comparer correctement.
Envoyez un plan, recevez une note DFM
Indiquez-nous la résine, le volume annuel et l’exigence de surface. Nous répondrons avec une proposition de cavités, l’acier que nous utiliserions et le package d’inspection, afin que le chiffre sur le devis repose sur des bases solides.