
FORMENBAU
Formenstahlauswahl: P20, 718H, S136 oder NAK80?
Vier vorgehärtete Stahlsorten decken die meisten Spritzgießformen ab, sind aber nicht austauschbar. Hier erfahren Sie, wie das Kunststoffmaterial, die Kavitätenanzahl und die Oberflächenanforderung den Stahl für Sie bestimmen.
Kurzantwort: Wählen Sie den Stahl zuerst nach dem Kunststoff, dann nach der Kavitätenanzahl. Ein Standard-ABS- oder PP-Bauteil in einem 2-Kavitäten-Werkzeug für 200.000 Schüsse ist ein vorgehärteter P20- oder 718H-Block und nichts weiter. Transparente oder hochglänzende Teile benötigen NAK80 oder einen gut polierten 718H. PVC, CPVC, Acetal, flammgeschützte Sorten und alles, was bei Schmelztemperatur Säure freisetzt, erfordern einen rostfreien Stahl wie S136. Bei abrasiven Füllstoffen steigt die Härteanforderung, bevor die Legierung überhaupt gewechselt wird.
Die meisten Diskussionen über Formenstahl beim Projektstart drehen sich eigentlich um das Risiko: Ein Käufer will den günstigsten Block, der das Programm übersteht, und ein Werkzeugbauer die Sorte, die nicht wegen Polier- oder Korrosionsproblemen zurückkommt. Dieser Leitfaden zeigt, wo jede der vier gängigen vorgehärteten Sorten tatsächlich steht, wie sie versagen und welche Fragen es wert sind, beantwortet zu werden, bevor überhaupt Stahl geschnitten wird.
Beginnen Sie mit dem Kunststoff, nicht mit dem Stahl
Drei Eigenschaften des Kunststoffs entscheiden den größten Teil der Wahl, bevor das Werkzeugdesign existiert:
- Korrosivität. PVC, CPVC, POM, flammgeschütztes ABS und einige halogenierte Sorten setzen bei Schmelztemperatur saure oder aggressive Nebenprodukte frei. In einer nicht rostfreien Kavität greifen sie die Politur, dann die Oberfläche und schließlich das Bauteil an. Das ist eine Diskussion über rostfreien Stahl (S136 oder alternativ 2316), nicht über Härte.
- Abrasivität. Glasfaser, Mineral- und Keramikfüllstoffe sowie einige Masterbatches verschleißen den Anguss, den Verteiler und die Kavitätenoberfläche. Abrasion ist ein Härte- und Beschichtungsproblem, daher ist die Lösung eine härtere Sorte (durchgehärteter H13 oder eine nitrierte Oberfläche), nicht eine besser polierte.
- Oberflächenanforderung. Eine sichtbare Klasse-A-Fläche, eine Linse, ein Lichtleiter oder ein medizinisches Teil mit Spiegelfinish benötigt einen Stahl, der sich fehlerfrei polieren lässt und diese Politur hält. NAK80 existiert genau dafür, und 718H ist das Arbeitstier, wenn die Anforderung Hochglanz und nicht optische Qualität ist.
Wenn zwei dieser drei Punkte in unterschiedliche Richtungen weisen, wird das Werkzeug normalerweise aufgeteilt: ein rostfreies Kavitätseinsatzstück in einer Standardbasis oder ein gehärtetes Einsatzelement nur am Anguss. Das ist normale Konstruktionspraxis, kein Kompromiss.
Wo die vier Sorten tatsächlich stehen
Alle vier werden vorgehärtet geliefert, was bedeutet, dass die Kavität bearbeitet und ohne Härtezyklus und die damit verbundene Verzug in die Produktion gehen kann. Die Unterschiede liegen in Härte, Reinheit und Legierungsgehalt.
| Güteklasse | Typische vorgehärtete Härte | Einsatzstärken | Einsatzgrenzen |
|---|---|---|---|
| P20 (1.2311 / 1.2312 Familie) | Ca. 28–34 HRC | Große, einfache Werkzeuge mit wenigen Kavitäten; Prototypen- und Brückenwerkzeuge; große Blöcke, bei denen Kosten und Verfügbarkeit entscheidend sind | Hochglanz auf großen Flächen, abrasive Kunststoffe, lange Laufzeiten; weicher als andere, daher zeigt sich Verschleiß zuerst am Anguss |
| 718H (1.2738 modifiziert) | Ca. 33–36 HRC | Allrounder für mittlere und große Werkzeuge; bessere Reinheit und Polierbarkeit als P20 bei ähnlicher Zerspanbarkeit | Immer noch nicht korrosionsbeständig; für glasfaserverstärkte Kunststoffe benötigt der Angussbereich einen härteren Einsatz |
| S136 (1.2083, 420-Edelstahl) | Ca. 30–34 HRC | PVC, POM, flammhemmende und medizinische Sorten; feuchte oder schlecht gekühlte Werkzeuge; Korrosionsbeständigkeit plus gute Politur | Geringere Wärmeleitfähigkeit als Kohlenstoffstahl; weicher als ein gehärteter Werkzeugstahl, daher nicht für abrasive Füllstoffe bei hohen Stückzahlen |
| NAK80 (P21-Typ, vorgehärtet) | Ca. 37–41 HRC | Spiegelpolitur ohne Härtezyklus; optische, kosmetische, Lichtleiter- und Hochglanz-Sichtteile; stabil bei langen Polierarbeiten | Keine Edelstahlgüte; Härte liegt immer noch unter der eines vergüteten Werkzeugstahls, daher bleiben sehr hohe Stückzahlen oder abrasive Kunststoffe eine Aufgabe für H13-Typ-Stahl |
Zwei Alternativen gehören in dieselbe Betrachtung, obwohl sie nicht vorgehärtet sind: ein 1.2316 Edelstahl, bei dem Korrosionsbeständigkeit wichtiger ist als Politur, und ein 1.2344 / H13-Typ Stahl, der auf etwa 48–52 HRC abgeschreckt wird, wenn die Stückzahl oder der Füllstoff echte Verschleißfestigkeit erfordert und das Bauteil die Wärmebehandlung rechtfertigt.
Der Entscheidungsweg, den wir tatsächlich nutzen
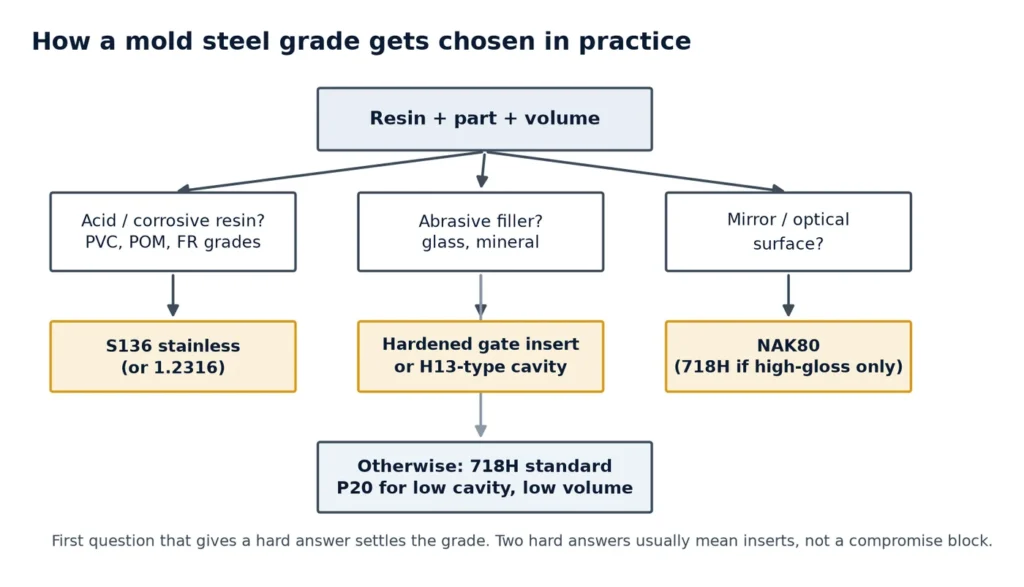
Vier Fragen, in dieser Reihenfolge gestellt. Die erste, die eine klare Antwort liefert, bestimmt den Stahl.
- Setzt das Harz Säure frei oder korrodiert es Stahl? PVC, CPVC, POM, flammhemmende und einige medizinische Typen → rostfrei (S136 oder 2316, wenn Politur zweitrangig ist). Hier stoppen.
- Ist das Harz abrasiv? Glas- oder mineralgefüllt oder hochgefüllte Masterbatches → Härte erhöhen. Ein vorgehärteter Stahl mit nitrierter oder beschichteter Kavität oder ein gehärteter Einschub am Anguss, bevor ein vollständiger H13-Kavitätsblock in Betracht gezogen wird.
- Ist die sichtbare Oberfläche das Produkt? Lackfreie Class-A-Paneele, Linsen, Lichtleiter → NAK80 oder 718H, wenn die Politurspezifikation Hochglanz und nicht optisch ist. An diesem Punkt dominieren die Polierstunden das Risiko, nicht die Stahlkosten.
- Wie viele Zyklen? Unter etwa 100.000 Zyklen ist P20 oder 718H angemessen. Darüber hinaus steigt man die Härteskala hoch und plant unabhängig davon Einschübe am Anguss ein.
Alles andere – Blockgröße, Einschublayout, Kühllayout – folgt der Stahlwahl, nicht umgekehrt. Ein Werkzeug, das um einen weichen Block herum konstruiert wurde, kann später nicht ohne Neufertigung der Kavität aufgerüstet werden – weshalb die Stahlentscheidung in die Werkzeugkonstruktions- und Engineering-Phase gehört, nicht in die Einkaufsdiskussion.
Die Anzahl der Kavitäten verändert die Antwort ebenfalls
Mehr Kavitäten bedeuten mehr Wiederholungen desselben Fehlers und weniger Toleranz für einen Stahl, der sich ungleichmäßig abnutzt. Es bedeutet auch, dass der Angussbereich pro Zyklus stärker belastet wird. Die Kavitätenanzahl wird durch die Spritzgieß-Volumenprognose festgelegt, daher lohnt es sich, sie zu fixieren, bevor der Block bestellt wird.
| Kavitätenanzahl | Sinnvolle Stahlwahl | Achten Sie auf |
|---|---|---|
| 1–2 Kavitäten | P20 / 718H; S136 nur, wenn das Harz es erfordert | Günstiger Block, hohe Politur – die beiden schließen sich aus |
| 4–8 Kavitäten | 718H Standard; NAK80 für sichtbare Teile; gehärtete Angusseinschübe | Ungleichmäßige Kühlung zeigt sich als Verzug, lange bevor der Stahl verschleißt |
| 16–32 Kavitäten | 718H- oder NAK80-Kavitätseinschübe in einem belasteten Grundblock; H13-Typ bei hohen Stückzahlen | Maßabweichung über die Kavitäten hinweg; Ersatzeinschübe lohnen die Planung von Anfang an |
| 64+ Kavitäten (Verschlüsse, Deckel) | Gehärtete Einschübe, enge Stahlspezifikation, kontrollierte Wärmebehandlung | Jede Abweichung vervielfacht sich; Stahlzertifikate und Härteverlaufsmessungen werden Routine |
Wie jede Güteklasse typischerweise versagt
Das Versagensmuster zu kennen, ist der Weg, um die Güteklasse gegenüber einem Käufer zu rechtfertigen, der nur einen Blockpreis sieht.
- P20 in einem sichtbaren Teil: Beim Polieren werden Einschlüsse sichtbar und die Oberfläche erreicht nie die Spezifikation. Das Werkzeug ist nicht defekt; die Güteklasse war für die Oberflächenanforderung falsch.
- 718H mit glasfaserverstärktem Harz: Angussauswaschung und ein polierter, geglätterter Ring um den Anguss nach einigen hunderttausend Zyklen. Die Lösung ist ein gehärteter Angusseinsatz, der beim Aufbau eingepasst wird.
- S136 mit einem heißen, schnellen Zyklus: Kein Korrosionsversagen, sondern ein thermisches – geringere Leitfähigkeit bedeutet, dass der Hohlraum bei gleicher Kühlung heißer läuft, und der Zyklus oder die Verzug bezahlt den Preis.
- NAK80 in einem PVC-Werkzeug: Die Politur ist ausgezeichnet, die Korrosionsbeständigkeit nicht. Edelstahl ist die einzige Antwort, wenn das Harz aggressiv ist.
Vorgehärtet, durchgehärtet oder nitriert
Vorgehärtet bedeutet, dass der Block in Bearbeitungshärte ankommt und direkt bearbeitet wird: schnellster Weg, keine Verzüge, und der Grund, warum P20, 718H, S136 und NAK80 die meisten Werkzeuge abdecken. Durchgehärtung (Härten und Anlassen nach der Grobbearbeitung) bringt echte Härte für hohe Stückzahlen, auf Kosten eines Wärmebehandlungszyklus, einer Schlichtzugabe und eines Verzugsrisikos, das gemanagt werden muss. Nitrieren legt eine harte Haut auf einen vorgehärteten Hohlraum und ist ein guter Kompromiss für abrasives Harz bei moderaten Stückzahlen – aber die Haut ist dünn, und Nachpolieren entfernt sie.
Eine praktische Anmerkung aus dem Formenbau: Die Härtezahl auf dem Zertifikat ist weniger wichtig als die Gleichmäßigkeit über den gesamten Block. Zwei Hohlräume, die aus Einsätzen unterschiedlicher Härte gefräst werden, nutzen sich unterschiedlich ab, und die Teilequalität driftet auseinander, bevor jemand den Stahl bemerkt.
Was wir von Ihnen benötigen, bevor wir Stahl empfehlen
Wir können eine Güteklasse in einem Austausch vorschlagen, wenn diese sechs Punkte auf dem Tisch liegen:
- Harz und Güteklasse (einschließlich Füllertyp und -anteil sowie jeglicher Flammschutzmittel).
- Erforderliche Oberfläche: kosmetische Klasse, Textur oder SPI-Finish, optische Anforderung.
- Zielproduktionsmenge für das Werkzeug und ob das Werkzeug später nachgeschnitten oder neu eingesetzt werden kann.
- Kavitätenanzahl und erwartete Zykluszeit.
- Teilgröße und Wandstärke – dies bestimmt Blockgröße und Kühlung mehr als die Legierung.
- Jegliche Einschränkung für das Werkzeug: vorhandene Grundplatte zur Wiederverwendung, Versandgewicht oder eine Kundenspezifikation für den Stahl.
Damit folgen die Güteklasse, die Einsatzanordnung und die Angussdetails schnell. Wenn der Werkzeugtyp noch offen ist, schränkt der Vergleich auf unserer Werkzeugtypen-Seite die Auswahl ein, bevor über Stahl gesprochen wird. Ohne diese Angaben ist jede Empfehlung eine Vermutung, die als Ingenieurleistung verkleidet ist.
Häufig gestellte Fragen
Ist NAK80 für glänzende Teile immer besser als 718H?
Nein. NAK80 ermöglicht zuverlässiger einen spiegelglatten Polierprozess und hält ihn auch bei längerem Polieren, weshalb es sich für optische und hochglänzende Anwendungen eignet. Für lackierte oder texturierte Klasse-A-Teile in mittlerer Stückzahl erreicht 718H die Anforderungen mit geringerem Risiko hinsichtlich Verfügbarkeit und Kosten. Die Entscheidung hängt von der Polierspezifikation ab, nicht vom Begriff ‘Glanz’.
Können wir mit P20 beginnen und den Stahl später aufwerten?
Nur durch Neuanfertigung des Kavitätenblocks. Ein weicher Block, der bereits bearbeitet wurde, kann nicht nachträglich gehärtet werden, ohne ihn neu zu fräsen, und die Aufnahmemaße sind bereits festgelegt. Bei wirklich unsicherer Stückzahlprognose ist der praktische Weg ein vorgehärteter Stahl etwas über P20 und Einsätze im Angussbereich.
Löst Edelstahl Haft- und Korrosionsprobleme?
Er löst den Korrosionsanteil und ist die richtige Wahl für PVC, POM und flammhemmende Kunststoffe. Er löst Haftung nicht: Das ist eine Frage von Schrägung, Auswerfung und Oberflächentextur. Rechnen Sie damit, dass Edelstahlkavitäten die gleichen Schrägungswinkel benötigen wie jeder andere Stahl.
Wie überprüfen wir den erhaltenen Stahl?
Fordern Sie das Stahlwerkzeugnis mit der Chargennummer an, prüfen Sie die Härte an mehreren Stellen des Blocks statt nur an einer, und bestätigen Sie, dass die Analyse der bestellten Stahlsorte entspricht. Bei Mehrfachkavitätswerkzeugen bewahren Sie die Zertifikate mit der Werkzeugdokumentation auf, damit ein späterer Einsatz passend zugeordnet werden kann.
Haben Sie ein Teil, das den richtigen Stahl benötigt?
Senden Sie uns den Kunststofftyp, die Oberflächenanforderung, die Stückzahlprognose und die Teilezeichnung. Wir melden uns mit der empfohlenen Stahlsorte, dem Einsatzlayout und den Risiken zurück, die es sich lohnt, vor dem Stahlschnitt auszukonstruieren.