
Экономика оснастки
Что определяет стоимость пресс-формы? Семь факторов, которые может проверить покупатель
Два предложения на одну и ту же деталь могут отличаться на 40%. Почти всегда по этим семи причинам — и шесть из них видны в самом коммерческом предложении.
Короткий ответ: стоимость пресс-формы определяется семью факторами — геометрией детали, количеством гнёзд в форме, маркой и твёрдостью стали, конструкцией формы (двухплитная, трёхплитная, с горячеканальной системой, с выдвижными секциями), качеством поверхности и текстурой, допусками, которые должна выдерживать деталь, и объёмом валидации и документации, которые вы хотите получить до отгрузки оснастки. Измените любой из них — и цифра изменится вместе с ним.
Вот почему коммерческое предложение на пресс-форму — это не единая цифра, которую можно сравнить, как цену на подшипник. Это набор инженерных решений с прикреплённой к ним цифрой. Полезный вопрос никогда не звучит как «почему ваша цена выше», а скорее «какие решения отличаются». Ниже приведены семь факторов, которые решают почти всё, а также чек-лист, который мы используем, когда покупатель просит объяснить разницу между двумя предложениями.
1. Геометрия детали, или насколько сложна задача для оснастки
Ещё до того, как будет обработана первая заготовка, чертёж детали уже определяет большую часть стоимости оснастки. Плоской корпус с равномерной толщиной стенки 2 мм, достаточными уклонами и одной плоскостью разъёма — это простая оснастка. Тот же габарит с шестью поднутрениями, сеткой рёбер толщиной 0.6 мм, оптическим качеством поверхности на одной стороне и резьбой, которую нельзя сорвать, — это уже другой проект.
Что увеличивает стоимость в этом пункте: поднутрения, требующие выдвижных секций, выталкивателей-лифтеров или разрушаемых сердечников; глубокие тонкие сердечники, требующие вставок или бериллиевой меди; резкие переходы толщины стенки, которые приведут к усадке без дополнительного охлаждения; литники, которые нельзя разместить на скрытой поверхности; и любая особенность, которая вынуждает вынести плоскость разъёма на видимую поверхность.
Вот где анализ технологичности конструкции (DFM) оправдывает своё место. Перемещение одного ребра, добавление одного градуса уклона или смещение литника может убрать из конструкции выдвижную секцию — это стоит больше, чем любые переговоры о почасовых ставках. Коммерческое предложение без комментариев по DFM — это цена за чертёж, который никто не подверг сомнению.
2. Количество гнёзд
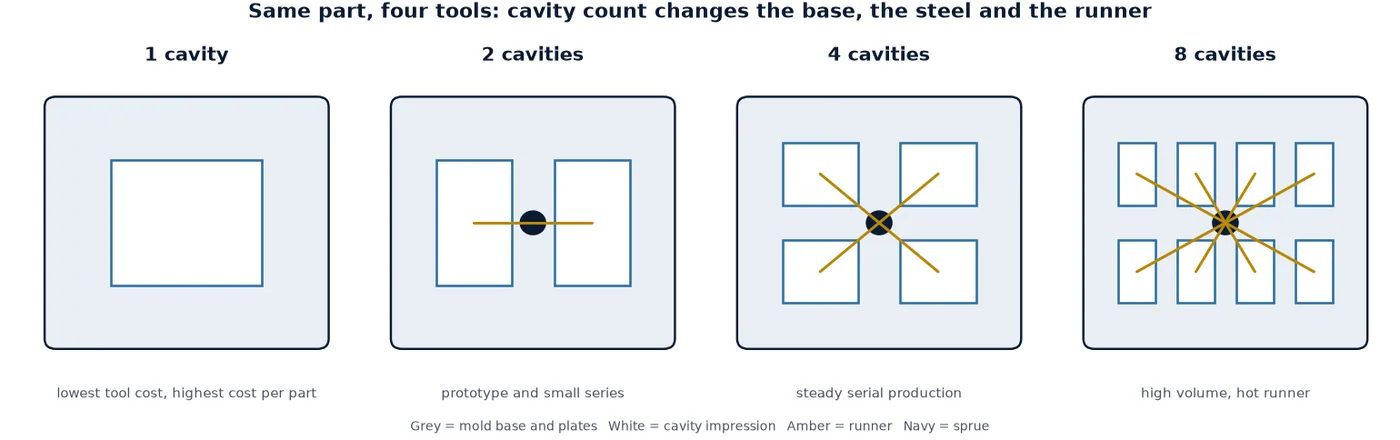
Количество гнёзд — это самый мощный рычаг, потому что оно умножает всё остальное: большую плиту, больше стали, больше часов механической обработки, более крупную горячеканальную систему и более крупный пресс для её работы.
Это также тот рычаг, с которым покупатели чаще всего ошибаются, потому что арифметика работает только выше определённого объёма производства. Одногнёздная пресс-форма самая дешёвая в изготовлении и самая дорогая в расчёте на деталь. Восьмигнёздная пресс-форма стоит дороже в изготовлении, но распределяет эту стоимость на восемь деталей за цикл. Между этими двумя точками существует объём производства, ниже которого дополнительные гнёзда просто никогда не будут заполнены, и вы заплатите за сталь, которую не используете.
- Прототипирование или низкие объёмы, или несколько вариантов одного семейства деталей: одно или два гнезда, иногда семейная оснастка со сменными вставками.
- Стабильное серийное производство с прогнозируемым объёмом: от четырёх до восьми гнёзд — это обычный баланс для мелких и средних деталей.
- Высокие объёмы, мелкая деталь, долгосрочная программа: шестнадцать гнёзд и более имеют смысл только с горячеканальной системой и прессом, способным её обслуживать.
Сравнивая предложения, проверяйте не только количество, но и схему расположения гнёзд: компоновка 2+2 для семейства деталей и прямая компоновка на четыре одинаковых гнезда — обе обозначаются цифрой «4», но это не одна и та же оснастка.
3. Сталь для пресс-формы и твёрдость
Сталь — это тот пункт, по которому два предложения на «одинаковую» пресс-форму незаметно расходятся. Марка стали определяет, как будет обрабатываться полость, как она полируется, как выдерживает абразивные или коррозионные расплавы и сколько циклов выдержит.
| Сталь | Твёрдость | Выбирается, когда |
|---|---|---|
| P20 / 1.2311 | около 28-32 HRC, предварительно закалённая | Детали общего назначения из ABS, PP, PE, PS; средние тиражи; экономичный вариант по умолчанию. |
| 718H / 1.2738 | около 33-36 HRC, предварительно закалённая | Крупные полости, лучшая полируемость, несколько больший срок службы по сравнению с P20 при той же технологии обработки. |
| S136 / 1.2083 | около 30 HRC предварительно закалённая, или 48-52 HRC после закалки | Прозрачные детали, оптические поверхности, медицинские детали и детали для контакта с пищей, PVC и другие коррозионные расплавы. |
| NAK80 | около 38-41 HRC, предварительно закалённая | Тонкие текстуры и глянцевые косметические поверхности, где риск при полировке должен оставаться низким. |
| H13 / 1.2344 | 48-52 HRC после закалки | Стеклонаполненные или высокоабразивные материалы, очень большие тиражи, пресс-формы для длительного производства. |
Две вещи, которые нужно проверить в коммерческом предложении: указана ли вообще марка стали — «импортная сталь для пресс-форм» не является спецификацией — и указана ли твёрдость именно для вставок полости и сердечника, а не только для основы. Стеклонаполненный полиамид в полости с твёрдостью 30 HRC размывает область литника задолго до выработки номинального ресурса пресс-формы, и это проявляется в виде облоя у литника, а не в виде гарантийного случая.
4. Конструкция пресс-формы
Конструкция — это та часть предложения, которую покупатели читают меньше всего, а поставщики варьируют больше всего. Двухплитная пресс-форма с холодным литником — это базовый вариант. Всё, что сверх этого, добавляет стоимость, и каждое дополнение должно быть оправдано особенностями детали или объёмом производства.
- Трёхплитная конструкция: позволяет использовать центральный литник для детали, где боковой литник оставил бы след на видимой поверхности. Добавляет второй ход открытия и больше работы по плитам.
- Горячеканальная система: устраняет отходы литников и сокращает цикл, но добавляет коллектор, дропперы, нагреватели, термопары и контроллер. Это элемент, требующий обслуживания на протяжении всего срока службы пресс-формы, а не разовая покупка.
- Ползуны, выталкиватели, складывающиеся сердечники: каждый подвижный элемент — это обработка, подгонка, направляющие, поверхности износа — и потенциальная течь или потенциальное заклинивание.
- Система выталкивания: штифты — самый дешёвый вариант, съёмная плита или гильза — более щадящий для тонких стенок и косметических поверхностей.
- Стандарт основы: фирменная основа (DME, Hasco) стоит дороже, чем изготовленная локально, но обеспечивает взаимозаменяемость компонентов в будущем.
- Двухкомпонентное литьё: вращающаяся плита меняет архитектуру пресс-формы, а не только полость.
Полезный вопрос для поставщика: какие элементы этой конструкции продиктованы особенностями моей детали, а какие — вашей стандартной практикой? Ответ обычно объясняет значительную часть разницы в цене.
5. Чистота поверхности и текстура
Чистота поверхности указывается как класс, а не описательно. Стандарт SPI для чистоты поверхности пресс-формы варьируется от A1 (высокий глянец, оптический) через A2-A3, B1-B3, C1-C3 до D1-D3 (текстурированный). Каждый шаг меняет объем ручной полировки, необходимой для полости, а полировка — это квалифицированные часы работы, которые невозможно автоматизировать.
Отполированная поверхность класса A2 на глубоком ребре — действительно сложная задача; тот же класс на плоской пластине — рутинная. Текстуры добавляют слой сложности: рисунок должен быть протравлен одинаково в каждой полости, а глубокие текстуры требуют угла конусности, которого может не быть на чертеже детали. Текстура наносится после изготовления оснастки, когда угол конусности уже сформирован — и текстура, которая «задирается», оставляет следы на каждой детали.
Практический совет: укажите класс чистоты и ссылку на текстуру в заказе и запросите образец-пластину или фотографию образца с реальной полости до приемки оснастки. «Матовая поверхность» ничего не значит для двух разных поставщиков и ничего не значит при возникновении спора.
6. Допуски и возможности процесса
Каждое ужесточение допуска — это одновременно решение по механической обработке, контролю и процессу. Оснастка, которая должна выдерживать позицию 0,02 мм на трех элементах, изготавливается и проверяется иначе, чем та, которая держит 0,1 мм на тех же элементах.
Пластиковые детали также деформируются после извлечения. Класс допуска, положение литника, охлаждение и дожатие определяют, будет ли размер стабильным, поэтому жесткий допуск на склонном к короблению элементе решается не точностью обработки, а конструкцией системы охлаждения и литника, что является работой над оснасткой.
Четкий способ задать это — использовать стандарт на допуски, а не чертеж, полный жестких цифр: классы DIN 16742 для пластиковых деталей широко понятны, и они переводят обсуждение на то, какие размеры действительно важны. Спросите, какие размеры будут указаны в отчете по размерам. Если ответ «все», спросите, какие из них будут стабильными (способными), а не просто соответствующими — это разные вещи.
7. Валидация, документация и срок службы оснастки
Последняя группа не видна на чертеже, но видна в коммерческом предложении: что происходит между первым выстрелом и передачей.
- Объем испытаний: T1 с фотографиями или T1 с полным отчетом по размерам, первичным контролем образца и исследованием возможностей процесса.
- Документация: сертификаты на материал, сертификаты на сталь, отчеты по твердости, анализ течения расплава, руководство по обслуживанию, список запасных частей, комплект чертежей пресс-формы.
- Целевой срок службы оснастки: 100 000 выстрелов и 1 000 000 выстрелов — это не одна и та же оснастка: разная сталь, разные изнашиваемые поверхности, разные сменные вставки.
- Запчасти и ремонтопригодность: запасная вставка полости, стандартные водяные фитинги, быстроразъемные соединения, приспособление для подъема, соответствующее вашему крану.
Это та часть, которая чаще всего исчезает, когда покупатель настаивает на снижении цены, и та часть, которая определяет стоимость оснастки в течение пяти лет, а не в день приемки.
Семь факторов на одной странице
| Фактор | Что увеличивает стоимость | Что вы можете решить до утверждения |
|---|---|---|
| Геометрия детали | Подрезы, глубокие тонкие сердечники, отсутствие уклона, литники на видимых поверхностях | Принять изменение по DFM: один устранённый слайд — реальная экономия |
| Количество гнёзд | Больше гнёзд, семейные компоновки, несбалансированные литниковые системы | Соотнесите количество гнёзд с реалистичным объёмом, а не с оптимистичным прогнозом |
| Сталь пресс-формы | Закалённая H13, S136 для оптических или коррозионных деталей, крупные блоки | Укажите марку и твёрдость для матрицы и пуансона |
| Конструкция | Горячеканальная система, трёхплитная конструкция, слайды, выталкиватели, фирменная база | Ограничьте подвижные элементы тем, что действительно нужно детали |
| Отделка | Высокий глянец, глубокая текстура, полировка на глубоких рёбрах | Укажите класс SPI по отделке и эталон текстуры |
| Допуски | Много жёстких размеров, исследования воспроизводимости по всем из них | Выберите критические размеры, используйте классы DIN 16742 для остальных |
| Валидация | FAI, воспроизводимость, документация уровня PPAP, запасные части, длительный срок службы инструмента | Определите пакет передачи до изготовления пресс-формы, а не после |
Как сравнивать два коммерческих предложения на пресс-форму, не попавшись на уловки
Когда два предложения на одну и ту же деталь различаются, проработайте этот список по порядку. По нашему опыту, разрыв чаще объясняется пунктами три и восемь, чем расценками на трудозатраты.
- Количество гнёзд и компоновка — это один и тот же инструмент или то же количество, но с другой схемой расположения?
- Марка стали, производитель стали и твёрдость для матрицы и пуансона.
- База пресс-формы: стандартная фирменная, толщина плит или база, обработанная локально.
- Горячеканальная система: бренд, количество капель, включён ли контроллер.
- Подвижные элементы: сколько слайдов, выталкивателей и складывающихся сердечников.
- Отделка: класс SPI для каждой поверхности, эталон текстуры, кто оплачивает травление.
- Объём испытаний и документации: сколько пробных отливок, какие отчёты, какие сертификаты.
- Целевой срок службы инструмента, гарантия и запасные части.
Если предложение не может дать письменный ответ на пункты с первого по четвёртый, цена ещё не сопоставима — не как позиция для переговоров, а просто как факт о том, что представляет собой пресс-форма.
Что мы включаем в коммерческое предложение на пресс-форму
Наши собственные предложения строятся на основе анализа конструкции, а не только чертежа: этап проектирования пресс-формы и DFM до заказа стали, компоновка гнёзд, которую вы можете видеть, указанные марка стали и твёрдость, а также план испытаний, в котором указано, что будет содержать пакет инспекции. Если деталь запускается в производство, тот же инструмент поступает на наш собственный участок литья под давлением, поэтому вопросы конструкции и охлаждения обсуждаются на раннем этапе, а не на стадии T1.
Если вам нужно второе мнение по уже имеющемуся предложению, отправьте чертёж и предложение: мы расскажем, какие из семи факторов стоят за цифрой, и соответствует ли описываемый инструмент тому, что вы запрашивали. Отправьте чертёж, и мы сначала предоставим DFM-заметку.
Часто задаваемые вопросы
Всегда ли большее количество гнёзд снижает стоимость детали?
Нет. Это сокращает машинное время на деталь, но только при объёмах, достаточных для заполнения всех гнёзд. Ниже этой точки безубыточности вы платите за сталь, большую плиту и больший пресс, которые простаивают, и стоимость детали оказывается выше, чем у двухгнёздной оснастки.
Всегда ли горячеканальная система — более быстрый вариант?
Она сокращает цикл и устраняет отходы литников, и при больших объёмах с мелкими деталями обычно окупается. Однако она добавляет коллектор, нагреватели, термопары и контроллер для обслуживания, а также требует чистого и стабильного материала. Для малых объёмов или материалов, чувствительных ко времени пребывания, холодноканальная система часто является более правильным инженерным выбором.
Можно ли начать с одного гнезда и добавить гнёзда позже?
Редко. Плита, стальной блок и схема охлаждения изготавливаются под фиксированное количество гнёзд. Что можно сделать — это спроектировать деталь и плиту так, чтобы была возможна семейная оснастка или сменные вставки. Это решение нужно принимать на этапе конструкторского анализа, а не после изготовления оснастки.
Почему на один и тот же чертёж детали предложения могут отличаться на 40 процентов?
Потому что предложения обычно делаются на разную оснастку. Различия в количестве гнёзд, марке стали, бренде горячеканальной системы, количестве слайдов, текстурировании и пакете валидации составляют большую часть разницы. Разница в ставках оплаты труда объясняет гораздо меньше, чем предполагают заказчики.
У моей детали есть поднутрение. Значит ли это, что нужны слайды?
Не всегда. Поднутрение иногда можно обработать с помощью выталкивателя, складывающегося сердечника, отжима или небольшого изменения конструкции, которое полностью его устраняет. Каждый вариант имеет разную стоимость и особенности обслуживания — именно такой выбор должен быть представлен вам на этапе анализа DFM.
Сколько стоит пресс-форма?
Мы сознательно не публикуем цифры, потому что стоимость зависит от семи вышеуказанных факторов, и опубликованная цифра будет точной только для одной конкретной детали. Отправьте чертёж, материал, годовой объём и требования к поверхности, и в коммерческом предложении будут указаны сталь, конструкция и объём контроля, чтобы вы могли корректно сравнить варианты.
Отправьте чертёж, получите анализ DFM
Сообщите нам материал, годовой объём и требования к поверхности. Мы ответим с предложением по количеству гнёзд, марке стали, которую будем использовать, и пакету контроля, чтобы цифра в коммерческом предложении была обоснованной.