Capacidad
Tipos de molde y opciones de utillaje
Molde de dos placas, de tres placas, de canal caliente, multicavidad, de apilamiento y molde para bi-inyección – y cómo se elige el adecuado para su pieza y su volumen de producción.
Tipos de utillaje que fabricamos

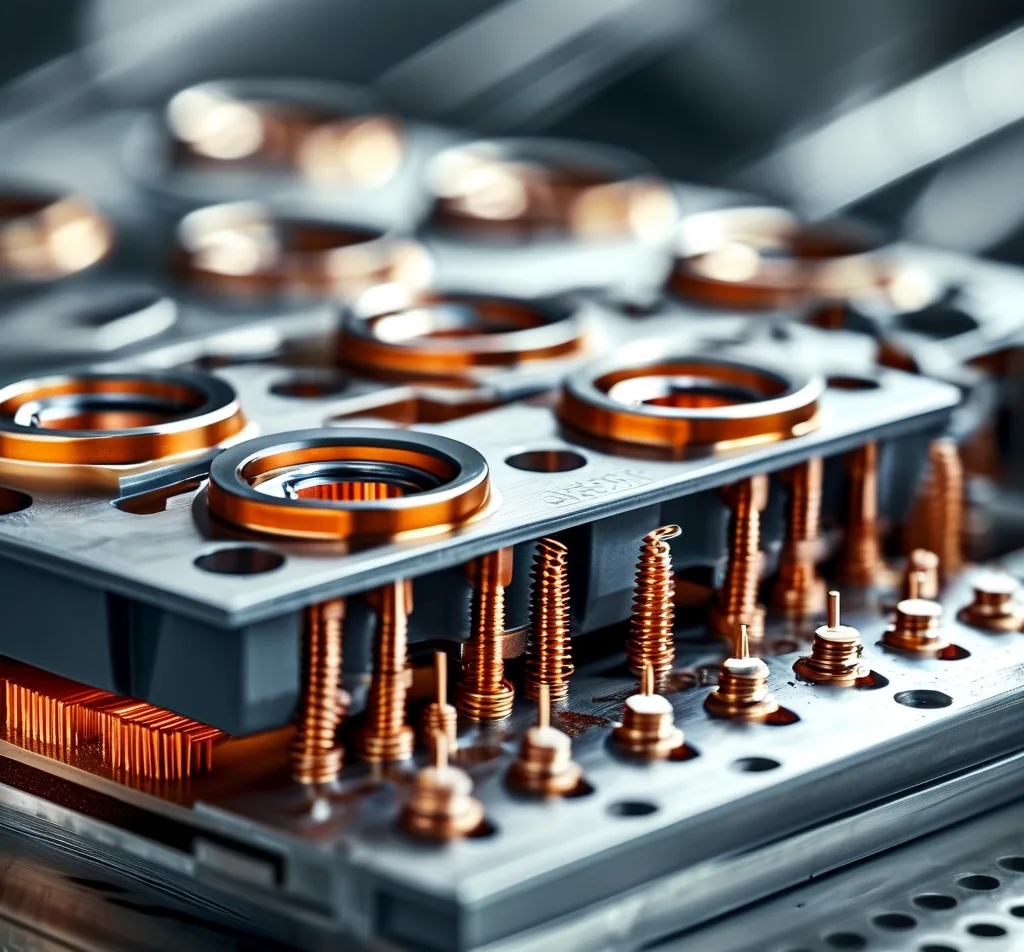
Sistemas de canal caliente
Sin canal de alimentación que reciclar, ciclo más corto y mejor equilibrio de cavidades. Un sistema de canal caliente se amortiza en cuanto el volumen anual justifica el mayor coste del utillaje.
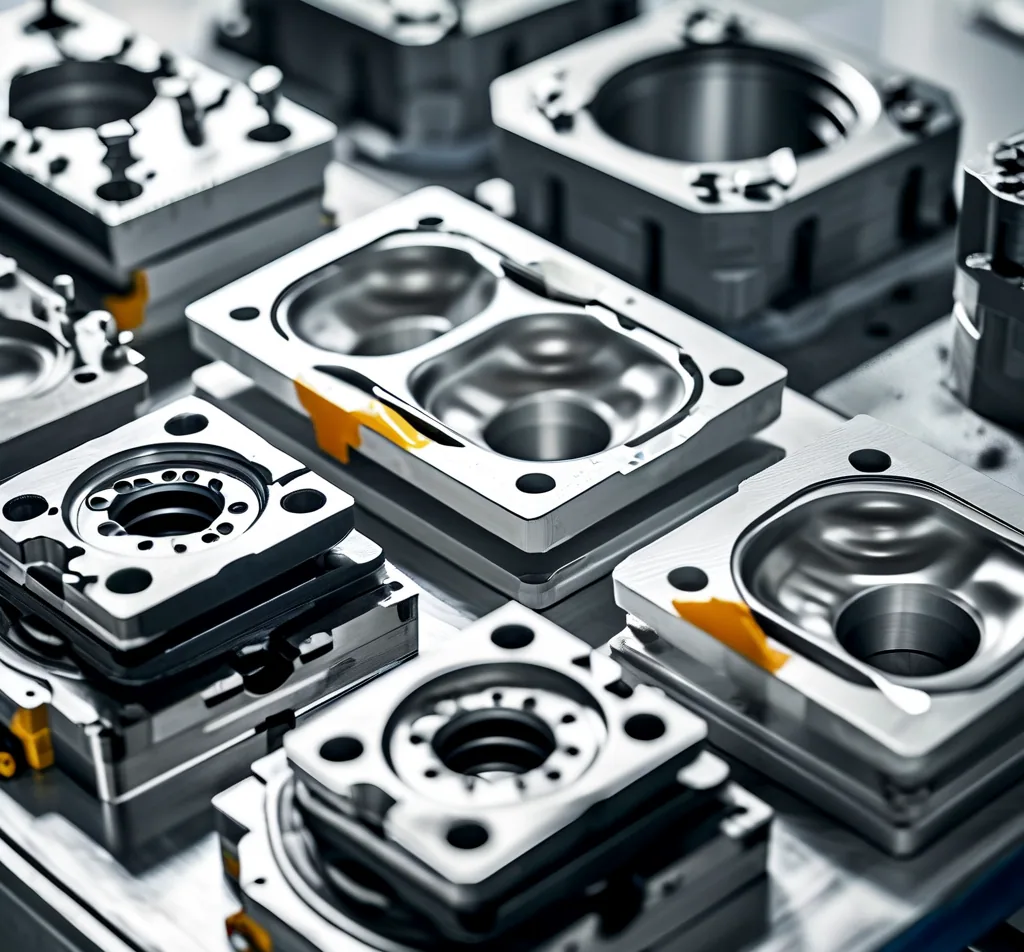
Utillaje multicavidad y de familia
Varias copias de una pieza, o varias piezas del mismo material, en un solo utillaje. El número de cavidades se adapta a su volumen anual, no es un catálogo fijo.
Bi-inyección y moldeo con insertos
Material duro y blando en un solo ciclo, o insertos metálicos moldeados directamente en la pieza: menos pasos de montaje y una unión más resistente.
Cómo elegir entre ellos
| Tipo de utillaje | Ideal cuando | Contrapartida |
|---|---|---|
| Dos placas, canal frío | Geometría simple, volumen bajo a medio | Desperdicio del canal; marca de inyección en la pieza |
| Tres placas | La entrada debe estar en la cara superior, o la pieza necesita una superficie plana | Ciclo más largo, más puntos de mantenimiento |
| Canal caliente | Volumen alto, tiempo de ciclo ajustado, muchas cavidades | Mayor coste del utillaje; necesita buen control de temperatura |
| Multicavidad / familia | Varias piezas con el mismo material y tamaño similar | Cada cavidad debe estar equilibrada y mantenida |
| Molde de apilamiento | Volumen muy alto con tonelaje de máquina limitado | Base de molde compleja, mantenimiento cuidadoso |
| Bi-inyección / con insertos | Materiales combinados, o insertos metálicos dentro del plástico | Máquina y utillaje especiales, desarrollo más largo |
Cómo se decide el tipo de molde
Revisión de la pieza y su función
Lo que la pieza debe hacer, qué superficies son visibles y qué tolerancias importan realmente – eso decide más que solo el plano.
Volumen y tiempo de ciclo
La cantidad anual establece el número de cavidades, el sistema de canales y la elección del acero. Un molde comprado para un volumen bajo no es económico para uno alto.
Material y contracción
La contracción, la longitud de flujo y el contenido de fibra de vidrio deciden la posición de la entrada y el diseño de refrigeración, y si un canal caliente es sensato.
Aprobación del diseño del molde
Recibe el diseño del molde, el plan de entrada y expulsión y el diseño de refrigeración para su aprobación antes de que se corte cualquier acero.
Construcción, prueba e iteración
Mecanizado, ajuste, prueba y correcciones, documentados en cada etapa, con muestras hasta que la pieza cumple con el plano y el requisito estético.
Preguntas frecuentes
¿Cuántas cavidades debe tener un molde?
Depende del volumen anual y de la máquina que lo ejecutará. Normalmente comparamos dos o tres diseños de cavidades frente al tiempo de ciclo y el coste del molde, y le dejamos elegir.
¿Cuándo merece la pena el coste adicional de un canal caliente?
Cuando importan el tiempo de ciclo, el desperdicio de canales y el equilibrio de cavidades – normalmente en volúmenes más altos o con muchas cavidades. En volúmenes bajos, un canal frío suele ser más barato en general.
¿Se puede actualizar un molde más tarde?
Sí, y el diseño lo permite: se pueden añadir insertos para aumentar el número de cavidades, o se puede planificar un colector de canal caliente desde el principio para que el cambio sea sencillo.
¿También fabrican moldes de fundición a presión y herramientas para prototipos?
Fabricamos moldes de fundición a presión de aluminio y herramientas para prototipos o puente en el mismo taller, lo que acorta el camino desde la pieza de muestra hasta la producción en serie.
Páginas relacionadas
Explore el resto de nuestras capacidades:
¿No está seguro de qué tipo de molde necesita?
Envíe la pieza, el material y la cantidad anual; le recomendaremos un tipo de molde y le explicaremos las ventajas e inconvenientes antes de que se comprometa.