
Werkzeugökonomie
Was bestimmt die Kosten einer Spritzgießform? Sieben Faktoren, die Käufer prüfen können
Zwei Angebote für das gleiche Teil können um 40 % differieren. Fast immer aus diesen sieben Gründen – und sechs davon sind im Angebot selbst sichtbar.
Kurzantwort: Eine Spritzgießform kostet, was sie kostet, aufgrund von sieben Dingen – der Geometrie des Teils, der Anzahl der Kavitäten im Werkzeug, der Güte und Härte des Stahls, der Werkzeugkonstruktion (Zweiteilige, Dreiteilige, Heißkanal, Schieber), der Oberflächengüte und -struktur, der Toleranzen, die das Teil einhalten muss, und wie viel Validierung und Dokumentation Sie vor dem Versand des Werkzeugs wünschen. Ändern Sie einen dieser Punkte, und die Zahl ändert sich mit.
Deshalb ist ein Werkzeugangebot keine einzelne Zahl, die man wie einen Lagerpreis vergleichen kann. Es ist eine Reihe von technischen Entscheidungen mit einer angehängten Zahl. Die sinnvolle Frage ist nie “Warum ist Ihres höher”, sondern “Welche Entscheidungen sind anders”. Im Folgenden sind die sieben Faktoren aufgeführt, die fast alles entscheiden, plus die Checkliste, die wir verwenden, wenn ein Käufer uns bittet, eine Lücke zwischen zwei Angeboten zu erklären.
1. Teilgeometrie, oder wie viel das Werkzeug leisten muss
Bevor überhaupt Stahl geschnitten wird, entscheidet die Teilzeichnung bereits einen großen Teil des Werkzeugs. Ein flaches Gehäuse mit gleichmäßigen 2 mm Wandstärken, großzügigem Schrägungswinkel und einer Trennlinie ist ein einfaches Werkzeug. Derselbe Bauraum mit sechs Hinterschneidungen, einem 0,6 mm Rippengitter, einer linsenqualitätsgerechten Oberfläche auf einer Seite und einem Gewinde, das nicht abgestreift werden kann, ist ein anderes Projekt.
Was hier die Zahl erhöht: Hinterschneidungen, die Schieber, Auswerfer oder Kollapskerne benötigen; tiefe, dünne Kerne, die Einsätze oder Beryllium-Kupfer benötigen; Wandstärkenübergänge, die ohne zusätzliche Kühlung einsinken würden; Angüsse, die nicht auf einer verdeckten Fläche platziert werden können; und jedes Merkmal, das die Trennlinie auf eine sichtbare Oberfläche zwingt.
Hier zahlt sich eine Fertigungsgerechtigkeitsprüfung (DFM) aus. Das Verschieben einer Rippe, das Hinzufügen eines Grads Schrägung oder das Verlegen eines Angusses kann einen Schieber aus dem Werkzeug entfernen – das ist mehr wert als jede Verhandlung über Stundensätze. Ein Angebot ohne DFM-Hinweis ist ein Preis für eine Zeichnung, die niemand hinterfragt hat.
2. Kavitätenanzahl
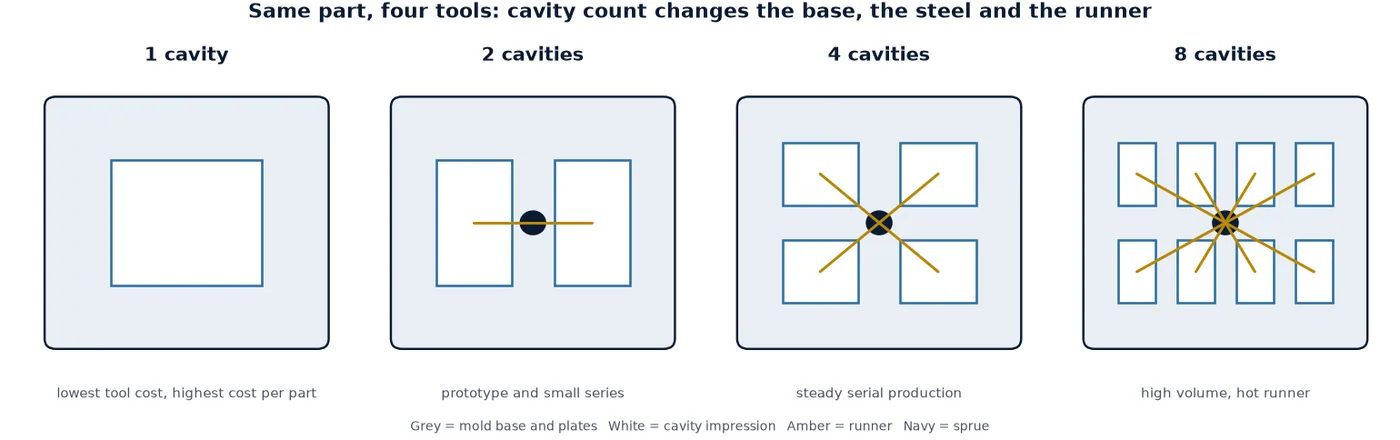
Die Kavitätenanzahl ist der größte Hebel, weil sie alles andere vervielfacht: eine größere Grundplatte, mehr Stahl, mehr Bearbeitungsstunden, einen größeren Heißkanal und eine größere Maschine zum Betrieb.
Es ist auch der Hebel, den Käufer am häufigsten falsch einschätzen, weil die Rechnung nur oberhalb einer Break-Even-Menge aufgeht. Ein Einzelkavitätenwerkzeug ist am günstigsten zu bauen und pro Teil am teuersten. Ein Achtkavitätenwerkzeug kostet mehr in der Herstellung, verteilt diese Kosten aber auf acht Teile pro Zyklus. Zwischen diesen beiden Punkten gibt es eine Menge, unterhalb derer die zusätzlichen Kavitäten einfach nie gefüllt werden, und Sie haben für Stahl bezahlt, den Sie nicht nutzen.
- Prototyp oder geringe Stückzahl, oder mehrere Varianten derselben Familie: eine oder zwei Kavitäten, manchmal ein Familienwerkzeug mit austauschbaren Einsätzen.
- Stetige Serienfertigung mit stabiler Prognose: vier bis acht Kavitäten sind die übliche Balance für kleine und mittelgroße Teile.
- Hohe Stückzahl, kleines Teil, langes Programm: Sechzehn Kavitäten und mehr machen nur mit einem Heißkanal und einer Maschine, die ihn betreiben kann, Sinn.
Beim Vergleich von Angeboten prüfen Sie sowohl das Kavitätenlayout als auch die Anzahl: Ein 2+2-Familienlayout und ein reines Vierkavitätenlayout sagen beide “4” und sind nicht dasselbe Werkzeug.
3. Formenstahl und Härte
Beim Stahl trennen sich zwei Angebote für das “gleiche” Werkzeug stillschweigend. Die Güte entscheidet, wie die Kavität gefräst wird, wie sie poliert, wie sie einen abrasiven oder korrosiven Kunststoff übersteht und wie viele Zyklen sie hält.
| Stahl | Härte | Eingesetzt bei |
|---|---|---|
| P20 / 1.2311 | ca. 28-32 HRC, vorgehärtet | Allgemeine Teile aus ABS, PP, PE, PS; mittlere Stückzahlen; die wirtschaftliche Standardwahl. |
| 718H / 1.2738 | ca. 33-36 HRC, vorgehärtet | Größere Kavitäten, bessere Polierbarkeit, etwas längere Lebensdauer als P20 bei gleicher Bearbeitungsroute. |
| S136 / 1.2083 | ca. 30 HRC vorgehärtet, oder 48-52 HRC nach Härtung | Transparente Teile, optische Oberflächen, medizinische und lebensmittelkontaktfähige Teile, PVC und andere korrosive Schmelzen. |
| NAK80 | ca. 38-41 HRC, vorgehärtet | Feine Texturen und hochglänzende kosmetische Oberflächen, bei denen das Polierrisiko gering bleiben muss. |
| H13 / 1.2344 | 48-52 HRC nach Härtung | Glasfasergefüllte oder hochabrasive Kunststoffe, sehr hohe Stückzahlen, Langzeittooling. |
Zwei Punkte im Angebot prüfen: ob der Stahl überhaupt benannt ist – “importierter Formenstahl” ist keine Spezifikation – und ob die Härte für die Kavitäten- und Kern-Einsätze angegeben ist, nicht nur für die Grundplatte. Glasfasergefülltes Polyamid in einer 30-HRC-Kavität erodiert den Angussbereich lange bevor das Werkzeug seine nominelle Lebensdauer erreicht, und das zeigt sich als Gratlinie am Anguss, nicht als Garantieanspruch.
4. Formenkonstruktion
Die Konstruktion ist der Teil des Angebots, den Einkäufer am wenigsten lesen und Lieferanten am stärksten variieren. Ein Zweiplattenwerkzeug mit Kaltanguss ist die Basis. Alles darüber hinaus erhöht die Kosten, und jede Ergänzung sollte durch das Teil oder die Stückzahl gerechtfertigt sein.
- Dreiplatten: Ermöglicht einen zentralen Anguss an einem Teil, wo ein Seitenanguss eine Markierung auf einer sichtbaren Fläche hinterlassen würde. Fügt einen zweiten Öffnungshub und mehr Plattenarbeit hinzu.
- Heißkanal: Entfernt Angussabfall und verkürzt den Zyklus, fügt aber einen Verteiler, Düsen, Heizer, Thermoelemente und eine Steuerung hinzu. Es ist ein Wartungselement für die Lebensdauer des Werkzeugs, kein einmaliger Kauf.
- Schlitten, Auswerfer, Kollapskerne: Jedes bewegliche Element bedeutet Bearbeitung, Einpassen, Führung, Verschleißflächen – und eine potenzielle Undichtigkeit oder ein potenzieller Klemmmechanismus.
- Auswerfung: Stifte sind am günstigsten, eine Abstreifplatte oder Hülse ist schonender für dünne Wände und kosmetische Oberflächen.
- Grundplattenstandard: Eine markengebundene Grundplatte (DME, Hasco) kostet mehr als eine lokal gefertigte, ermöglicht aber später austauschbare Komponenten.
- Zweikomponenten: Ein drehbarer Plattenhalter verändert die Werkzeugarchitektur, nicht nur die Kavität.
Eine nützliche Frage an den Lieferanten: Welche Elemente dieser Konstruktion werden durch mein Teil bestimmt und welche durch Ihre Standardpraxis? Die Antwort erklärt normalerweise einen großen Teil einer Preiskluft.
5. Oberflächengüte und Textur
Die Oberflächengüte wird als Grad, nicht als Adjektiv spezifiziert. Der SPI-Formenoberflächenstandard reicht von A1 (hochglanzpoliert, optisch) über A2-A3, B1-B3, C1-C3 bis D1-D3 (texturiert). Jeder Schritt beeinflusst den manuellen Polieraufwand für die Kavität, und Polieren ist qualifizierte Handarbeit, die sich nicht automatisieren lässt.
Eine polierte A2-Oberfläche an einer tiefen Rippe ist wirklich schwierig; derselbe Grad auf einer flachen Platte ist Routine. Texturen fügen eine Ebene hinzu: Die Körnung muss in jeder Kavität gleichmäßig geätzt werden, und tiefe Körnungen benötigen einen Entwurf, den die Zeichnung des Teils möglicherweise nicht vorsieht. Nach dem Werkzeugbau aufgebracht, ist der Entwurf bereits geschnitten – und eine Textur, die zieht, zeigt sich als Ziehspuren auf jedem Teil.
Praktischer Rat: Geben Sie den Oberflächengütegrad und die Texturreferenz auf der Bestellung an und fordern Sie vor Abnahme des Werkzeugs eine Musterplakette oder ein Foto eines Probestücks aus der tatsächlichen Kavität an. „Mattierte Oberfläche“ ist zwischen zwei Lieferanten bedeutungslos und in einem Streitfall wertlos.
6. Toleranzen und Prozessfähigkeit
Jede Dimension, die Sie verschärfen, ist gleichzeitig eine Entscheidung für die Bearbeitung, die Prüfung und den Prozess. Ein Werkzeug, das eine Position von 0,02 mm an drei Merkmalen halten muss, wird anders gebaut und geprüft als eines, das 0,1 mm an denselben Merkmalen hält.
Kunststoffteile verziehen sich auch nach dem Auswerfen. Toleranzklasse, Angusslage, Kühlung und Nachdruck entscheiden, ob eine Dimension stabil ist. Eine enge Toleranz an einem sich verziehenden Merkmal wird also nicht durch Bearbeitungsgenauigkeit gelöst – sondern durch Kühlung und Angussdesign, was Werkzeugarbeit ist.
Die saubere Art, dies zu spezifizieren, ist ein Toleranzstandard statt einer Zeichnung voller enger Zahlen: DIN 16742-Klassen für Kunststoffteile sind weit verstanden und zwingen das Gespräch auf die Dimensionen, die tatsächlich wichtig sind. Fragen Sie, welche Dimensionen im Maßbericht erscheinen. Wenn die Antwort „alle“ lautet, fragen Sie, welche davon fähig sein werden, nicht nur konform – das sind unterschiedliche Dinge.
7. Validierung, Dokumentation und Werkzeuglebensdauer
Die letzte Gruppe ist auf einer Zeichnung unsichtbar, aber in einem Angebot sichtbar: Was zwischen dem ersten Schuss und der Übergabe passiert.
- Umfang der Erprobung: ein T1 mit Fotos oder ein T1 mit vollständigem Maßbericht, Erstmusterprüfung und einer Fähigkeitsstudie.
- Dokumentation: Materialzertifikate, Stahlzertifikate, Härteberichte, Moldflow-Analyse, ein Wartungshandbuch, eine Ersatzteilliste, ein Werkzeugsatz-Zeichnungssatz.
- Ziel Werkzeuglebensdauer: 100.000 Schüsse und 1.000.000 Schüsse sind nicht dasselbe Werkzeug – unterschiedlicher Stahl, unterschiedliche Verschleißflächen, unterschiedliche Ersatzeinsätze.
- Ersatzteile und Wartbarkeit: ein Ersatzkavitätseinsatz, Standard-Wasseranschlüsse, Schnellkupplungen, eine Hebevorrichtung, die zu Ihrem Kran passt.
Dies ist der Teil, der am häufigsten verschwindet, wenn ein Käufer auf einen niedrigeren Preis drängt, und der Teil, der entscheidet, was das Werkzeug über fünf Jahre kostet, und nicht am Tag der Abnahme.
Die sieben Faktoren auf einer Seite
| Faktor | Was die Kosten erhöht | Was Sie vor der Freigabe entscheiden können |
|---|---|---|
| Bauteilgeometrie | Hinterschneidungen, tiefe dünne Kerne, kein Schrägungswinkel, Angüsse auf sichtbaren Flächen | Akzeptieren Sie eine DFM-Änderung: Ein entfernter Schieber bedeutet echte Einsparung |
| Kavitätenanzahl | Mehr Kavitäten, Familienanordnungen, unausgeglichene Angüsse | Passen Sie die Kavitäten an das realistische Volumen an, nicht an die optimistische Prognose |
| Werkzeugstahl | Vergüteter H13, S136 für optische oder korrosive Teile, große Blöcke | Nennen Sie den Stahlgrad und die Härte für Kavität und Kern |
| Struktur | Heißkanal, Drei-Platten-Werkzeug, Schieber, Auswerfer, markenbasierte Grundplatte | Beschränken Sie bewegliche Elemente auf das, was das Bauteil wirklich benötigt |
| Oberfläche | Hochglanzpolitur, tiefe Textur, Politur auf tiefen Rippen | Spezifizieren Sie den SPI-Grad und die Texturreferenz |
| Toleranzen | Viele enge Maßtoleranzen, Fähigkeitsstudien für alle davon | Wählen Sie die kritischen Maße, verwenden Sie DIN 16742-Klassen für den Rest |
| Validierung | FAI, Fähigkeitsnachweis, PPAP-Level-Dokumentation, Ersatzteile, lange Werkzeuglebensdauer | Entscheiden Sie das Übergabepaket, bevor das Werkzeug gebaut wird, nicht danach |
Wie man zwei Werkzeugangebote vergleicht, ohne getäuscht zu werden
Wenn zwei Angebote für dasselbe Bauteil abweichen, arbeiten Sie diese Liste der Reihe nach durch. Nach unserer Erfahrung erklärt sich die Differenz viel häufiger durch die Punkte drei und acht als durch Arbeitskosten.
- Kavitätenanzahl und -anordnung – ist es dasselbe Werkzeug oder dieselbe Anzahl mit anderer Anordnung?
- Stahlgrad, Stahlhersteller und Härte für Kavität und Kern.
- Werkzeuggrundplatte: Standardmarke, Plattenstärke oder eine lokal gefertigte Grundplatte.
- Heißkanal: Marke, Anzahl der Düsen, Controller inklusive oder nicht.
- Bewegliche Elemente: wie viele Schieber, Auswerfer und zusammenklappbare Kerne.
- Oberfläche: SPI-Grad pro Fläche, Texturreferenz, wer die Ätzung bezahlt.
- Umfang von Probe und Dokumentation: wie viele Probeläufe, welche Berichte, welche Zertifikate.
- Ziel-Werkzeuglebensdauer, Garantie und Ersatzteile.
Wenn ein Angebot die Punkte eins bis vier nicht schriftlich beantworten kann, ist der Preis noch nicht vergleichbar – nicht als Verhandlungsposition, sondern einfach als Tatsache darüber, was ein Werkzeug ist.
Was wir in ein Werkzeugangebot aufnehmen
Unsere eigenen Angebote basieren auf einer Designprüfung und nicht nur auf einer Zeichnung: ein Werkzeugdesign- und DFM-Schritt, bevor Stahl bestellt wird, eine sichtbare Kavitätenanordnung, der genannte Stahl und die Härte sowie ein Probelaufplan, der festlegt, was das Prüfungspaket enthalten wird. Wenn das Bauteil in die Produktion geht, speist dasselbe Werkzeug unsere eigene Spritzgießfertigung, weshalb über Struktur und Kühlung frühzeitig diskutiert wird und nicht erst bei T1.
Wenn Sie eine Zweitmeinung zu einem bereits vorliegenden Angebot wünschen, senden Sie die Zeichnung und das Angebot: Wir sagen Ihnen, welche der sieben Faktoren hinter der Zahl stecken und ob das beschriebene Werkzeug das von Ihnen angefragte ist. Senden Sie eine Zeichnung und wir melden uns zuerst mit einer DFM-Notiz zurück.
Häufig gestellte Fragen
Senkt eine höhere Kavitätenzahl immer die Kosten pro Teil?
Nein. Sie reduziert die Maschinenzeit pro Teil, aber nur, wenn die Stückzahl hoch genug ist, um jede Kavität zu füllen. Unterhalb dieses Break-even-Punkts haben Sie Stahl, eine größere Grundplatte und eine größere Presse bezahlt, die ungenutzt bleiben, und die Kosten pro Teil sind schlechter als bei einem Zweikavitäten-Werkzeug.
Ist ein Heißkanal immer die schnellere Option?
Er verkürzt den Zyklus und eliminiert Angussabfall, und bei hohen Stückzahlen mit kleinen Teilen amortisiert er sich in der Regel. Er fügt jedoch auch einen Verteiler, Heizelemente, Thermoelemente und eine Steuerung hinzu, die gewartet werden müssen, und erfordert ein sauberes, konstantes Granulat. Für niedrige Stückzahlen oder Granulate, die empfindlich auf die Verweilzeit reagieren, ist ein Kaltkanal oft die bessere technische Wahl.
Kann ich mit einer Kavität beginnen und später Kavitäten hinzufügen?
Selten. Die Grundplatte, der Stahlblock und die Kühlungsanordnung sind für eine feste Kavitätenzahl ausgelegt. Was Sie tun können, ist, das Teil und die Grundplatte so zu gestalten, dass ein Familienwerkzeug oder austauschbare Einsätze möglich sind – eine Entscheidung, die im Design-Review getroffen werden muss, nicht nachdem das Werkzeug existiert.
Warum können für die gleiche Teilzeichnung Angebote um 40 Prozent differieren?
Weil die Angebote in der Regel nicht für das gleiche Werkzeug gelten. Unterschiede in der Kavitätenzahl, der Stahlgüte, der Heißkanalmarke, der Anzahl der Schieber, der Texturierung und des Validierungsumfangs erklären den größten Teil. Die Lohnkosten spielen eine weit geringere Rolle, als Käufer oft annehmen.
Mein Teil hat einen Hinterschneid. Bedeutet das Schieber?
Nicht immer. Ein Hinterschneid kann manchmal durch einen Auswerfer, einen zusammenklappbaren Kern, ein Abstreifen oder eine kleine Designänderung, die ihn ganz entfernt, bewältigt werden. Jede Option hat unterschiedliche Kosten- und Wartungsprofile – genau die Art von Wahl, die ein DFM-Review Ihnen aufzeigen sollte.
Wie viel kostet ein Spritzgießwerkzeug?
Wir veröffentlichen bewusst keine Zahlen, weil der Betrag von den sieben oben genannten Faktoren abhängt und eine veröffentlichte Zahl nur für ein bestimmtes Teil zutreffend wäre. Senden Sie die Zeichnung, das Granulat, die Jahresmenge und die Oberflächenanforderung, und das Angebot nennt den Stahl, die Konstruktion und den Prüfumfang, damit Sie es richtig vergleichen können.
Senden Sie eine Zeichnung, erhalten Sie eine DFM-Notiz zurück
Teilen Sie uns das Granulat, die Jahresmenge und die Oberflächenanforderung mit. Wir antworten mit einem Kavitätenvorschlag, dem von uns verwendeten Stahl und dem Prüfungspaket, sodass die Zahl im Angebot eine fundierte Grundlage hat.