
ENGENHARIA DE MOLDES
Seleção de Aço para Moldes: P20, 718H, S136 ou NAK80?
Quatro graus pré-endurecidos cobrem a maioria dos moldes de injeção, mas não são intercambiáveis. Eis como o plástico, o número de cavidades e o requisito de superfície escolhem o aço por si.
Resposta curta: escolha o aço primeiro pelo plástico, depois pelo número de cavidades. Uma peça de ABS ou PP comum numa ferramenta de 2 cavidades para 200.000 tiragens é um bloco pré-endurecido P20 ou 718H e nada mais. Peças transparentes ou de alto brilho requerem NAK80 ou um 718H bem polido. PVC, CPVC, acetal, graus retardadores de chama e qualquer material que liberte ácido à temperatura de fusão requerem um grau inoxidável como o S136. Adicione carga abrasiva e o requisito de dureza aumenta antes de a liga sequer mudar.
A maioria das discussões sobre aço de molde no início de um projeto são na verdade sobre risco: um comprador quer o bloco mais barato que sobreviverá ao programa, e um moldador quer o grau que não voltará como uma queixa de polimento ou corrosão. Este guia estabelece onde cada um dos quatro graus pré-endurecidos comuns se situa realmente, como falham e as questões que vale a pena responder antes de se cortar aço.
Comece pelo plástico, não pelo aço
Três propriedades da resina decidem a maior parte da escolha antes de existir o desenho da ferramenta:
- Corrosividade. PVC, CPVC, POM, ABS retardador de chama e alguns graus halogenados libertam subprodutos ácidos ou agressivos à temperatura de fusão. Numa cavidade não inoxidável, atacam o polimento, depois a superfície e depois a peça. Isto é uma conversa sobre inoxidável (S136, ou 2316 como alternativa), não sobre dureza.
- Abrasividade. Fibra de vidro, carga mineral, carga cerâmica e alguns masterbatches desgastam o gate, o runner e a superfície da cavidade. A abrasão é um problema de dureza e revestimento, portanto a resposta é um grau mais duro (H13 endurecido em massa ou uma superfície nitretada), não um mais polido.
- Requisito de superfície. Um painel classe A visível, uma lente, um guia de luz ou uma peça médica com acabamento espelhado precisa de um aço que possa ser polido até uma superfície sem defeitos e a mantenha. O NAK80 existe exatamente para isto, e o 718H é o cavalo de batalha quando o requisito é alto brilho em vez de ótico.
Se dois desses três apontarem em direções diferentes, a ferramenta normalmente divide-se: um inserto de cavidade inoxidável numa base padrão, ou um inserto endurecido apenas no gate. Isso é engenharia normal, não um compromisso.
Onde os quatro graus se situam realmente
Todos os quatro são fornecidos pré-endurecidos, o que significa que a cavidade pode ser usinada e colocada em produção sem um ciclo de endurecimento e a distorção que o acompanha. As diferenças estão na dureza, na limpeza e no teor da liga.
| Grau | Dureza típica pré-endurecida | Pontos fortes | Limitações |
|---|---|---|---|
| P20 (família 1.2311 / 1.2312) | Cerca de 28–34 HRC | Ferramentas grandes, simples, de baixa cavidade; protótipos e ferramentas de transição; grandes blocos onde custo e disponibilidade são importantes | Polimento elevado em grandes superfícies, resinas abrasivas, programas longos; mais macio que os outros, pelo que o desgaste aparece primeiro no gate |
| 718H (1.2738 modificado) | Cerca de 33–36 HRC | Cavalo de batalha de uso geral para ferramentas médias e grandes; melhor limpeza e capacidade de polimento que o P20 com usinabilidade similar | Ainda não é resistente à corrosão; para resinas com carga de vidro, a área do gate precisa de um inserto mais duro |
| S136 (1.2083, tipo 420 inoxidável) | Cerca de 30–34 HRC | PVC, POM, graus retardantes de chama e médicos; ferramentas húmidas ou com refrigeração deficiente; resistência à corrosão mais bom polimento | Condutividade térmica inferior ao aço carbono; mais macio que um aço-ferramenta temperado, pelo que não é para carga abrasiva em alto volume |
| NAK80 (tipo P21, pré-endurecido) | Cerca de 37–41 HRC | Polimento espelho sem ciclo de endurecimento; peças óticas, cosméticas, guias de luz e visíveis de alto brilho; estável durante polimento prolongado | Não é um grau inoxidável; a dureza ainda está abaixo de um aço-ferramenta revenido e temperado, pelo que volume muito alto ou resina abrasiva continua a ser trabalho para aço tipo H13 |
Duas alternativas pertencem à mesma conversação, embora não sejam pré-endurecidas: um 1.2316 inoxidável onde a resistência à corrosão importa mais que o polimento, e um aço 1.2344 / tipo H13 temperado para cerca de 48–52 HRC onde o volume ou a carga exigem resistência real ao desgaste e a peça justifica o tratamento térmico.
O caminho de decisão que realmente utilizamos
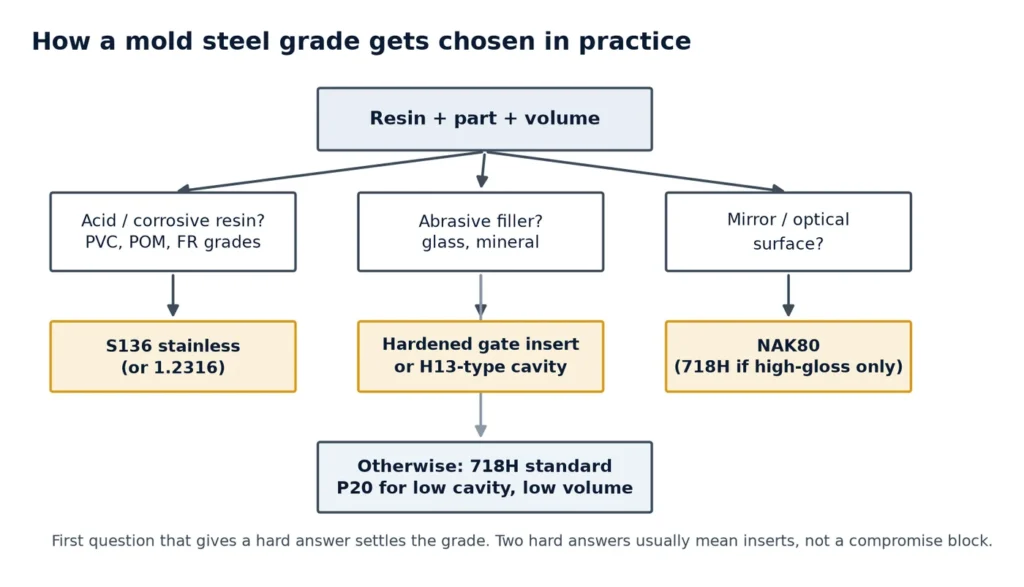
Quatro perguntas, feitas nesta ordem. A primeira que der uma resposta definitiva determina o grau.
- A resina liberta ácido ou corrói o aço? PVC, CPVC, POM, graus retardantes de chama e alguns médicos → inoxidável (S136, ou 2316 onde o polimento é secundário). Pare aqui.
- A resina é abrasiva? Com carga de vidro ou mineral, ou masterbatch altamente carregado → aumentar a dureza. Um graço pré-endurecido com cavidade nitretada ou revestida, ou um inserto endurecido no gate, antes de considerar uma cavidade completa em H13.
- A superfície visível é o produto? Painéis Classe-A sem pintura, lentes, guias de luz → NAK80, ou 718H onde a especificação de polimento é alto brilho em vez de ótico. Neste ponto, as horas de polimento, e não o custo do aço, dominam o risco.
- Quantos ciclos? Abaixo de aproximadamente 100.000 ciclos, P20 ou 718H é proporcional. Acima disso, suba na escala de dureza e espere insertos no gate de qualquer forma.
Tudo o resto — tamanho do bloco, disposição dos insertos, disposição do arrefecimento — segue a escolha do aço, não o contrário. Um molde projetado em torno de um bloco macio não pode ser melhorado mais tarde sem reusinar a cavidade — é por isso que a decisão do aço pertence à fase de projeto e engenharia do molde, não à conversa de compra.
O número de cavidades também altera a resposta
Mais cavidades significa mais da mesma falha repetida, e menos tolerância para um grau que desgasta de forma desigual. Também significa que a área do gate trabalha mais por ciclo. O número de cavidades é definido pela previsão de volume de moldagem por injeção, por isso vale a pena fixá-lo antes de o bloco ser encomendado.
| Número de cavidades | Posição sensata do aço | Atenção a |
|---|---|---|
| 1–2 cavidades | P20 / 718H; S136 apenas se a resina o exigir | Bloco barato, alto polimento — os dois não coexistem |
| 4–8 cavidades | 718H padrão; NAK80 para peças visíveis; insertos de gate endurecidos | Arrefecimento desigual manifesta-se como empenamento muito antes do aço desgastar |
| 16–32 cavidades | Insertos de cavidade em 718H ou NAK80 numa base tensionada; tipo H13 em alto volume | Deriva dimensional entre cavidades; vale a pena planear insertos de reserva desde o primeiro dia |
| 64+ cavidades (tampas, fechos) | Insertos endurecidos, especificação apertada do aço, tratamento térmico controlado | Qualquer variação é multiplicada; certificados de aço e mapeamento de dureza tornam-se rotina |
Como cada grau costuma falhar
Conhecer o modo de falha é como justifica o grau a um comprador que só vê um preço de bloco.
- P20 numa peça visível: o polimento revela inclusões e a superfície nunca atinge a especificação. O molde não está defeituoso; o grau estava errado para o requisito de superfície.
- 718H com resina carregada com vidro: desgaste no canal de injeção e um anel polido e brunido à volta do canal após algumas centenas de milhares de peças. A solução é um inserto de canal endurecido, montado na construção.
- S136 com um ciclo quente e rápido: não é uma falha por corrosão, mas térmica — menor condutividade significa que a cavidade funciona mais quente para o mesmo arrefecimento, e o ciclo ou a deformação paga por isso.
- NAK80 num molde para PVC: o polimento é excelente e a resistência à corrosão não é. O aço inoxidável é a única resposta quando a resina é agressiva.
Pré-endurecido, endurecido em massa ou nitretado
Pré-endurecido significa que o bloco chega à dureza de trabalho e é maquinado diretamente: rota mais rápida, sem distorção, e a razão pela qual P20, 718H, S136 e NAK80 cobrem a maioria dos moldes. O endurecimento em massa (têmpera e revenido após maquinagem grosseira) obtém dureza real para alto volume, ao custo de um ciclo de tratamento térmico, uma tolerância de acabamento e um risco de distorção que tem de ser gerido. A nitretagem coloca uma pele dura numa cavidade pré-endurecida e é um bom compromisso para resina abrasiva a volume moderado — mas a pele é fina, e o repolimento remove-a.
Uma nota prática da construção de moldes: o número de dureza no certificado importa menos do que a consistência em todo o bloco. Duas cavidades cortadas de insertos de dureza diferente desgastam-se de forma diferente, e a qualidade da peça diverge antes de alguém reparar no aço.
O que precisamos de si antes de recomendar aço
Podemos propor um grau numa troca se estes seis itens estiverem em cima da mesa:
- Resina e grau (incluindo tipo e percentagem de carga, e qualquer retardador de chama).
- Superfície exigida: classe cosmética, textura ou acabamento SPI, requisito ótico.
- Volume de produção alvo para o molde, e se o molde pode ser re-cortado ou re-insertado mais tarde.
- Número de cavidades e tempo de ciclo esperado.
- Tamanho da peça e espessura da parede — isto determina o tamanho do bloco e o arrefecimento mais do que a liga.
- Qualquer restrição no molde: base existente para reutilizar, peso de transporte, ou uma especificação de aço do cliente.
Com isso, o grau, o layout dos insertos e o detalhe do canal seguem-se rapidamente. Se o tipo de molde ainda estiver em aberto, a comparação na nossa página de tipos de molde restringe as opções antes de se discutir o aço. Sem eles, qualquer recomendação é um palpite disfarçado de engenharia.
Perguntas frequentes
O NAK80 é sempre melhor que o 718H para uma peça brilhante?
Não. O NAK80 proporciona um polimento espelhado de forma mais fiável e mantém-no durante longos períodos de polimento, razão pela qual é adequado para trabalhos óticos e de alto brilho. Para uma peça classe A pintada ou texturizada em volumes moderados, o 718H atinge o requisito com menor risco em termos de disponibilidade e custo. A decisão reside na especificação do polimento, não na palavra brilho.
Podemos começar com P20 e melhorar o aço mais tarde?
Só refazendo a cavidade. Um bloco macio que já foi usinado não pode ser transformado num endurecido sem ser reusinado, e as dimensões do alojamento já estão fixas. Se a previsão de volume for genuinamente incerta, a via prática é um graço pré-endurecido ligeiramente superior ao P20 e inserções no ponto de injeção.
O aço inoxidável resolve os problemas de aderência e corrosão?
Resolve a parte da corrosão e é a escolha certa para PVC, POM e resinas retardadoras de chama. Não resolve a aderência: isso é uma questão de ângulo de saída, ejeção e textura superficial. Espere que as cavidades em inoxidável necessitem dos mesmos ângulos de saída que qualquer outro aço.
Como verificamos o aço que recebemos?
Solicite o certificado da fundição com o número do lote, verifique a dureza em vários pontos do bloco em vez de apenas um, e confirme que a análise corresponde ao graço encomendado. Em ferramentas multi-cavidade, mantenha os certificados com a documentação da ferramenta para que uma inserção posterior possa ser correspondida.
Tem uma peça que precisa do aço certo?
Envie a resina, o requisito de superfície, a previsão de volume e o desenho da peça. Nós responderemos com o graço, o esquema das inserções e os riscos que vale a pena eliminar no projeto antes do corte do aço.