Capacidade

Tipos de Molde e Opções de Ferramentaria

Moldes de duas placas, três placas, fluxo quente, multicavidade, empilhados e de dupla injeção – e como escolher o mais adequado para a sua peça e volume de produção.

Tipos de ferramentas que fabricamos

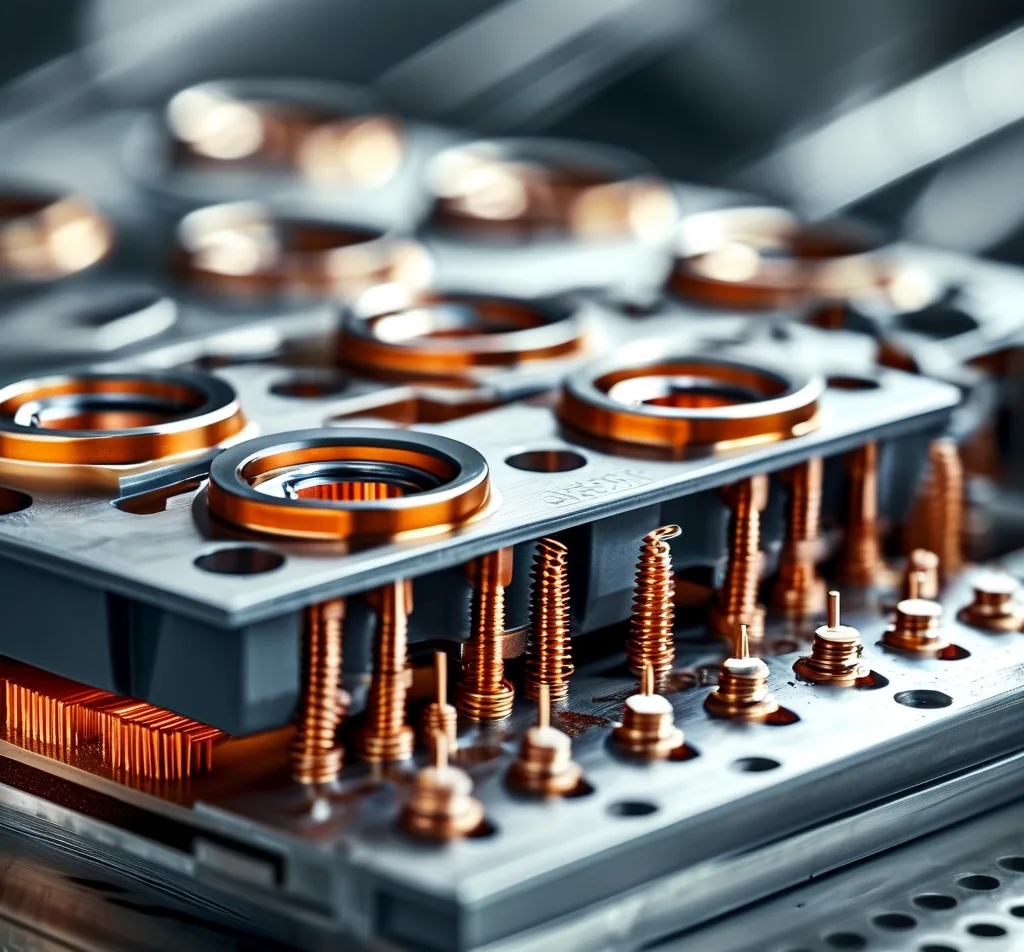
Hot runner manifold with heated nozzles

Sistemas de fluxo quente

Sem canal de alimentação para reciclar, ciclo mais curto e melhor equilíbrio de cavidades. Um fluxo quente paga-se a si próprio assim que o volume anual justifica o custo mais elevado da ferramenta.
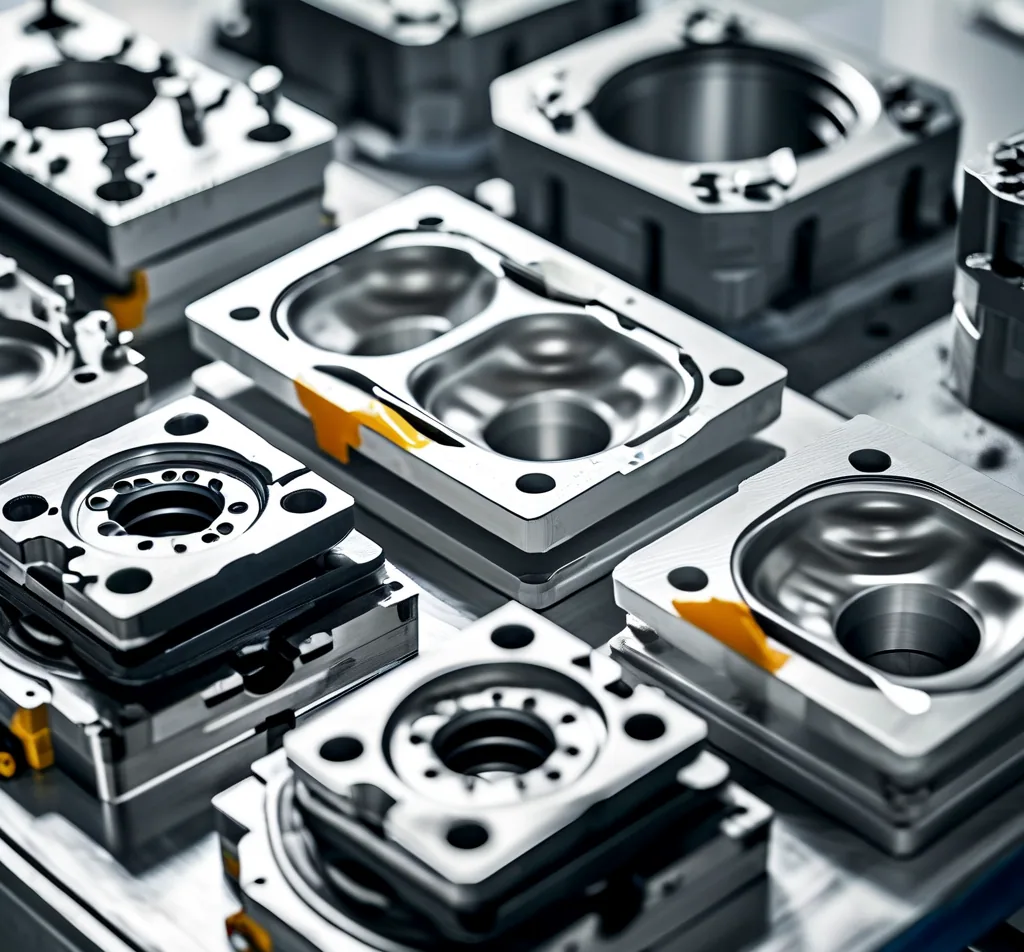
Multi cavity mold insert with polished cavities

Ferramentas multicavidade e de família

Várias cópias de uma peça, ou várias peças do mesmo material, numa única ferramenta. O número de cavidades segue o seu volume anual - não um catálogo.
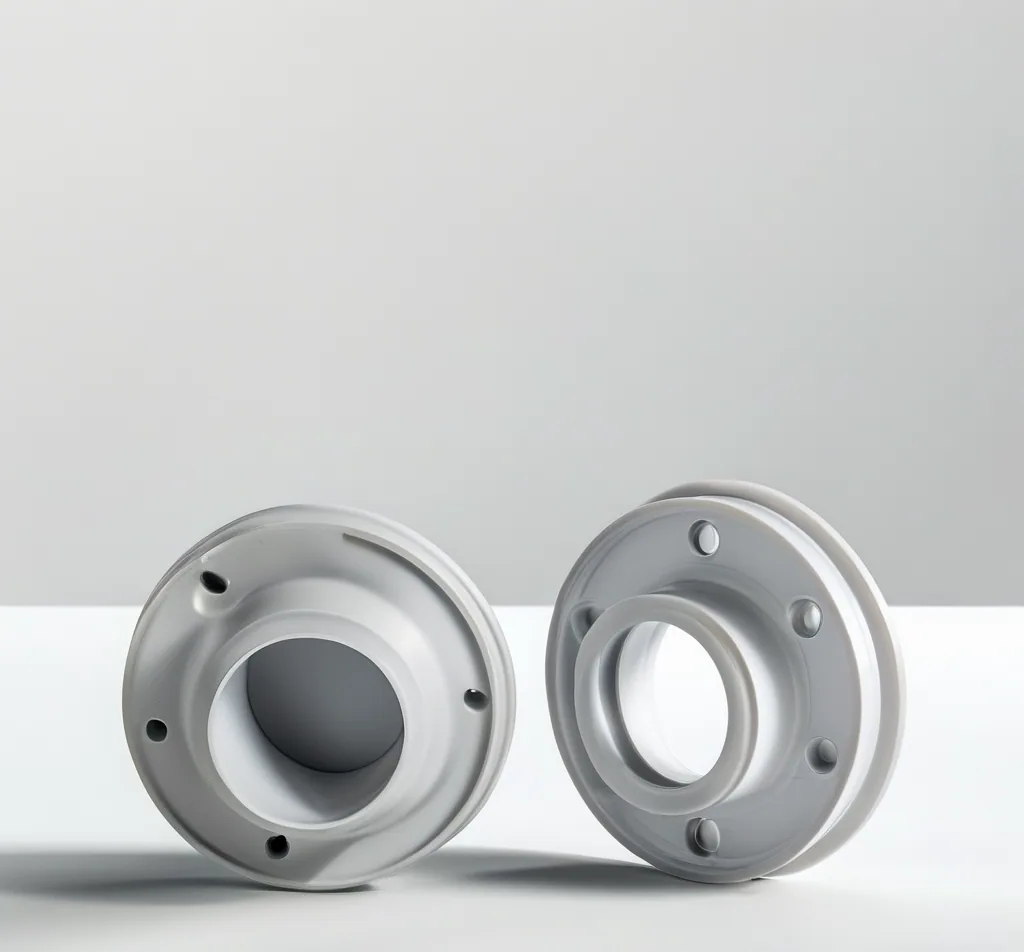
Two shot molded part with hard body and soft overmolded grip

Moldação por dupla injeção e com insertos

Material rígido e macio num único ciclo, ou insertos metálicos moldados diretamente na peça: menos etapas de montagem e uma junção mais resistente.

Escolher entre eles

Tipo de ferramentaMelhor quandoCompensação
Duas placas, fluxo frioGeometria simples, volume baixo a médioDesperdício de canal de alimentação; marca de entrada na peça
Três placasA entrada deve estar na face superior, ou a peça precisa de uma superfície planaCiclo mais longo, mais pontos de manutenção
Fluxo quenteVolume mais elevado, tempo de ciclo apertado, muitas cavidadesCusto mais elevado da ferramenta; necessita de bom controlo de temperatura
Multicavidade / famíliaVárias peças com o mesmo material e tamanho semelhanteCada cavidade tem de ser equilibrada e mantida
Molde empilhadoVolume muito elevado com tonelagem de máquina limitadaBase de molde complexa, manutenção cuidadosa
Dupla injeção / insertoMateriais combinados, ou insertos metálicos dentro do plásticoMáquina e ferramentaria especiais, desenvolvimento mais longo

Como é decidido o tipo de molde

Revisão da peça e função

O que a peça tem de fazer, quais superfícies são visíveis e quais tolerâncias realmente importam – isso decide mais do que apenas o desenho.

Volume e tempo de ciclo

A quantidade anual define o número de cavidades, o sistema de canais e a escolha do aço. Um molde comprado para baixo volume não é económico para alto volume.

Material e retração

A retração, o comprimento de fluxo e o teor de fibra de vidro decidem a posição do ponto de injeção e o layout de arrefecimento, e se um distribuidor quente é sensato.

Aprovação do projeto do molde

Recebe o layout do molde, o plano de extração e o design de arrefecimento para aprovação antes de qualquer corte de aço.

Construção, ensaio e iteração

Usinagem, ajuste, ensaio e correções, documentadas em cada fase, com amostras até a peça cumprir o desenho e o requisito cosmético.

Perguntas frequentes

Quantas cavidades deve ter um molde?

Segue o volume anual e a máquina que o irá operar. Normalmente comparamos dois ou três layouts de cavidades face ao tempo de ciclo e custo do molde, e deixamos que escolha.

Quando é que um distribuidor quente justifica o custo extra?

Quando o tempo de ciclo, o desperdício de canais e o equilíbrio de cavidades importam – geralmente em volumes mais altos ou com muitas cavidades. Em baixo volume, um distribuidor frio é normalmente mais barato no total.

Um molde pode ser atualizado mais tarde?

Sim, e o projeto permite: podem ser adicionados inserts para aumentar o número de cavidades, ou um coletor de distribuidor quente pode ser planeado desde o início para que a alteração permaneça simples.

Também fabricam moldes de fundição por injeção e ferramentas de protótipo?

Construímos moldes de fundição de alumínio e ferramentas de protótipo ou de transição na mesma oficina, o que encurta o percurso desde a peça de amostra até à produção em série.

Não tem a certeza de que tipo de ferramenta precisa?

Envie a peça, o material e a quantidade anual – recomendaremos um tipo de ferramenta e explicaremos os compromissos antes de se comprometer.

Scroll to Top