
Economia do Ferramental
O Que Determina o Custo de um Molde de Injeção? Sete Fatores que os Compradores Podem Verificar
Dois orçamentos para a mesma peça podem diferir em 40%. Quase sempre por estas sete razões — e seis delas são visíveis no próprio orçamento.
Resposta curta: um molde de injeção custa o que custa devido a sete fatores — a geometria da peça, o número de cavidades no molde, o grau e dureza do aço, a estrutura do molde (duas placas, três placas, hot runner, guias), o acabamento e textura superficial, as tolerâncias que a peça tem de manter, e a quantidade de validação e documentação que deseja antes do envio do molde. Altere qualquer um destes e o valor muda com ele.
É por isso que um orçamento de molde não é um valor único que se pode comparar como o preço de um rolamento. É um conjunto de escolhas de engenharia com um número associado. A pergunta útil nunca é “porque é o seu mais caro”, mas sim “quais as escolhas que são diferentes”. Abaixo estão os sete fatores que decidem quase tudo, mais a lista de verificação que usamos quando um comprador nos pede para explicar uma diferença entre duas ofertas.
1. Geometria da peça, ou quanto o molde tem de fazer
Antes de qualquer corte de aço, o desenho da peça já decide uma grande parte do molde. Uma caixa plana com paredes uniformes de 2 mm, ângulo de saída generoso e uma linha de separação é um molde simples. O mesmo volume com seis reentrâncias, uma grelha de nervuras de 0,6 mm, uma superfície de qualidade ótica numa face e uma rosca que não pode ser danificada é um projeto diferente.
O que aumenta o custo aqui: reentrâncias que necessitam de guias, elevadores ou núcleos retráteis; núcleos finos e profundos que necessitam de insertos ou cobre-berílio; transições de espessura de parede que causariam afundamentos sem arrefecimento extra; pontos de injeção que não podem ser colocados numa face oculta; e qualquer característica que force a linha de separação para uma superfície visível.
É aqui que uma análise de design para fabrico ganha o seu lugar. Mover uma nervura, adicionar um grau de ângulo de saída ou deslocar um ponto de injeção pode eliminar uma guia do molde — vale mais do que qualquer negociação sobre taxas horárias. Um orçamento sem uma nota de DFM é um preço num desenho que ninguém questionou.
2. Número de cavidades
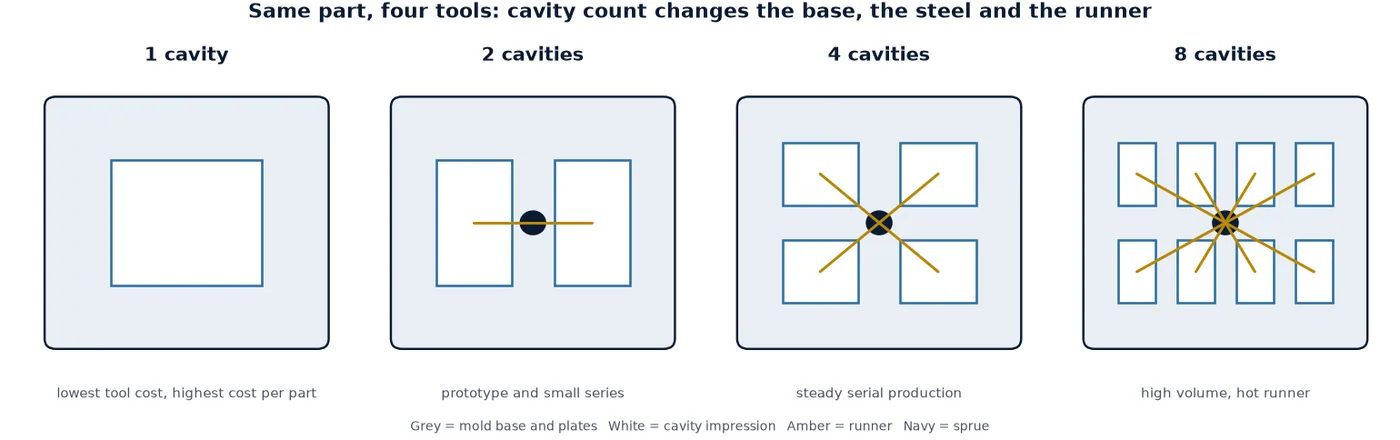
O número de cavidades é a maior alavanca, porque multiplica tudo o resto: uma base maior, mais aço, mais horas de maquinação, um hot runner maior e uma prensa maior para o operar.
É também a alavanca que os compradores mais frequentemente interpretam mal, porque a aritmética só funciona acima de um volume de equilíbrio. Um molde de cavidade única é o mais barato de construir e o mais caro por peça. Um molde de oito cavidades custa mais a construir, mas distribui esse custo por oito peças por ciclo. Entre estes dois pontos há um volume abaixo do qual as cavidades extra simplesmente nunca são preenchidas, e pagou por aço que não utiliza.
- Protótipo ou baixo volume, ou várias variantes da mesma família: uma ou duas cavidades, por vezes um molde familiar com insertos intercambiáveis.
- Produção em série estável com previsão estável: quatro a oito cavidades é o equilíbrio habitual para peças pequenas e médias.
- Alto volume, peça pequena, programa longo: dezasseis cavidades e acima só fazem sentido com um hot runner e uma prensa que o consiga operar.
Ao comparar ofertas, verifique o arranjo das cavidades além da contagem: um arranjo familiar 2+2 e um arranjo linear de quatro cavidades ambos dizem “4” mas não são o mesmo molde.
3. Aço do molde e dureza
O aço é onde duas cotações para a ferramenta “igual” divergem silenciosamente. O grau decide como a cavidade é usinada, como é polida, como sobrevive a uma resina abrasiva ou corrosiva e quantos ciclos dura.
| Aço | Dureza | Escolhido quando |
|---|---|---|
| P20 / 1.2311 | cerca de 28-32 HRC, pré-endurecido | Peças de uso geral em ABS, PP, PE, PS; volumes moderados; a opção económica padrão. |
| 718H / 1.2738 | cerca de 33-36 HRC, pré-endurecido | Cavidades maiores, melhor capacidade de polimento, vida útil ligeiramente superior ao P20 para a mesma rota de usinagem. |
| S136 / 1.2083 | cerca de 30 HRC pré-endurecido, ou 48-52 HRC após endurecimento | Peças transparentes, superfícies óticas, peças para contacto médico e alimentar, PVC e outros fundidos corrosivos. |
| NAK80 | cerca de 38-41 HRC, pré-endurecido | Texturas finas e superfícies cosméticas de alto brilho onde o risco de polimento deve permanecer baixo. |
| H13 / 1.2344 | 48-52 HRC após endurecimento | Resinas com carga de vidro ou altamente abrasivas, volumes muito elevados, ferramentas para produção de longa duração. |
Duas coisas a verificar numa cotação: se o aço é nomeado de todo — “aço de molde importado” não é uma especificação — e se a dureza é indicada para os insertos de cavidade e núcleo, e não apenas para a base. Poliamida com carga de vidro numa cavidade de 30 HRC erode a área do ponto de injeção muito antes da ferramenta atingir a vida útil nominal, e manifesta-se como uma linha de rebarba no ponto de injeção, não como uma reclamação de garantia.
4. Estrutura do molde
A estrutura é a parte da cotação que os compradores menos leem e os fornecedores mais variam. Uma ferramenta de duas placas com canal de distribuição frio é a linha de base. Tudo o que for além disso acrescenta custo, e cada adição deve ser justificada pela peça ou pelo volume.
- Três placas: permite um ponto de injeção central numa peça onde um ponto lateral deixaria uma marca numa face visível. Acrescenta um segundo curso de abertura e mais trabalho nas placas.
- Canal de distribuição quente: elimina desperdício do canal de distribuição e encurta o ciclo, mas acrescenta um coletor, gotas, aquecedores, termopares e um controlador. É um item de manutenção para a vida útil da ferramenta, não uma compra única.
- Deslizantes, elevadores, núcleos retráteis: cada elemento móvel é usinagem, montagem, guiamento, superfícies de desgaste — e uma potencial fuga ou um potencial bloqueio.
- Ejeção: pinos são os mais baratos, uma placa ou manga de extração é mais suave em paredes finas e superfícies cosméticas.
- Padrão da base: uma base de marca (DME, Hasco) custa mais do que uma usinada localmente, e permite componentes intercambiáveis mais tarde.
- Dupla injeção: um prato giratório altera a arquitetura da ferramenta, não apenas a cavidade.
Uma pergunta útil para o fornecedor: quais elementos desta estrutura são determinados pela minha peça, e quais são determinados pela sua prática padrão? A resposta geralmente explica uma grande parte de uma diferença de preço.
5. Acabamento superficial e textura
O acabamento é especificado como um grau, não como um adjetivo. A norma de acabamento de moldes SPI varia de A1 (polimento elevado, ótico) passando por A2-A3, B1-B3, C1-C3 até D1-D3 (texturado). Cada etapa altera a quantidade de polimento manual que a cavidade necessita, e o polimento são horas de trabalho especializado que não podem ser automatizadas.
Uma superfície polida A2 numa nervura profunda é genuinamente difícil; o mesmo grau numa placa plana é rotineiro. As texturas acrescentam uma camada: o grão deve ser gravado de forma consistente em cada cavidade, e grãos profundos precisam de ângulo de saída que o desenho da peça pode não ter. Aplicada após a construção do molde, o ângulo já está cortado — e uma textura que puxa mostra-se como marcas de arrasto em cada peça.
Conselho prático: indique o grau de acabamento e a referência da textura na ordem de compra, e peça uma placa de amostra ou um testemunho fotografado da cavidade real antes da aceitação do molde. “Acabamento mate” não significa nada entre dois fornecedores, e não significa nada numa disputa.
6. Tolerâncias e capacidade do processo
Cada dimensão que aperta é simultaneamente uma decisão de maquinação, uma decisão de inspeção e uma decisão de processo. Um molde que tem de manter uma posição de 0,02 mm em três características é construído e verificado de forma diferente de um que mantém 0,1 mm nas mesmas características.
As peças plásticas também movem-se após a ejeção. A classe de tolerância, a posição do canal de alimentação, o arrefecimento e a pressão de compactação determinam se uma dimensão é estável, portanto, uma tolerância apertada numa característica com empenamento não é resolvida pela precisão de maquinação — é resolvida pelo arrefecimento e pelo desenho do canal de alimentação, o que é trabalho do molde.
A forma clara de especificar isto é através de uma norma de tolerância em vez de um desenho cheio de números apertados: as classes DIN 16742 para peças plásticas são amplamente compreendidas, e forçam a conversa para quais dimensões realmente importam. Pergunte quais dimensões aparecerão no relatório dimensional. Se a resposta for “todas”, pergunte quais serão capazes, não apenas conformes — são coisas diferentes.
7. Validação, documentação e vida útil do molde
O último grupo é invisível num desenho mas visível num orçamento: o que acontece entre a primeira peça injetada e a entrega.
- Âmbito do ensaio: um T1 com fotografias, ou um T1 com um relatório dimensional completo, inspeção de primeiro artigo e um estudo de capacidade.
- Documentação: certificados de material, certificados do aço, relatórios de dureza, análise de fluxo, manual de manutenção, lista de peças sobressalentes, conjunto de desenhos do molde.
- Objetivo de vida útil do molde: 100.000 peças e 1.000.000 de peças não são o mesmo molde — aço diferente, superfícies de desgaste diferentes, insertos sobressalentes diferentes.
- Sobressalentes e capacidade de manutenção: um inserto de cavidade sobressalente, ligações de água standard, acoplamentos rápidos, um arranjo de elevação que corresponda ao seu guindaste.
Esta é a parte que mais frequentemente desaparece quando um comprador pressiona por um valor mais baixo, e a parte que decide quanto custa o molde ao longo de cinco anos, em vez de no dia da aprovação.
Os sete fatores numa só página
| Fator | O que aumenta o custo | O que pode decidir antes de aprovar |
|---|---|---|
| Geometria da peça | Reentrâncias, núcleos profundos e finos, ausência de ângulo de saída, portas de injeção em faces visíveis | Aceitar uma alteração de DFM: a remoção de um deslizador é uma poupança real |
| Número de cavidades | Mais cavidades, arranjos familiares, canais de distribuição desequilibrados | Ajustar o número de cavidades ao volume realista, não à previsão mais otimista |
| Aço do molde | H13 temperado, S136 para ótica ou corrosão, blocos grandes | Especificar o grau e a dureza para a cavidade e o núcleo |
| Estrutura | Sistema de distribuição a quente, molde de três placas, deslizadores, elevadores, base de marca | Limitar os elementos móveis ao que a peça realmente necessita |
| Acabamento | Polimento elevado, textura profunda, polimento em nervuras profundas | Especificar o grau SPI e a referência da textura |
| Tolerância | Muitas dimensões apertadas, estudos de capacidade em todas elas | Escolher as dimensões críticas, usar as classes DIN 16742 nas restantes |
| Validação | FAI, capacidade, documentação de nível PPAP, sobressalentes, longa vida útil do molde | Decidir o pacote de entrega antes da construção do molde, não depois |
Como comparar dois orçamentos de molde sem ser enganado
Quando duas propostas para a mesma peça diferem, percorra esta lista por ordem. Na nossa experiência, a diferença é explicada pelos itens três e oito muito mais frequentemente do que pelos custos de mão-de-obra.
- Número de cavidades e arranjo — é o mesmo molde, ou o mesmo número com um arranjo diferente?
- Grau do aço, fabricante e dureza para a cavidade e o núcleo.
- Base do molde: marca standard, espessura das placas, ou uma base usinada localmente.
- Sistema de distribuição a quente: marca, número de pontos de injeção, controlador incluído ou não.
- Elementos móveis: quantos deslizadores, elevadores e núcleos recolhíveis.
- Acabamento: grau SPI por superfície, referência da textura, quem paga a gravação.
- Âmbito do ensaio e documentação: quantos ensaios, que relatórios, que certificados.
- Objetivo de vida útil do molde, garantia e peças sobressalentes.
Se um orçamento não conseguir responder por escrito aos itens um a quatro, o preço ainda não é comparável — não como posição de negociação, mas como um facto sobre o que é um molde.
O que incluímos num orçamento de molde
Os nossos próprios orçamentos são baseados numa análise de conceito e não apenas num desenho: uma etapa de conceção de molde e DFM antes da encomenda do aço, um arranjo de cavidades que pode visualizar, o aço e a dureza especificados, e um plano de ensaio que indica o que o pacote de inspeção irá conter. Quando a peça entra em produção, o mesmo molde alimenta a nossa própria sala de moldagem por injeção, razão pela qual a estrutura e o arrefecimento são discutidos antecipadamente e não apenas no T1.
Se desejar uma segunda opinião sobre um orçamento que já possui, envie o desenho e a proposta: diremos quais dos sete fatores estão por trás do valor, e se o molde descrito é o molde que solicitou. Envie um desenho e responderemos primeiro com uma nota de DFM.
Perguntas frequentes
Um maior número de cavidades reduz sempre o custo por peça?
Não. Reduz o tempo de máquina por peça, mas apenas quando o volume é suficientemente elevado para preencher todas as cavidades. Abaixo desse ponto de equilíbrio, pagou pelo aço, uma base maior e uma prensa maior que ficam paradas, e o custo por peça é pior do que numa ferramenta de duas cavidades.
Um hot runner é sempre a opção mais rápida?
Encurta o ciclo e elimina desperdício de canais, e em volumes elevados com peças pequenas normalmente compensa o investimento. Também adiciona um coletor, aquecedores, termopares e um controlador para manter, e requer uma resina limpa e consistente. Para baixos volumes ou resinas sensíveis ao tempo de residência, um cold runner é frequentemente a melhor escolha de engenharia.
Posso começar com uma cavidade e adicionar mais depois?
Raramente. A base do molde, o bloco de aço e o layout de arrefecimento são cortados para um número fixo de cavidades. O que pode fazer é projetar a peça e a base para que uma ferramenta familiar ou insertos intercambiáveis sejam possíveis, o que é uma decisão a tomar na revisão de projeto, não depois de a ferramenta existir.
Porque é que o mesmo desenho de peça pode receber orçamentos que diferem em 40 por cento?
Porque os orçamentos normalmente não são para a mesma ferramenta. Diferenças no número de cavidades, grau de aço, marca do hot runner, número de corrediças, trabalho de textura e pacote de validação explicam a maior parte. As taxas de mão-de-obra explicam muito menos do que os compradores assumem.
A minha peça tem um rebaixo. Isso significa corrediças?
Nem sempre. Um rebaixo pode por vezes ser tratado por um elevador, um núcleo recolhível, um bump-off ou uma pequena alteração de projeto que o elimina totalmente. Cada opção tem um custo e perfil de manutenção diferentes — exatamente o tipo de escolha que uma revisão DFM deve colocar à sua frente.
Quanto custa um molde?
Deliberadamente não publicamos valores, porque o número depende dos sete fatores acima e um valor publicado só seria preciso para uma peça específica. Envie o desenho, a resina, o volume anual e o requisito de acabamento, e a cotação indicará o aço, a estrutura e o âmbito de inspeção para que possa comparar adequadamente.
Envie um desenho, receba uma nota DFM
Indique-nos a resina, o volume anual e o requisito de superfície. Responderemos com uma proposta de cavidades, o aço que usaríamos e o pacote de inspeção, para que o valor na cotação tenha fundamento.