
RESOLUCIÓN DE PROBLEMAS
Defectos de moldeo por inyección: Alabeo, hundimiento, pieza incompleta y rebaba
Cuatro defectos cubren la mayoría de lo que enfrenta un moldeador. Lea la firma, verifique las causas económicas, y solo entonces decida si la solución está en el proceso o en el acero.
El alabeo, las marcas de hundimiento, las piezas incompletas y la rebaba representan la gran mayoría de los defectos de moldeo por inyección que llegan a un fabricante de moldes o a un moldeador como una queja. Parecen no estar relacionados — una pieza está doblada, otra tiene una hendidura, una tercera está incompleta, una cuarta tiene una fina aleta de plástico donde el molde debería haber sellado — pero comparten una única raíz: el plástico cambió de volumen a un ritmo diferente, en un lugar diferente, de lo que el molde asumió cuando fue mecanizado.
Ese marco es importante porque le indica dónde buscar primero. Los ajustes del proceso pueden compensar el cambio de volumen hasta cierto punto, y más allá de ese punto ningún ajuste servirá: el molde tiene que cambiar. Las secciones siguientes abordan cada defecto en ese orden — lea la firma, verifique las causas económicas, luego decida si se enfrenta a un problema de proceso o a un problema del acero.
Lea la firma antes de tocar un ajuste
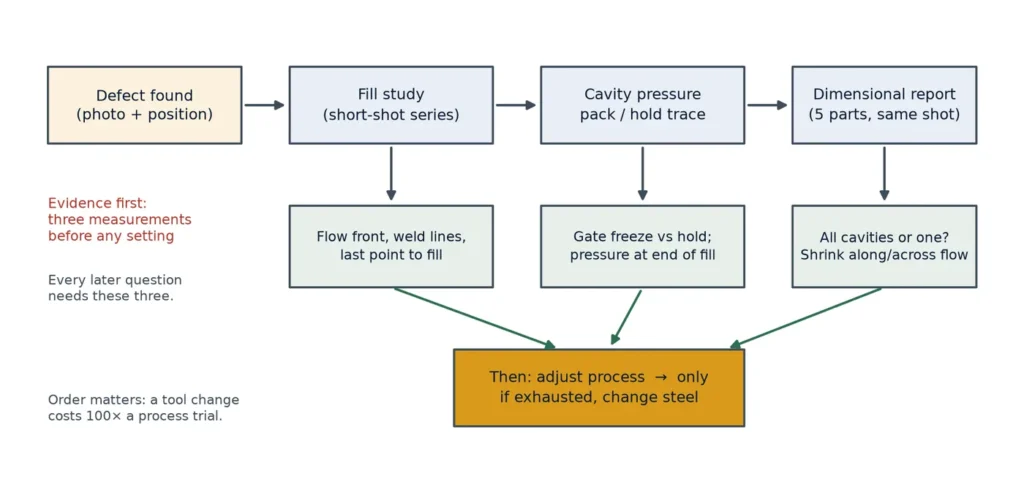
Cada uno de estos defectos deja evidencia sobre dónde comenzó. Antes de mover un solo parámetro, obtenga tres piezas de información: un estudio de llenado o pieza incompleta que muestre el patrón de llenado, un registro de presión en la cavidad durante el empaquetado y mantenimiento, y un informe dimensional de las primeras piezas buenas. Los moldeadores que omiten este paso pasan días ajustando temperaturas al tanteo; los moldeadores que lo hacen suelen encontrar la causa en la primera hora.
La tabla siguiente es la que debe tener junto a la máquina. Relaciona cada defecto con la primera medición que separa una causa del proceso de una causa del molde.
El lado de las mediciones de esa lista se describe en nuestra página de equipos y control de calidad, y las decisiones de diseño que eliminan la mayoría de estos defectos antes de mecanizar el acero se tratan en diseño e ingeniería de moldes.
| Defecto | Aspecto | Primera medición | ¿Generalmente proceso o molde? |
|---|---|---|---|
| Alabeo | La pieza se curva o tuerce tras la expulsión; planicidad fuera de tolerancia | Contracción medida a lo largo y a través del flujo | Cualquiera — el enfriamiento diferencial es un problema del molde, el empaquetado diferencial es del proceso |
| Marca de hundimiento | Hendidura local en una sección gruesa o opuesta a una nervadura | Mapa de espesor de pared; tiempo de congelado de la entrada vs. tiempo de mantenimiento | Proceso primero, luego diseño de la nervadura |
| Pieza incompleta | Llenado incompleto en el último punto a llenar, o un borde redondeado | Presión al final del llenado vs. capacidad de la máquina | Proceso primero, luego entrada y ventilación |
| Rebaba | Fina aleta en la línea de partición, en los expulsores o en los deslizadores | Fuerza de cierre vs. área proyectada × presión en la cavidad | Proceso primero, luego rigidez de la placa y profundidad de ventilación |
Alabeo: contracción no uniforme
Una pieza moldeada se alabea porque una región se contrajo más que otra, o se contrajo en una dirección diferente. Las resinas semicristalinas como el polipropileno y la poliamida se contraen notablemente más en la dirección del flujo que a través de ella, por lo que una pieza con un patrón de flujo marcado ya es asimétrica antes de añadir cualquier desequilibrio de enfriamiento. Las resinas amorfas se alabean menos por orientación y más por desequilibrio térmico.
Trabaje estos puntos en orden, porque cada uno es más barato de probar que el siguiente:
- Equilibrio de enfriamiento. Mida la temperatura superficial del molde en ambas mitades en varios puntos. Una diferencia de 10 °C entre núcleo y cavidad siempre combará una pieza plana.
- Empaque y mantenimiento. Si la compuerta se congela antes de que termine el mantenimiento, el extremo lejano de la pieza efectivamente no se empaqueta: se contrae libremente mientras el extremo cercano permanece empaquetado. Acorte la trayectoria de flujo, agrande la compuerta o aumente la temperatura de fusión para que la compuerta permanezca abierta más tiempo.
- Temperatura de expulsión. Expulsar demasiado caliente permite que la pieza se mueva mientras aún está blanda; un dispositivo de sujeción o un ciclo más largo a menudo soluciona lo que parece un problema de alabeo.
- Variación del espesor de pared. Las transiciones de grueso a delgado crean un gradiente de temperatura que ninguna estrategia de empaque puede eliminar; si el dibujo lo permite, paredes uniformes son la verdadera solución.
- Ubicación y número de compuertas. Una sola compuerta en un extremo da una trayectoria de flujo larga y orientada; dos compuertas cambian el patrón de orientación y pueden reducir la comba aunque añadan líneas de soldadura.
Cuando se ha agotado la ventana de proceso, los cambios en la herramienta que valen la pena son primero el diseño de enfriamiento (bafles o burbujeadores en núcleos, canales conformales donde la geometría lo permita), luego la posición de la compuerta y luego un dispositivo de expulsión. Un dispositivo de enderezado es una práctica de producción legítima para algunas piezas: es ingeniería honesta, no un parche, siempre que se incluya en la hoja de proceso.
Cuando la geometría de la pieza lo permite, las decisiones de enfriamiento y compuerta que evitan la contracción diferencial se toman durante el análisis de flujo y desarrollo del proceso, no en la prensa.
Marcas de hundimiento: la compuerta se cerró demasiado pronto
Una marca de hundimiento es un déficit local de volumen en la superficie de una pieza cuyo interior aún se está contrayendo después de que la superficie se ha congelado. Las ubicaciones clásicas son los refuerzos gruesos, el lado lejano de las nervaduras y cualquier sección donde la pared se engrosa. La variable de control es si la compuerta aún está abierta y la cavidad aún está empaquetada cuando esa sección gruesa se solidifica.
La primera verificación es el tiempo de congelación de la compuerta frente al tiempo de mantenimiento. Si la compuerta se sella a los 2 segundos y la sección gruesa necesita 8 segundos para solidificarse, los últimos 6 segundos de contracción ocurren sin material del que extraer, y la superficie se hunde. Aumentar la presión de mantenimiento no hace nada una vez que la compuerta está congelada; las respuestas útiles son una compuerta más grande, una fusión más caliente o un mantenimiento más largo con una compuerta que permanezca abierta.
Verificaciones del lado del diseño, en el orden en que valen la pena el esfuerzo:
- Relación nervadura-pared. Las nervaduras al 50–60 % del espesor nominal de pared se llenan y empaquetan sin hundimiento visible; las nervaduras del mismo espesor que la pared casi siempre muestran uno.
- Espesor del refuerzo. Una pared de refuerzo del 60 % del espesor nominal de pared, con un pequeño núcleo hueco, evita la columna sólida que causa el hoyuelo.
- Enfriamiento local. Una sección gruesa con enfriamiento lento es un hundimiento esperando a ocurrir; un bafle o un inserto de alta conductividad en ese punto es a menudo la solución real más barata.
- Contrapresión de gas o espumado donde la aplicación lo permita, lo que elimina por completo la fuerza impulsora del hundimiento.
Tenga cuidado con el atajo tentador de empaquetar más fuerte. El sobre-empaque aumenta la tensión interna y produce un defecto diferente (alabeo o blanqueamiento por tensión), mientras que el hundimiento reaparece tan pronto como la máquina se desvía.
Corto de material: limitado por presión o por volumen
Una pieza que no se llena completamente está pidiendo más presión de la que la máquina puede suministrar a esa temperatura, o más volumen del que el disparo puede proporcionar. Las dos tienen soluciones diferentes, y la forma más rápida de distinguirlas es la traza de presión al final del llenado.
Si la presión de inyección está presionando contra el límite de la máquina mientras el husillo aún se mueve, el flujo está limitado por presión: el fundido está demasiado frío, la entrada o el canal es demasiado pequeño, o la pared es más delgada de lo que la longitud de flujo permite a esa presión. Si el husillo alcanza su límite de posición y la pieza aún está corta, el disparo está limitado por volumen: el colchón al final de la carrera es demasiado pequeño.
- Venteo. El aire atrapado produce un corto de material redondeado, a veces quemado, en el último punto a llenar. Un estudio de corto de material que se detiene justo antes del final muestra si el frente de flujo está siendo ralentizado por la contrapresión del gas atrapado.
- Tamaño de entrada y canal. Las entradas de tamaño insuficiente son una causa común en moldes diseñados para una resina diferente; una resina con mayor viscosidad necesita más área de entrada para el mismo tiempo de llenado.
- Temperatura del fundido y del molde. Aumentar la temperatura del fundido 10 °C reduce la viscosidad lo suficiente para completar un llenado que era marginal; si esa es la única solución que funciona, el área de entrada es el problema real.
- Perfil de velocidad de inyección. Un llenado más rápido reduce el calor perdido hacia la pared del molde; el perfil debe establecerse a partir de un estudio de llenado, no dejarse en el valor por defecto.
Los cortos de material cerca del final del llenado también son el diagnóstico más barato en el taller: ejecute el estudio de llenado con carrera decreciente y fotografíe cada etapa. Le indica el patrón de flujo, las posiciones de las líneas de unión y el último punto a llenar, que son las tres cosas que necesita cualquier otra investigación de defectos.
Rebaba: el molde no está cerrado, por mucha fuerza de cierre que aplique
La rebaba aparece donde las dos mitades del molde no sellan: la línea de partición, alrededor de los expulsores, en los cierres de correderas y en los insertos. El instinto es añadir tonelaje de cierre, y en un molde rígido con placas adecuadas a veces funciona. En un molde con placas delgadas o un área proyectada grande, solo desgasta la máquina y traslada el problema.
Haga primero los cálculos. La fuerza de cierre requerida es el área proyectada de la pieza más el canal, multiplicada por la presión de cavidad al final del empaquetado. Una pieza plana grande a 400 bar de presión de cavidad puede necesitar más tonelaje del que la prensa tiene, en cuyo caso la solución es menor presión de cavidad, un área proyectada más pequeña, o una máquina más grande — no un tiempo de mantenimiento más largo.
Luego revise el molde en sí:
- Ajuste de la línea de partición. Aplique azul de ajuste en las superficies de partición y cierre el molde; el contacto debe ser uniforme y continuo alrededor de la cavidad. Los huecos locales se muestran como rebaba exactamente en esos lugares.
- Flexión de la placa. Los pilares de soporte bajo la placa de cavidad no son opcionales en moldes grandes. Sin ellos, la placa se comba bajo la presión de cavidad y la línea de partición se abre en el centro — rebaba que ninguna fuerza de cierre cura.
- Profundidad del venteo. Los venteos demasiado profundos producen rebaba; los venteos demasiado superficiales causan cortos de material y quemaduras. La profundidad depende de la resina: aproximadamente 0.02 mm para una resina de baja viscosidad, 0.04–0.05 mm para una rígida, con la zona de sellado corta y el venteo aliviado detrás de ella.
- Ajustes de expulsores y correderas. Un orificio de expulsor desgastado produce rebaba antes que la línea de partición; revise el ajuste en lugar de la fuerza de cierre.
Qué enviar cuando se le pide a un fabricante de moldes que revise
La mayoría de las disputas sobre defectos son en realidad disputas sobre pruebas. Un fabricante de moldes puede actuar con una breve lista de datos; sin ella, ambas partes adivinan. Envíe esto:
- Fotografías del defecto, con una escala, y la posición en la pieza marcada en un dibujo.
- La hoja de proceso de la serie que lo produjo: temperaturas de fusión y molde, perfil de velocidad de inyección, presión y tiempo de mantenimiento, tiempo de enfriamiento, fuerza de cierre.
- Una serie de piezas incompletas (tres o cuatro etapas) y el patrón de llenado que muestra.
- Traza de presión en la cavidad durante el mantenimiento y la retención, si la máquina puede registrarla.
- Un informe dimensional de cinco piezas del mismo disparo, con los puntos de medición identificados.
- Qué cavidades están afectadas: todas, una, o un par simétrico. Este único dato a menudo separa un problema del molde de un problema del proceso.
Con esos seis elementos, un defecto que se ha discutido durante una semana suele resolverse en una conversación. Sin ellos, el fabricante de moldes pedirá exactamente esta lista antes de hacer nada más.
Si la conclusión es que el molde debe modificarse, el trabajo se engloba en mecanizado CNC y prototipado; la construcción del molde en sí depende del tipo de molde que esté utilizando.
Preguntas frecuentes
¿Por qué se deforma mi pieza aunque las paredes sean uniformes?
Las paredes uniformes eliminan una causa, no todas. Verifique el enfriamiento diferencial entre el núcleo y la cavidad, el mantenimiento que se detiene cuando la entrada se congela y la anisotropía de contracción en resinas semicristalinas: la contracción en la dirección del flujo puede ser de dos a tres veces la cifra transversal, lo que por sí solo comba una pieza plana.
¿Se pueden eliminar las marcas de hundimiento aumentando la presión de mantenimiento?
Solo mientras la entrada aún esté abierta. Una vez que la entrada se ha congelado, la presión de mantenimiento adicional no puede llegar a la cavidad y el hundimiento no cambiará. Si aumentar la presión de mantenimiento no tiene efecto, mida el tiempo de congelación de la entrada: la solución es una entrada más grande, un material más caliente o un mantenimiento más largo con una entrada que permanezca abierta.
¿Cómo distingo una pieza incompleta de una marca por quemado?
Una pieza incompleta tiene un borde redondeado y sin llenar; un quemado es un área oscura o decolorada, generalmente en el último punto de llenado, causada por gas atrapado que se comprime. Ambas apuntan a la ventilación, pero un quemado significa que el respiradero existe y está bloqueado o es demasiado superficial, mientras que una pieza incompleta puede significar que no hay respiradero en absoluto.
¿El rebaba es siempre un problema de fuerza de cierre?
No. La fuerza de cierre es solo una de cuatro causas. Las otras son una línea de partición que no encaja, la deflexión de la placa bajo la presión de la cavidad y respiraderos que son demasiado profundos. En piezas planas grandes, la rigidez de la placa es más a menudo la culpable que la tonelaje.
¿Qué defectos deberían impedir la aceptación de un molde en T1?
El rebaba en una superficie de cierre, los cortos de inyección que requieren compensación del proceso para llenar y las marcas de hundimiento en una superficie estética normalmente son motivo de corrección antes del muestreo. La deformación debe medirse según el plano en lugar de juzgarse a simple vista, porque una pieza que parece torcida puede estar dentro de tolerancia.
¿Cuánto contribuye la propia resina a estos defectos?
Significativamente. El contenido de carga cambia la contracción y la viscosidad, y una resina más seca fluye de manera diferente a una húmeda. Un defecto que aparece solo con un nuevo lote de resina merece verificar la especificación de secado y el porcentaje de carga antes de modificar el molde.