
УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ
Дефекты литья под давлением: коробление, усадка, недолив и облой
Четыре дефекта охватывают большую часть проблем, с которыми сталкивается литейщик. Прочитайте признаки, проверьте простые причины, и только потом решайте, проблема в процессе или в форме.
Коробление, усадочные раковины, недоливы и облой составляют подавляющее большинство дефектов литья под давлением, которые поступают к изготовителю пресс-форм или литейщику в качестве рекламации. Они кажутся несвязанными — одна деталь изогнута, у другой есть вмятина, третья недолита, у четвёртой тонкая плёнка пластика там, где форма должна была сомкнуться — но у них общий корень: пластик изменил объём с другой скоростью и в другом месте, чем предполагалось при проектировании формы.
Эта концепция важна, потому что она подсказывает, где искать в первую очередь. Настройки процесса могут компенсировать изменение объёма до определённого предела, и за этим пределом никакие корректировки не помогут: форму нужно менять. В разделах ниже каждый дефект рассматривается в этом порядке — прочитайте признаки, проверьте простые причины, затем определите, проблема в процессе или в форме.
Прочитайте признаки, прежде чем менять настройки
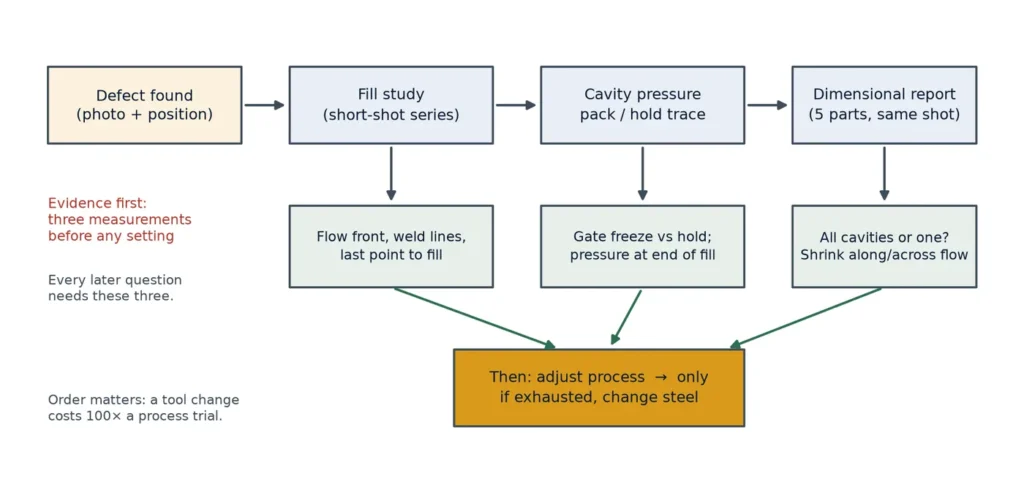
Каждый из этих дефектов оставляет следы о своём происхождении. Прежде чем менять какой-либо параметр, получите три вида информации: исследование недолива или заполнения, показывающее картину заполнения, график давления в полости во время уплотнения и выдержки, и отчёт о размерах первых годных деталей. Литейщики, которые пропускают этот шаг, тратят дни на настройку температур наугад; те, кто его выполняет, обычно находят причину в первый же час.
Таблица ниже — та, которую стоит держать рядом со станком. Она сопоставляет каждый дефект с первым измерением, которое отделяет причину в процессе от причины в форме.
Измерительная сторона этого списка описана на нашей странице оборудование и контроль качества, а проектные решения, которые устраняют большинство этих дефектов ещё до изготовления формы, рассмотрены в разделе проектирование и инжиниринг пресс-форм.
| Дефект | Как выглядит | Первое измерение | Обычно процесс или форма? |
|---|---|---|---|
| Коробление | Деталь изгибается или скручивается после извлечения; плоскостность вне допуска | Усадка, измеренная вдоль и поперёк потока | Любое — дифференциальное охлаждение проблема формы, дифференциальное уплотнение проблема процесса |
| Усадочная раковина | Локальное углубление на толстом участке или напротив ребра | Карта толщины стенки; время затвердевания литника vs время выдержки | Сначала процесс, затем конструкция ребра |
| Недолив | Неполное заполнение в последней точке заполнения или закруглённый край | Давление в конце заполнения vs возможности машины | Сначала процесс, затем литник и вентиляция |
| Облой | Тонкая плёнка на линии разъёма, толкателях или слайдах | Усилие смыкания vs площадь проекции × давление в полости | Сначала процесс, затем жёсткость плит и глубина вентиляции |
Деформация (коробление): неравномерная усадка
Литая деталь коробится, потому что одна её область усаживается больше другой или усаживается в другом направлении. Полукристаллические смолы, такие как полипропилен и полиамид, дают заметно большую усадку вдоль направления потока, чем поперёк него, поэтому деталь с выраженной картиной течения уже асимметрична до добавления любого дисбаланса охлаждения. Аморфные смолы меньше коробятся от ориентации и больше — от теплового дисбаланса.
Проработайте эти пункты по порядку, так как каждый следующий тест дороже предыдущего:
- Баланс охлаждения. Измерьте температуру поверхности формы на обеих половинах в нескольких точках. Разница в 10 °C между пуансоном и матрицей каждый раз будет изгибать плоскую деталь.
- Дожимание и выдержка. Если литник затвердевает до окончания выдержки, дальний конец детали фактически не дожимается — он свободно усаживается, в то время как ближний конец остаётся поджатым. Укоротите путь потока, увеличьте литник или повысьте температуру расплава, чтобы литник дольше оставался открытым.
- Температура при извлечении. Извлечение слишком горячей детали позволяет ей деформироваться, пока она ещё мягкая; оснастка для фиксации или более длительный цикл часто решают проблему, которая выглядит как коробление.
- Изменение толщины стенки. Переходы от толстого к тонкому создают температурный градиент, который никакая стратегия дожима не может устранить; если чертёж позволяет, равномерные стенки — настоящее решение.
- Расположение и количество литников. Один литник на конце создаёт длинный, ориентированный путь потока; два литника меняют картину ориентации и могут уменьшить изгиб, даже несмотря на появление линий спая.
Когда возможности технологического окна исчерпаны, изменения в инструменте, которые окупаются, — это сначала компоновка охлаждения (отражатели или пузырьковые каналы в пуансонах, конформные каналы там, где позволяет геометрия), затем положение литника, затем оснастка для извлечения. Оснастка для правки является допустимой производственной практикой для некоторых деталей — это честная инженерия, а не обходное решение, при условии, что она внесена в технологическую карту.
Там, где геометрия детали оставляет для этого место, решения по охлаждению и литникам, предотвращающие дифференциальную усадку, принимаются во время анализа Moldflow и разработки процесса, а не на прессе.
Утяжины (западины): литник закрылся слишком рано
Утяжина — это локальный дефицит объёма на поверхности детали, внутренняя часть которой продолжает усаживаться после затвердевания поверхности. Классические места — толстые бобышки, обратная сторона рёбер и любые участки, где стенка утолщается. Контролируемая переменная — остаётся ли литник открытым, а полость поджатой, когда этот толстый участок затвердевает.
Первая проверка — время затвердевания литника относительно времени выдержки. Если литник запечатывается через 2 секунды, а толстому сечению требуется 8 секунд для затвердевания, то последние 6 секунд усадки происходят без возможности подтягивания материала, и поверхность втягивается. Повышение давления выдержки ничего не даёт после замерзания литника; полезные меры — увеличение литника, более горячий расплав или более длительная выдержка при открытом литнике.
Проверки со стороны конструкции, в порядке окупаемости усилий:
- Соотношение толщины ребра и стенки. Рёбра толщиной 50–60 % от номинальной стенки заполняются и дожимаются без видимой утяжины; рёбра той же толщины, что и стенка, почти всегда её показывают.
- Толщина бобышки. Стенка бобышки толщиной 60 % от номинальной стенки с небольшим отверстием внутри позволяет избежать сплошного столбика, вызывающего вмятину.
- Локальное охлаждение. Толстый участок с медленным охлаждением — это будущая утяжина; отражатель или вставка с высокой теплопроводностью в этом месте часто являются самым дешёвым реальным решением.
- Газовое противодавление или вспенивание, где это допускается применением, что полностью устраняет движущую силу для образования утяжины.
Будьте осторожны с заманчивым сокращением пути — более сильным дожиманием. Пережатие повышает внутренние напряжения и вызывает другой дефект — коробление или побеление от напряжений — в то время как утяжина появляется снова, как только параметры машины уйдут.
Недолив: ограничение по давлению или объёму
Деталь, которая не заполняется, либо требует большего давления, чем машина может обеспечить при данной температуре, либо большего объёма, чем может обеспечить впрыск. У этих проблем разные решения, и самый быстрый способ их различить — график давления в конце заполнения.
Если давление впрыска упирается в предел машины, пока шнек ещё движется, поток ограничен по давлению: расплав слишком холодный, литник или литниковая система слишком малы, или толщина стенки меньше, чем позволяет длина потока при данном давлении. Если шнек достигает своего позиционного предела, а деталь всё ещё недолита, впрыск ограничен по объёму: подушка в конце хода слишком мала.
- Вентиляция. Захваченный воздух создаёт округлый, иногда подгоревший недолив в последней точке заполнения. Исследование недолива, остановленное непосредственно перед концом заполнения, показывает, замедляется ли фронт потока противодавлением захваченного газа.
- Размер литника и литниковой системы. Недостаточный размер литников — частая причина для пресс-форм, рассчитанных на другую смолу; смола с более высокой вязкостью требует большей площади литника для того же времени заполнения.
- Температура расплава и формы. Повышение температуры расплава на 10 °C снижает вязкость достаточно, чтобы завершить заполнение, которое было на грани; если это единственное решение, которое работает, реальная проблема — площадь литника.
- Профиль скорости впрыска. Более быстрое заполнение уменьшает потери тепла в стенку формы; профиль должен быть установлен на основе исследования заполнения, а не оставлен по умолчанию.
Недоливы в конце заполнения — также самый дешёвый диагностический инструмент в цеху: проведите исследование заполнения с уменьшающимся ходом и сфотографируйте каждый этап. Это покажет вам картину течения, положение линий спая и последнюю точку заполнения — три вещи, которые необходимы для любого другого исследования дефектов.
Облой: форма не закрыта, как бы сильно вы ни зажимали
Облой появляется там, где две половины формы не герметизируются: по линии разъёма, вокруг толкателей, в местах запирания слайдов и вставок. Первый импульс — добавить усилие смыкания, и на жёсткой форме с адекватными плитами это иногда срабатывает. На форме с тонкими плитами или большой проекционной площадью это лишь изнашивает машину и смещает проблему.
Сначала сделайте расчёт. Требуемое усилие смыкания — это проекционная площадь детали плюс литниковая система, умноженная на давление в полости в конце фазы подпрессовки. Большая плоская деталь при давлении в полости 400 bar может требовать большего усилия, чем имеет пресс; в этом случае решение — снизить давление в полости, уменьшить проекционную площадь или использовать машину большего размера — а не увеличивать время подпрессовки.
Затем проверьте саму форму:
- Прилегание линии разъёма. Покройте поверхности разъёма краской и закройте форму; контакт должен быть равномерным и непрерывным вокруг полости. Локальные зазоры проявляются как облой именно в этих местах.
- Прогиб плит. Опорные колонны под плитой с полостями не являются опциональными для крупных форм. Без них плита прогибается под давлением в полости, и линия разъёма открывается посередине — облой, который не устранить никаким усилием смыкания.
- Глубина вентиляции. Вентиляционные каналы, которые слишком глубоки, дают облой; слишком мелкие — вызывают недоливы и подгорания. Глубина зависит от смолы: примерно 0.02 mm для низковязкой смолы, 0.04–0.05 mm для жёсткой, с короткой рабочей частью и увеличенным зазором за ней.
- Прилегание толкателей и слайдов. Изношенное отверстие толкателя даёт облой раньше, чем линия разъёма; проверяйте посадку, а не усилие смыкания.
Что предоставить при обращении к производителю оснастки для анализа
Большинство споров о дефектах на самом деле являются спорами о доказательствах. Производитель оснастки может действовать на основе краткого списка фактов; без него обе стороны лишь строят догадки. Отправьте следующее:
- Фотографии дефекта с масштабом и указанием позиции на детали на чертеже.
- Карту процесса для цикла, в котором он появился: температуры расплава и формы, профиль скорости впрыска, давление и время дожатия, время охлаждения, усилие смыкания.
- Серию недоливов (три-четыре стадии) и демонстрируемую ими картину заполнения.
- График давления в полости в течение фазы дожатия и выдержки, если станок может его регистрировать.
- Отчет по размерам пяти деталей из одного цикла литья с указанием точек измерений.
- Какие гнезда затронуты — все, одно или зеркальная пара. Этот единственный факт часто позволяет отделить проблему с оснасткой от проблемы с процессом.
Имея эти шесть пунктов, дефект, о котором спорили неделю, обычно решается за один разговор. Без них производитель оснастки первым делом запросит именно этот список.
Если вывод заключается в необходимости изменения оснастки, работа попадает под CNC-обработку и прототипирование; сама конструкция оснастки зависит от того, какой тип пресс-формы вы используете.
Часто задаваемые вопросы
Почему деталь коробится, хотя толщина стенок равномерна?
Равномерные стенки устраняют одну причину, но не все. Проверьте дифференциальное охлаждение между пуансоном и матрицей, дожатие, которое прекращается при замораживании литника, и анизотропию усадки в полукристаллических смолах — усадка в направлении течения может быть в два-три раза больше, чем в поперечном, что само по себе приводит к короблению плоской детали.
Можно ли устранить утяжины увеличением давления дожатия?
Только пока литник еще открыт. Как только литник заморожен, дополнительное давление дожатия не может достичь полости, и утяжина не изменится. Если повышение давления дожатия не дает эффекта, измерьте время замораживания литника — решение заключается в увеличении литника, повышении температуры расплава или увеличении времени дожатия при условии, что литник остается открытым.
Как отличить недолив от подгара?
Недолив имеет округлый, незаполненный край; подгар — это темный или обесцвеченный участок, обычно в последней точке заполнения, вызванный сжатием захваченного газа. Оба указывают на проблемы с вентиляцией, но подгар означает, что вентиляционный канал есть, но он заблокирован или слишком мелкий, в то время как недолив может означать полное отсутствие вентиляции.
Всегда ли облой — это проблема усилия смыкания?
Нет. Усилие смыкания — лишь одна из четырех причин. Другие — это неплотное прилегание плоскости разъема, прогиб плит под давлением в полости и слишком глубокие вентиляционные каналы. На крупных плоских деталях жесткость плит чаще является причиной, чем тоннаж.
Какие дефекты должны препятствовать принятию пресс-формы на этапе T1?
Облой на поверхности смыкания, недоливы, требующие корректировки процесса для заполнения, и утяжины на декоративной поверхности обычно являются основаниями для исправления до отбора проб. Деформацию следует измерять по чертежу, а не оценивать на глаз, потому что деталь, которая выглядит изогнутой, может находиться в пределах допуска.
Насколько сильно сам материал влияет на эти дефекты?
Значительно. Содержание наполнителя меняет усадку и вязкость, а сухой материал течёт иначе, чем влажный. Дефект, который появляется только с новой партией материала, стоит проверить на соответствие спецификации по сушке и процентному содержанию наполнителя, прежде чем вносить изменения в пресс-форму.