
عیبیابی
عیوب قالبگیری تزریقی: تابیدگی، فرورفتگی، پرنشدگی و فلش
چهار عیب، بخش عمده چالشهای یک قالبگیر را پوشش میدهد. ابتدا نشانه را بخوانید، علل ساده را بررسی کنید و سپس تصمیم بگیرید که پاسخ در فرآیند است یا در قالب.
تابیدگی، فرورفتگی، پرنشدگی و فلش، اکثریت عیوب قالبگیری تزریقی را تشکیل میدهند که به عنوان شکایت به سازنده قالب یا قالبگیر میرسند. به نظر نامرتبط میآیند — یک قطعه خم شده، دیگری فرورفتگی دارد، سومی ناقص است و چهارمی یک لبه نازک پلاستیک در جایی دارد که قالب باید آببندی میشد — اما همه یک ریشه مشترک دارند: پلاستیک با نرخی متفاوت و در مکانی متفاوت از آنچه قالب در زمان ساخت فرض کرده بود، تغییر حجم داده است.
این چارچوب مهم است زیرا به شما میگوید ابتدا کجا را بررسی کنید. تنظیمات فرآیند تا حدی میتوانند تغییر حجم را جبران کنند، و فراتر از آن نقطه، هیچگونه تنظیم دستی کمکی نخواهد کرد: قالب باید تغییر کند. بخشهای زیر هر عیب را به همین ترتیب بررسی میکنند — نشانه را بخوانید، علل ساده را بررسی کنید، سپس تصمیم بگیرید که با مشکل فرآیند روبرو هستید یا مشکل قالب.
قبل از تغییر هر تنظیمی، نشانه را بخوانید
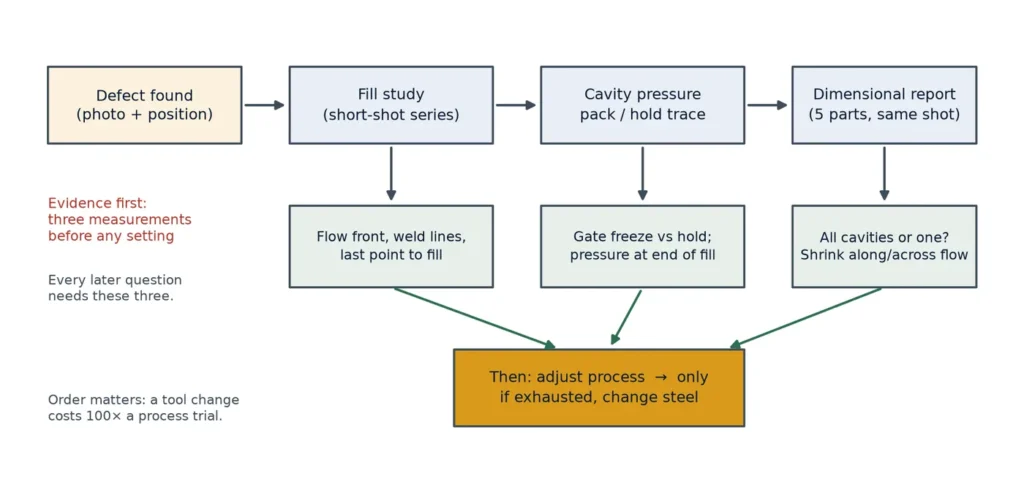
هر یک از این عیوب، شواهدی درباره نقطه شروع خود به جا میگذارند. قبل از تغییر حتی یک پارامتر، سه اطلاعات را جمعآوری کنید: یک مطالعه پرنشدگی یا پر شدن که الگوی پر شدن را نشان میدهد، ردیابی فشار حفره در طول بستهبندی و نگهداری، و یک گزارش ابعادی روی اولین قطعات سالم. قالبگیرانی که این مرحله را نادیده میگیرند، روزها را صرف تنظیم دما به صورت تجربی میکنند؛ قالبگیرانی که این کار را انجام میدهند، معمولاً علت را در اولین ساعت مییابند.
جدول زیر جدولی است که باید کنار دستگاه نگه دارید. هر عیب را به اولین اندازهگیری که علت فرآیندی را از علت قالب جدا میکند، مرتبط میسازد.
بخش اندازهگیری این لیست در صفحه تجهیزات و کنترل کیفیت ما توضیح داده شده است، و تصمیمات طراحی که اکثر این عیوب را قبل از ساخت قالب حذف میکنند، در بخش طراحی و مهندسی قالب پوشش داده شدهاند.
| عیب | ظاهر | اولین اندازهگیری | معمولاً فرآیند یا قالب؟ |
|---|---|---|---|
| تابیدگی | خمشدگی یا پیچخوردگی قطعه پس از خروج؛ خارج بودن از تلرانس صافی | انقباض اندازهگیری شده در جهت و عمود بر جریان | هر دو — خنککاری متفاوت مشکل قالب است، بستهبندی متفاوت مشکل فرآیند است |
| فرورفتگی | فرورفتگی موضعی روی یک بخش ضخیم یا در مقابل یک دنده | نقشه ضخامت دیواره؛ زمان انجماد گیت در مقابل زمان نگهداری | ابتدا فرآیند، سپس طراحی دنده |
| پرنشدگی | پرنشدگی در آخرین نقطه پر شدن، یا لبه گرد | فشار در انتهای پر شدن در مقابل قابلیت ماشین | ابتدا فرآیند، سپس گیت و هواکش |
| فلش | لبه نازک در خط جدایش، پینهای خروج یا اسلایدها | نیروی بست در مقابل سطح تصویر شده × فشار حفره | ابتدا فرآیند، سپس صلبیت صفحه و عمق هواکش |
پیچیدگی: انقباضی که یکنواخت نیست
یک قطعه قالبگیری شده پیچ میخورد زیرا یک ناحیه از آن بیشتر از ناحیه دیگر منقبض شده، یا در جهتی متفاوت منقبض شده است. رزینهای نیمهبلوری مانند پلیپروپیلن و پلیآمید بهطور محسوسی در جهت جریان بیشتر از عرض آن منقبض میشوند، بنابراین قطعهای با الگوی جریان قوی، حتی قبل از افزوده شدن هرگونه عدم تعادل خنککاری، از قبل نامتقارن است. رزینهای آمورف کمتر از جهتگیری و بیشتر از عدم تعادل حرارتی پیچ میخورند.
این موارد را به ترتیب بررسی کنید، زیرا آزمایش هر یک از دیگری ارزانتر است:
- تعادل خنککاری. دمای سطح قالب را در هر دو نیمه در چند نقطه اندازهگیری کنید. اختلاف ۱۰ درجه سانتیگراد بین هسته و حفره، هر بار یک قطعه تخت را خم میکند.
- پک و نگهداری. اگر گیت قبل از پایان زمان نگهداری منجمد شود، انتهای دور قطعه عملاً بدون پک میماند — آزادانه منقبض میشود در حالی که انتهای نزدیک تحت پک باقی میماند. مسیر جریان را کوتاه کنید، گیت را بزرگتر کنید یا دمای مذاب را افزایش دهید تا گیت مدت بیشتری باز بماند.
- دمای خروج. خروج دادن قطعه در دمای بیش از حد بالا، اجازه حرکت به قطعه را در حالی که هنوز نرم است میدهد؛ یک فیکسچر یا چرخه طولانیتر اغلب مشکلی که شبیه پیچیدگی به نظر میرسد را حل میکند.
- تغییر ضخامت دیواره. انتقالهای ضخیم به نازک یک گرادیان دمایی ایجاد میکنند که هیچ استراتژی پکی نمیتواند آن را حذف کند؛ اگر نقشه اجازه دهد، دیوارههای یکنواخت راهحل واقعی هستند.
- موقعیت و تعداد گیت. یک گیت منفرد در یک انتها، یک مسیر جریان بلند و جهتدار ایجاد میکند؛ دو گیت الگوی جهتگیری را تغییر داده و میتوانند خمیدگی را کاهش دهند حتی اگر خطوط جوش اضافه کنند.
وقتی پنجره فرآیند کاملاً بررسی شد، تغییرات ابزاری که نتیجه میدهند ابتدا چیدمان خنککاری است (بافل یا حبابساز در هستهها، کانالهای همشکل در جایی که هندسه اجازه میدهد)، سپس موقعیت گیت، و پس از آن یک فیکسچر خروج. یک فیکسچر صافکننده برای برخی قطعات یک روش تولید مشروع است — این یک مهندسی صادقانه است، نه یک راهحل موقت، به شرطی که در برگه فرآیند ثبت شده باشد.
در جایی که هندسه قطعه فضای کافی باقی میگذارد، تصمیمات خنککاری و گیت که از انقباض تفاضلی جلوگیری میکنند، در طول مولدفلو و توسعه فرآیند گرفته میشوند، نه در پرس.
نشستهای سطح: گیت خیلی زود بسته شد
نشست سطحی یک کمبود حجم موضعی روی سطح قطعهای است که بخش داخلی آن پس از انجماد سطح همچنان در حال انقباض است. مکانهای کلاسیک آن، باسهای ضخیم، سمت دورتر از دندهها و هر قسمتی است که دیواره ضخیمتر میشود. متغیر کنترلکننده این است که آیا گیت هنوز باز است و حفره هنوز تحت پک است وقتی که آن بخش ضخیم جامد میشود.
اولین بررسی، زمان انجماد گیت در مقابل زمان نگهداری است. اگر گیت در ۲ ثانیه بسته شود و بخش ضخیم به ۸ ثانیه برای انجماد نیاز داشته باشد، ۶ ثانیه آخر انقباض بدون وجود ماده برای کشیدن اتفاق میافتد و سطح به داخل کشیده میشود. افزایش فشار نگهداری پس از انجماد گیت هیچ کاری نمیکند؛ پاسخهای مفید عبارتند از: گیت بزرگتر، مذاب داغتر، یا نگهداری طولانیتر با گیتی که باز میماند.
بررسیهای جانب طراحی، به ترتیب بازدهی تلاش:
- نسبت دنده به دیواره. دندههای با ۵۰ تا ۶۰ درصد ضخامت اسمی دیواره، بدون نشست قابل مشاهده پر و پک میشوند؛ دندههای با همان ضخامت دیواره تقریباً همیشه یک نشست نشان میدهند.
- ضخامت باس. دیواره باس با ۶۰ درصد ضخامت اسمی دیواره، همراه با یک حفره کوچک داخلی، از ستون جامدی که باعث فرورفتگی میشود جلوگیری میکند.
- خنککاری موضعی. یک بخش ضخیم با خنککاری آهسته، یک نشست در انتظار وقوع است؛ یک بافل یا یک درج با رسانایی بالا در آن نقطه اغلب ارزانترین راهحل واقعی است.
- فشار متقابل گاز یا فومسازی در جایی که کاربرد اجازه میدهد، که نیروی محرکه نشست را کاملاً حذف میکند.
با میانبر وسوسهانگیز پک سختتر با احتیاط برخورد کنید. پک بیش از حد، تنش داخلی را افزایش داده و یک عیب متفاوت — پیچیدگی یا سفیدشدگی ناشی از تنش — تولید میکند در حالی که نشست به محض انحراف ماشین دوباره ظاهر میشود.
تزریق ناقص: محدودیت فشار یا محدودیت حجم
قطعهای که به طور کامل پر نمیشود یا به فشار بیشتری نسبت به آنچه ماشین در آن دما میتواند تأمین کند نیاز دارد، یا به حجم بیشتری نسبت به آنچه شات میتواند فراهم کند. راهحل این دو متفاوت است و سریعترین راه برای تشخیص آنها، بررسی نمودار فشار در انتهای مرحله پر شدن است.
اگر فشار تزریق به حد مجاز ماشین رسیده باشد در حالی که پیچ هنوز در حال حرکت است، جریان از نظر فشار محدود شده است: مذاب بیش از حد سرد است، گیت یا رانر بسیار کوچک است، یا ضخامت دیواره کمتر از آن چیزی است که طول جریان در آن فشار اجازه میدهد. اگر پیچ به حد موقعیت خود برسد و قطعه هنوز ناقص باشد، شات از نظر حجم محدود شده است: کوشن در انتهای کورس بسیار کوچک است.
- تهویه. هوای محبوس شده باعث ایجاد تزریق ناقص گرد و گاهی سوخته در آخرین نقطه پر شدن میشود. یک مطالعه تزریق ناقص که دقیقاً قبل از انتها متوقف میشود، نشان میدهد که آیا جبهه جریان توسط فشار معکوس گاز محبوس شده کند میشود یا خیر.
- اندازه گیت و رانر. گیتهای کوچکتر از حد معمول، علت رایج در قالبهایی است که برای رزین متفاوتی طراحی شدهاند؛ یک رزین با ویسکوزیته بالاتر برای زمان پر شدن یکسان به سطح گیت بیشتری نیاز دارد.
- دمای مذاب و قالب. افزایش دمای مذاب به میزان 10 درجه سانتیگراد ویسکوزیته را به اندازهای کاهش میدهد که پر شدن حاشیهای را کامل کند؛ اگر این تنها راهحل مؤثر باشد، سطح گیت مشکل اصلی است.
- پروفایل سرعت تزریق. پر شدن سریعتر، گرمای از دست رفته به دیواره قالب را کاهش میدهد؛ پروفایل باید بر اساس مطالعه پر شدن تنظیم شود، نه به صورت پیشفرض باقی بماند.
تزریقهای ناقص نزدیک به انتهای پر شدن، همچنین ارزانترین روش تشخیصی در کارگاه است: مطالعه پر شدن را با کاهش تدریجی کورس اجرا کنید و هر مرحله را عکسبرداری کنید. این کار الگوی جریان، موقعیت خط جوش و آخرین نقطه پر شدن را نشان میدهد که سه موردی هستند که هر بررسی دیگر عیوب به آنها نیاز دارد.
فلش: قالب بسته نمیشود، هر چقدر هم که گیره را محکم کنید
فلش در جایی ظاهر میشود که دو نیمه قالب آببندی نمیشوند: خط جدایش، اطراف پینهای اکستر، در محل بستن اسلایدها و در محل قرارگیری قطعات الحاقی. غریزه اولیه افزایش تناژ گیره است و در قالبهای سفت با صفحههای کافی، گاهی این روش جواب میدهد. در قالبهایی با صفحات نازک یا سطح تصویر شده بزرگ، این کار فقط باعث فرسودگی ماشین و انتقال مشکل میشود.
ابتدا محاسبات را انجام دهید. نیروی گیره مورد نیاز برابر است با سطح تصویر شده قطعه به اضافه رانر، ضرب در فشار حفره در انتهای مرحله پکینگ. یک قطعه مسطح بزرگ در فشار حفره 400 بار ممکن است به تناژ بیشتری نسبت به ظرفیت پرس نیاز داشته باشد، که در این صورت راهحل کاهش فشار حفره، کاهش سطح تصویر شده، یا استفاده از ماشین بزرگتر است — نه افزایش زمان پکینگ.
سپس خود قالب را بررسی کنید:
- تناسب خط جدایش. سطوح جدایش را رنگ آبی بزنید و قالب را ببندید؛ تماس باید یکنواخت و پیوسته در اطراف حفره باشد. فاصلههای محلی دقیقاً در همان نقاط به صورت فلش ظاهر میشوند.
- انحراف صفحه. ستونهای نگهدارنده زیر صفحه حفره در قالبهای بزرگ اجباری هستند. بدون آنها، صفحه تحت فشار حفره خم میشود و خط جدایش در وسط باز میشود — فلشی که هیچ نیروی گیرهای آن را برطرف نمیکند.
- عمق تهویه. تهویههای بیش از حد عمیق فلش ایجاد میکنند؛ تهویههای بیش از حد کمعمق باعث تزریق ناقص و سوختگی میشوند. عمق به رزین بستگی دارد: تقریباً 0.02 mm برای رزین با ویسکوزیته پایین، 0.04–0.05 mm برای رزین سفت، با لبه کوتاه و تهویه آزاد پشت آن.
- تناسب اکستر و اسلاید. یک سوراخ اکستر فرسوده قبل از خط جدایش فلش ایجاد میکند؛ تناسب را بررسی کنید، نه فقط گیره.
چه چیزهایی را هنگام درخواست از قالبساز برای بررسی ارسال کنید
بیشتر اختلافات درباره عیوب در واقع اختلاف بر سر شواهد است. یک قالبساز میتواند بر اساس فهرست کوتاهی از واقعیتها عمل کند؛ بدون آن، هر دو طرف حدس میزنند. این موارد را ارسال کنید:
- عکسهایی از عیب، همراه با مقیاس، و موقعیت روی قطعه که روی نقشه مشخص شده است.
- برگه فرآیند برای تولید آن: دماهای مذاب و قالب، پروفایل سرعت تزریق، فشار و زمان پک، زمان خنککاری، نیروی گیره.
- یک سری شات کوتاه (سه یا چهار مرحله) و الگوی پرکردنی که نشان میدهد.
- رد فشار حفره در طول پک و هولد، اگر دستگاه بتواند آن را ثبت کند.
- گزارش ابعادی روی پنج قطعه از همان شات، با نقاط اندازهگیری مشخص شده.
- کدام حفرهها تحت تأثیر قرار گرفتهاند — همه آنها، یکی از آنها، یا یک جفت آینهای. این واقعیت واحد اغلب مشکل قالب را از مشکل فرآیند جدا میکند.
با آن شش مورد، عیبی که یک هفته درباره آن بحث شده معمولاً در یک گفتوگو حل میشود. بدون آنها، قالبساز قبل از هر کار دیگری دقیقاً همین فهرست را درخواست خواهد کرد.
اگر نتیجه این باشد که قالب باید تغییر کند، کار تحت ماشینکاری CNC و نمونهسازی اولیه قرار میگیرد؛ ساخت خود قالب بستگی به این دارد که از کدام نوع قالب استفاده میکنید.
سوالات متداول
چرا قطعه من تاب برمیدارد در حالی که دیوارهها یکنواخت هستند؟
دیوارههای یکنواخت یک علت را حذف میکنند، نه همه آنها. خنککاری متفاوت بین هسته و حفره، پکی که وقتی گیت یخ میزند متوقف میشود، و ناهمسانگردی انقباض در رزینهای نیمهبلوری را بررسی کنید — انقباض در جهت جریان میتواند دو تا سه برابر مقدار عرضی باشد، که خود به خود یک قطعه تخت را خم میکند.
آیا فرورفتگیها با افزایش فشار هولد از بین میروند؟
فقط تا زمانی که گیت هنوز باز است. وقتی گیت یخ زد، فشار هولد اضافی نمیتواند به حفره برسد و فرورفتگی تغییر نخواهد کرد. اگر افزایش فشار هولد تأثیری نداشت، زمان یخزدن گیت را اندازه بگیرید — راه حل، گیت بزرگتر، مذاب داغتر یا هولد طولانیتر با گیتی است که باز میماند.
چگونه شات کوتاه را از سوختگی تشخیص دهم؟
شات کوتاه لبهای گرد و پرنشده دارد؛ سوختگی ناحیهای تیره یا تغییر رنگ یافته است، معمولاً در آخرین نقطه پر شدن، ناشی از فشرده شدن گاز به دام افتاده. هر دو به تهویه اشاره میکنند، اما سوختگی به معنای وجود تهویه و مسدود یا کم عمق بودن آن است، در حالی که شات کوتاه ممکن است به معنای عدم وجود تهویه باشد.
آیا فلش همیشه مشکل نیروی گیره است؟
خیر. نیروی گیره تنها یکی از چهار علت است. بقیه عبارتند از: خط جدایش که مناسب نیست، انحراف صفحه تحت فشار حفره، و تهویههایی که بیش از حد عمیق هستند. در قطعات تخت بزرگ، سفتی صفحه اغلب بیشتر از تناژ مقصر است.
کدام عیوب باید مانع پذیرش قالب در مرحله T1 شوند؟
فلش روی سطح قطع، شاتهای کوتاه که نیاز به جبران فرآیند برای پر شدن دارند و فرورفتگی روی سطح ظاهری معمولاً دلایل اصلاح قبل از نمونهگیری هستند. تابیدگی باید بر اساس نقشه اندازهگیری شود نه با چشم، زیرا ممکن است قطعهای که خمیده به نظر میرسد در محدوده تلرانس باشد.
خود رزین چقدر در ایجاد این عیوب نقش دارد؟
به میزان قابل توجهی. محتوای پرکننده، انقباض و ویسکوزیته را تغییر میدهد و یک رزین خشک متفاوت از یک رزین مرطوب جریان مییابد. عیبی که فقط با یک بچ جدید رزین ظاهر میشود، قبل از دستکاری قالب، ارزش بررسی بر اساس مشخصات خشککن و درصد پرکننده را دارد.