
FEHLERSUCHE
Spritzgießfehler: Verzug, Einfallstellen, Kurzschuss und Grat
Vier Fehler decken den Großteil dessen ab, womit ein Spritzgießer kämpft. Lesen Sie die Signatur, prüfen Sie die kostengünstigen Ursachen und entscheiden Sie erst dann, ob die Lösung im Prozess oder im Werkzeugstahl liegt.
Verzug, Einfallstellen, Kurzschuss und Grat machen den Großteil der Spritzgießfehler aus, die als Reklamation bei einem Werkzeugbauer oder Spritzgießer eingehen. Sie sehen unabhängig voneinander aus – ein Teil ist verbogen, ein anderes hat eine Delle, ein drittes ist unvollständig, ein viertes hat einen dünnen Plastikgrat, wo das Werkzeug hätte abdichten sollen – aber sie haben eine gemeinsame Wurzel: Das Plastik veränderte sein Volumen mit einer anderen Geschwindigkeit oder an einer anderen Stelle, als das Werkzeug bei seiner Fertigung angenommen hat.
Diese Einordnung ist wichtig, weil sie Ihnen sagt, wo Sie zuerst suchen müssen. Prozesseinstellungen können Volumenänderungen bis zu einem gewissen Punkt ausgleichen, und jenseits dieses Punktes hilft kein noch so intensives Herumprobieren: Das Werkzeug muss geändert werden. Die folgenden Abschnitte behandeln jeden Fehler in dieser Reihenfolge – lesen Sie die Signatur, prüfen Sie die kostengünstigen Ursachen und entscheiden Sie dann, ob Sie ein Prozessproblem oder ein Werkzeugproblem vor sich haben.
Lesen Sie die Signatur, bevor Sie eine Einstellung ändern
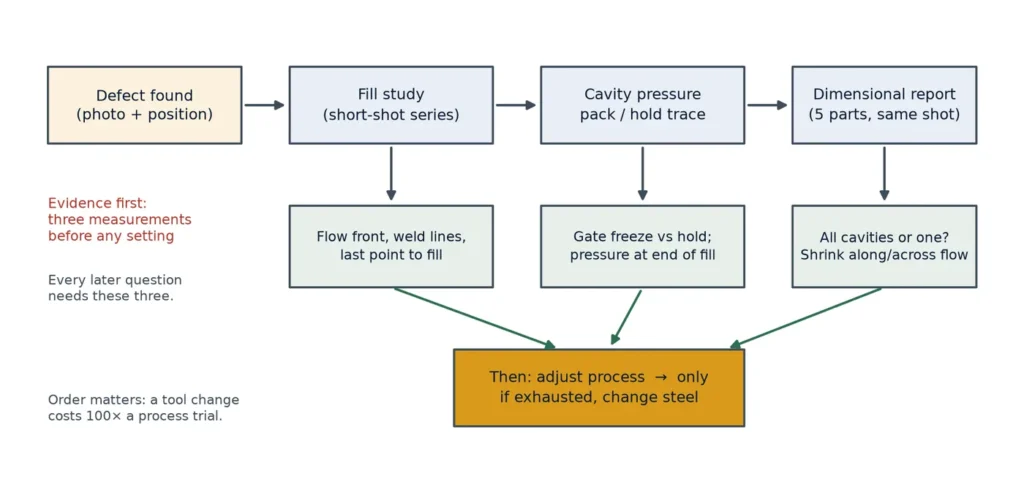
Jeder dieser Fehler hinterlässt Hinweise darauf, wo er begonnen hat. Bevor auch nur ein Parameter verändert wird, besorgen Sie sich drei Informationen: eine Kurzschuss- oder Füllstudie, die das Füllmuster zeigt, einen Hohlkammerdruckverlauf während Nachdruck und Haltephase und einen Maßbericht der ersten guten Teile. Spritzgießer, die diesen Schritt überspringen, verbringen Tage damit, Temperaturen nach Gefühl anzupassen; Spritzgießer, die ihn durchführen, finden die Ursache meist in der ersten Stunde.
Die folgende Tabelle ist diejenige, die Sie neben der Maschine griffbereit halten sollten. Sie ordnet jeden Fehler der ersten Messung zu, die eine Prozessursache von einer Werkzeugursache trennt.
Die Messtechnik dieser Liste wird auf unserer Seite zu Ausrüstung und Qualitätskontrolle beschrieben, und die Konstruktionsentscheidungen, die die meisten dieser Fehler vermeiden, bevor Stahl gefräst wird, werden unter Werkzeugkonstruktion und -technik behandelt.
| Fehler | Erscheinungsbild | Erste Messung | Üblicherweise Prozess oder Werkzeug? |
|---|---|---|---|
| Verzug | Teil verzieht oder verdreht sich nach dem Auswerfen; Ebenheit außerhalb der Toleranz | Schwindung entlang und quer zur Fließrichtung gemessen | Beides – unterschiedliche Abkühlung ist ein Werkzeugproblem, unterschiedlicher Nachdruck ist Prozess |
| Einfallstelle | Lokale Delle an einer dicken Stelle oder gegenüber einer Rippe | Wandstärkenkarte; Anguss-Einfrierzeit vs. Haltezeit | Zuerst Prozess, dann Rippendesign |
| Kurzschuss | Unvollständige Füllung am letzten zu füllenden Punkt oder eine abgerundete Kante | Druck am Ende der Füllung vs. Maschinenkapazität | Zuerst Prozess, dann Anguss und Entlüftung |
| Grat | Dünner Grat an der Trennlinie, Auswerferstiften oder Schiebern | Schließkraft vs. projizierte Fläche × Hohlkammerdruck | Zuerst Prozess, dann Plattensteifigkeit und Entlüftungstiefe |
Verzug: ungleichmäßige Schwindung
Ein Spritzteil verzieht sich, weil ein Bereich mehr schwindet als ein anderer oder in eine andere Richtung. Teilkristalline Kunststoffe wie Polypropylen und Polyamid schwinden entlang der Fließrichtung deutlich stärker als quer dazu, sodass ein Teil mit ausgeprägtem Fließmuster bereits asymmetrisch ist, bevor ein Kühlungsungleichgewicht hinzukommt. Amorphe Kunststoffe verziehen sich weniger durch Orientierung und mehr durch thermische Ungleichgewichte.
Gehen Sie diese Punkte der Reihe nach durch, da jeder kostengünstiger zu prüfen ist als der nächste:
- Kühlungsausgleich. Messen Sie die Werkzeugoberflächentemperatur auf beiden Hälften an mehreren Punkten. Ein Unterschied von 10 °C zwischen Kern und Kavität verbiegt ein flaches Teil jedes Mal.
- Nachdruck und Haltephase. Wenn das Anguss erstarrt, bevor die Haltephase endet, ist das ferne Ende des Teils effektiv nicht nachgedrückt – es schwindet frei, während das nahe Ende gepackt bleibt. Verkürzen Sie den Fließweg, vergrößern Sie den Anguss oder erhöhen Sie die Schmelztemperatur, damit der Anguss länger offen bleibt.
- Auswurftemperatur. Zu heißes Auswerfen lässt das Teil noch weich bewegen; eine Spannvorrichtung oder ein längerer Zyklus behebt oft, was wie ein Verzugsproblem aussieht.
- Wandstärkenvariation. Dicke-Dünn-Übergänge erzeugen einen Temperaturgradienten, den keine Nachdruckstrategie beseitigen kann; wenn die Zeichnung es zulässt, sind gleichmäßige Wandstärken die eigentliche Lösung.
- Angusslage und -anzahl. Ein einzelner Anguss an einem Ende ergibt einen langen, orientierten Fließweg; zwei Angüsse ändern das Orientierungsmuster und können die Wölbung reduzieren, auch wenn sie Schweißnähte hinzufügen.
Wenn das Prozessfenster ausgeschöpft ist, lohnen sich zuerst Werkzeugänderungen bei der Kühlungsanordnung (Baffles oder Bubbler in Kernen, konforme Kanäle wo die Geometrie es erlaubt), dann die Angussposition, dann eine Auswerfvorrichtung. Eine Richtigziehvorrichtung ist für einige Teile legitime Produktionspraxis – es ist ehrliches Engineering, kein Workaround, sofern es im Prozessblatt festgehalten ist.
Wo die Teilgeometrie Spielraum lässt, werden die Kühlungs- und Angussentscheidungen, die differenzielle Schwindung verhindern, während der Moldflow- und Prozessentwicklung festgelegt, nicht an der Maschine.
Einfallstellen: Der Anguss schloss zu früh
Eine Einfallstelle ist ein lokales Volumendefizit auf der Oberfläche eines Teils, dessen Inneres weiter schwindet, nachdem die Oberfläche erstarrt ist. Die klassischen Stellen sind dicke Bossen, die Rückseite von Rippen und jeder Bereich, wo die Wand dicker wird. Die entscheidende Variable ist, ob der Anguss noch offen und die Kavität noch gepackt ist, wenn dieser dicke Bereich erstarrt.
Der erste Check ist die Angusserstarrungszeit gegenüber der Haltezeit. Wenn der Anguss nach 2 Sekunden dicht ist und der dicke Bereich 8 Sekunden zum Erstarren braucht, geschieht die letzte Schwindung von 6 Sekunden ohne Materialnachschub, und die Oberfläche zieht sich ein. Eine Erhöhung des Nachdrucks bewirkt nichts, sobald der Anguss gefroren ist; die sinnvollen Maßnahmen sind ein größerer Anguss, eine heißere Schmelze oder eine längere Haltephase mit einem länger offenen Anguss.
Konstruktionsseitige Checks, in der Reihenfolge ihres Aufwandsertrags:
- Rippen-zu-Wand-Verhältnis. Rippen mit 50–60 % der Nennwandstärke füllen und packen ohne sichtbare Einfallstelle; Rippen mit gleicher Dicke wie die Wand zeigen fast immer eine.
- Bossendicke. Eine Bossenwand von 60 % der Nennwandstärke mit einer kleinen Aussparung vermeidet den massiven Steg, der die Delle verursacht.
- Lokale Kühlung. Ein dicker Bereich mit langsamer Kühlung ist eine Einfallstelle in Wartestellung; ein Baffle oder ein hochleitfähiges Einsatzelement an dieser Stelle ist oft die kostengünstigste echte Lösung.
- Gas-Gegendruck oder Schäumen, wo die Anwendung es erlaubt, was die treibende Kraft für die Einfallstelle vollständig entfernt.
Seien Sie vorsichtig mit der verlockenden Abkürzung, härter nachzudrücken. Überpacken erhöht die innere Spannung und erzeugt einen anderen Fehler – Verzug oder Spannungsweißbruch – während die Einfallstelle wieder auftritt, sobald die Maschine driftet.
Kurzschuss: druckbegrenzt oder volumetrisch begrenzt
Ein unvollständig gefülltes Teil benötigt entweder mehr Druck, als die Maschine bei dieser Temperatur liefern kann, oder mehr Volumen, als der Schuss bereitstellen kann. Die beiden Ursachen haben unterschiedliche Lösungen, und der schnellste Weg, sie zu unterscheiden, ist die Druckkurve am Ende der Füllphase.
Wenn der Einspritzdruck gegen das Maschinenlimit drückt, während sich die Schnecke noch bewegt, ist der Fluss druckbegrenzt: Die Schmelze ist zu kalt, das Anguss- oder Verteilersystem ist zu klein, oder die Wandstärke ist dünner, als die Fließlänge bei diesem Druck zulässt. Wenn die Schnecke ihre Positionsgrenze erreicht und das Teil immer noch unvollständig ist, ist der Schuss volumetrisch begrenzt: das Kissen am Ende des Hubs ist zu klein.
- Entlüftung. Eingeschlossene Luft erzeugt einen abgerundeten, manchmal verbrannten Kurzschuss an der letzten zu füllenden Stelle. Eine Kurzschuss-Studie, die kurz vor dem Ende stoppt, zeigt, ob die Fließfront durch Gegendruck von eingeschlossenem Gas verlangsamt wird.
- Anguss- und Verteilerabmessungen. Unterdimensionierte Angüsse sind eine häufige Ursache bei Werkzeugen, die für ein anderes Material ausgelegt sind; ein Material mit höherer Viskosität benötigt für die gleiche Füllzeit eine größere Angussfläche.
- Schmelze- und Werkzeugtemperatur. Eine Erhöhung der Schmelzetemperatur um 10 °C senkt die Viskosität ausreichend, um einen knappen Füllvorgang abzuschließen; wenn das die einzige funktionierende Lösung ist, ist die Angussfläche das eigentliche Problem.
- Einspritzgeschwindigkeitsprofil. Eine schnellere Füllung reduziert den Wärmeverlust an die Werkzeugwand; das Profil sollte auf Basis einer Füllstudie eingestellt werden, nicht auf dem Standardwert belassen werden.
Kurzschüsse gegen Ende der Füllphase sind auch die günstigste Diagnosemethode in der Werkstatt: Führen Sie die Füllstudie mit abnehmendem Hub durch und fotografieren Sie jede Stufe. Sie zeigt Ihnen das Fließbild, die Schweißnahtpositionen und die letzte zu füllende Stelle – die drei Informationen, die jede andere Fehleruntersuchung benötigt.
Gratbildung: Das Werkzeug schließt nicht, egal wie stark Sie zuklemmen
Grat entsteht dort, wo die beiden Werkzeughälften nicht abdichten: an der Trennfläche, um Auswerferstifte herum, an Schieber-Abschlüssen und an Einsätzen. Der erste Impuls ist, die Schließkraft zu erhöhen, und bei einem steifen Werkzeug mit ausreichenden Aufspannplatten funktioniert das manchmal. Bei einem Werkzeug mit dünnen Platten oder einer großen projizierten Fläche verschleißt es nur die Maschine und verlagert das Problem.
Rechnen Sie zuerst. Die erforderliche Schließkraft ist die projizierte Fläche des Teils plus Verteiler, multipliziert mit dem Kavitätsdruck am Ende der Nachdruckphase. Ein großes, flaches Teil bei 400 bar Kavitätsdruck kann mehr Schließkraft benötigen, als die Presse hat. In diesem Fall ist die Lösung ein niedrigerer Kavitätsdruck, eine kleinere projizierte Fläche oder eine größere Maschine – nicht eine längere Nachdruckzeit.
Überprüfen Sie dann das Werkzeug selbst:
- Passung der Trennfläche. Färben Sie die Trennflächen ein und schließen Sie das Werkzeug; der Kontakt sollte gleichmäßig und kontinuierlich um den Hohlraum sein. Lokale Spalte zeigen sich genau an diesen Stellen als Grat.
- Plattenverformung. Stützpfeiler unter der Kavitätenplatte sind bei großen Werkzeugen nicht optional. Ohne sie biegt sich die Platte unter Kavitätsdruck und die Trennfläche öffnet sich in der Mitte – ein Grat, den keine Schließkraft beheben kann.
- Entlüftungstiefe. Zu tiefe Entlüftungen führen zu Grat; zu flache Entlüftungen verursachen Kurzschüsse und Verbrennungen. Die Tiefe ist materialabhängig: etwa 0,02 mm für ein niedrigviskoses Material, 0,04–0,05 mm für ein steifes Material, mit kurzem Landungsbereich und dahinter erweitertem Entlüftungskanal.
- Passung von Auswerfern und Schiebern. Eine verschlissene Auswerferbohrung grätet, bevor die Trennfläche es tut; überprüfen Sie die Passung, nicht nur die Schließkraft.
Was Sie senden sollten, wenn Sie einen Werkzeugbauer um eine Analyse bitten
Die meisten Streitigkeiten über Fehler sind in Wirklichkeit Streitigkeiten über Beweise. Ein Werkzeugbauer kann mit einer kurzen Liste von Fakten arbeiten; ohne sie raten beide Seiten. Senden Sie Folgendes:
- Fotos des Fehlers mit einem Maßstab und der Position am Bauteil, die in einer Zeichnung markiert ist.
- Das Prozessblatt für den Lauf, der ihn erzeugt hat: Schmelz- und Formtemperaturen, Einspritzgeschwindigkeitsprofil, Nachdruck und -zeit, Kühlzeit, Schließkraft.
- Eine Kurzschuss-Serie (drei oder vier Stufen) und das Füllmuster, das sie zeigt.
- Kavitatendruckverlauf während Nachdruck und Haltephase, falls die Maschine ihn aufzeichnen kann.
- Ein Dimensionsbericht über fünf Teile aus demselben Schuss, mit gekennzeichneten Messpunkten.
- Welche Kavitäten betroffen sind – alle, eine oder ein gespiegeltes Paar. Diese einzelne Tatsache trennt oft ein Werkzeugproblem von einem Prozessproblem.
Mit diesen sechs Punkten löst sich ein Fehler, über den eine Woche lang gestritten wurde, meist in einem Gespräch. Ohne sie wird der Werkzeugbauer genau diese Liste anfordern, bevor er etwas anderes tut.
Wenn die Schlussfolgerung lautet, dass das Werkzeug geändert werden muss, fällt die Arbeit unter CNC-Bearbeitung und Prototypenbau; die Werkzeugkonstruktion selbst hängt davon ab, welchen Formtyp Sie verwenden.
Häufig gestellte Fragen
Warum verzieht sich mein Teil, obwohl die Wandstärken gleichmäßig sind?
Gleichmäßige Wandstärken beseitigen eine Ursache, nicht alle. Prüfen Sie die unterschiedliche Abkühlung zwischen Kern und Kavität, den Nachdruck, der stoppt, wenn der Anguss erstarrt, und die Schrumpfungsanisotropie bei teilkristallinen Kunststoffen – die Schrumpfung in Fließrichtung kann das Zwei- bis Dreifache des Werts quer zur Fließrichtung betragen, was ein flaches Teil allein schon verzieht.
Können Einfallstellen durch Erhöhung des Nachdrucks beseitigt werden?
Nur solange der Anguss noch offen ist. Sobald der Anguss erstarrt ist, kann zusätzlicher Nachdruck die Kavität nicht mehr erreichen und die Einfallstelle ändert sich nicht. Wenn eine Erhöhung des Nachdrucks keine Wirkung hat, messen Sie die Anguss-Erstarrungszeit – die Lösung ist ein größerer Anguss, eine heißere Schmelze oder ein längerer Nachdruck mit einem offen bleibenden Anguss.
Wie unterscheide ich einen Kurzschuss von einer Brandmarke?
Ein Kurzschuss hat eine abgerundete, ungefüllte Kante; eine Brandmarke ist ein dunkler oder verfärbter Bereich, meist am letzten zu füllenden Punkt, verursacht durch komprimiertes eingeschlossenes Gas. Beide deuten auf Entlüftung hin, aber eine Brandmarke bedeutet, dass die Entlüftung existiert und blockiert oder zu flach ist, während ein Kurzschuss bedeuten kann, dass überhaupt keine Entlüftung vorhanden ist.
Ist Grat immer ein Schließkraftproblem?
Nein. Schließkraft ist nur eine von vier Ursachen. Die anderen sind eine nicht passende Trennlinie, Plattenverformung unter Kavitätendruck und zu tiefe Entlüftungen. Bei großen flachen Teilen ist die Plattensteifigkeit häufiger der Übeltäter als die Tonnage.
Welche Mängel sollten dazu führen, dass ein Werkzeug bei T1 nicht abgenommen wird?
Gratbildung auf einer Abschlussfläche, unvollständige Füllungen, die Prozesskompensation benötigen, und Einfallstellen auf einer sichtbaren Oberfläche sind normalerweise Gründe für eine Korrektur vor der Musterfertigung. Verzug sollte anhand der Zeichnung gemessen werden, nicht nach Augenmaß beurteilt, da ein Bauteil, das verbogen aussieht, innerhalb der Toleranz liegen kann.
Wie stark trägt das Kunststoffmaterial selbst zu diesen Mängeln bei?
Erheblich. Der Füllstoffgehalt verändert Schwindung und Viskosität, und ein trockeneres Material fließt anders als ein feuchtes. Ein Mangel, der nur bei einer neuen Materialcharge auftritt, sollte vor Eingriffen am Werkzeug anhand der Trocknungsspezifikation und des Füllstoffanteils überprüft werden.