
RESOLUÇÃO DE PROBLEMAS
Defeitos de Moldagem por Injeção: Empenamento, Reentrâncias, Injeção Curta e Rebarbas
Quatro defeitos abrangem a maioria dos problemas que um moldador enfrenta. Leia a assinatura, verifique as causas mais simples e só depois decida se a solução está no processo ou no aço.
O empenamento, as reentrâncias, as injeções curtas e as rebarbas representam a grande maioria dos defeitos de moldagem por injeção que chegam a um fabricante de moldes ou a um moldador como reclamação. Parecem não estar relacionados — uma peça está dobrada, outra tem uma covinha, uma terceira está incompleta, uma quarta tem uma fina rebarba de plástico onde o molde deveria ter selado — mas partilham uma única raiz: o plástico mudou de volume a um ritmo diferente, num local diferente, do que o molde assumiu quando foi cortado.
Esta perspetiva é importante porque lhe diz onde procurar primeiro. Os parâmetros do processo podem compensar a mudança de volume até certo ponto, e além desse ponto nenhum ajuste ajudará: o molde tem de ser alterado. As secções abaixo abordam cada defeito nessa ordem — leia a assinatura, verifique as causas mais simples, depois decida se está perante um problema de processo ou um problema de aço.
Leia a assinatura antes de tocar num parâmetro
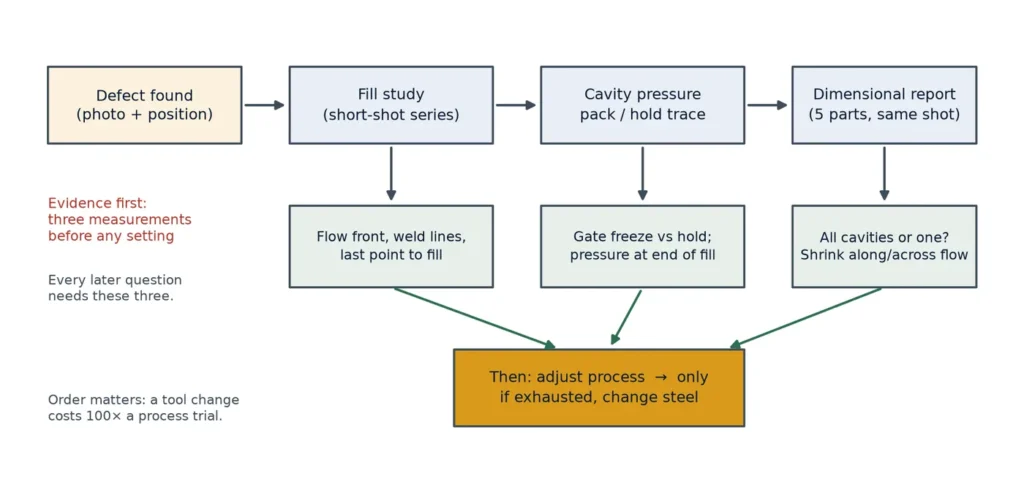
Cada um destes defeitos deixa evidências sobre onde começou. Antes de alterar um único parâmetro, obtenha três informações: um estudo de injeção curta ou de enchimento que mostre o padrão de enchimento, um traço de pressão na cavidade durante a fase de compactação e manutenção, e um relatório dimensional das primeiras peças boas. Os moldadores que saltam este passo passam dias a ajustar temperaturas por intuição; os moldadores que o fazem geralmente encontram a causa na primeira hora.
A tabela abaixo é a que deve manter junto à máquina. Relaciona cada defeito com a primeira medição que separa uma causa de processo de uma causa do molde.
O lado das medições dessa lista é descrito na nossa página de equipamento e controlo de qualidade, e as decisões de design que eliminam a maioria destes defeitos antes do corte do aço são abordadas em design e engenharia de moldes.
| Defeito | Aspecto | Primeira medição | Geralmente processo ou molde? |
|---|---|---|---|
| Empenamento | Peça encurva ou torce após ejeção; planicidade fora de tolerância | Contração medida ao longo e transversalmente ao fluxo | Qualquer um — arrefecimento diferencial é um problema do molde, compactação diferencial é do processo |
| Reentrância | Covinha local numa secção espessa ou oposta a uma nervura | Mapa de espessura da parede; tempo de congelação do ponto de injeção versus tempo de manutenção | Processo primeiro, depois design da nervura |
| Injeção curta | Enchimento incompleto no último ponto a encher, ou uma aresta arredondada | Pressão no final do enchimento versus capacidade da máquina | Processo primeiro, depois ponto de injeção e respiro |
| Rebarba | Rebarba fina na linha de separação, nos pinos ejetores ou nas guias | Força de fecho versus área projetada × pressão da cavidade | Processo primeiro, depois rigidez da placa e profundidade do respiro |
Empenamento: retração que não é uniforme
Uma peça moldada empena porque uma região dela encolheu mais do que outra, ou encolheu numa direção diferente. Resinas semicristalinas, como polipropileno e poliamida, encolhem visivelmente mais ao longo da direção do fluxo do que transversalmente, pelo que uma peça com um padrão de fluxo forte já é assimétrica antes de qualquer desequilíbrio de arrefecimento ser adicionado. As resinas amorfas empenam menos devido à orientação e mais devido ao desequilíbrio térmico.
Trabalhe estes pontos por ordem, porque cada um é mais barato de testar do que o seguinte:
- Equilíbrio de arrefecimento. Meça a temperatura da superfície do molde em ambas as metades em vários pontos. Uma diferença de 10 °C entre o núcleo e a cavidade irá envergar uma peça plana sempre.
- Pressão de enchimento e de manutenção. Se o canal de alimentação congela antes do fim da pressão de manutenção, a extremidade mais distante da peça fica efetivamente sem pressão — encolhe livremente enquanto a extremidade próxima permanece sob pressão. Encurte o percurso do fluxo, alargue o canal de alimentação ou aumente a temperatura do fundido para que o canal permaneça aberto por mais tempo.
- Temperatura de ejeção. Ejetar demasiado quente permite que a peça se mova enquanto ainda está mole; um dispositivo de fixação ou um ciclo mais longo resolve frequentemente o que parece ser um problema de empenamento.
- Variação da espessura da parede. Transições de espessura para fina criam um gradiente de temperatura que nenhuma estratégia de pressão consegue remover; se o desenho permitir, paredes uniformes são a verdadeira solução.
- Localização e número de canais de alimentação. Um único canal numa extremidade cria um percurso de fluxo longo e orientado; dois canais alteram o padrão de orientação e podem reduzir o arqueamento, embora adicionem linhas de soldadura.
Quando a janela de processo foi esgotada, as alterações à ferramenta que compensam são primeiro o layout de arrefecimento (defletores ou borbulhadores nos núcleos, canais conformais onde a geometria o permite), depois a posição do canal de alimentação e, por fim, um dispositivo de ejeção. Um dispositivo de endireitamento é uma prática de produção legítima para algumas peças — é engenharia honesta, não um contorno, desde que esteja documentado na folha de processo.
Quando a geometria da peça o permite, as decisões sobre arrefecimento e canais de alimentação que previnem a retração diferencial são tomadas durante o moldflow e desenvolvimento do processo, e não na prensa.
Marcas de afundamento: o canal de alimentação fechou demasiado cedo
Uma marca de afundamento é um défice local de volume na superfície de uma peça cujo interior ainda está a encolher depois da superfície ter congelado. As localizações clássicas são bossos grossos, o lado oposto das nervuras e qualquer secção onde a parede se espessa. A variável controladora é se o canal de alimentação ainda está aberto e a cavidade ainda está sob pressão quando essa secção grossa solidifica.
A primeira verificação é o tempo de congelação do canal contra o tempo de pressão de manutenção. Se o canal selar aos 2 segundos e a secção grossa precisar de 8 segundos para solidificar, os últimos 6 segundos de retração ocorrem sem material para compensar, e a superfície afunda. Aumentar a pressão de manutenção não faz nada depois do canal congelar; as respostas úteis são um canal maior, um fundido mais quente, ou uma pressão de manutenção mais longa com um canal que permanece aberto.
Verificações do lado do desenho, pela ordem em que compensam o esforço:
- Relação nervura-parede. Nervuras a 50–60 % da espessura nominal da parede enchem e mantêm pressão sem um afundamento visível; nervuras com a mesma espessura da parede mostram quase sempre uma marca.
- Espessura do boss. Uma parede de boss de 60 % da espessura nominal da parede, com um pequeno núcleo oco, evita a coluna sólida que causa a covinha.
- Arrefecimento local. Uma secção grossa com arrefecimento lento é um afundamento à espera de acontecer; um defletor ou um inserto de alta condutividade nesse ponto é frequentemente a solução real mais barata.
- Contrapressão de gás ou espumação onde a aplicação o permitir, o que remove completamente a força motriz para o afundamento.
Tenha cuidado com o atalho tentador de aplicar mais pressão. A sobrepressão aumenta o stress interno e produz um defeito diferente — empenamento ou branqueamento por stress — enquanto o afundamento reaparece assim que a máquina sofre deriva.
Encurtamento: limitado por pressão ou por volume
Uma peça que não enche está a exigir mais pressão do que a máquina consegue fornecer a essa temperatura, ou a exigir mais volume do que o disparo pode fornecer. As duas situações têm soluções diferentes, e a forma mais rápida de as distinguir é o traçado de pressão no final do enchimento.
Se a pressão de injeção estiver a pressionar contra o limite da máquina enquanto o parafuso ainda se está a mover, o fluxo está limitado por pressão: a massa fundida está demasiado fria, o canal de alimentação ou o distribuidor são demasiado pequenos, ou a parede é mais fina do que o comprimento de fluxo permite a essa pressão. Se o parafuso atingir o seu limite de posição e a peça ainda estiver incompleta, o disparo está limitado por volume: a almofada no final do curso é demasiado pequena.
- Ventilação. O ar aprisionado produz um encurtamento arredondado, por vezes queimado, no último ponto a encher. Um estudo de encurtamento que pare imediatamente antes do final mostra se a frente de fluxo está a ser travada pela contrapressão do gás aprisionado.
- Tamanho do canal de alimentação e do distribuidor. Canais de alimentação subdimensionados são uma causa comum em ferramentas cortadas para uma resina diferente; uma resina com viscosidade mais elevada necessita de mais área de canal para o mesmo tempo de enchimento.
- Temperatura da massa fundida e do molde. Aumentar a temperatura da massa fundida 10 °C reduz a viscosidade o suficiente para completar um enchimento que estava no limite; se for a única solução que funciona, a área do canal é o verdadeiro problema.
- Perfil de velocidade de injeção. Um enchimento mais rápido reduz o calor perdido para a parede do molde; o perfil deve ser definido a partir de um estudo de enchimento, e não deixado na predefinição.
Os encurtamentos perto do final do enchimento são também o diagnóstico mais barato na oficina: execute o estudo de enchimento com curso decrescente e fotografe cada fase. Isto mostra-lhe o padrão de fluxo, as posições das linhas de solda e o último ponto a encher, que são as três coisas de que qualquer outra investigação de defeitos necessita.
Rebarba: a ferramenta não está fechada, por mais que se aperte
A rebarba aparece onde as duas metades da ferramenta não vedam: a linha de separação, à volta dos pinos de ejeção, nos fechos dos carros e nas inserções. O instinto é adicionar tonelagem de aperto, e numa ferramenta rígida com placas adequadas isso por vezes funciona. Numa ferramenta com placas finas ou com uma grande área projetada, isso apenas desgasta a máquina e desloca o problema.
Faça primeiro os cálculos. A força de aperto necessária é a área projetada da peça mais o distribuidor, multiplicada pela pressão da cavidade no final da fase de compactação. Uma peça plana grande a 400 bar de pressão na cavidade pode necessitar de mais tonelagem do que a prensa tem, caso em que a solução é menor pressão na cavidade, uma área projetada menor, ou uma máquina maior — não uma fase de compactação mais longa.
Depois verifique a ferramenta em si:
- Ajuste da linha de separação. Pinte as superfícies de separação com azul de ajuste e feche a ferramenta; o contacto deve ser uniforme e contínuo à volta da cavidade. Folgas locais manifestam-se como rebarba exatamente nesses locais.
- Deflexão da placa. Pilares de suporte sob a placa da cavidade não são opcionais em ferramentas grandes. Sem eles, a placa curva-se sob a pressão da cavidade e a linha de separação abre no meio — rebarba que nenhuma força de aperto cura.
- Profundidade da ventilação. Ventilações demasiado profundas causam rebarba; ventilações demasiado superficiais causam encurtamentos e queimaduras. A profundidade depende da resina: aproximadamente 0,02 mm para uma resina de baixa viscosidade, 0,04–0,05 mm para uma resina rígida, com o comprimento de vedação curto e a ventilação aliviada atrás dele.
- Ajustes dos ejetores e dos carros. Um furo de ejetor desgastado causa rebarba antes da linha de separação; verifique o ajuste em vez da força de aperto.
O que enviar quando pede a um fabricante de moldes para analisar
A maioria das disputas sobre defeitos são na verdade disputas sobre provas. Um fabricante de moldes pode agir com uma lista curta de factos; sem ela, ambas as partes adivinham. Envie estes:
- Fotografias do defeito, com uma escala, e a posição na peça marcada num desenho.
- A folha de processo da produção que o originou: temperaturas de fusão e molde, perfil de velocidade de injeção, pressão e tempo de compactação, tempo de arrefecimento, força de fecho.
- Uma série de peças incompletas (três ou quatro estágios) e o padrão de enchimento que mostra.
- Registo da pressão na cavidade durante a compactação e retenção, se a máquina o conseguir registar.
- Um relatório dimensional de cinco peças da mesma injeção, com os pontos de medição identificados.
- Quais as cavidades afetadas — todas, uma delas, ou um par simétrico. Este único facto frequentemente separa um problema do molde de um problema do processo.
Com esses seis itens, um defeito discutido durante uma semana normalmente resolve-se numa conversa. Sem eles, o fabricante de moldes pedirá exatamente esta lista antes de fazer mais alguma coisa.
Se a conclusão for que o molde tem de ser alterado, o trabalho enquadra-se em maquinação CNC e prototipagem; a própria construção do molde depende de qual tipo de molde está a utilizar.
Perguntas frequentes
Porque é que a minha peça empena mesmo com paredes uniformes?
Paredes uniformes removem uma causa, não todas. Verifique o arrefecimento diferencial entre o núcleo e a cavidade, a compactação que para quando o canal de injeção congela, e a anisotropia de retração em resinas semicristalinas — a retração na direção do fluxo pode ser duas a três vezes o valor transversal, o que por si só encurva uma peça plana.
As marcas de afundamento podem ser removidas aumentando a pressão de retenção?
Apenas enquanto o canal de injeção ainda está aberto. Assim que o canal congela, pressão de retenção adicional não consegue chegar à cavidade e o afundamento não muda. Se aumentar a pressão de retenção não tiver efeito, meça o tempo de congelação do canal — a solução é um canal maior, uma fusão mais quente ou uma retenção mais longa com um canal que permaneça aberto.
Como distinguir uma peça incompleta de uma marca de queima?
Uma peça incompleta tem uma borda arredondada e não preenchida; uma queima é uma área escura ou descolorida, geralmente no último ponto a encher, causada por gás aprisionado a ser comprimido. Ambas apontam para ventilação, mas uma queima significa que a ventilação existe e está bloqueada ou é demasiado superficial, enquanto uma peça incompleta pode significar nenhuma ventilação.
O rebarbado é sempre um problema de força de fecho?
Não. A força de fecho é apenas uma de quatro causas. As outras são uma linha de separação que não encaixa, deflexão da placa sob pressão da cavidade, e ventilação demasiado profunda. Em peças planas grandes, a rigidez da placa é mais frequentemente a culpada do que a tonelagem.
Que defeitos devem impedir a aceitação de um molde no T1?
Rebarbas numa superfície de fecho, peças incompletas que necessitem de compensação de processo para preencher e marcas de retração numa superfície cosmética são normalmente motivos para correção antes da amostragem. A deformação deve ser medida em relação ao desenho em vez de ser avaliada a olho, porque uma peça que pareça dobrada pode estar dentro da tolerância.
Quanto contribui a própria resina para estes defeitos?
Significativamente. O teor de carga altera a retração e a viscosidade, e uma resina mais seca flui de forma diferente de uma húmida. Um defeito que aparece apenas com um novo lote de resina merece ser verificado em relação à especificação de secagem e à percentagem de carga antes de se intervir no molde.