
ПРОЕКТИРОВАНИЕ ПРЕСС-ФОРМ
Выбор стали для пресс-формы: P20, 718H, S136 или NAK80?
Четыре предварительно закалённые марки покрывают большинство потребностей в литьевых формах, но они не взаимозаменяемы. Вот как пластик, количество гнёзд и требования к поверхности определяют выбор стали.
Краткий ответ: выбирайте сталь сначала по пластику, затем по количеству гнёзд. Для детали из стандартного ABS или PP в 2-гнёздной форме на 200 000 циклов подойдёт предварительно закалённый блок P20 или 718H, и ничего более. Прозрачные или высокоглянцевые детали требуют NAK80 или хорошо отполированной 718H. PVC, CPVC, ацеталь, огнестойкие марки и любые материалы, выделяющие кислоту при температуре плавления, требуют нержавеющей марки, такой как S136. Добавьте абразивный наполнитель — и требования к твёрдости возрастают ещё до смены сплава.
Большинство споров о стали для пресс-форм на старте проекта на самом деле касаются рисков: покупатель хочет самый дешёвый блок, который выдержит программу, а инструментальщик — марку, которая не вернётся с жалобами на полировку или коррозию. Это руководство определяет, где на самом деле находится каждая из четырёх распространённых предварительно закалённых марок, как они выходят из строя, и какие вопросы стоит прояснить до начала обработки стали.
Начните с пластика, а не со стали
Три свойства материала определяют большую часть выбора ещё до создания проекта формы:
- Коррозионная активность. PVC, CPVC, POM, огнестойкий ABS и некоторые галогенированные марки выделяют кислые или агрессивные побочные продукты при температуре плавления. В нержавеющей полости они повреждают полировку, затем поверхность, а затем и деталь. Это вопрос нержавеющей стали (S136 или альтернативы 2316), а не твёрдости.
- Абразивность. Стекловолокно, минеральный наполнитель, керамический наполнитель и некоторые мастербатчи изнашивают литник, литниковую систему и поверхность полости. Абразивный износ — это проблема твёрдости и покрытия, поэтому решение — более твёрдая марка (сквозная закалка H13 или азотированная поверхность), а не более полированная.
- Требования к поверхности. Видимая панель класса А, линза, световод или медицинская деталь с зеркальной поверхностью требуют стали, которая полируется до безупречной поверхности и сохраняет её. NAK80 создан именно для этого, а 718H — рабочая лошадка, когда требуется высокий глянец, а не оптическое качество.
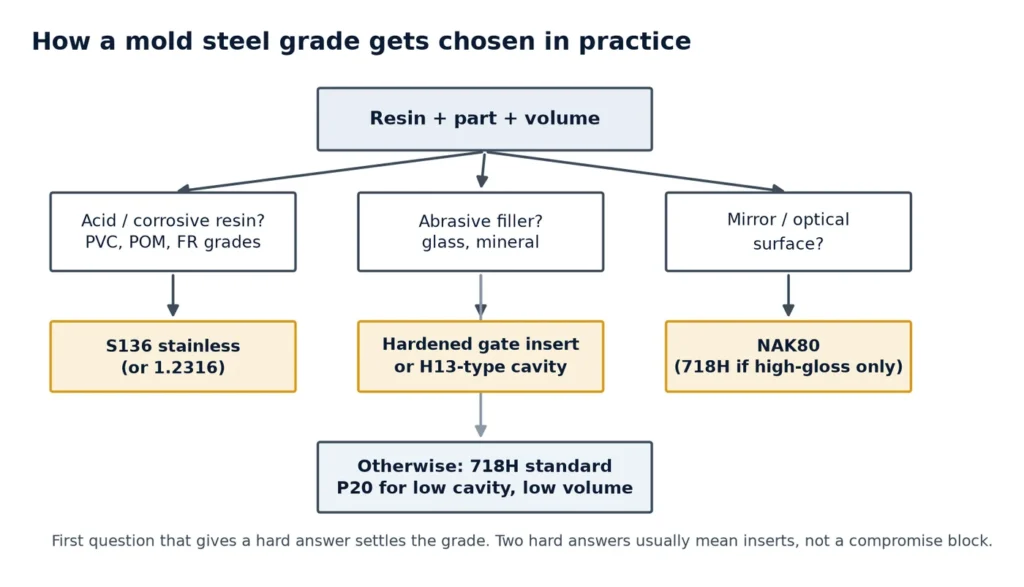
Если два из трёх факторов указывают в разных направлениях, форму обычно разделяют: нержавеющая вставка полости в стандартной основе или закалённая вставка только в области литника. Это нормальная инженерная практика, а не компромисс.
Где на самом деле находятся четыре марки
Все четыре марки поставляются предварительно закалёнными, что означает, что полость можно обработать и запустить в производство без цикла закалки и сопутствующих искажений. Различия заключаются в твёрдости, чистоте и содержании легирующих элементов.
| Марка | Типичная твёрдость в предварительно закалённом состоянии | Область применения | Ограничения |
|---|---|---|---|
| P20 (семейство 1.2311 / 1.2312) | Около 28–34 HRC | Крупные, простые пресс-формы с малым числом гнёзд; прототипы и переходные инструменты; большие блоки, где важны стоимость и доступность | Высокий глянец на больших поверхностях, абразивные смолы, длительные программы; мягче остальных, поэтому износ в первую очередь проявляется в области литника |
| 718H (модифицированная 1.2738) | Около 33–36 HRC | Универсальная рабочая лошадка для средних и крупных пресс-форм; лучшая чистота и полируемость, чем у P20, при схожей обрабатываемости | По-прежнему не устойчива к коррозии; для смол, наполненных стекловолокном, область литника требует более твёрдой вставки |
| S136 (1.2083, нержавеющая типа 420) | Около 30–34 HRC | PVC, POM, огнестойкие и медицинские марки; пресс-формы для влажных условий или с плохим охлаждением; коррозионная стойкость плюс хорошая полировка | Более низкая теплопроводность, чем у углеродистой стали; мягче, чем закалённая инструментальная сталь, поэтому не подходит для абразивных наполнителей при больших тиражах |
| NAK80 (тип P21, предварительно закалённая) | Около 37–41 HRC | Зеркальная полировка без цикла закалки; оптические, косметические детали, световоды и видимые детали с высоким глянцем; стабильна при длительной полировке | Не является нержавеющей маркой; твёрдость всё ещё ниже, чем у закалённой и отпущенной инструментальной стали, поэтому для очень больших тиражей или абразивных смол лучше подходит сталь типа H13 |
Две альтернативы также заслуживают упоминания, хотя они и не являются предварительно закалёнными: нержавеющая сталь 1.2316, где коррозионная стойкость важнее полировки, и сталь типа 1.2344 / H13, закалённая примерно до 48–52 HRC, где тираж или наполнитель требуют реальной износостойкости, а деталь оправдывает термообработку.
Фактически используемый нами алгоритм принятия решений
Четыре вопроса, задаваемые в этом порядке. Первый, который даёт однозначный ответ, определяет марку стали.
- Выделяет ли смола кислоту или вызывает коррозию стали? PVC, CPVC, POM, огнестойкие и некоторые медицинские марки → нержавеющая сталь (S136 или 2316, если полировка вторична). Остановиться здесь.
- Является ли смола абразивной? Стеклонаполненная или минералонаполненная, либо высоконаполненный мастербатч → повысить твёрдость. Предварительно упрочнённая марка с азотированной или покрытой полостью, либо закалённая вставка в области литника, прежде чем рассматривать полость целиком из H13.
- Является ли видимая поверхность изделием? Панели класса А без покраски, линзы, световоды → NAK80 или 718H, если требования к полировке — высокий глянец, а не оптическое качество. На этом этапе основным риском становятся часы полировки, а не стоимость стали.
- Каков тираж? Менее примерно 100 000 циклов — пропорционально подходят P20 или 718H. Свыше этого — переходить на более твёрдые марки и в любом случае ожидать вставок в области литника.
Всё остальное — размер блока, компоновка вставок, схема охлаждения — следует из выбора стали, а не наоборот. Оснастка, спроектированная под мягкий блок, не может быть модернизирована позже без перерезания полости — именно поэтому решение по стали должно приниматься на этапе проектирования и инжиниринга пресс-формы, а не в ходе закупочных переговоров.
Количество гнёзд также меняет ответ
Больше гнёзд означает многократное повторение одного и того же отказа и меньшую терпимость к марке, которая изнашивается неравномерно. Это также означает, что область литника работает интенсивнее за цикл. Количество гнёзд определяется прогнозом объёма литья под давлением, поэтому его стоит зафиксировать до заказа блока.
| Количество гнёзд | Разумный выбор стали | На что обратить внимание |
|---|---|---|
| 1–2 гнезда | P20 / 718H; S136 только если этого требует смола | Дешёвый блок, высокая полировка — эти два условия несовместимы |
| 4–8 гнёзд | 718H стандартно; NAK80 для видимых деталей; закалённые вставки литника | Неравномерное охлаждение проявляется в виде коробления задолго до износа стали |
| 16–32 гнезда | Вставки полостей из 718H или NAK80 в напряжённой основе; тип H13 при больших тиражах | Разброс размеров между гнёздами; стоит планировать запасные вставки с самого начала |
| 64+ гнезда (крышки, колпачки) | Закалённые вставки, строгая спецификация стали, контролируемая термообработка | Любое отклонение умножается; сертификаты на сталь и карты твёрдости становятся рутиной |
Как обычно выходят из строя различные марки стали
Знание типа отказа — это то, как вы обосновываете выбор марки покупателю, который видит только цену за блок.
- P20 на видимой детали: полировка выявляет включения, и поверхность никогда не достигает спецификации. Инструмент не бракованный; просто марка была выбрана неправильно для требований к поверхности.
- 718H со стеклонаполненной смолой: размытие литника и полированное блестящее кольцо вокруг литника после нескольких сотен тысяч выстрелов. Решение — закаленная вставка литника, установленная при сборке.
- S136 при горячем, быстром цикле: отказ не из-за коррозии, а из-за теплового режима — более низкая теплопроводность означает, что полость работает горячее при том же охлаждении, и за это расплачиваются цикл или коробление.
- NAK80 в инструменте для ПВХ: полировка отличная, а стойкость к коррозии — нет. Нержавеющая сталь — единственный вариант, когда смола агрессивна.
Предварительно закаленная, сквозная закалка или азотирование
Предварительно закаленная означает, что блок поступает с рабочей твердостью и обрабатывается напрямую: самый быстрый путь, без искажений, и поэтому P20, 718H, S136 и NAK80 покрывают большинство инструментов. Сквозная закалка (закалка и отпуск после черновой обработки) обеспечивает настоящую твердость для больших тиражей, ценой цикла термообработки, припуска на чистовую обработку и риска искажения, которым нужно управлять. Азотирование создает твердый поверхностный слой на предварительно закаленной полости и является хорошим компромиссом для абразивных смол при умеренных тиражах — но слой тонкий, и повторная полировка его удаляет.
Одно практическое замечание из изготовления пресс-форм: показатель твердости в сертификате менее важен, чем однородность по всему блоку. Две полости, вырезанные из вставок разной твердости, будут изнашиваться по-разному, и качество детали разойдется раньше, чем кто-либо заметит разницу в стали.
Что нам нужно от вас, прежде чем рекомендовать сталь
Мы можем предложить марку за один обмен, если на столе будут эти шесть пунктов:
- Смола и марка (включая тип и процент наполнителя, а также наличие антипирена).
- Требуемая поверхность: класс косметики, текстура или отделка по SPI, оптические требования.
- Целевой объем производства для инструмента и возможность его последующей переточки или замены вставок.
- Количество гнезд и ожидаемое время цикла.
- Размер детали и толщина стенки — это больше влияет на размер блока и охлаждение, чем сплав.
- Любые ограничения по инструменту: повторное использование существующей плиты, вес для отгрузки или спецификация стали от заказчика.
Имея эти данные, выбор марки, компоновка вставок и детали литника определяются быстро. Если тип инструмента еще не определен, сравнение на нашей странице типов пресс-форм поможет сузить выбор до обсуждения стали. Без них любая рекомендация — это догадка, прикрытая инженерией.
Часто задаваемые вопросы
Всегда ли NAK80 лучше, чем 718H, для глянцевой детали?
Нет. NAK80 обеспечивает более надежное зеркальное полирование и сохраняет его при длительной полировке, поэтому он подходит для оптических и высокоглянцевых работ. Для окрашенной или текстурированной детали класса А при умеренном тираже 718H соответствует требованиям с меньшим риском по доступности и стоимости. Решение зависит от спецификации полировки, а не от слова «глянец».
Можно ли начать с P20 и позже улучшить сталь?
Только путем переделки полости. Мягкий блок, который уже обработан, нельзя превратить в закаленный без повторной обработки, и размеры гнезда уже фиксированы. Если прогноз тиража действительно неопределенный, практичный путь — использование предварительно закаленного сорта чуть выше P20 и вставок в области литника.
Решает ли нержавеющая сталь проблемы прилипания и коррозии?
Она решает проблему коррозии и является правильным выбором для PVC, POM и огнестойких смол. Она не решает проблему прилипания: это вопрос угла съема, выталкивания и текстуры поверхности. Ожидайте, что полости из нержавеющей стали потребуют таких же углов съема, как и любая другая сталь.
Как проверить полученную сталь?
Запросите заводской сертификат с номером плавки, проверьте твердость в нескольких точках блока, а не в одной, и подтвердите, что анализ соответствует заказанному сорту. Для многогнездных пресс-форм храните сертификаты с документацией на оснастку, чтобы позже можно было подобрать вставку.
Есть деталь, требующая правильной стали?
Отправьте тип смолы, требования к поверхности, прогноз тиража и чертеж детали. Мы предложим сорт стали, схему вставок и риски, которые стоит устранить на этапе проектирования до обработки стали.