模具成本逻辑
注塑模具报价为什么差 40%?七个决定成本的因素
同一个产品,两份模具报价可以差 40%。原因几乎总是这七条——其中六条,在报价单上就能看出来。
先说结论:一套注塑模具的价格由七件事决定——产品结构(要模具做多少活)、型腔数量、钢材牌号与硬度、模具结构(二板/三板/热流道/滑块)、表面处理与纹理、产品要守住的公差、以及交货前你要求多少验证与文件。任何一条变了,价格就跟着变。
所以模具报价不是像轴承单价那样可以横向比的单一数字,它是一组工程选择后面挂了个价格。真正该问的不是「你家为什么贵」,而是「我们两边哪几个选择不一样」。下面逐条拆开这七个因素,并给出我们帮客户解释两份报价差价时用的核对清单。
一、产品结构:模具要做多少活
在动一刀钢材之前,产品图纸就已经决定了模具的大半成本。均匀 2mm 壁厚、脱模斜度充足、只有一条分型面的平板外壳,是结构简单的模具;同样外形,但带六个倒扣、0.6mm 加强筋网格、一面要做光学级镜面、还有一段不能强脱的螺纹,那是另一个项目。
推高价格的具体项:需要滑块、斜顶或内缩芯的倒扣;又深又薄的型芯(要镶件或铍铜);壁厚突然变化、不加额外冷却就会缩水的部位;进胶口没法放在隐藏面的产品;以及任何逼着分型面落在可见面上的特征。
这正是 DFM(可制造性)评审的价值所在:挪一条筋、加一度脱模斜度、把浇口换个位置,就可能省掉一副滑块——这笔钱比在加工工时上反复压价划算得多。一份没有 DFM 意见的报价,本质上是「照图报数」,没有人质疑过这张图。
二、型腔数量
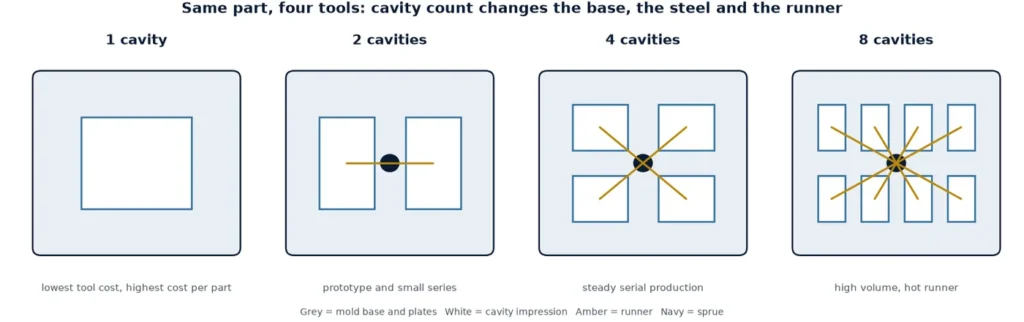
型腔数是影响最大的一根杠杆,因为它把所有东西都乘上去了:更大的模架、更多钢材、更多加工工时、更大的热流道,以及一台更大的注塑机。
它也是采购最容易算错的一条,因为这套账只有在某个产量之上才成立。一模一腔最便宜、单件最贵;一模八腔做模贵,但把成本摊到每模八件上。在这两点之间存在一个产量门槛,低于它,多出来的型腔永远填不满,你等于为用不上的钢材付了钱。
- 打样、小批量,或同一系列多个变体:一腔或两腔,有时做可换镶件的家族模。
- 稳定的批量生产、预测可落地:中小件通常四到八腔是平衡点。
- 大批量、小零件、长周期项目:十六腔以上才有意义,前提是有热流道和能跑得动的机器。
对比报价时,除了腔数还要看排布:2+2 家族排布和直排四腔都写「4」,但不是同一副模具。
三、模具钢材与硬度
钢材是两份「同样」的模具报价最容易分岔的地方。牌号决定型腔怎么加工、能抛到什么程度、耐不耐磨料或腐蚀性塑料,以及总共能打多少模。
| 钢材 | 硬度 | 适用场合 |
|---|---|---|
| P20 / 1.2311 | 约 28–32 HRC,预硬 | ABS、PP、PE、PS 的通用件;中等产量;经济型默认选择。 |
| 718H / 1.2738 | 约 33–36 HRC,预硬 | 较大型腔、抛光性更好,同样加工路线下寿命略优于 P20。 |
| S136 / 1.2083 | 预硬约 30 HRC,淬火后 48–52 HRC | 透明件、光学面、医疗与食品接触件、PVC 等腐蚀性熔体。 |
| NAK80 | 约 38–41 HRC,预硬 | 精细纹理与高光外观面,希望把抛光风险压到最低。 |
| H13 / 1.2344 | 淬火后 48–52 HRC | 加玻纤或强磨料树脂、超高产量的长寿命模具。 |
看报价要核两件事:钢材到底有没有写牌号(「进口模具钢」不是规格),以及硬度是针对型腔/型芯镶件写的,还是只针对模架。30 HRC 的型腔打玻纤增强尼龙,浇口区会先被冲蚀掉,表现不是保修索赔,而是浇口位置出现飞边。
四、模具结构
结构是采购读得最少、供应商差异最大的一段。二板模+冷流道是基准线,往上每加一样都是钱,而且每一样都应该由产品或产量来证明它必要。
- 三板模:让浇口能开在产品中心,避免侧浇口在可见面留下痕迹,代价是多一次开模行程和更多模板加工。
- 热流道:省掉流道废料、缩短周期,但要多一套分流板、热嘴、加热圈、热电偶和温控箱,而且它是模具整个寿命期都要维护的部件,不是一次采购。
- 滑块、斜顶、内缩芯:每一个运动件都是加工、配模、导向、耐磨面,也是潜在的漏水和卡死的来源。
- 顶出方式:顶针最便宜;推板或推套对薄壁和外观面更温柔。
- 模架标准:品牌模架(DME、Hasco)比本地加工贵,换来的是以后备件可互换。
- 双色模:转盘或转芯改变的是整副模具的架构,不只是型腔。
问供应商一个好问题:这套结构里哪些是我的产品逼出来的,哪些是你的标准做法?答案通常能解释掉一大半差价。
五、表面处理与纹理
表面要求通常以抛光等级或纹号写出来,而这两者的成本曲线都不是线性的。从 SPIA-2 抛到 SPIA-1,多花的是工时;要抛到镜面级(SPI A-1 及以上)并保持大面积一致,多花的是工时、返工风险,以及一套专门的抛光工序和检验。
纹理同理:一块 200×150mm 的蚀纹区域和一块 600×400mm 的,价格差得比面积比更大,因为大面积蚀纹要求整面深度均匀、接缝可控。刻字、日期章、回收标识、皮纹、拉丝、喷砂,每一项都要单独加工、单独验收。
- 要什么写什么:SPI 等级(或对应 VDI 纹号)+ 参考样块,别只写「高光」。
- 蚀纹费谁出、返工算谁的:正常是模具厂包首版蚀纹,客户改纹要另计。
- 抛光方向要在图纸上标:外观件的抛光纹路方向和脱模方向不一致,会在灯光下显出一道道痕迹。
六、公差与工艺能力
你收紧的每一个尺寸,同时都是一个加工决定、一个检测决定和一个工艺决定。三个特征要守 ±0.02mm 的模具,与同样特征守 ±0.1mm 的模具,加工方式和检验方式都不一样。
塑料件还有一层:脱模之后还会变形。公差等级、浇口位置、冷却和保压一起决定一个尺寸稳不稳定——所以一个容易翘曲的特征上标了紧公差,靠加工精度是解决不了的,得靠冷却与浇口设计,那是模具的活。
比较规范的做法是用公差标准,而不是在一张图上到处标紧公差:塑料件广泛使用 DIN 16742 的公差等级,它会逼着双方讨论「到底哪几个尺寸重要」。还要问一句:尺寸报告上会出现哪些尺寸?如果答案是「全部」,再追问哪些是「有能力的」(Cpk 达标),哪些只是「本次合格」——这是两件不同的事。
七、验证、文件与模具寿命
最后一组在图纸上看不见,但在报价单上看得见:从第一次试模到交付之间到底做什么。
- 试模范围:只给照片的 T1,还是带全尺寸报告、首件检验和工艺能力研究的 T1。
- 文件:材料证明、钢材证明、硬度报告、模流分析、维护手册、备件清单、模具图。
- 寿命目标:10 万模和 100 万模不是同一副模具——钢材不同、耐磨面不同、备件镶件不同。
- 备件与可维护性:备用型腔镶件、标准水嘴、快换接头、与你车间吊装能力匹配的吊环布置。
这一段最常在客户压价时被悄悄删掉,而它决定的恰恰是模具五年的总成本,不是批准报价当天的那个数字。
七个因素一页对照
| 因素 | 什么会推高成本 | 批准报价前你能拍板的 |
|---|---|---|
| 产品结构 | 倒扣、深薄型芯、无脱模斜度、浇口在可见面 | 接受一条 DFM 改动:省掉一副滑块就是实打实的省钱 |
| 型腔数量 | 腔数多、家族排布、流道不平衡 | 按真实产量定腔数,别按最乐观的预测 |
| 模具钢材 | 淬火 H13、光学或防腐用 S136、大料块 | 要求写明牌号,并分别写型腔与型芯的硬度 |
| 模具结构 | 热流道、三板模、滑块、斜顶、品牌模架 | 运动件只保留产品真正需要的 |
| 表面处理 | 高抛光、深纹理、深筋位也要抛光 | 明确 SPI 等级与纹理参考样块 |
| 公差 | 一堆紧尺寸,还要逐个做能力研究 | 挑出关键尺寸,其余用 DIN 16742 等级 |
| 验证范围 | FAI、能力研究、PPAP 级文件、备件、长寿命 | 交付包在做模之前定,不是做完再补 |
两份模具报价怎么比才不会被绕进去
拿到两份针对同一产品的报价,按下面顺序逐条对齐。以我们的经验,差价来自第三、第八条的次数,远多于来自「加工费高低」。
- 型腔数与排布——是同一副模具,还是数字相同、排布不同?
- 型腔与型芯的钢材牌号、钢厂、硬度。
- 模架:品牌标准件、模板厚度,还是本地加工。
- 热流道:品牌、点数、温控箱是否含在内。
- 运动件:几副滑块、几个斜顶、几个内缩芯。
- 表面:每个面的 SPI 等级、纹理参考、蚀纹费谁付。
- 试模与文件范围:几次试模、哪些报告、哪些证书。
- 寿命目标、保修与备件。
如果一份报价无法书面回答前四条,那它现在还不能横向比较——这不是谈判姿态,只是模具这个产品本来的样子。
我们的模具报价里放什么
常见问题
型腔越多,单件成本一定越低吗?
不一定。腔数降低的是每件的机时,但只有在产量足够填满每个型腔时才成立。低于盈亏点,你等于为闲置的钢材、更大的模架和更大的机器付钱,单件成本反而比一模两腔更差。
热流道一定更快吗?
它缩短周期、消掉流道废料,在产量大、零件小时通常能回本。但它会带来分流板、加热圈、热电偶和温控箱的长期维护,而且要求塑料干净稳定。小批量或对停留时间敏感的树脂,冷流道往往是更好的工程选择。
能不能先做一腔,以后再增加腔数?
基本不行。模架、料块和冷却水路都是按固定腔数加工的。可以做的是在设计阶段就把产品和模架设计成「以后可做家族模或可换镶件」,这个决定必须在设计评审时做,而不是模具做出来之后。
同一张产品图纸,为什么报价能差 40%?
因为两份报价通常不是同一副模具。型腔数、钢材牌号、热流道品牌、滑块数量、纹理加工和验证包的差异解释了绝大部分,加工费率的影响比采购想象的小得多。
产品上有倒扣,就一定要做滑块吗?
不一定。倒扣有时可以用斜顶、内缩芯、强脱(bump-off)处理,或者改一点结构直接消掉。每种方案的成本和维护特性都不同——这正是 DFM 评审应该摆在你面前的选择。
一套注塑模具到底多少钱?
我们刻意不公布价格,因为数字取决于上面七个因素,公开出来的价格只对某一个零件成立。把图纸、树脂、年用量和表面要求发来,报价里会写明钢材、结构和检验范围,这样你才能正经地比。