我们制造的模具类型

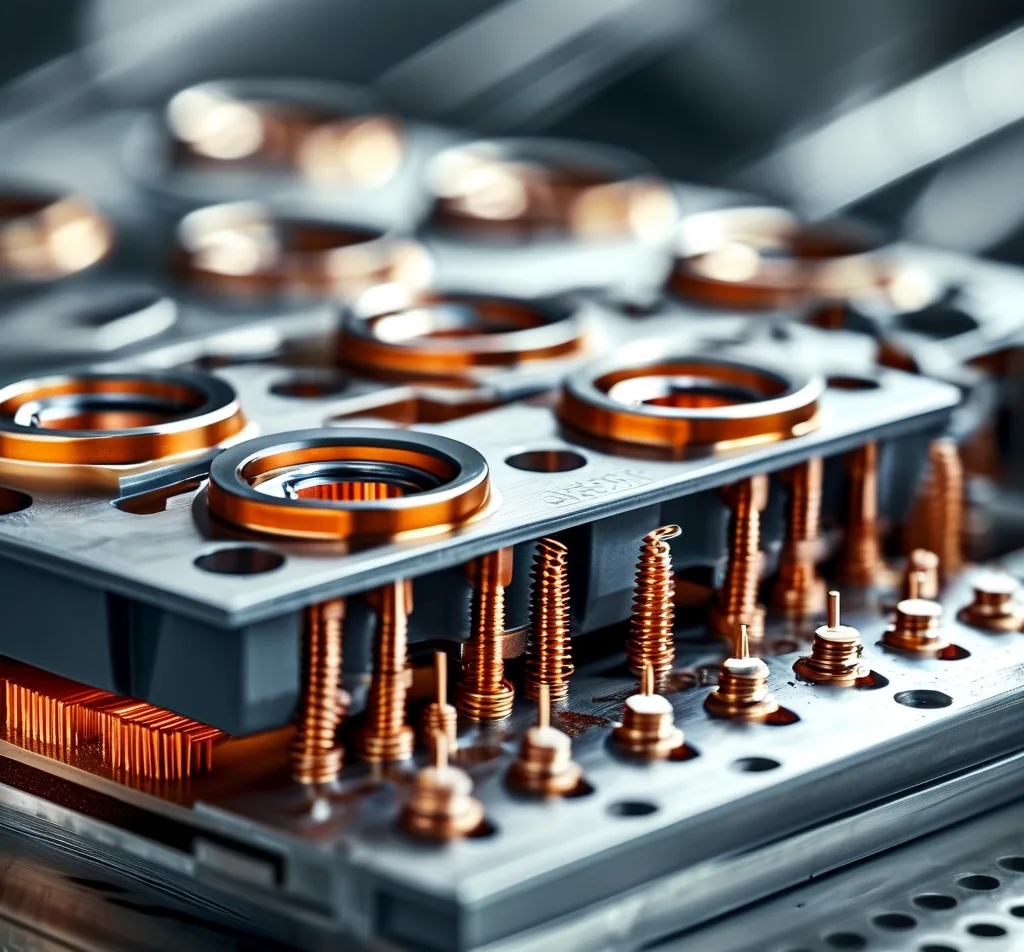
热流道系统
省去流道回收,缩短周期,改善型腔平衡。年产量足以抵消较高的模具成本时,热流道系统即可收回投资。
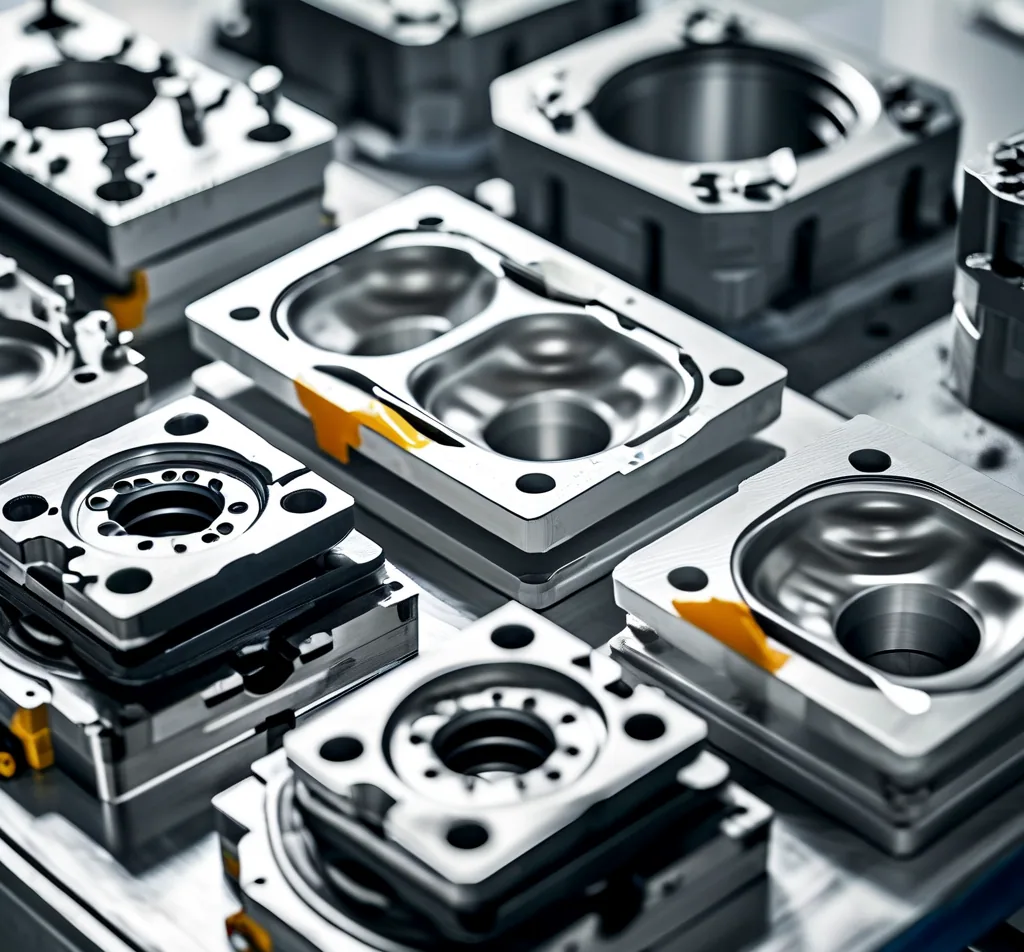
多腔模与家族模具
一套模具可成型多个相同零件,也可成型多个同材质零件。型腔数量按年产量定制,不按固定规格。
双色与嵌件注塑
一次注塑周期内完成硬、软材料结合,或把金属嵌件直接注塑进零件:减少装配工序,连接更牢。
如何选择模具类型
| 模具类型 | 适用场景 | 权衡因素 |
|---|---|---|
| 两板模,冷流道 | 结构简单,中低产量 | 产生流道废料;制品留有浇口痕迹 |
| 三板模 | 浇口需开在顶面,或零件表面要求平整 | 周期较长,维护点更多 |
| 热流道 | 产量高,周期紧,多型腔 | 模具成本较高;需精确温控 |
| 多腔模/家族模 | 多个同材质、尺寸相近的零件 | 各型腔需平衡调试,维护要求高 |
| 叠层模 | 注塑机吨位有限,也能做到极高产量 | 模架结构复杂,维护要求高 |
| 双色/嵌件模 | 材料复合,或塑料内包覆金属嵌件 | 要专用设备和模具,开发周期较长 |
模具类型如何确定
零件与功能评审
零件功能要求、可见表面、关键公差——这些比图纸本身更能决定模具设计。
产量与循环周期
年产量决定模腔数量、流道系统和钢材选型。低产量模具放到高产量下用,不经济。
材料与收缩率
收缩率、流动长度和玻璃纤维含量,决定浇口位置、冷却布局,也决定热流道系统是否适用。
模具设计确认
钢材开切前,您会收到模具布局、浇口与顶出方案、冷却设计,审核确认后再动工。
制造、试模与迭代
加工、合模、试模、修正,每个阶段都有文档记录。我们会持续提供样品,直到零件符合图纸和外观要求。
常见问题
模具该设计几个腔?
先看年产量和注塑机。我们通常拿两到三种腔数布局,对比周期时间和模具成本,供您选择。
什么时候值得为热流道多付成本?
周期时间、流道废料和型腔平衡很关键时,热流道通常值得,多见于高产量或多腔模具。低产量下,冷流道总体成本通常更低。
后续还能升级模具吗?
可以。设计时就预留升级空间:加镶件提升腔数,或从一开始规划热流道系统,后续改造更省事。
你们也做压铸模具和原型模具吗?
铝合金压铸模具、原型模具和过渡模具都在同一车间做,从样品件到批量生产,路径更短。