
Качество и валидация
Как читать отчёт о пробном запуске T1: объяснение FAI, размерного отчёта и PPAP
T1, FAI, размерный отчёт, PPAP — четыре термина, которые часто используются как синонимы одного документа. Это не так, и путаница между ними — причина, по которой проблемы с оснасткой доходят до производства.
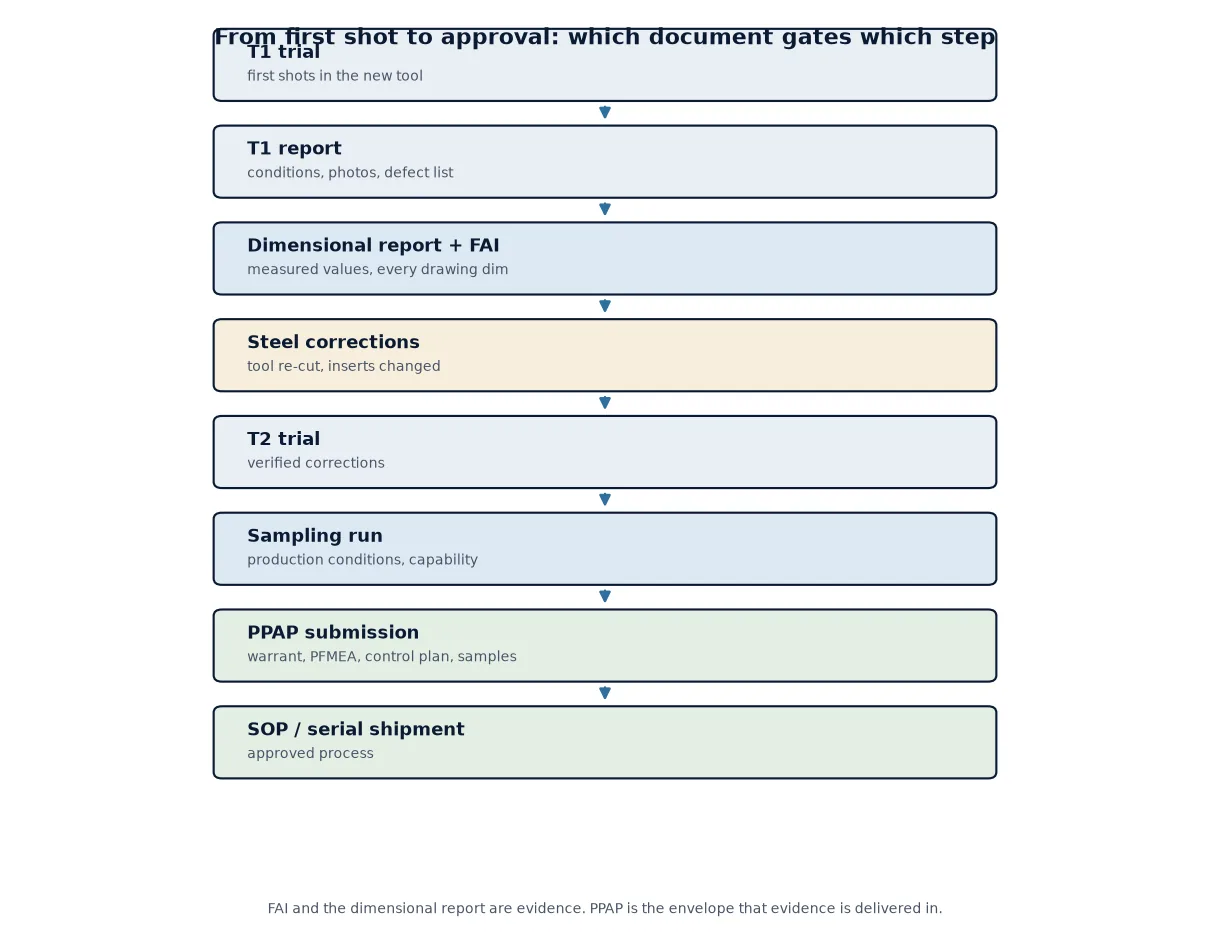
Короткий ответ: T1 — это первый пробный запуск новой оснастки. FAI (первичная инспекция изделия) — это измерение первых деталей по каждому требованию чертежа. Размерный отчёт — это сами сведённые в таблицу данные измерений, обычно с КИМ и ручного инструмента. PPAP (Процесс утверждения производственных деталей) — это пакет документов, объединяющий размерные результаты, доказательства по материалу и характеристикам, технологическую документацию и образцы деталей для утверждения. FAI и размерный отчёт — это доказательства; PPAP — это конверт, в котором они доставляются.
Покупатели получают эти документы пачкой и читают их как формальность. Это ошибка, потому что отчёт T1 — это единственный момент, когда оснастку ещё можно изменить дёшево. Это руководство о том, что должно быть в каждом документе, чего часто не хватает и как проверить отчёт примерно за тридцать минут.
Что на самом деле означают T1, T2 и пробный запуск
Названия не стандартизированы у разных поставщиков и в разных отраслях, поэтому согласуйте значение в письменном виде до изготовления оснастки.
- T0 иногда используется для холостого прогона — пресс-форма установлена, проверены открытие и выталкивание, выстрелов нет.
- T1 — это первая проба с материалом: оснастка собрана, процесс настроен, получены первые детали. Почти всегда последуют доработки.
- T2 — это проба после этих доработок — сталь доработана, вставки перерезаны, нанесена текстура.
- Пробный запуск (Sampling) или запуск SOP — это запуск в производственных условиях, на том оборудовании, на котором детали будут изготавливаться фактически, с требуемой производительностью.
Комплект документов отличается на каждом этапе. Отчёт T1 — это доказательство, что оснастка работает; отчёт о пробном запуске с данными о воспроизводимости — доказательство, что процесс работает. Не принимайте второй вместо первого и не рассматривайте отчёт T1 как разрешение на начало отгрузок.
Что должен содержать отчёт о пробном запуске T1
Как минимум, отчёт T1 должен позволить ответить на четыре вопроса: открывается ли и выталкивает ли пресс-форма чисто, выглядят ли детали правильно, какие размеры выходят за допуск и что будет изменено.
- Условия пробного запуска: машина, усилие смыкания, марка и партия материала, температура расплава и формы, параметры впрыска и выдержки, время охлаждения, время цикла.
- Протокол выстрелов: сколько выстрелов сделано, при каких условиях и из каких выстрелов взяты образцы.
- Фотографии: деталь целиком, обе стороны, область литника, следы выталкивателей и любые видимые дефекты с масштабом.
- Результаты размеров по чертежу с указанием системы баз.
- Список дефектов: недоливы, облой, утяжины, линии спая, следы волочения с указанием места и предложением по устранению для каждого.
- Список доработок с ответственным лицом и запланированным объёмом работ для T2.
Если в отчёте есть фотографии, но нет цифр, это отчёт о ходе работ, а не отчёт T1.
FAI: инспекция первого образца
FAI — это полная проверка детали на соответствие спецификации: каждый размер, каждая пометка, каждое требование на чертеже, а не выборка размеров, выбранная инспектором. Каждая характеристика на чертеже обычно маркируется номером, который соответствует строке в отчёте, чтобы отчёт можно было сверить с чертежом, а не просто доверять ему.
Что включает правильный FAI:
- Каждый размер и пометку на чертеже, с маркировкой и нумерацией, с номинальным значением, допуском, измеренным значением и результатом «годен» или «брак».
- Идентификацию детали: номер пресс-формы, номер выстрела, дата, партия материала. FAI, который не указывает, какую пресс-форму измеряли, не может показать, сбалансирована ли оснастка.
- Измерительное оборудование, использованное для каждой характеристики, и статус его калибровки.
- Доказательства по материалу и характеристикам, если это требуется чертежом — сертификат на материал, механические испытания, цветовая табличка, образец текстуры.
- Подпись и дату от поставщика и, желательно, подтверждение покупателем.
В аэрокосмической отрасли FAI формализован стандартом AS9102 с тремя собственными формами. В автомобильной и общей промышленности та же идея представлена как «размерные результаты» в рамках PPAP или просто как отчёт по первому образцу с чертежом. Названия документов различаются; принцип тот же.
Размерный отчёт
Размерный отчёт, иногда называемый проверкой компоновки, — это сама таблица измеренных данных. На практике это та часть FAI, которую большинство покупателей действительно читает, и та часть, которую чаще всего сводят к трём строкам «в пределах допуска».
На что обращать внимание:
- Схема баз. Если в отчёте не указано, какие поверхности использовались как A, B и C, цифры нельзя воспроизвести или оспорить.
- Достаточное количество деталей. Обычный минимум — от трёх до пяти деталей из разных пресс-форм в стабильном состоянии, чтобы увидеть разброс между пресс-формами. Одна деталь говорит лишь о том, что оснастка может сделать одну хорошую деталь.
- Реальные цифры, а не галочки. Отчёт, полный галочек, не имеет диагностической ценности. Когда размер уходит на T2, вам нужно фактическое значение на T1, чтобы понять, в какую сторону нужно двигать сталь.
- Оборудование, подходящее для характеристики. КИМ отлично подходит для позиции и профиля на доступных поверхностях, но не видит глубину резьбы, текстуру, толщину тонкой стенки и след литника. Для этого нужны ручные инструменты или оптические системы.
- Способность, а не просто соответствие. Соответствие — это одна деталь в допуске сегодня. Способность (Cpk) — это процесс, остающийся в допуске в течение всей партии. На T1 обычно можно увидеть только соответствие; запросите данные о способности на пробной партии.
Пластиковые детали добавляют сложность, которую отчёт должен учитывать: измерения меняются со временем и в зависимости от состояния. Размер, измеренный через два часа после формования, и через 24 часа — это не один и тот же размер. Уточните, в каком состоянии сделан отчёт.
PPAP: пакет одобрения
PPAP происходит от AIAG в автомобильной отрасли и теперь запрашивается далеко за ее пределами. Это представление для утверждения производственного процесса, а не отчет об испытаниях, и обычно требуется, прежде чем поставщику будет разрешено отгружать серийные детали.
Классический PPAP включает восемнадцать элементов. Те, которые имеют реальный вес:
- Конструкторская документация и любые утвержденные документы об инженерных изменениях.
- DFMEA и PFMEA, а также диаграмма потока процесса и план управления, которые соответствуют друг другу.
- Результаты размерных измерений, результаты испытаний материалов и характеристик.
- Первоначальные исследования процесса — индексы воспроизводимости из значительной партии, а не из пяти деталей.
- Анализ измерительной системы, чтобы сам измерительный инструмент был квалифицирован.
- Лабораторная документация, утверждение внешнего вида, где это уместно, образцы деталей, эталонный образец, контрольные приспособления.
- Гарантийный документ на представление детали, подписанный, с указанием уровня представления.
Уровни представления варьируются от 1 (только гарантийный документ) до 5 (проверка на площадке поставщика с образцами). Уровень 3 является распространенным по умолчанию: гарантийный документ с подтверждающими данными и образцами. Согласуйте уровень заранее — он определяет объем документации по проекту и является одним из реальных факторов затрат в инструментальном производстве.
FAI, размерный отчет и PPAP бок о бок
| FAI | Размерный отчет | PPAP | |
|---|---|---|---|
| Что это | Полная проверка детали по чертежу | Таблица измеренных данных по каждой характеристике | Представление на утверждение производственного процесса |
| На какой вопрос отвечает | Изготавливает ли пресс-форма детали по чертежу? | Какие размеры где находятся и насколько? | Утвержден ли процесс для отгрузки серийных деталей? |
| Типичное время | С T1 и далее, обновляется после корректировок | С FAI и снова при отборе образцов | Перед серийной отгрузкой |
| Задействованные документы | Размеченный чертеж, лист измерений, сертификаты на материалы | Вывод программы КИМ, результаты ручного инструмента, схема баз | 18 элементов, включая PFMEA, план управления, MSA, воспроизводимость, гарантийный документ |
| Кто запрашивает | Любой покупатель новой пресс-формы | Любой покупатель и собственный контроль качества инструментальщика | Автомобильная промышленность и поставщики Tier; медицинская отрасль использует собственный путь валидации |
| Распространенная ошибка | Галочки вместо чисел; отсутствие идентификации полости | Отсутствие схемы баз; слишком мало деталей | PFMEA и план управления, которые не описывают фактический процесс |
Как проверить отчёт T1 за тридцать минут
Повторяемая процедура лучше, чем чтение пакета от корки до корки.
- Проверьте идентификацию детали: номер полости, номер выстрела, партия смолы, дата. Если чего-то не хватает, остановитесь на этом.
- Сравните условия пробного запуска с вашими собственными технологическими допущениями. Деталь, которая работает только в нереалистичном цикле, не является валидированной.
- Посмотрите на фотографии четырёх наиболее важных дефектов: недолив в конце заполнения, облой на линии разъёма, усадка над рёбрами и следы вытягивания от текстуры.
- Откройте отчёт по размерам на тех размерах, которые важны для вас. Сравните измеренные значения, а не галочки.
- Проверьте отдельно три самых жёстких допуска. Если все они находятся у одного края поля допуска, пресс-форма будет смещаться на T2.
- Прочтите список исправлений. Отчёт без исправлений на T1 — это либо очень простая оснастка, либо отчёт, который что-то скрывает.
- Уточните, кто подписывает и что запускает утверждение T2. Молчание здесь — это то, как оснастка уходит в производство с открытыми пунктами.
- Заархивируйте его. Отчёт T1, который вы не сможете найти через два года, равен отсутствию отчёта.
Тревожные сигналы, на которые стоит обратить внимание
- Отчёт по размерам без указания баз, или где каждое значение идентично номинальному.
- Индексы воспроизводимости, рассчитанные по пяти деталям.
- FAI без идентификации полости, так что баланс многоместной оснастки неизвестен.
- PPAP, где PFMEA, блок-схема и план управления описывают три разных процесса.
- Текстура или цвет, утверждённые без образца или плашки.
- Отчёт, датированный ранее пробного запуска, что случается чаще, чем кто-либо признаёт при повторном использовании шаблонов.
- «В пределах допуска» для характеристики, которая указана на чертеже без какого-либо допуска вообще.
Ни один из этих пунктов не является причиной для отказа от поставщика. Это поводы задать конкретный вопрос, в чём и заключается цель всего пакета документов.
Откуда берутся эти документы
Каждый отчёт, который мы выпускаем, формируется на основе измерений, а не из шаблона: полость и сердечник измеряются на CMM и оптических системах в нашей метрологической комнате, ручные проверки охватывают элементы, недоступные для CMM, а в отчёте указывается, из какой полости и какого выстрела взято каждое число. Текстура и цвет утверждаются по физическим образцам до подписания оснастки.
Поскольку на том же заводе работают наши собственные линии литья под давлением, у отчёта T1 есть второй читатель: производственная команда, которой предстоит работать с этой оснасткой. Это, как правило, удаляет из отчёта излишне оптимистичные части ещё до того, как он попадёт к заказчику.
Если вы сейчас проверяете пакет и что-то не сходится — размер без базы, заявление о воспроизводимости без прогона — пришлите его нам. Мы подскажем, что спросили бы у изготовителя оснастки и что потребовали бы переизмерить перед утверждением.
Часто задаваемые вопросы
Всегда ли требуется PPAP для новой пресс-формы?
Нет. PPAP — это автомобильный стандарт, который запрашивают автопроизводители и поставщики первого уровня как условие для отгрузки серийных деталей. Для потребительских товаров, бытовой техники и общих промышленных проектов обычно достаточно FAI вместе с отчетом по размерам и сертификатами на материал. Проекты медицинских изделий следуют собственному пути валидации, обычно IQ/OQ/PQ с инспекцией первого образца внутри него. Согласуйте требования до изготовления оснастки, так как это влияет на объем работ.
Сколько деталей следует измерить для отчета T1?
От трех до пяти деталей, взятых из разных гнезд и из стабильного цикла литья, — это практический минимум для оценки вариаций между гнездами. Исследования возможностей для PPAP требуют значительной производственной партии — традиционно 300 последовательных деталей — потому что возможности процесса нельзя определить по горстке образцов.
В чем разница между FAI и полной проверкой размеров?
Они во многом пересекаются. FAI — это полная проверка детали по каждому требованию чертежа. Полная проверка размеров — это полный отчет по размерам детали, часто те же данные измерений, представленные в виде таблицы. В терминологии PPAP проверка размеров фигурирует как «размерные результаты». Важное различие заключается в том, измерена ли каждая характеристика реальными числовыми значениями.
Может ли отчет T1 основываться только на данных КИМ?
Не полностью. КИМ хорошо измеряет доступную геометрию, но не может измерить глубину резьбы, текстуру, толщину стенки на тонком сечении, след литника или цвет. Достоверный отчет сочетает результаты КИМ с ручным инструментом и оптическими измерениями и указывает, какой метод использовался для каждой характеристики.
Что происходит, если детали T1 выходят за допуски?
Оснастка корректируется, и проводится пробный запуск T2. Отчет по размерам делает этот процесс эффективным: поскольку измеренные значения были записаны, а не просто отмечены галочкой, инструментальщик знает, нужно ли сдвинуть сталь на 0,05 мм или 0,15 мм и в каком направлении. Отчет, полный галочек, вынуждает гадать, а каждая догадка стоит пробного запуска.
Получите отчет T1, который действительно можно проверить
Пришлите нам чертеж детали и требования к качеству — только FAI или полный PPAP — и мы сообщим, что будет содержать отчет, до начала обработки оснастки.