
收缩与公差
注塑模具收缩率与尺寸公差:模具到底能保证到什么程度
收缩率是每种树脂的一个范围,不是固定值,并且沿流动方向和垂直方向的收缩率不同。先根据壁厚和浇口设定收缩余量,再根据零件尺寸商定公差——必须按这个顺序来。
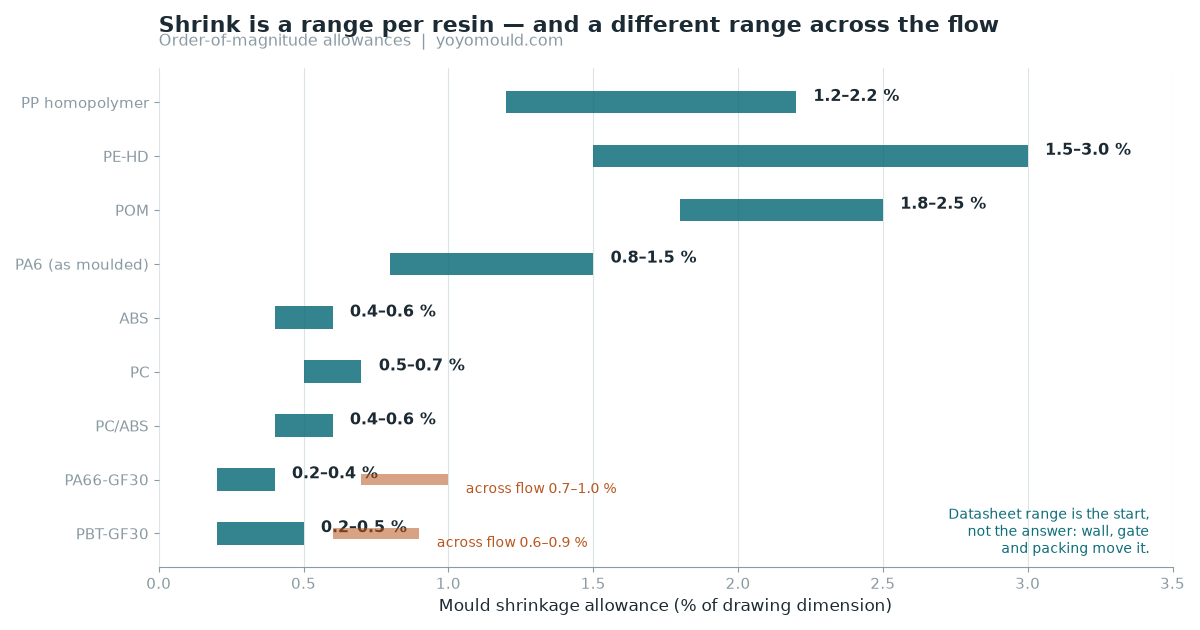
模具加工时应采用一个你能解释的收缩余量,然后根据零件尺寸商定公差——而不是反过来。收缩率是一个范围,不是树脂的固定常数:ABS 大约在 0.4–0.6%,PP 大约在 1.2–2.2%,POM 大约在 2%,而 30% 玻纤增强聚酰胺沿流动方向收缩约 0.2–0.4%,垂直方向则收缩约 0.7–1.0%。模具按范围中值加工,关键尺寸在 T1 后标记修正,这样就能落在规格内。如果模具按单一标称值加工,图纸公差又照搬旁边机加工金属件的,那就达不到要求——等到测量零件时,钢材已经淬硬了。
为什么收缩率是一个范围而非单一数值
收缩率是型腔尺寸与冷却稳定后塑件尺寸的差值。它同时受四个因素影响:聚合物冷却时的致密化程度、浇口冻结前保压填充的材料量、壁厚对散热的影响、以及分子或纤维的最终取向。改变任一因素,收缩率数值就会变动——这就是为什么同一款树脂在不同数据表中会出现0.4%和0.8%的收缩率。两者都正确,它们是在不同壁厚条件下测得的。
半结晶树脂(PP、PE、POM、PA、PBT)比非结晶树脂(ABS、PC、PS、PMMA)收缩更大,因为结晶过程使分子链排列更紧密。半结晶树脂对模具温度也更敏感:模具温度越高,结晶程度越高,塑件尺寸反而越小。非结晶树脂的收缩率相对稳定,因此高精度塑件常选用PC或ABS,即使其他树脂每公斤成本更低。
- **壁厚越大** → 收缩越大;4mm厚的PP壁比2mm壁的收缩率可能高出整整一个百分点。
- **保压压力越高、保压时间越长** → 浇口附近收缩越小,远端收缩差异越大。
- **模具温度越高** → 结晶树脂收缩越大,非结晶树脂几乎无变化。
- **熔体温度越高** → 收缩略增,主要因分子松弛更充分。
- **纤维取向** → 沿流动方向收缩较小,垂直方向收缩较大,随之产生翘曲。
不同树脂的收缩率数量级参考
下表数据适用于壁厚约1.5至3毫米、填充正常的塑件。这些数值应视为一个范围的中值,需通过模流分析或试模样品来收窄,不应直接用作设计公差。
| 树脂 | 典型收缩率 | 垂直流向收缩率 | 主要影响因素 |
|---|---|---|---|
| ABS | 0.4–0.6 % | ≈ 相同 | 保压压力、浇口冻结 |
| PC / PC-ABS | 0.5–0.7 % | ≈ 相同 | 熔体温度、内应力 |
| PP 均聚物 | 1.2–2.2 % | ≈ 相同 | 壁厚、模具温度 |
| PE-HD | 1.5–3.0 % | ≈ 相同 | 壁厚、密度牌号 |
| POM | 1.8–2.5 % | ≈ 相同 | 模具温度、浇口尺寸 |
| PA6 / PA66 (干燥) | 0.8–1.5 % | ≈ 相同 | 成型后吸湿、壁厚 |
| PA66-GF30 | 0.2–0.4 % | 0.7–1.0 % | 纤维取向、浇口位置 |
| PBT-GF30 | 0.2–0.5 % | 0.6–0.9 % | 纤维取向、壁厚 |
有两种情况需要特别注意。聚酰胺材料脱模后会持续收缩,使用时吸收水分又会膨胀。因此模具收缩率要设定得比成型后数值低——通常在0.4–0.8%之间——且尺寸必须在调湿处理后才有意义。玻纤增强材料的问题则不同:收缩率不是单一数值,而是具有方向性;两个方向的差异正是翘曲变形的根源。这也解释了为何翘曲、缩痕和短射问题往往源于浇口位置,而非冷却系统。
公差:钢制模具能稳定控制的尺寸范围
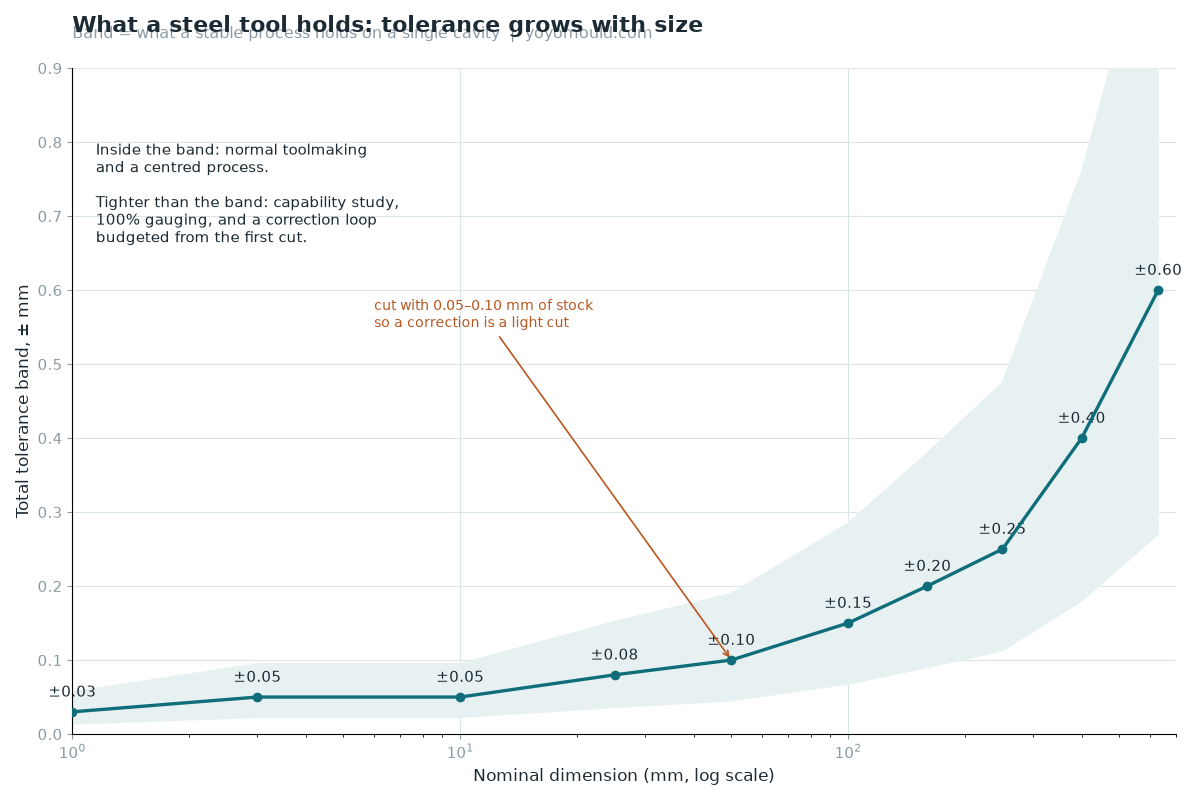
在200mm尺寸上要求±0.02mm公差,这不叫公差,而是理想值。限制因素并非模具加工精度——真正的限制在于:注塑过程存在波动,钢材会磨损,测量本身也有误差。下表展示了工程塑料在稳定单腔生产时,无需特殊手段即可达到的实际控制范围。
| 公称尺寸 | 实际控制带(±) | 说明 |
|---|---|---|
| 10mm以下 | 0.03–0.05 mm | 需注意量具选择 |
| 10–50 mm | 0.05–0.10 mm | 常规模具加工水平 |
| 50–120 mm | 0.10–0.15 mm | 关注差异收缩 |
| 120–250 mm | 0.15–0.25 mm | 需统一基准体系 |
| 250–500 mm | 0.25–0.40 mm | 通常平面度先于尺寸超差 |
| 500mm以上 | 尺寸的0.5–0.6% | 主要受翘曲控制,非收缩率 |
公差带可以比常规更严——手持设备和连接器产品常要求这样——但这需要能力研究、100%全检、稳定的工艺窗口和修正预算来保证。关键问题不是“你们能否做到±0.03 mm”,而是“哪些尺寸必须达到这个要求,如果T1试模时超差了该怎么办”。一个零件只有三个关键尺寸、其余三十个公差宽松,与三十三个尺寸全部要求严苛,完全是两回事。
在可能需要修正的部位预留加工余量
钢材可以精确地切削去除;但要补回去就得靠焊接、镶件或换新模坯,而每种方案都涉及工期决策。因此,对于所有关键且不确定的尺寸——例如密封槽、封胶面、配合高度——实用原则是:首次加工时在型腔壁面预留0.05–0.10 mm余量。如果首样尺寸偏小,扩腔只需轻切削;如果首样尺寸偏大,模具已处于公称值,修正计划也更容易制定。
这也是为什么在开料前,需要花点时间考虑表面光洁度和分型线。需要调整的尺寸位于钢料表面,后续会重新抛光。而带有EDM重铸层或深纹理的表面,要干净利落地调整,成本很高。开料前的DFM评审阶段做这些决定成本最低;热处理后,只有生产排程是灵活的。
公差到底丢在哪里
T1阶段的大多数尺寸争议,并非关于收缩率本身。争议在于其背后的一系列因素:前后模对齐度(好模具有0.02–0.05 mm,磨损的模具更大)、模板平整度、顶针与滑块间隙、各型腔间浇口冻结时间的差异,以及测量本身——在注塑机上趁热测量的零件,与第二天早上在23°C环境下测量的同一零件,读数会不同。未经调湿处理的聚酰胺材料,其尺寸在一周内都是不稳定的。
多腔模具在所有这些问题之上,还增加了型腔间的差异,因为填充和保压平衡永远不可能完美。如果图纸允许所有型腔共用一个公差带,那么这个公差带必须宽到能容纳最差的型腔,而不是最好的型腔。在首次开料前,就确定基准方案和测量方法,只需花费一小时,却能避免经典的扯皮场景:两个实验室测量结果不一致,却没人能判断是模具有问题,还是测量有问题。
预先规划修正循环
假设需要修正,就做小幅调整。这意味着:等工艺稳定后再测量,而不是刚下机就测;把因收缩导致的尺寸偏差与因钢材导致的偏差区分开;等工艺参数调中后再修正钢材,因为热模和冷模会给出两种不同结果,这都不是模具本身的问题。修正轮次如果发现得晚,就会浪费时间;如果作为预期下一步,则几乎不增加成本。
对于平面度或配合界面才是真正要求的零件,在归咎于收缩之前,值得先检查冷却布局:不平衡的回路会在零件上产生温差,温差导致差异收缩,差异收缩则会产生一个尺寸正确却仍无法放平的零件。冷却回路设计与公差是从两端看同一件事。
图纸发布前的简短检查清单
- 树脂牌号已确定,同时记录供应商提供的收缩率范围及其对应的壁厚测量条件。
- 浇口位置已确定,因为它决定了熔体流动方向,从而影响各向异性。
- 关键尺寸与外观尺寸、非功能尺寸分开列出。
- 每个关键尺寸都需标注:按名义值加工,还是预留修模余量。
- 基准体系与检测方法需标注在图纸上,而非事后口头约定。
- 明确测量条件:对于PA材料,需注明稳定时间、温度及状态调节要求。
- 多腔模具需约定各腔之间的尺寸公差带。
- T1试模后的修模轮次应纳入预期和预算,不应视为失败。
以上步骤并不能替代复杂零件的模流分析,也不能代替对首样的正确测量。它的作用在于让首次加工成为有依据的预判,而非一场赌博——对于一套钢材已淬火的模具而言,一次精准预判足以将修模次数从三次减少到一次。
常见问题
聚丙烯的收缩率取 2% 对吗?
对于壁厚 2 mm 左右的零件,可以——通常取 1.5% 到 2% 的中间值。如果壁厚是 4 mm,取 2% 会导致尺寸偏小,因为厚壁处收缩更大;而 1 mm 的薄壁可能尺寸偏大。材料数据表上的范围是在标准测试样条上测得的,不是针对你的零件,所以必须在此基础上考虑壁厚和浇口位置的影响。
模具能做到 ±0.02 mm 的精度吗?
钢材本身可以加工和测量到这个精度。但注塑成型的零件,如果没有进行能力研究、没有受控的工艺窗口和 100% 全检,无法保证在整个生产批次中都达到这个精度。现实的做法是,将少数关键尺寸控制得很严,其余尺寸放在更宽的公差带内,这种组合应该在图纸上明确标注。
为什么同一个零件在两台注塑机上测量结果不同?
因为收缩率取决于成型工艺,而工艺又受制于注塑机:射胶量、止逆环状态、螺杆直径、保压曲线和模具温度控制都会改变保压过程。如果尺寸只在一台机器上合格,说明模具没有稳定的工艺窗口——只是碰巧合格。通常的解决方法是稍微加大浇口或调整保压,而不是修改模具钢材。
零件测量前需要稳定多久?
对于非结晶性塑料,在23°C下放置24小时通常足够。对于聚酰胺(尼龙),吸湿过程会持续数天,因此要么在干燥状态下测量后再进行调湿处理,要么约定一个统一的调湿状态并在该状态下测量。从注塑机上刚取下来就测量,并据此决定修模,这是把好模具修坏的常见原因。
模具收缩与成型后收缩有什么区别?
模具收缩率是指顶出后、加上短暂稳定期内,型腔与零件之间的尺寸变化。后收缩则是之后残余应力释放、以及聚酰胺吸湿导致的持续变化——这会使零件胀大而非收缩。图纸上的公差带必须考虑后收缩,只要零件是在使用状态下测量而非在检测台上。

