
排气
模具排气设计:排气槽深度、位置与烧焦痕迹
树脂到达前,空气必须排出,否则就排不出去。排气槽深度以百分之一毫米计量,并随树脂种类而变化——而制品上的烧焦痕迹通常是其证明。
在空气实际存在的位置设置排气——最后填充处、每条流道末端、每条深筋顶部、每个滑块后方——并根据树脂特性而非习惯设定深度。实践中,这是一个0.010–0.040 mm深的平台,长3–5 mm,通向一个0.3–0.5 mm深的排气通道,该通道直达外部空气。沿分型面需设置足够多的此类排气,使总排气面积能在填充时间内排出被置换的空气。深度过深会导致无法抛光的飞边;深度过浅或被堵塞,则会产生烧焦、短射,并使成型过程需要比制品本身要求更高的压力。
填充过程中实际发生了什么
型腔内原本充满常压空气。熔体注入时,空气必须排出:通过排气槽逸出,通过配合间隙排出,或溶解于聚合物中。空气不会乖乖压缩。困在死角里的空气被熔体压缩,压缩会使其升温——这就是柴油机效应。压缩至原体积一小部分的气穴温度可达数百摄氏度,足以烧焦塑料表面,留下棕黑色沉积物,即常见的烧焦痕。
因此烧焦痕是诊断依据而非外观问题。它标记了空气无法排出的位置。其位置能告诉你哪处排气槽缺失或堵塞,以及因背压损失了多少充填量。这也意味着抛光烧焦痕后再次生产毫无意义:根本原因仍在钢材深处,就在表层之下。
不同塑料的排气槽深度
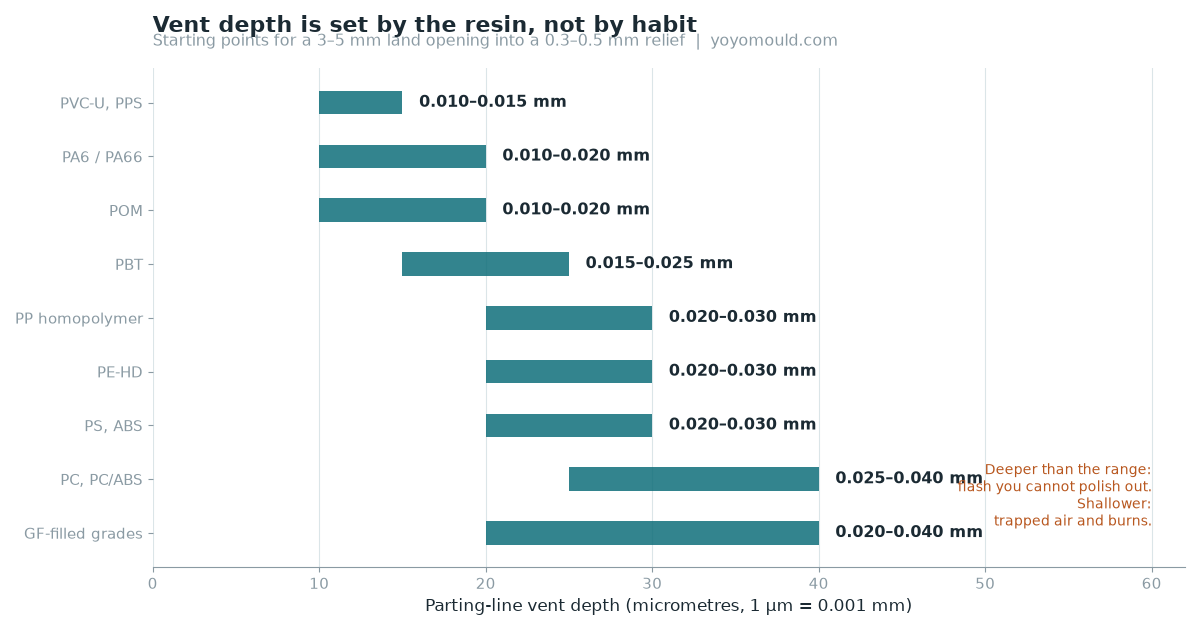
可用深度与熔体粘度相关:熔体流动性越好,排气槽就必须越浅以防飞边。以下范围适用于3–5 mm分型面封胶段的初始设计。所有数值都应在模具上验证,并在T1试模后调整,不可直接作为固定标准。
| 树脂 | 排气槽深度 | 备注 |
|---|---|---|
| PVC-U, PPS | 0.010–0.015 mm | 熔体稀薄,对钢材有腐蚀性;排气要充足,深度宜浅 |
| PA6 / PA66 | 0.010–0.020 mm | 粘度低;排气槽易被沉积物堵塞 |
| POM | 0.010–0.020 mm | 易产生飞边;排气面要短,排气面积要大 |
| PBT | 0.015–0.025 mm | 结晶性材料,填充快,加强筋顶部易产生热点 |
| PP 均聚物 | 0.020–0.030 mm | 工艺窗口宽,对排气深度容忍度高 |
| PE-HD | 0.020–0.030 mm | 同上;高保压时注意飞边 |
| PS / ABS | 0.020–0.030 mm | 外观件的常用起始深度 |
| PC / PC-ABS | 0.025–0.040 mm | 粘度高;排气槽可较深,但堵塞仍会导致短射 |
| 玻纤增强材料 | 0.020–0.040 mm | 纤维会桥接浅排气槽;应加宽而非加深 |
排气槽结构:三个尺寸与一个面积
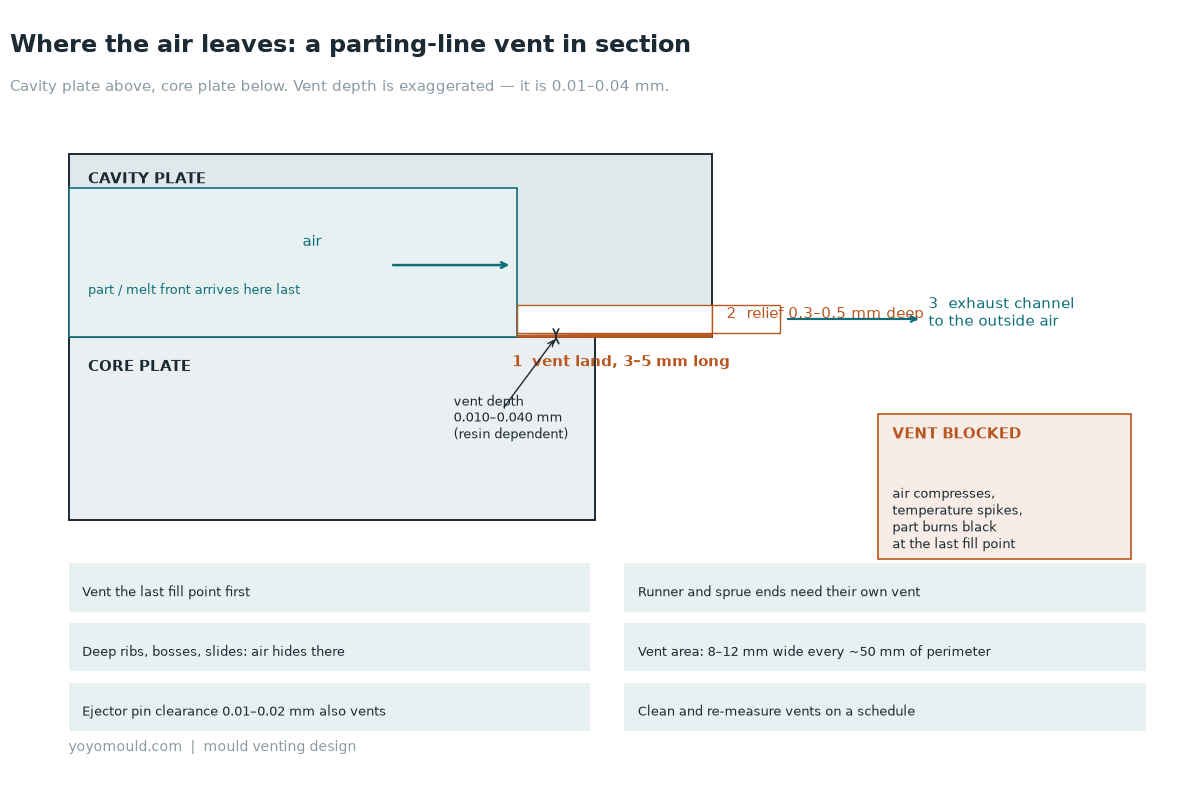
排气槽不是一条沟。它是一段浅的台阶面,其深度控制飞边;其后是一段更深的排气通道,负责将空气排出;最后是通向大气的出口,不能被锁模面、顶针板或水路堵住。很多模具只有第一段而忽略了第二段,这就是为什么排气槽在台面上测量正确,但在注塑机上却不起作用。
- **排气槽深度** 0.010–0.040 mm(依材料而定)——这是控制飞边的关键尺寸。
- **排气槽长度** 3–5 mm ——长度要足够抵抗飞边,又要足够短以减少阻力。
- **排气通道** 深度0.3–0.5 mm,宽度3–6 mm,位于排气槽后方,不能替代排气槽。
- **排气面积** 要足够大:在型腔周边设置多条8–12 mm宽的排气槽,而不是一条,并且在每个困气位置都要设置。
空气藏在哪里
整个分型面排气是必要的,但还不够。空气会积聚在死角,任何最后填充的特征都是死角。这些位置不多,值得在加工型腔前对着图纸逐一核对。因为现在处理它们成本很低,事后补救会很麻烦。
- **最后填充点** — 模具上最重要的排气位置。
- **流道和主流道末端** — 冷料井后方需要排气,否则会产生液压锁。
- **深筋和柱位的顶部** — 高而薄的特征上典型的烧焦位置。
- **滑块和斜顶后方** — 活动的钢材会困住空气,除非有排气。
- **顶针和套筒** — 0.01–0.02 mm 的间隙可以排气,但会留下痕迹。
- **镶件和分型线** — 看似紧密的接合面仍会缓慢漏气。
- **主流道拉料杆和流道顶针** — 热流道模具上常被遗忘。
- **多孔钢镶件** — 用于深而窄、分型面无法触及的特征。
识别问题现象
| 观察到的现象 | 通常原因 | 优先检查项 |
|---|---|---|
| 局部出现黑色或棕色烧焦 | 空气在死角被压缩 | 检查该位置的排气槽深度和清洁度 |
| 浇口附近有银色条纹 | 可能是水分或剪切,不一定是空气 | 先检查干燥机和熔体温度,再查排气 |
| 远端短射 | 困气导致背压过高 | 检查排气面积和填充速度 |
| 熔接线强度差 | 熔合处有空气或熔体过冷 | 先在熔接线处排气,再调整浇口位置 |
| 分型面有飞边 | 排气槽过深,或保压压力过高 | 先测量排气槽封胶长度,再检查锁模力 |
| 生产过程中烧焦逐渐加重 | 排气槽被沉积物堵塞 | 检查清洁周期 |
区分空气与湿气问题很重要,因为两者的解决方向相反。空气问题会随着填充速度提高而恶化,因为排气时间更短。湿气问题的表象类似,但根源在干燥机,不在模具。当两者同时存在——未充分排气的模具遇上潮湿树脂——烧焦会非常严重,干燥机常因此为排气故障背锅。从缺陷概述入手,是区分它们的好方法。
当分型面排气不够用时
某些几何结构没有排气空间:比如型芯中间的深盲筋、细长的型芯销、从中心向外填充至封闭环的制品。有三种解决方案。烧结金属镶件能让空气穿过钢材本身,是小面积高温区域最简洁的方案,但会堵塞,需要定期清理。顶针间隙是现成的排气通道,前提是间隙合适且顶针不在外观面上。真空排气,即在注射前抽空型腔,是针对大型制品或高速填充的工业级方案,它将排气问题从几何限制转为维护问题。
热流道系统会带来额外问题:每注射一次,流道板和喷嘴体都会排开空气。如果模具上有12个浇口点,但浇口座处没有排气,那么这些位置就会产生烧焦。这是热流道与冷流道之间一个实际的差异,在成本对比中往往被忽略:热流道模具有更多困气点,而且这些点都位于钢材内部。
排气槽属于维护项目
新模具时排气槽深度可能是0.020 mm,但六个月后就可能变成0.005 mm,因为模具沉积物会最先堵塞模具上最浅的特征。这不是缺陷,而是正常过程。用黄铜或紫铜清理排气面——切勿使用砂纸,它会磨圆排气槽的工作棱边——用塞规或印泥检查深度,并将读数记录在顶针和滑块检查的同一日志中。如果模具开始偶尔出现烧焦又能自行恢复,这说明排气槽正在变窄,而不是树脂材料发生了变化。
提交排气评审需要哪些资料
- 标注了浇口位置的零件图纸,或者显示最后填充点的流动分析报告。
- 树脂牌号,包括填料含量和阻燃剂配方。
- 任何现有的烧焦、短射或飞边照片,并标明在零件上的位置。
- 模穴数量和模具结构(两板模、三板模、热流道、滑块)。
- 零件表面是否为外观面,顶针排气会在该处留下痕迹。
- 预计的填充时间——排气槽面积必须与之匹配。
常见问题
玻璃纤维增强PA66的排气槽深度应该是多少?
深度应在0.020–0.040 mm范围内,宜宽不宜深。基础树脂可以承受更浅的排气面,但玻璃纤维会堵塞狭窄缝隙,排气功能几乎立即失效。加宽排气面并增加数量,比切得更深更安全,因为深度决定了零件是否会产生飞边。
顶针能当排气槽用吗?
可以,而且不管有没有人特意设计,顶针已经在这么用了。0.01–0.02 mm 的配合间隙就能有效排气。限制在于外观:这个间隙会留下印痕。如果顶针位于外观面上,这种痕迹会导致零件报废。顶针还会磨损,间隙变大,排气量也随之增加——这就是为什么原本不飞边的模具,后来也开始飞边了。
排气槽尺寸正确,但零件还是烧焦。为什么?
通常是因为空气无法从排气槽排到大气中:比如排气通道在夹紧面处中断,排气槽末端通到水路沉孔,或者排气槽开在分型面上却被压机关闭了。另一个常见原因是排气面积不足——对于大型零件,仅靠一条排气棱是不够的,填充速度太快,空气依然会被压缩,无论排气棱多干净都没用。
真空排气能代替排气槽吗?
它在注射前就排除了大部分困气,这对大型或快速填充的零件帮助很大,但并不能免除排出剩余空气和熔体产生气体的需求。它还会给维护清单增加密封件、泵和检漏项目。这是针对特定问题的好方案,并不能替代常规的排气布局。
排气槽加深会导致飞边吗?
如果深度超出该树脂的适用范围,会的——飞边首先出现在熔体最薄、保压压力最高的地方。一旦排气槽产生飞边,情况会恶化,因为飞边本身会撑开模板。这就是为什么需要控制的是封胶面深度,而不是避空深度;也是为什么排气深度应该测量,而不是凭外观估算。
正在为现有模具的烧焦或短射问题寻找解决方案?
请寄送样品件、注明树脂牌号,并提供缺陷位置的照片。我们会告诉你哪个排气槽缺失或堵塞,以及解决方案是增加排气、修改浇口,还是调整从未优化过的工艺窗口。

