模具工程
模具钢选择:P20、718H、S136还是NAK80?
四种预硬钢种覆盖了大多数注塑模具,但它们并非可以互换。以下是塑料类型、型腔数量和表面要求如何为您选择钢材的指南。
简短回答:首先根据塑料选择钢材,然后考虑型腔数量。一个用于20万模次的2腔模具、生产普通ABS或PP零件,使用预硬P20或718H钢块就足够了。透明或高光零件需要NAK80或经过良好抛光的718H。PVC、CPVC、乙缩醛、阻燃级材料以及在熔融温度下会释放酸性物质的任何塑料,都需要不锈钢种,如S136。添加磨蚀性填料时,在改变合金之前,硬度要求会提高。
项目启动时,大多数关于模具钢的争论实际上关乎风险:买方希望使用能支撑整个项目的最便宜的钢块,而模具制造商则希望使用不会因抛光或腐蚀问题而被退回的钢种。本指南阐述了四种常见预硬钢种的实际定位、它们的失效方式,以及在开始加工钢材前值得回答的问题。
从塑料开始,而非钢材
在模具设计确定之前,树脂的三个特性决定了大部分选择:
- 腐蚀性。 PVC、CPVC、POM、阻燃ABS以及一些卤化材料在熔融温度下会释放酸性或侵蚀性副产物。在非不锈钢型腔中,它们会侵蚀抛光层,然后是表面,最后是零件。这属于不锈钢的讨论范畴(S136,或替代品2316),而非硬度问题。
- 磨蚀性。 玻璃纤维、矿物填料、陶瓷填料和一些色母会磨损浇口、流道和型腔表面。磨损是硬度和涂层问题,因此解决方案是使用更硬的钢种(通过淬硬的H13或氮化表面),而非抛光更好的钢种。
- 表面要求。 可见的A级面板、镜片、导光件或需要镜面效果的医疗零件,需要一种能抛光至无缺陷表面并能保持该表面的钢材。NAK80正是为此而存在,而当要求是高光而非光学级时,718H是主力军。
如果这三个特性中有两个指向不同方向,模具通常会采用分体结构:在标准模架中使用不锈钢型腔镶件,或仅在浇口处使用淬硬镶件。这是正常的工程处理,而非妥协。
四种钢种的实际定位
所有四种钢种均以预硬状态供应,这意味着型腔可以在不经淬火周期及其带来的变形的情况下进行加工并投入生产。差异在于硬度、纯净度和合金含量。
| 牌号 | 典型预硬硬度 | 适用场景 | 局限之处 |
|---|---|---|---|
| P20 (1.2311 / 1.2312 系列) | 约 28–34 HRC | 大型、结构简单、型腔少的模具;原型及过渡模具;成本与供货周期是关键因素的大尺寸模坯 | 大面积高光抛光、磨蚀性树脂、长周期生产;硬度相对较低,浇口区域易先出现磨损 |
| 718H (1.2738 改良型) | 约 33–36 HRC | 中大型模具的通用主力钢材;在相近加工性能下,比P20具有更好的纯净度与抛光性能 | 仍不具备耐腐蚀性;对于玻纤增强树脂,浇口区域需使用更硬的镶件 |
| S136 (1.2083, 420型不锈钢) | 约 30–34 HRC | PVC、POM、阻燃及医疗级塑料;潮湿或冷却不良的模具;兼具耐腐蚀性与良好抛光性 | 导热性低于碳钢;硬度低于淬硬工具钢,不适用于高产量、高磨蚀性填料的场合 |
| NAK80 (P21型, 预硬) | 约 37–41 HRC | 无需淬火即可实现镜面抛光;适用于光学、外观件、导光件及高光泽可见部件;长时间抛光稳定性好 | 非不锈钢牌号;硬度仍低于淬火回火工具钢,因此极高产量或磨蚀性树脂的场合仍需H13类钢材 |
还有两种虽非预硬但常被一同讨论的替代选择:当耐腐蚀性比抛光性更重要时,可选用1.2316不锈钢;当产量或填料要求真正的耐磨性,且产品价值足以支撑热处理成本时,可选用淬火至约48–52 HRC的1.2344 / H13类钢材。
我们实际采用的决策路径
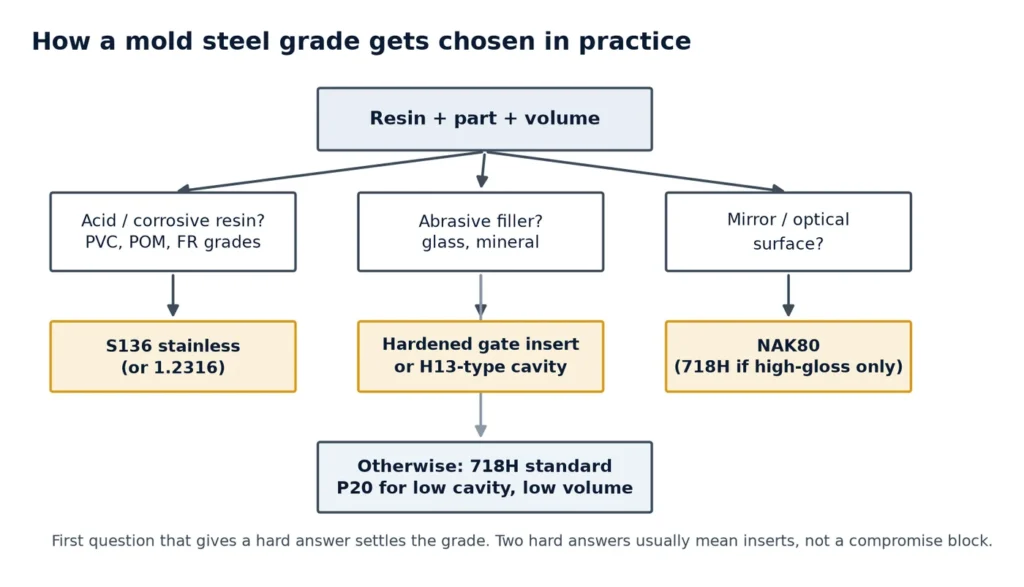
按顺序回答以下四个问题。第一个给出明确答案的问题即决定了钢材等级。
- 树脂是否释放酸性物质或腐蚀钢材? PVC、CPVC、POM、阻燃及某些医疗级材料 → 不锈钢(S136,或抛光要求次之的2316)。到此为止。
- 树脂是否具有磨蚀性? 玻璃或矿物填充,或高填充母粒 → 提高硬度。在考虑整体H13型腔前,可选用预硬钢配合氮化或涂层型腔,或在浇口处使用硬质镶件。
- 可见表面是否为产品外观面? A级免喷涂面板、镜片、导光件 → NAK80,或抛光要求为高光而非镜面的718H。此时主导风险的是抛光工时,而非钢材成本。
- 预计注塑次数? 约10万次以下,P20或718H是合适的。超过此数量,应提升硬度等级,并预期浇口处需使用镶件。
其他一切——模坯尺寸、镶件布局、冷却布局——都跟随钢材选择而定,而非相反。围绕软质模坯设计的模具无法在不重新加工型腔的情况下后期升级——这就是为什么钢材决策应属于模具设计与工程阶段,而非采购洽谈环节。
型腔数量也会改变答案
更多型腔意味着相同失效模式的重复放大,以及对磨损不均钢材的容忍度降低。这也意味着浇口区域每次注塑承受更大负荷。型腔数量由注塑成型产量预测决定,因此在订购模坯前确定是值得的。
| 型腔数量 | 合理的钢材选择 | 注意事项 |
|---|---|---|
| 1–2腔 | P20 / 718H;仅当树脂要求时使用S136 | 廉价模坯与高抛光要求——两者不可兼得 |
| 4–8腔 | 718H标准;外观件用NAK80;硬质浇口镶件 | 冷却不均导致的翘曲远早于钢材磨损出现 |
| 16–32腔 | 718H或NAK80型腔镶件置于承力基座中;大批量时用H13类钢材 | 跨型腔的尺寸漂移;备件镶件值得从第一天起规划 |
| 64+腔(瓶盖、封口件) | 硬质镶件,严格的钢材规格,受控的热处理 | 任何变异都会被放大;钢材证书和硬度分布图成为常规要求 |
各牌号常见的失效模式
了解失效模式,才能向只看到钢材块料价格的买家解释为何选择该牌号。
- P20用于外观件:抛光后显露夹杂物,表面始终达不到要求。模具本身无缺陷,而是牌号选错了,不符合表面要求。
- 718H用于玻纤增强树脂:浇口冲刷,几十万模次后浇口周围出现抛光磨亮的环状痕迹。解决方案是在制造时镶配淬硬浇口镶件。
- S136用于高温快速循环:失效原因不是腐蚀而是热问题——较低导热性意味着在相同冷却条件下型腔温度更高,代价是循环时间或产品翘曲。
- NAK80用于PVC模具:抛光性能优异,但耐腐蚀性不足。当树脂具有腐蚀性时,不锈钢是唯一选择。
预硬、淬硬或氮化
预硬意味着钢材块料到货即达到工作硬度,可直接加工:这是最快的途径,无变形风险,也是P20、718H、S136和NAK80能覆盖大多数模具的原因。淬硬(粗加工后淬火回火)能为高产量提供真正的硬度,代价是需要热处理周期、精加工余量以及必须管控的变形风险。氮化是在预硬型腔表面形成硬化层,对于中等产量下的磨蚀性树脂是一个很好的折衷方案——但硬化层很薄,重新抛光会将其去除。
来自模具制造的一个实用提示:证书上的硬度数值不如整块钢材硬度的一致性重要。从不同硬度的镶件上加工出的两个型腔磨损速度会不同,在任何人注意到钢材问题之前,零件质量就已经出现差异。
推荐钢材前我们需要您提供的信息
如果以下六项信息明确,我们一次沟通即可提出牌号建议:
- 树脂及其牌号(包括填料类型和百分比,以及任何阻燃剂)。
- 要求的表面:外观等级、纹理或SPI光洁度、光学要求。
- 模具的目标产量,以及模具后续是否可能重切或更换镶件。
- 型腔数量和预期循环时间。
- 零件尺寸和壁厚——这比合金牌号更能决定钢材块料尺寸和冷却设计。
- 对模具的任何限制:需重复使用的现有模架、运输重量限制或客户指定的钢材规范。
有了这些信息,钢材牌号、镶件布局和浇口细节就能快速确定。如果模具类型尚未确定,可以先参考我们模具类型页面上的比较,在讨论钢材前缩小选择范围。没有这些信息,任何推荐都只是伪装成工程判断的猜测。
常见问题
对于高光零件,NAK80总是比718H更好吗?
不一定。NAK80能更可靠地实现镜面抛光,并在长时间抛光后保持效果,因此适用于光学和高光要求的工作。对于中等产量、需喷涂或纹理处理的A级表面零件,718H在供货稳定性和成本方面风险更低,通常已能满足要求。决策应基于抛光规格,而非单纯追求“高光”一词。
能否先用P20钢,后期再升级钢材?
只能通过重新制作型腔实现。已加工的软质模坯无法在未经重新切削的情况下转变为硬化钢材,且模腔尺寸已固定。如果产量预测确实不确定,更实际的做法是选用略高于P20的预硬钢,并在浇口处使用镶件。
不锈钢能解决粘模和腐蚀问题吗?
它能解决腐蚀问题,适用于PVC、POM和阻燃树脂。但无法解决粘模问题:粘模与脱模斜度、顶出和表面纹理有关。不锈钢模腔所需的脱模斜度与其他钢材相同。
如何验证收到的钢材?
要求提供带炉号的钢厂质保书,在模坯多个点位而非单点检测硬度,并确认成分分析符合订购牌号。对于多腔模具,质保书应与模具文件一同保存,以便后期镶件匹配。