故障排除
注塑成型缺陷:翘曲、缩痕、欠注和飞边
这四种缺陷涵盖了模具厂面临的大部分问题。先观察特征,排查低成本原因,再判断是工艺问题还是模具钢材问题。
翘曲、缩痕、欠注和飞边构成了注塑成型缺陷的绝大部分,也是模具制造商或注塑厂收到投诉的主要原因。它们看似无关——一个零件弯曲,另一个有凹痕,第三个填充不全,第四个在模具本应密封处出现塑料薄边——但它们有一个共同根源:塑料的体积变化速率和位置与模具加工时的预期不符。
这个分析框架很重要,因为它指明了首要排查方向。工艺参数可以在一定程度上补偿体积变化,但超过某个限度后,任何调整都无济于事:必须修改模具。以下章节按此顺序分析每种缺陷——先观察特征,排查低成本原因,然后判断是工艺问题还是钢材问题。
调整参数前先观察特征
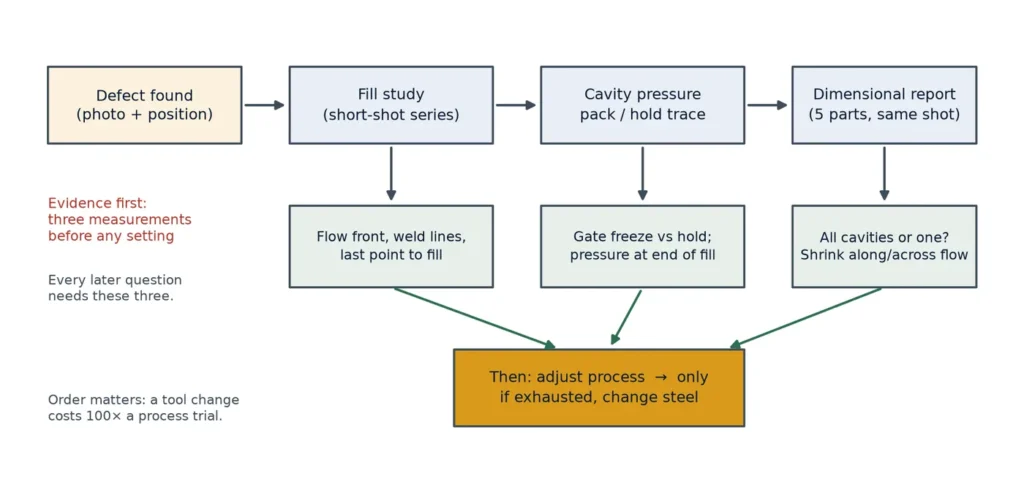
每种缺陷都会留下其产生位置的线索。在调整任何参数前,需获取三项信息:显示填充模式的欠注或填充研究、保压阶段的型腔压力曲线,以及首批合格零件的尺寸报告。跳过这一步的注塑厂会凭感觉花数天调整温度;而遵循此步骤的注塑厂通常在一小时内就能找到原因。
下表应放置在注塑机旁备查。它将每种缺陷与区分工艺原因和模具原因的首个测量指标对应起来。
| 缺陷类型 | 外观特征 | 首要测量指标 | 通常原因归属 |
|---|---|---|---|
| 翘曲 | 顶出后零件弯曲或扭曲;平面度超差 | 沿流动方向和垂直方向的收缩率测量 | 两者皆有可能——冷却不均属模具问题,保压不均属工艺问题 |
| 缩痕 | 厚壁区域或筋位背面出现局部凹陷 | 壁厚分布图;浇口冻结时间与保压时间对比 | 先排查工艺,再检查筋位设计 |
| 欠注 | 最后填充点填充不全,或边缘呈圆弧状 | 填充末端压力与注塑机能力对比 | 先排查工艺,再检查浇口和排气 |
| 飞边 | 分型线、顶针或滑块处出现薄片状溢料 | 锁模力与投影面积×型腔压力对比 | 先排查工艺,再检查模板刚度和排气深度 |
翘曲:不均匀的收缩
注塑件翘曲是因为其某一区域的收缩大于另一区域,或收缩方向不同。半结晶树脂(如聚丙烯和聚酰胺)沿流动方向的收缩明显大于垂直方向,因此具有明显流动取向的零件在叠加冷却不均之前已存在不对称性。非结晶树脂的翘曲较少源于取向,更多源于热不平衡。
请按顺序排查以下因素,因为每项的测试成本依次递增:
- 冷却平衡。测量模具分型面两侧多个点的表面温度。型芯与型腔之间10°C的温差每次都会导致平板件弯曲。
- 保压与保压时间。如果浇口在保压结束前冻结,零件远端实际上未得到保压——其自由收缩,而近端仍处于保压状态。缩短流道、增大浇口尺寸或提高熔体温度,以延长浇口开放时间。
- 顶出温度。顶出温度过高会使零件在仍柔软时变形;使用夹具或延长冷却周期通常可解决看似翘曲的问题。
- 壁厚变化。厚薄过渡区产生的温度梯度是任何保压策略都无法消除的;如果图纸允许,均匀的壁厚才是根本解决之道。
- 浇口位置与数量。单侧单一浇口形成长而取向的流动路径;两个浇口可改变取向模式,即使会增加熔接线,也可能减少弯曲。
当工艺窗口已用尽时,值得进行的模具修改依次为:首先是冷却布局(型芯中使用隔板或喷流管,几何允许处采用随形冷却通道),其次是浇口位置,然后是顶出夹具。对于某些零件,矫形夹具是合理的生产实践——只要写入工艺单,它就是诚实的工程方案,而非权宜之计。
在零件几何允许的情况下,防止差异收缩的冷却和浇口决策应在模流分析与工艺开发阶段确定,而非在注塑机上。
缩痕:浇口关闭过早
缩痕是零件表面的局部体积不足,其内部在表面冻结后仍在收缩。典型位置包括厚实的支柱、加强筋背面以及任何壁厚增加的区域。关键变量在于厚壁区域凝固时,浇口是否仍开放且型腔是否仍在保压。
首先检查浇口冻结时间与保压时间的关系。如果浇口在2秒时封闭,而厚壁区域需要8秒凝固,则最后6秒的收缩将无材料补充,导致表面内陷。浇口一旦冻结,提高保压压力无济于事;有效的应对措施是增大浇口尺寸、提高熔体温度或使用保持开放的浇口并延长保压时间。
设计侧的检查项,按投入回报排序:
- 加强筋与壁厚比例。加强筋厚度为名义壁厚的50–60%时,填充和保压后无明显缩痕;与壁厚相同的加强筋几乎总会产生缩痕。
- 支柱厚度。支柱壁厚为名义壁厚的60%,并做小芯孔,可避免实心柱体导致的凹陷。
- 局部冷却。冷却缓慢的厚壁区域极易产生缩痕;在该位置设置隔板或高导热镶件通常是最经济的根本解决方案。
- 气体反压或发泡工艺(如果应用允许),可完全消除缩痕的产生驱动力。
请谨慎对待“加大保压”这一诱人的捷径。过度保压会增加内应力并产生其他缺陷——翘曲或应力发白——且一旦机器参数漂移,缩痕会再次出现。
短射:压力受限或体积受限
零件未充满要么是因为所需压力超过机器在该温度下所能提供的极限,要么是因为所需体积超过单次注射量所能供给的极限。两者的解决方法不同,最快速的区分方法是观察填充结束时的压力曲线。
如果螺杆仍在移动时注射压力已达到机器极限,则属于压力受限:熔体温度过低、浇口或流道过小、或壁厚低于该压力下流动长度允许的极限。如果螺杆已达到其位置极限而零件仍未充满,则属于体积受限:行程末端的缓冲垫过小。
- 排气。困气会在最后填充点产生圆润、有时烧焦的短射缺陷。在填充即将结束时停止的短射分析可以显示流动前沿是否被困气背压所阻碍。
- 浇口与流道尺寸。浇口尺寸过小是常见原因,尤其当模具是为不同树脂设计时;粘度更高的树脂需要更大的浇口面积以实现相同的填充时间。
- 熔体与模具温度。将熔体温度提高10°C可显著降低粘度,从而完成原本勉强填充的零件;如果这是唯一有效的解决方法,则浇口面积才是根本问题。
- 注射速度曲线。更快的填充可减少传递到模具壁的热量损失;速度曲线应根据填充分析设定,而非使用默认值。
填充末期的短射也是车间里最经济的诊断方法:逐步减少注射行程进行填充分析,并拍摄每个阶段。它能揭示流动形态、熔接线位置和最后填充点,这三者是所有其他缺陷分析都需要的基础信息。
飞边:无论锁模力多大,模具都未完全闭合
飞边出现在模具两半未密封的位置:分型线、顶针周围、滑块封胶处及镶件处。直觉反应是增加锁模吨位,对于刚性足够且模板充足的模具,这有时有效。但对于模板较薄或投影面积较大的模具,这只会加剧机器磨损并转移问题。
首先进行计算。所需锁模力等于零件加流道的投影面积乘以保压结束时的型腔压力。一个大型平板零件在400 bar型腔压力下所需的吨位可能超过注塑机能力,此时解决方案应是降低型腔压力、减小投影面积或更换更大机器——而非延长保压时间。
然后检查模具本身:
- 分型面配合。在分型面涂蓝后合模;型腔周围应呈现均匀连续的接触痕迹。局部间隙会精确对应飞边产生位置。
- 模板变形。大型模具的型腔板下方必须设置支撑柱。若无支撑,模板会在型腔压力下弯曲,导致分型线中部张开——这是任何锁模力都无法解决的飞边问题。
- 排气深度。排气过深会导致飞边;排气过浅则引发短射和烧焦。深度取决于树脂特性:低粘度树脂约0.02 mm,高粘度树脂约0.04–0.05 mm,排气槽入口段应短且后方需充分扩槽。
- 顶针与滑块配合。磨损的顶针孔比分型面更早产生飞边;应检查配合间隙而非盲目增加锁模力。
向模具制造商咨询时需提供哪些信息
大多数关于缺陷的争议,实质上是关于证据的争议。模具制造商需要依据具体事实才能采取行动;缺乏事实依据,双方只能猜测。请提供以下信息:
- 缺陷照片,需包含比例尺,并在图纸上标明缺陷在零件上的位置。
- 生产该批次零件的工艺参数表:熔体温度与模具温度、注射速度曲线、保压压力与时间、冷却时间、锁模力。
- 欠注系列照片(三到四个阶段)及其显示的填充模式。
- 保压和保压阶段的型腔压力曲线(如果机器能够记录)。
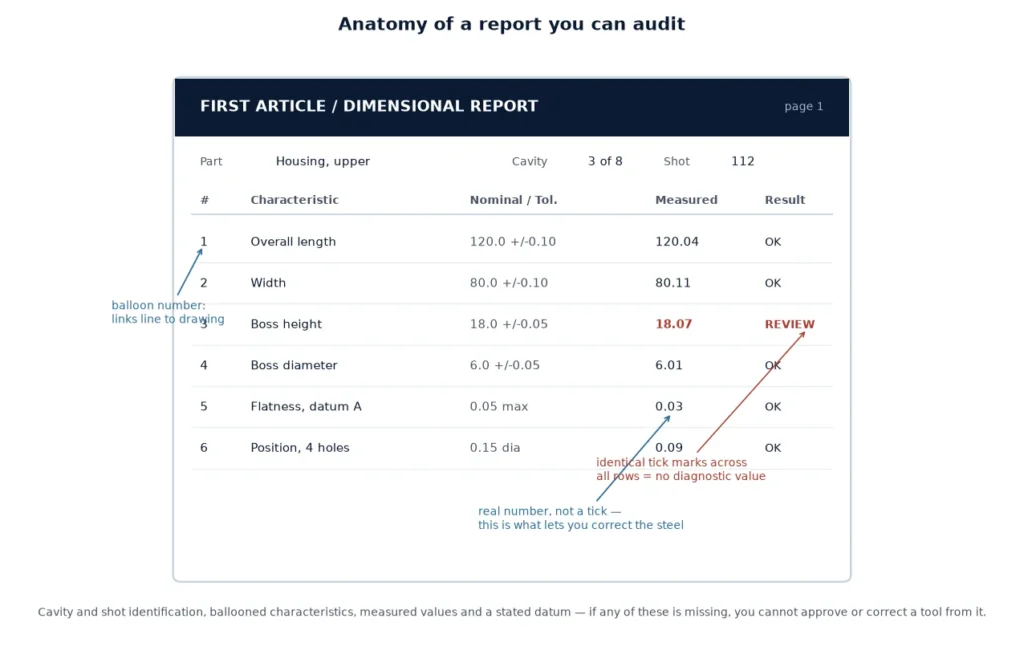
- 同一模次五个零件的尺寸报告,并标明测量点。
- 受影响的型腔——是所有型腔、单个型腔,还是镜像对称的一对型腔。这一关键信息通常能区分是模具问题还是工艺问题。
提供这六项信息后,争论一周的缺陷问题通常在一次沟通中就能解决。若未提供,模具制造商在采取任何行动前,也会要求您提供这份清单。
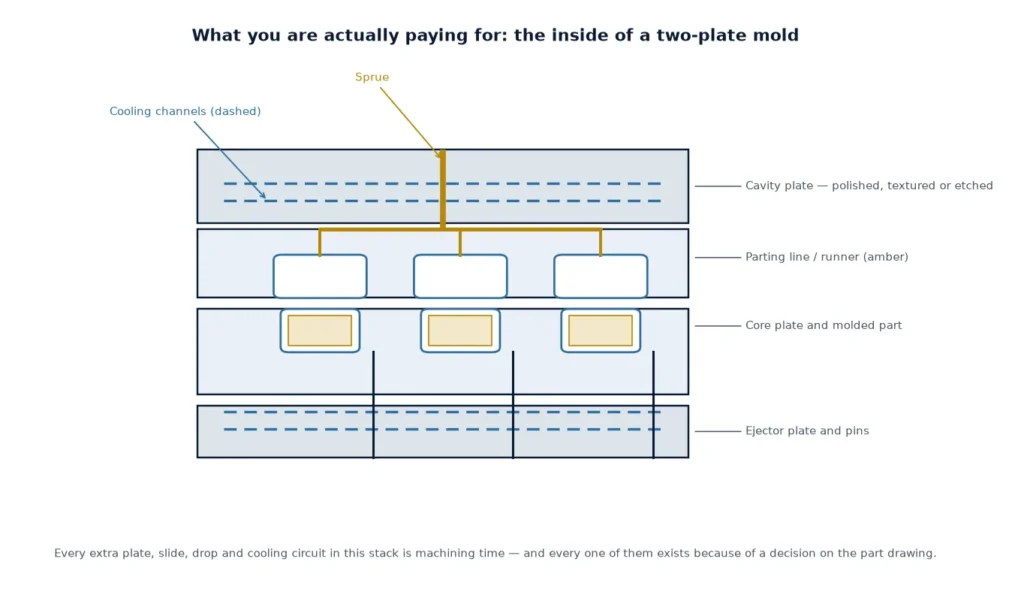
如果结论是需要修改模具,相关工作属于CNC加工与原型制作范畴;模具结构本身则取决于您所使用的模具类型。
常见问题
为什么我的零件壁厚均匀却仍然翘曲?
壁厚均匀只是排除了一个原因,而非全部。请检查型芯与型腔之间的冷却差异、浇口冻结后即停止的保压过程,以及半结晶树脂的收缩各向异性——流动方向的收缩率可能是横向收缩率的两到三倍,这本身就足以导致平板件弯曲。
提高保压压力能否消除缩痕?
仅在浇口尚未冻结时有效。一旦浇口冻结,额外的保压压力无法传递到型腔,缩痕将不会改变。如果提高保压压力无效,请测量浇口冻结时间——解决方案是增大浇口尺寸、提高熔体温度或延长保压时间(需确保浇口保持开放)。
如何区分欠注与烧焦痕?
欠注边缘呈圆润、未填充状;烧焦痕则是深色或变色区域,通常出现在最后填充位置,由困气压缩所致。两者都指向排气问题,但烧焦意味着排气槽存在但被堵塞或深度不足,而欠注可能意味着根本没有排气槽。
飞边总是锁模力问题吗?
不是。锁模力只是四个可能原因之一。其他原因包括:分型面配合不良、型腔压力下的模板变形,以及排气槽过深。对于大型平板件,模板刚度不足比锁模吨位不足更常见。
哪些缺陷应在T1试模时拒绝接受模具?
分型面上的飞边、需要工艺补偿才能填满的短射,以及外观面上的缩痕通常是需要修正后才能进行试样的。翘曲应依据图纸测量而非目测判断,因为看似弯曲的零件可能仍在公差范围内。
树脂本身对这些缺陷的影响有多大?
影响显著。填料含量会改变收缩率和粘度,干燥树脂与潮湿树脂的流动性也不同。如果缺陷仅在新批次树脂中出现,应在修改模具前先核对干燥规格和填料百分比。