
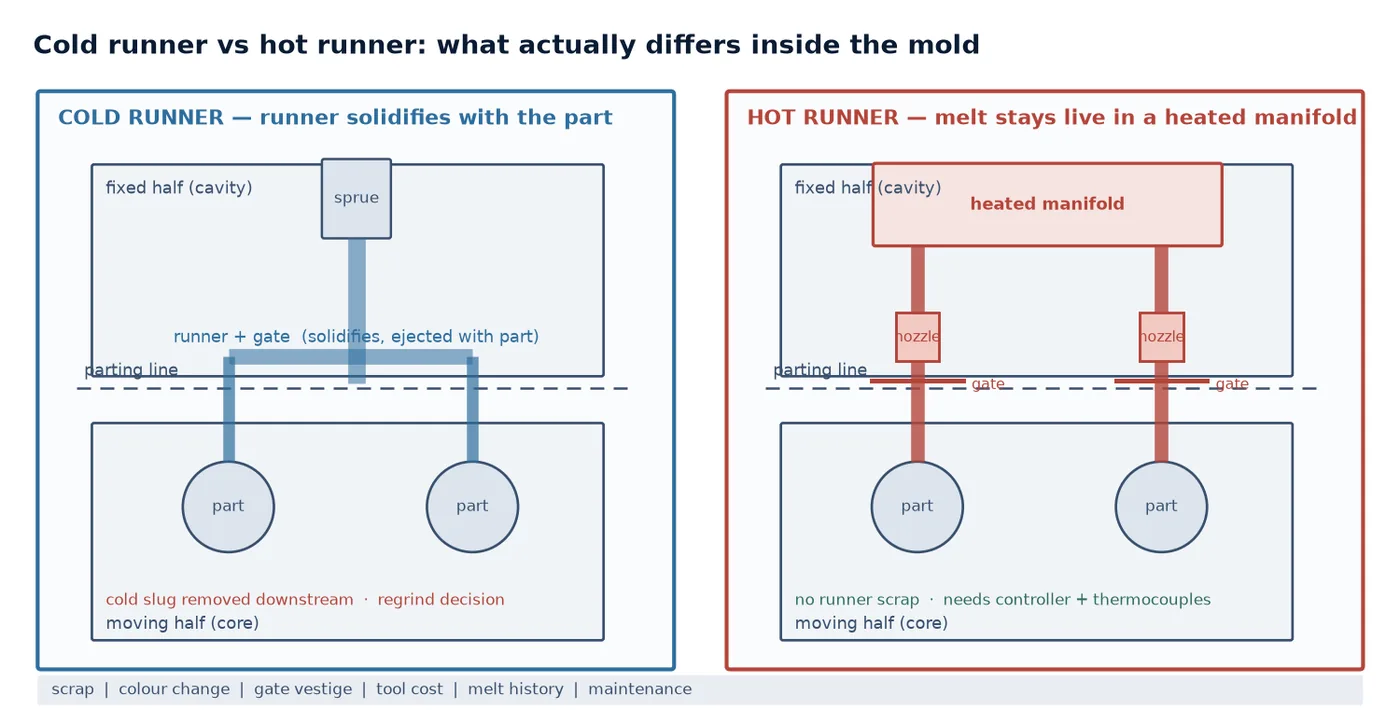
浇注系统
热流道与冷流道:浇注系统一改,废料、周期和外观全跟着变
流道是模具上看起来最不值钱的部分,也是决定最多的部分:废料率、换色、浇口痕、周期,以及这套模具往后要多少维护。
直答:冷流道的熔料在主流道与流道里和零件一起冷却、一起顶出;热流道把熔料留在加热的分流板里,经热嘴直接进型腔,没有流道可顶、也没有流道可扔。没有哪个更好,它们坏的地方不一样,选择的顺序通常是产量 → 材料 → 外观。
报价评审里多数分歧,来自把流道当成「型腔排位之后再定」的细节。它不是细节:它决定废料率、换色纪律、客户会检的浇口残痕,以及这套模具要多打多少件才回本。定晚了,就是重开模架。
冷流道:模具省钱,生产费钱
冷流道做起来便宜,跑起来贵。每一模都产出一条流道,要么当废料卖,要么粉碎回用。回料会改熔指、颜色和力学值,每种材料都有可回用的上限。单穴、短主流道的损失可以很小;八穴、长流道的损失就是你每买一公斤树脂都看得见的百分比。所以产量和穴数比模具价格本身更重要:流道成本在整个项目周期里重复发生,模具成本只发生一次。
- 废料与回料:流道要么外卖要么粉碎掺回,掺回比例要有文件,不能靠手感
- 周期:流道也要冷到能顶出,厚断面加时间,还给锁模机构增加重量
- 换色:冷流道通常更快,因为只需清机筒和一条简单的流路
- 浇口痕:浇口拉断或剪平,痕迹就在被切的位置,外观规则决定它能不能接受
- 两板模的简单:加热器、热电偶、温控器都少,工具房不必专门培训也能维护
热流道:在第一个好零件之前先付钱
热流道把复杂度从树脂账单挪进模具:分流板、热嘴、加热器、热电偶、温控器,还有把熔料分配做平衡的那部分工程。零件通常不带流道出来,浇口质量更稳定,厚壁件的周期能缩短,因为进料段不再需要冻结。这些收益是真的,也是有条件的:分流板平衡不好、热嘴嘴尖选错,废料的小时成本比冷流道高得多。
- 温度控制变成生产的一部分:分区漂移、热电偶失效、加热器烧断,没有纪律的温控巡检,模具会安静地做出可疑零件
- 开机与停机要有程序:升温曲线、均温时间、清料都该写进工艺卡,不是习惯
- 维护要备热嘴,还要有人能换加热器而不伤分流板
- 浇口痕不一样,不是自动更好:热点浇口留小凸台,纹理面上可能看得出来;针阀浇口留小圆环,位置必须客户认可
- 有些材料和颜色不合适:热敏树脂,以及在分流板里停留就降解的料
逐项对比
| 决策因素 | 冷流道 | 热流道 |
|---|---|---|
| 模具成本与复杂度 | 低:模板、主流道、流道、浇口 | 高:分流板、热嘴、温控器、布线 |
| 每模流道废料 | 每模都产出,外卖或粉碎回用 | 正常生产时没有 |
| 对回料政策的影响 | 必须事先规划并留档 | 整个流道流直接消失 |
| 换色 | 清料快,流路简单 | 要清到每个热嘴,死角影响大 |
| 浇口痕 | 剪切或剪平的浇口痕迹 | 小凸点或针阀圆环,位置敏感 |
| 厚壁件周期 | 流道要额外冷却,还带质量 | 进料段保持熔融,周期可缩短 |
| 工艺窗口 | 宽,容错高 | 窄,温度纪律是硬要求 |
| 维护技能 | 常规工具房作业 | 加热器、热电偶、温控器、备用热嘴 |
最适合的场合也摆在一起看:低到中产量、打样多、换款频繁 → 冷流道;高产量、外观要求紧、长期连续生产 → 热流道。
浇口位置是设计决定,不是流道决定
浇口落在哪,先决定你被允许用哪种进料系统。零件有可见外观面时,浇口必须躲到非外观面、进到筋里,或者藏在不被检查的特征背后。热点浇口几乎可以在任何位置进料而不留流道,这就是外观件把团队推向热流道的原因。带潜伏式或隧道浇口的冷流道,在很多几何上也能把痕迹藏得一样好,模具复杂度却低一个量级——前提是浇口能切干净,流道能顶出而不压伤零件。
实践中我们先画浇口,再选能实现它的进料系统,最后核流道体积或分流板能不能塞进客户机台装得下的模架。顺序反了,就会出现分流板装不进去、或者冷流道顶不出来的模具。
会推翻产量的材料与颜色约束
产量说热流道,材料有时说不。热敏牌号在分流板温度里停留就降解,所以停留时间和分区设计要对着树脂数据表核,不能想当然。玻纤料磨热嘴和浇口更快,改的是维护频次,不是可行性。颜色是另一个项目:浅色接深色,分流板必须有写下来的清料程序,因为死角的旧色会连着几十模往外放。
要求光学洁净的零件,或者客户有很多短批换色的,带好浇口的冷流道往往更省心:清料看得见,流路短,没有藏着昨天颜色的空腔。
我们用的选择顺序
五个问题,按顺序问,谁先能决定就停在哪:产量第一,它定经济性;材料第二,它能否决前面的答案;外观第三,浇口痕规则会砍掉一批选项;换色第四,频繁换色的项目会惩罚分流板;停机容忍度最后,因为热流道多出一套控制系统,要客户团队自己接手。
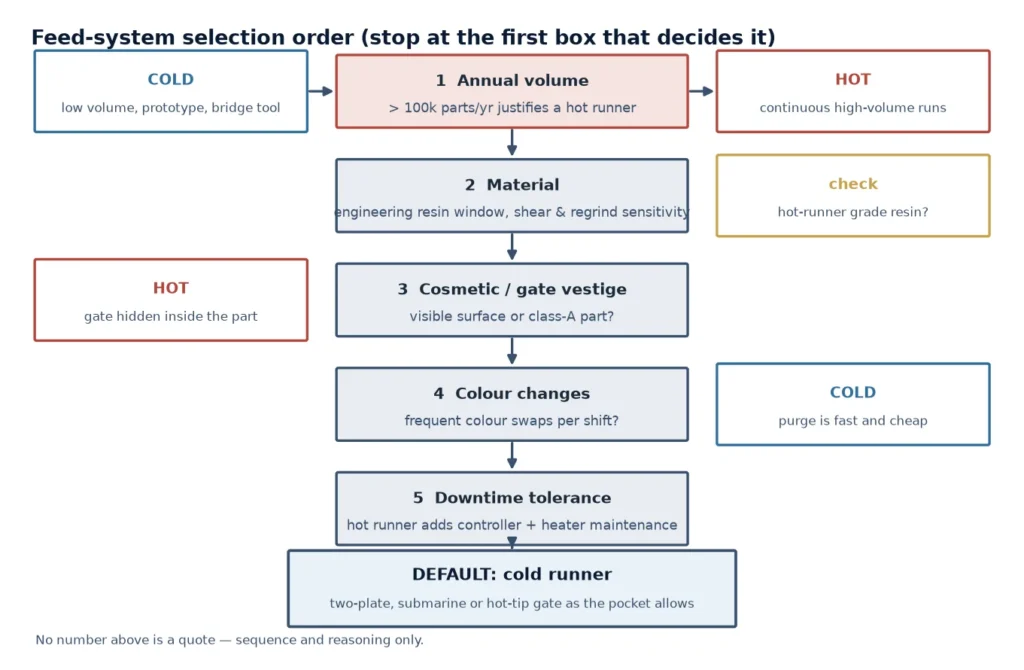
都没决定时,默认冷流道。这个默认是有意的:没定的项目上,简单模具更好验证、更好维护,客户产量变动时也更好改。热流道应该因为某个明确要求被选,而不是因为评审会上听起来更先进。
值得知道的几种混合方案
选择不是二选一。绝热流道留一条大的流道,靠自身表皮保温,厚件和宽容材料上常用;热嘴配合冷流道的混排,可以让特定型腔走热嘴、其余走冷流道;顺序阀浇口能控制大型件的熔接位置,甚至消掉熔接线,代价是一套温控器和一段必须验证过的顺序。每一种都是拿模具复杂度换某一处的零件质量,都得从零件论证,不能从偏好论证。
多穴家族模的诚实比较,很少是整体「热 vs 冷」,而是哪几个穴值得上热嘴、哪几个用平衡的冷流道更划算。
报浇注系统之前我们要问的
浇注系统上的错,多数是信息缺失,不是工程能力问题。这六件事没齐,我们不会把流道布置定死:
- 年产量、预期项目寿命,以及批次形态——一个长单还是很多短单
- 树脂牌号与数据表,包括客户已经在执行的回料比例上限
- 哪些面是外观面,浇口痕允许落在哪里
- 机台模板尺寸与可装模高,因为分流板要占空间
- 以后谁来跑这套模:有能维护温控器的工具房,还是宁愿不要
- 零件生命周期内的换色政策
常见问题
热流道一定缩短周期吗?
不一定。它免掉流道的冷却要求,也免掉锁模机构要带的质量,厚壁上常常有帮助。薄壁件的周期由零件本身主导,收益可能很小,而且分流板的升温与均温时间要老实算进去。
已有的冷流道模具能改热流道吗?
有时可以,但那是改装而不是升级:型腔板要按热嘴重新加工,模架要腾出分流板的空间,机台还要配温控器。只有当零件还要生产很多年、流道废料能算得出来时,通常才值得。
外观件能用冷流道吗?
多数时候可以,只要浇口能放在非外观面并切干净——潜伏式或隧道浇口能把痕迹藏起来。真正决定的是浇口允许落在哪,而不是流道类型本身。
热流道最常坏什么?
加热器和热电偶,其次是玻纤料造成的浇口磨损,以及搬运碰伤的热嘴。备件和一份写清楚的加热器更换流程,比分流板的品牌更重要。
热流道怎么换色?
它是一套程序,不是一次事件:按定义好的顺序清过每个分区,废模数按颜色干净为止计数。死角多的分流板耗时更长,这也是频繁换色的项目倾向冷流道的原因。

