
Chất lượng & Xác nhận
Cách Đọc Báo Cáo Thử Nghiệm T1: Giải Thích FAI, Báo Cáo Kích Thước và PPAP
T1, FAI, báo cáo kích thước, PPAP — bốn thuật ngữ thường được dùng như thể chúng là cùng một tài liệu. Chúng không phải vậy, và việc nhầm lẫn chúng là cách mà các vấn đề về khuôn mẫu lọt vào sản xuất.
Trả lời ngắn gọn: T1 là lần chạy thử đầu tiên của một khuôn mới. FAI (kiểm tra sản phẩm đầu tiên) là việc đo lường các chi tiết đầu tiên so với mọi yêu cầu trên bản vẽ. Báo cáo kích thước là dữ liệu đo lường được trình bày dạng bảng, thường từ máy CMM cộng với dụng cụ cầm tay. PPAP (Quy Trình Phê Duyệt Chi Tiết Sản Xuất) là bộ hồ sơ nộp gộp kết quả kích thước, bằng chứng vật liệu và hiệu suất, tài liệu quy trình và mẫu chi tiết thành một gói phê duyệt. FAI và báo cáo kích thước là bằng chứng; PPAP là phong bì chứa bằng chứng được gửi đi.
Người mua nhận các tài liệu này hàng loạt và đọc chúng như một thủ tục. Đó là một sai lầm, vì báo cáo T1 là thời điểm duy nhất khi khuôn vẫn có thể được sửa đổi với chi phí thấp. Đây là hướng dẫn về những gì thuộc về mỗi tài liệu, những gì thường bị thiếu, và cách xem xét một báo cáo trong khoảng ba mươi phút.
T1, T2 và lấy mẫu thực sự có nghĩa là gì
Tên gọi không được chuẩn hóa giữa các nhà cung cấp hoặc ngành công nghiệp, vì vậy hãy thống nhất ý nghĩa bằng văn bản trước khi khuôn được chế tạo.
- T0 đôi khi được dùng cho lần chạy khô — khuôn được lắp đặt, kiểm tra mở và đẩy, không phun nhựa.
- T1 là lần thử nghiệm đầu tiên với nhựa: khuôn được lắp ráp, quy trình được thiết lập, và các chi tiết đầu tiên ra lò. Gần như luôn luôn có các chỉnh sửa tiếp theo.
- T2 là lần thử nghiệm sau những chỉnh sửa đó — thép được thay đổi, lõi được cắt lại, kết cấu bề mặt được áp dụng.
- Lấy mẫu hoặc chạy SOP là lần chạy ở điều kiện sản xuất, trên thiết bị mà chi tiết sẽ thực sự được sản xuất, với tốc độ sản xuất dự kiến.
Bộ tài liệu khác nhau ở mỗi giai đoạn. Báo cáo T1 là bằng chứng rằng khuôn hoạt động; báo cáo lấy mẫu với dữ liệu năng lực là bằng chứng rằng quy trình hoạt động. Đừng chấp nhận cái thứ hai thay thế cho cái đầu tiên, và đừng coi báo cáo T1 như sự cho phép bắt đầu giao hàng.
Một báo cáo thử nghiệm T1 nên chứa những gì
Tối thiểu, một báo cáo T1 phải cho phép bạn trả lời bốn câu hỏi: khuôn có mở và đẩy sạch sẽ không, chi tiết có trông đúng không, kích thước nào nằm ngoài dung sai, và điều gì sẽ được thay đổi.
- Điều kiện thử nghiệm: máy, lực kẹp, loại và lô nhựa, nhiệt độ nóng chảy và khuôn, thông số phun và giữ, thời gian làm nguội, thời gian chu kỳ.
- Bản ghi phun: đã thực hiện bao nhiêu lần phun, ở điều kiện nào, và các mẫu lấy từ lần phun nào.
- Hình ảnh: chi tiết đầy đủ, cả hai mặt, khu vực cổng phun, dấu đẩy, và bất kỳ khuyết tật nào có thể nhìn thấy với thước tỷ lệ.
- Kết quả kích thước so với bản vẽ, với sơ đồ chuẩn được nêu rõ.
- Danh sách khuyết tật: thiếu nhựa, ba via, lõm, đường hàn, vết kéo, với vị trí và đề xuất cho từng loại.
- Danh sách chỉnh sửa với bên chịu trách nhiệm và phạm vi T2 dự kiến.
Nếu báo cáo có hình ảnh mà không có số liệu, đó là bản cập nhật tiến độ, không phải báo cáo T1.
FAI: kiểm tra mẫu đầu tiên
FAI là quá trình xác minh toàn diện một chi tiết so với thông số kỹ thuật của nó — mọi kích thước, mọi ghi chú, mọi yêu cầu trên bản vẽ, không phải chỉ một mẫu kích thước do người kiểm tra chọn. Mỗi đặc điểm trên bản vẽ thường được đánh số bong bóng tương ứng với một dòng trên báo cáo, để báo cáo có thể được kiểm toán đối chiếu với bản vẽ thay vì chỉ tin tưởng.
Một báo cáo FAI đúng chuẩn bao gồm:
- Mọi kích thước và ghi chú trên bản vẽ, được đánh bong bóng và đánh số, với giá trị danh định, dung sai, giá trị đo được và kết quả đạt hay không đạt.
- Thông tin nhận dạng chi tiết: số cavity, số shot, ngày, lô nhựa. Một báo cáo FAI không nói rõ nó đo cavity nào thì không thể cho bạn biết khuôn có cân bằng hay không.
- Thiết bị đo lường được sử dụng cho từng đặc điểm, và tình trạng hiệu chuẩn của nó.
- Bằng chứng về vật liệu và hiệu suất khi bản vẽ yêu cầu — chứng chỉ nhựa, kiểm tra cơ học, mẫu màu, mẫu texture.
- Chữ ký và ngày tháng, từ nhà cung cấp và tốt nhất là được người mua xác nhận.
Trong ngành hàng không vũ trụ, FAI được chính thức hóa theo AS9102 với ba biểu mẫu riêng. Trong công việc ô tô và công nghiệp nói chung, ý tưởng tương tự xuất hiện dưới dạng “kết quả kích thước” trong PPAP, hoặc đơn giản là báo cáo mẫu đầu tiên kèm bản vẽ. Tên tài liệu khác nhau; nguyên tắc thì giống nhau.
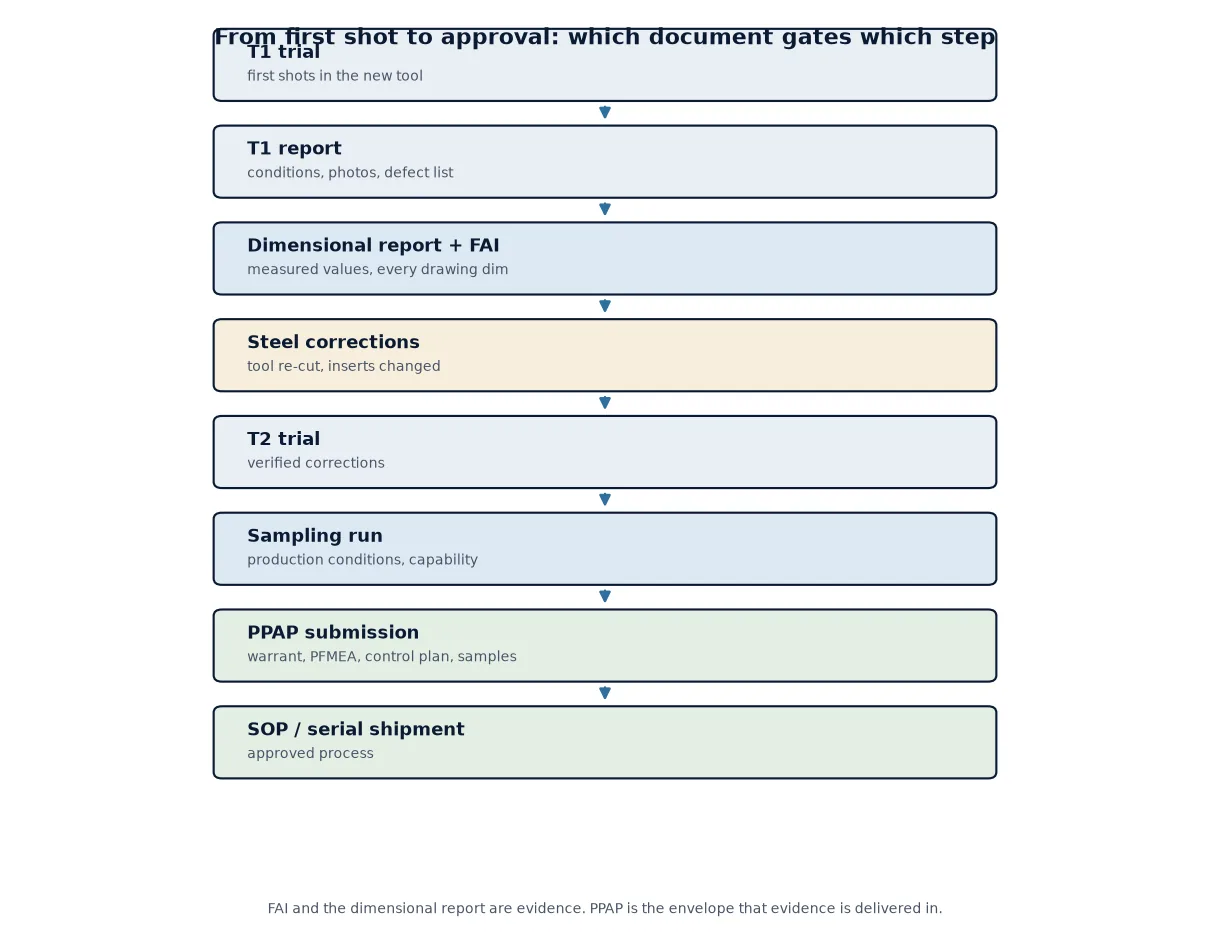
Báo cáo kích thước
Báo cáo kích thước, đôi khi được gọi là kiểm tra bố trí, chính là bảng dữ liệu đo lường. Trong thực tế, đây là phần của FAI mà hầu hết người mua thực sự đọc, và cũng là phần thường bị rút gọn nhất thành ba dòng “trong dung sai”.
Những điều cần xem xét:
- Sơ đồ datum. Nếu báo cáo không nêu rõ bề mặt nào được dùng làm A, B và C, thì các con số không thể được tái lập hay kiểm chứng.
- Đủ số lượng chi tiết. Ba đến năm chi tiết từ các cavity khác nhau ở điều kiện ổn định là mức tối thiểu thông thường để thấy sự biến thiên giữa các cavity. Một chi tiết chỉ cho bạn biết khuôn có thể làm ra một chi tiết tốt.
- Số liệu thực, không phải dấu tích. Một báo cáo toàn dấu tích không có giá trị chẩn đoán. Khi một kích thước lệch ở T2, bạn cần giá trị thực tế ở T1 để biết hướng cần chỉnh thép.
- Thiết bị phù hợp với đặc điểm. Máy đo CMM rất tốt cho vị trí và profile trên các bề mặt có thể tiếp cận, nhưng không đo được độ sâu ren, texture, độ dày thành mỏng và vết gate. Những cái đó cần dụng cụ cầm tay hoặc máy quét hình.
- Khả năng, không chỉ sự phù hợp. Sự phù hợp là một chi tiết nằm trong dung sai hôm nay. Khả năng (Cpk) là quá trình duy trì trong dung sai suốt một đợt chạy. Ở T1 bạn thường chỉ thấy sự phù hợp; hãy yêu cầu đánh giá khả năng ở giai đoạn lấy mẫu.
Chi tiết nhựa thêm một yếu tố phức tạp mà báo cáo phải tôn trọng: số đo thay đổi theo thời gian và điều kiện. Một kích thước đo hai giờ sau khi ép, rồi đo lại sau 24 giờ, không phải là cùng một kích thước. Hãy hỏi báo cáo phản ánh trạng thái nào.
PPAP: bộ hồ sơ phê duyệt
PPAP bắt nguồn từ AIAG trong ngành ô tô và hiện được yêu cầu rộng rãi hơn nhiều. Đây là hồ sơ trình nộp để phê duyệt một quy trình sản xuất, không phải báo cáo thử nghiệm, và thường được yêu cầu trước khi nhà cung cấp được phép giao hàng loạt.
PPAP cổ điển có mười tám yếu tố. Những yếu tố mang tính quyết định thực sự:
- Hồ sơ thiết kế và mọi tài liệu thay đổi kỹ thuật được phê duyệt.
- DFMEA và PFMEA, cùng với sơ đồ quy trình và kế hoạch kiểm soát phải khớp với nhau.
- Kết quả đo kích thước, kết quả thử nghiệm vật liệu và tính năng.
- Nghiên cứu quy trình ban đầu — chỉ số năng lực từ một lần chạy đáng kể, không phải từ năm chi tiết.
- Phân tích hệ thống đo lường, để dụng cụ đo đã được đánh giá đạt chuẩn.
- Tài liệu phòng thí nghiệm, phê duyệt hình thức (nếu có), mẫu chi tiết, mẫu chuẩn, dụng cụ kiểm tra hỗ trợ.
- Giấy cam kết nộp mẫu, đã ký, nêu rõ cấp độ trình nộp.
Cấp độ trình nộp từ 1 (chỉ giấy cam kết) đến 5 (xem xét tại chỗ nhà cung cấp với mẫu vật). Cấp 3 là mặc định phổ biến: giấy cam kết kèm dữ liệu hỗ trợ và mẫu vật. Thống nhất cấp độ sớm — nó quyết định khối lượng giấy tờ dự án phải thực hiện, và là một trong những yếu tố thực sự làm tăng chi phí trong gia công khuôn.
FAI, báo cáo kích thước và PPAP so sánh
| FAI | Báo cáo kích thước | PPAP | |
|---|---|---|---|
| Bản chất | Kiểm tra toàn bộ chi tiết so với bản vẽ | Bảng dữ liệu đo lường, theo từng đặc tính | Hồ sơ trình nộp phê duyệt cho quy trình sản xuất |
| Câu hỏi trả lời | Khuôn có tạo ra chi tiết đúng bản vẽ không? | Kích thước nào ở đâu, sai lệch bao nhiêu? | Quy trình đã được phê duyệt để giao hàng loạt chưa? |
| Thời điểm điển hình | Từ T1 trở đi, cập nhật sau khi chỉnh sửa | Cùng với FAI, và lại khi lấy mẫu | Trước khi giao hàng loạt |
| Tài liệu liên quan | Bản vẽ đánh số, phiếu đo, chứng chỉ vật liệu | Kết quả xuất từ chương trình CMM, kết quả đo thủ công, mô tả chuẩn | 18 yếu tố bao gồm PFMEA, kế hoạch kiểm soát, MSA, năng lực, giấy cam kết |
| Ai yêu cầu | Bất kỳ khách hàng mua khuôn mới | Bất kỳ khách hàng, và cổng kiểm soát chất lượng của nhà chế tạo khuôn | Ngành ô tô và nhà cung cấp cấp 1; ngành y tế có quy trình xác nhận riêng |
| Lỗi thường gặp | Ghi dấu tick thay vì số liệu; không xác định cavity | Thiếu sơ đồ chuẩn; quá ít chi tiết mẫu | PFMEA và kế hoạch kiểm soát không mô tả quy trình thực tế |
Cách kiểm tra báo cáo T1 trong ba mươi phút
Một quy trình có thể lặp lại tốt hơn việc đọc toàn bộ tài liệu từ đầu đến cuối.
- Kiểm tra thông tin nhận dạng sản phẩm: số cavity, số shot, lô nhựa, ngày tháng. Nếu thiếu bất kỳ mục nào, hãy dừng lại ngay.
- Đọc điều kiện chạy thử so với giả định quy trình của bạn. Một sản phẩm chỉ chạy được ở chu kỳ không thực tế không phải là sản phẩm đã được xác nhận.
- Xem ảnh chụp cho bốn khuyết tật quan trọng nhất: thiếu nhựa ở cuối quá trình điền đầy, bavia tại đường phân khuôn, lõm trên gân, và vết kéo từ kết cấu bề mặt.
- Mở báo cáo kích thước tại các kích thước bạn quan tâm. So sánh giá trị đo được, không phải các dấu tích.
- Kiểm tra cụ thể ba dung sai chặt nhất. Nếu tất cả đều nằm ở một mép của dải dung sai, khuôn sẽ dịch chuyển ở T2.
- Đọc danh sách chỉnh sửa. Một báo cáo không có chỉnh sửa nào ở T1 hoặc là một khuôn rất đơn giản hoặc là một báo cáo đang che giấu điều gì đó.
- Xác nhận ai là người phê duyệt và điều gì kích hoạt sự chấp thuận T2. Sự im lặng ở đây là cách một khuôn trôi vào sản xuất với các hạng mục chưa hoàn thành.
- Lưu trữ nó. Một báo cáo T1 bạn không thể tìm thấy sau hai năm cũng giống như không có báo cáo.
Các dấu hiệu cảnh báo đáng để phản hồi
- Một báo cáo kích thước không có tuyên bố datum, hoặc với mọi giá trị giống hệt danh định.
- Chỉ số năng lực được tính toán từ năm sản phẩm.
- FAI không có nhận dạng cavity, do đó sự cân bằng của khuôn nhiều cavity là không rõ.
- PPAP nơi PFMEA, lưu đồ và kế hoạch kiểm soát mô tả ba quy trình khác nhau.
- Kết cấu hoặc màu sắc được tuyên bố là đã phê duyệt mà không có mẫu plaque hoặc coupon.
- Một báo cáo có ngày trước ngày chạy thử, điều xảy ra thường xuyên hơn bất kỳ ai thừa nhận khi mẫu được tái sử dụng.
- “Trong dung sai” cho một đặc tính xuất hiện trên bản vẽ mà hoàn toàn không có dung sai.
Không có điều nào trong số này là lý do để từ chối một nhà cung cấp. Chúng là lý do để đặt một câu hỏi cụ thể, đó là toàn bộ mục đích của bộ tài liệu.
Những tài liệu này đến từ đâu
Mọi báo cáo chúng tôi phát hành đều được tạo ra từ phép đo, không phải từ một mẫu: cavity và core được đo trên hệ thống CMM và vision trong phòng đo lường của chúng tôi, kiểm tra bằng dụng cụ cầm tay bao phủ các đặc điểm mà CMM không thể tiếp cận, và báo cáo nêu rõ cavity nào và shot nào mỗi con số đến từ. Kết cấu và màu sắc được phê duyệt dựa trên các coupon vật lý trước khi khuôn được ký duyệt.
Bởi vì cùng một nhà máy vận hành các dây chuyền ép phun nhựa của chính chúng tôi, báo cáo T1 có một người đọc thứ hai: đội ngũ sản xuất phải vận hành khuôn. Điều đó có xu hướng loại bỏ các phần lạc quan của báo cáo trước khi nó đến tay khách hàng.
Nếu bạn đang xem xét một bộ tài liệu bây giờ và có điều gì đó không khớp — một kích thước không có datum, một tuyên bố năng lực mà không có quá trình chạy — hãy gửi nó qua. Chúng tôi sẽ cho bạn biết những gì chúng tôi sẽ hỏi nhà chế tạo khuôn, và những gì chúng tôi muốn đo lại trước khi phê duyệt.
Câu hỏi thường gặp
Có phải PPAP luôn được yêu cầu cho khuôn ép nhựa mới không?
Không. PPAP là một quy ước trong ngành ô tô và được các nhà cung cấp ô tô và Tier yêu cầu như một điều kiện để vận chuyển linh kiện hàng loạt. Các dự án tiêu dùng, thiết bị gia dụng và công nghiệp nói chung thường làm việc với FAI cùng báo cáo kích thước và chứng chỉ vật liệu. Các dự án thiết bị y tế tuân theo quy trình xác nhận riêng, thường là IQ/OQ/PQ với kiểm tra mẫu đầu tiên bên trong. Hãy thống nhất yêu cầu trước khi khuôn được chế tạo, vì nó thay đổi khối lượng công việc.
Nên đo bao nhiêu chi tiết cho báo cáo T1?
Ba đến năm chi tiết, lấy từ các hốc khác nhau và từ một lần phun ổn định, là mức tối thiểu thực tế để thấy sự biến đổi giữa các hốc. Các nghiên cứu năng lực PPAP cần một lô sản xuất đáng kể thay vào đó — truyền thống là 300 chi tiết liên tiếp — vì năng lực không thể suy ra từ một vài mẫu.
Sự khác biệt giữa FAI và kiểm tra bố trí là gì?
Chúng chồng chéo rất nhiều. FAI là kiểm tra toàn bộ chi tiết so với mọi yêu cầu trên bản vẽ. Kiểm tra bố trí là báo cáo kích thước đầy đủ của chi tiết, thường là cùng dữ liệu đo lường được trình bày dưới dạng bảng. Trong ngôn ngữ PPAP, kiểm tra bố trí xuất hiện dưới dạng “kết quả kích thước”. Sự khác biệt quan trọng là liệu mọi đặc tính có được đo bằng số thực hay không.
Báo cáo T1 có thể chỉ dựa trên dữ liệu CMM không?
Không hoàn toàn. Máy CMM đo hình học có thể tiếp cận tốt và không thể đo độ sâu ren, kết cấu bề mặt, độ dày thành trên mặt cắt mỏng, vết cổng phun hoặc màu sắc. Một báo cáo đáng tin cậy kết hợp kết quả CMM với dụng cụ cầm tay và đo lường hình ảnh, đồng thời nêu rõ phương pháp nào được sử dụng cho từng đặc tính.
Điều gì xảy ra nếu các chi tiết T1 vượt dung sai?
Khuôn sẽ được chỉnh sửa và chạy thử nghiệm T2. Báo cáo kích thước là thứ giúp việc này hiệu quả: vì các giá trị đo được đã được ghi lại thay vì chỉ đánh dấu, người chế tạo khuôn biết nên di chuyển thép 0.05 mm hay 0.15 mm và theo hướng nào. Một báo cáo đầy dấu tích buộc phải đoán, và việc đoán phải trả giá bằng một lần thử nghiệm.
Nhận báo cáo T1 mà bạn thực sự có thể kiểm tra
Gửi cho chúng tôi bản vẽ chi tiết và yêu cầu chất lượng — chỉ FAI, hoặc PPAP đầy đủ — và chúng tôi sẽ cho bạn biết báo cáo sẽ chứa những gì trước khi khuôn được gia công.