استكشاف الأخطاء وإصلاحها
عيوب صب الحقن: الانحناء، الانكماش، القصور في الملء والزائدة
تغطي هذه العيوب الأربعة معظم ما يواجهه مُشغل القوالب. اقرأ العلامة الدالة، تحقق من الأسباب البسيطة أولاً، وعندها فقط قرر ما إذا كان الحل يكمن في المعالجة أم في الفولاذ.
يمثل الانحناء، وعلامات الانكماش، والقصور في الملء، والزائدة الغالبية العظمى من عيوب صب الحقن التي تصل إلى صانع القالب أو مُشغله كشكوى. قد تبدو غير مرتبطة — فجزء منحني، وآخر به انبعاج، وثالث غير مكتمل، ورابع به حافة رقيقة من البلاستيك حيث كان ينبغي للقالب أن ينغلق بإحكام — لكنها تشترك في جذر واحد: تغير حجم البلاستيك بمعدل مختلف، وفي مكان مختلف، عما افترضه القالب عند تصميمه.
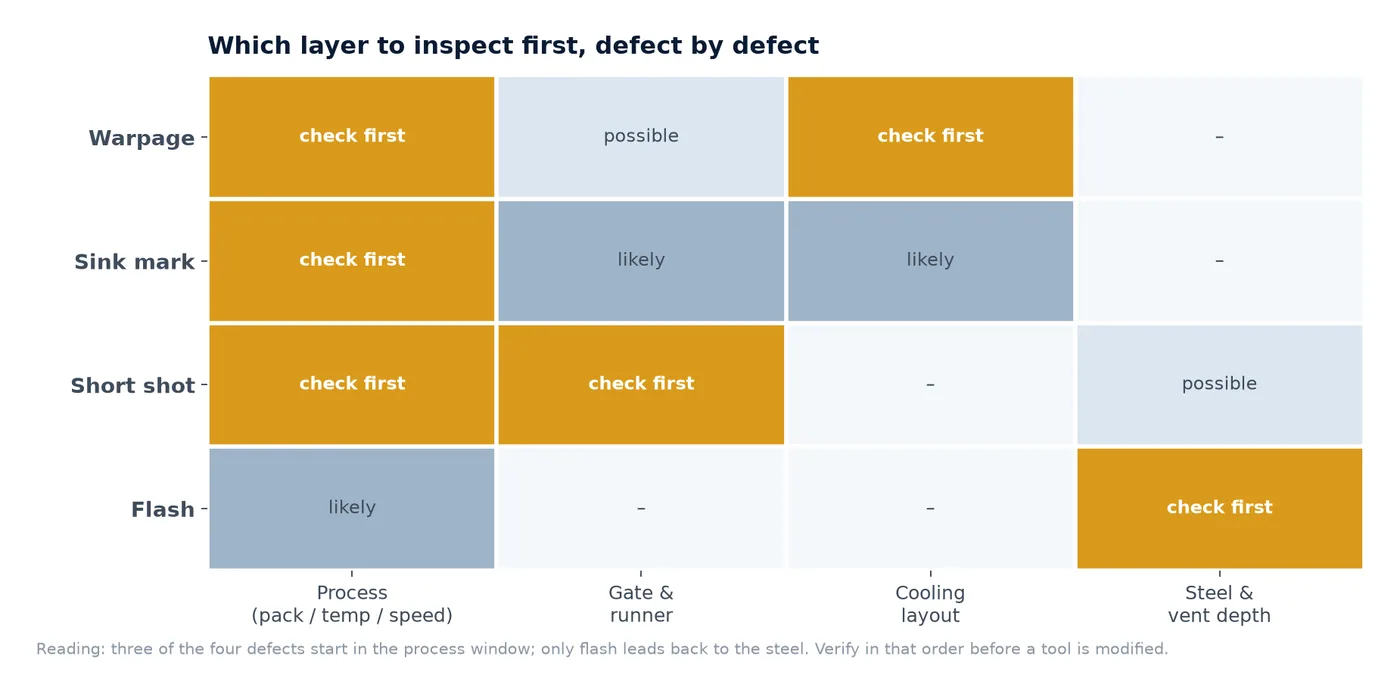
هذا الإطار مهم لأنه يخبرك أين تبحث أولاً. يمكن لإعدادات المعالجة أن تعوض عن تغير الحجم إلى حد ما، وما بعد تلك النقطة لن يجدي أي قدر من التعديلات: يجب تغيير القالب. تأخذ الأقسام أدناه كل عيب بهذا الترتيب — اقرأ العلامة الدالة، تحقق من الأسباب البسيطة، ثم قرر ما إذا كنت تواجه مشكلة في المعالجة أم في الفولاذ.
اقرأ العلامة الدالة قبل لمس أي إعداد
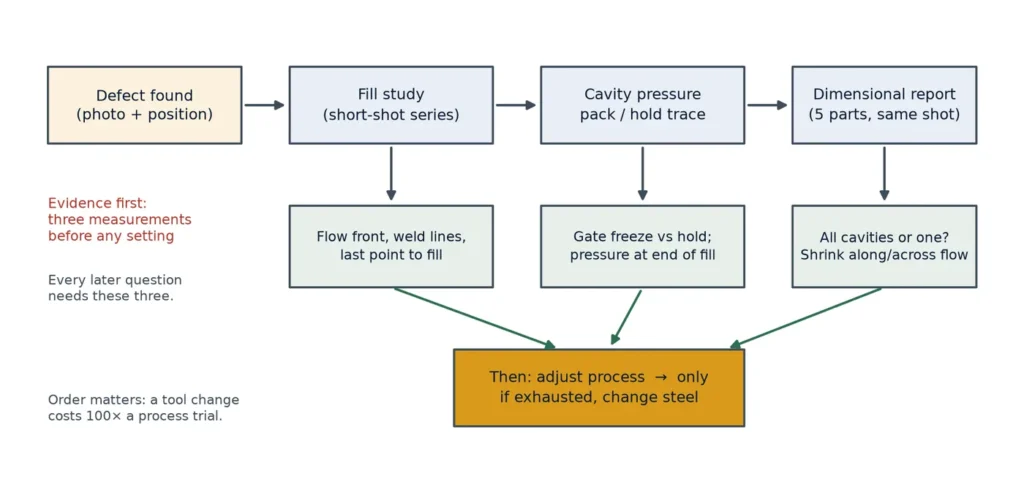
كل واحد من هذه العيوب يترك دليلاً عن مكان بدايته. قبل تحريك أي معلمة، احصل على ثلاث معلومات: دراسة للقصور في الملء أو الملء تُظهر نمط الامتلاء، تتبع ضغط التجويف خلال مرحلة الحشو والثبات، وتقرير أبعاد على الأجزاء الجيدة الأولى. المُشغلون الذين يتخطون هذه الخطوة يقضون أياماً في ضبط درجات الحرارة بالحدس؛ أما الذين يقومون بها فيجدون السبب عادةً في الساعة الأولى.
الجدول أدناه هو ما يجب أن تبقيه بجانب الماكينة. فهو يربط كل عيب بأول قياس يفصل بين سبب متعلق بالمعالجة وسبب متعلق بالقالب.
يتم وصف جانب القياسات في تلك القائمة على صفحتنا الخاصة بـ المعدات ومراقبة الجودة، والقرارات التصميمية التي تزيل معظم هذه العيوب قبل قطع الفولاذ يتم تناولها تحت تصميم وهندسة القالب.
| العيب | الشكل الظاهري | القياس الأولي | عادةً عملية أم قالب؟ |
|---|---|---|---|
| التشوه | انحناء أو التواء القطعة بعد القذف؛ انحراف التسطح عن التسامح | قياس الانكماش على طول وعرض اتجاه التدفق | أي منهما — التبريد التفاضلي مشكلة في القالب، والتعبئة التفاضلية مشكلة في العملية |
| علامة الانكماش | تجويف محلي في مقطع سميك أو مقابل ضلع | خريطة سمك الجدار؛ وقت تجمد البوابة مقابل وقت الضغط | العملية أولاً، ثم تصميم الضلع |
| القذف الناقص | ملء غير مكتمل عند آخر نقطة تملأ، أو حافة مستديرة | الضغط في نهاية التعبئة مقابل قدرة الماكينة | العملية أولاً، ثم البوابة ومنفذ الهواء |
| الزائدة | حافة رفيعة عند خط الفصل، أو مسامير القذف، أو الأجزاء المنزلقة | قوة الغلق مقابل المساحة المسقطة × ضغط التجويف | العملية أولاً، ثم صلابة الصفيحة وعمق منفذ الهواء |
التشوه: انكماش غير منتظم
يتشوه الجزء المصبوب لأن منطقة منه انكمشت أكثر من أخرى، أو انكمشت في اتجاه مختلف. الراتنجات شبه البلورية مثل البولي بروبيلين والبولي أميد تنكمش بشكل ملحوظ أكثر على طول اتجاه التدفق مقارنة بعرضه، لذا فإن الجزء ذو نمط تدفق قوي يكون غير متماثل بالفعل قبل إضافة أي اختلال في التبريد. الراتنجات غير المتبلورة تتشوه أقل بسبب التوجيه وأكثر بسبب الاختلال الحراري.
اعمل على هذه النقاط بالترتيب، لأن كل منها أرخص في الاختبار من الذي يليه:
- توازن التبريد. قم بقياس درجة حرارة سطح القالب على كلا النصفين في عدة نقاط. فرق 10 درجة مئوية بين القلب والتجويف سوف يحني الجزء المسطح في كل مرة.
- الحشو والضغط. إذا تجمد البوابة قبل انتهاء الضغط، فإن الطرف البعيد من الجزء يكون غير محشو بشكل فعال — فهو ينكمش بحرية بينما يظل الطرف القريب محشوًا. قم بتقصير مسار التدفق، أو تكبير البوابة، أو رفع درجة حرارة المصهور حتى تظل البوابة مفتوحة لفترة أطول.
- درجة حرارة الإخراج. إخراج الجزء وهو ساخن جدًا يسمح له بالتحرك وهو لا يزال طريًا؛ غالبًا ما يصلح التركيبة أو دورة التشغيل الأطول ما يبدو أنه مشكلة تشوه.
- تغير سمك الجدار. تنتج الانتقالات من السميك إلى الرقيق تدرجًا حراريًا لا يمكن لأي استراتيجية حشو إزالته؛ إذا سمح الرسم، فإن الجدران الموحدة هي الحل الحقيقي.
- موقع وعدد البوابات. بوابة واحدة في أحد الأطراف تعطي مسار تدفق طويل وموجه؛ بوابتان تغيران نمط التوجيه ويمكن أن تقللا الانحناء حتى مع إضافتهما خطوط اللحام.
عندما يتم استنفاد نافذة العملية، فإن التغييرات على القالب التي تكون مجدية هي تخطيط التبريد أولاً (حواجز أو فقاعات في القلوب، قنوات مطابقة حيث تسمح الهندسة)، ثم موقع البوابة، ثم تركيبة الإخراج. تعتبر تركيبة التقويم ممارسة إنتاجية مشروعة لبعض الأجزاء — فهي هندسة صادقة، وليست حلاً مؤقتًا، بشرط تدوينها في ورقة العملية.
حيث تترك هندسة الجزء مجالًا لذلك، فإن قرارات التبريد والبوابة التي تمنع الانكماش التفاضلي يتم تحديدها خلال تحليل تدفق القالب وتطوير العملية، وليس عند المكبس.
علامات الانكماش: البوابة أغلقت مبكرًا جدًا
علامة الانكماش هي عجز موضعي في الحجم على سطح القطعة، حيث يستمر الجزء الداخلي في الانكماش بعد تجمد السطح. المواقع الكلاسيكية لها هي النتوءات السميكة، والجانب البعيد من الأضلاع، وأي قسم حيث يزداد سمك الجدار. المتغير المتحكم هو ما إذا كانت البوابة لا تزال مفتوحة والتجويف لا يزال محشوًا عند تصلب ذلك القسم السميك.
الفحص الأول هو وقت تجمد البوابة مقابل وقت الضغط المستمر. إذا أغلقت البوابة عند ثانيتين ويحتاج القسم السميك إلى 8 ثوانٍ للتصلب، فإن آخر 6 ثوانٍ من الانكماش تحدث دون وجود مادة لسحبها منها، فينكمش السطح إلى الداخل. رفع ضغط الضغط المستمر لا يفعل شيئًا بمجرد تجمد البوابة؛ الاستجابات المفيدة هي بوابة أكبر، أو مادة منصهرة أكثر سخونة، أو ضغط مستمر أطول مع بوابة تبقى مفتوحة.
فحوصات جانب التصميم، مرتبة حسب مردود الجهد:
- نسبة الضلع إلى الجدار. الأضلاع بنسبة 50–60% من سمك الجدار الاسمي تمتلئ وتُحشى دون ظهور علامة انكماش مرئية؛ الأضلاع بنفس سمك الجدار تظهر علامة انكماش دائمًا تقريبًا.
- سمك النتوء. جدار نتوء بنسبة 60% من سمك الجدار الاسمي، مع تجويف صغير داخلي، يتجنب العمود الصلب الذي يسبب الانبعاج.
- التبريد الموضعي. القسم السميك مع تبريد بطيء هو علامة انكماش تنتظر الحدوث؛ حاجز أو قطعة إدخال عالية التوصيل في تلك البقعة غالبًا ما يكون الحل الحقيقي الأرخص.
- ضغط غاز مضاد أو رغوة حيث يسمح التطبيق بذلك، مما يزيل قوة الدفع للانكماش تمامًا.
كن حذرًا مع الاختصار المغري المتمثل في الحشو بقوة أكبر. الحشو الزائد يرفع الإجهاد الداخلي ويُنتج عيبًا مختلفًا — تشوه أو ابيضاض إجهادي — بينما تعود علامة الانكماش بمجرد انحراف الماكينة.
الطلقة القصيرة: محدودة بالضغط أو محدودة بالحجم
القطعة التي لا تمتلئ إما أنها تتطلب ضغطًا أكبر مما تستطيع الماكينة تقديمه عند تلك الدرجة الحرارية، أو أنها تتطلب حجمًا أكبر مما تستطيع الطلقة توفيره. لكل منهما حلول مختلفة، وأسرع طريقة للتمييز بينهما هي تتبع الضغط في نهاية الملء.
إذا كان ضغط الحقن مضغوطًا ضد الحد الأقصى للماكينة بينما المسمار لا يزال يتحرك، فإن التدفق محدود بالضغط: المصهور بارد جدًا، أو البوابة أو القناة صغيرة جدًا، أو الجدار أرق مما يسمح به طول التدفق عند ذلك الضغط. إذا وصل المسمار إلى حد موضعه ولا تزال القطعة قصيرة، فإن الطلقة محدودة بالحجم: الوسادة في نهاية الشوط صغيرة جدًا.
- التهوية. الهواء المحبوس ينتج طلقة قصيرة مستديرة، وأحيانًا محروقة عند آخر نقطة تمتلئ. دراسة الطلقة القصيرة التي تتوقف قبل النهاية مباشرة تظهر ما إذا كان جبهة التدفق تتباطأ بسبب الضغط الخلفي من الغاز المحبوس.
- حجم البوابة والقناة. البوابات الأصغر من الحجم المطلوب سبب شائع في القوالب المصممة لراتنج مختلف؛ الراتنج ذو اللزوجة الأعلى يحتاج إلى مساحة بوابة أكبر لنفس وقت الملء.
- درجة حرارة المصهور والقالب. رفع درجة حرارة المصهور بمقدار 10 درجات مئوية يخفض اللزوجة بما يكفي لإكمال ملء كان هامشيًا؛ إذا كان هذا هو الحل الوحيد الذي يعمل، فإن مساحة البوابة هي المشكلة الحقيقية.
- ملف سرعة الحقن. الملء الأسرع يقلل من الحرارة المفقودة إلى جدار القالب؛ يجب ضبط الملف من دراسة الملء، وليس تركه على الوضع الافتراضي.
الطلقات القصيرة بالقرب من نهاية الملء هي أيضًا أرخص تشخيص في الورشة: قم بتشغيل دراسة الملء عند تقليل الشوط وصور كل مرحلة. يخبرك بنمط التدفق، ومواضع خط اللحام وآخر نقطة تمتلئ، وهي الأشياء الثلاثة التي تحتاجها كل تحقيقات العيوب الأخرى.
الفلاش: القالب غير مغلق، مهما زدت قوة التثبيت
يظهر الفلاش حيث لا ينغلق نصفي القالب بإحكام: على خط الفصل، حول مسامير الإخراج، عند إغلاقات المنزلقات وعند القطع الإضافية. الغريزة تقود إلى زيادة قوة التثبيت بالطن، وقد ينجح ذلك أحيانًا على قالب صلب مع صفائح كافية. لكن على قالب ذو صفائح رقيقة أو مساحة إسقاط كبيرة، فإن ذلك يستهلك الماكينة فقط وينقل المشكلة.
قم بالحسابات أولاً. قوة التثبيت المطلوبة هي المساحة المسقطة للقطعة بالإضافة إلى مجرى الحقن، مضروبة في ضغط التجويف في نهاية مرحلة الحشو. قطعة مسطحة كبيرة عند ضغط تجويف 400 بار قد تحتاج إلى طن تثبيت أكثر مما تمتلكه الماكينة، وفي هذه الحالة الحل هو خفض ضغط التجويف، أو تقليل المساحة المسقطة، أو استخدام ماكينة أكبر — وليس زيادة وقت الحشو.
ثم تحقق من القالب نفسه:
- ملاءمة خط الفصل. ضع صبغة زرقاء على أسطح الفصل وأغلق القالب؛ يجب أن يكون التلامس متساويًا ومستمرًا حول التجويف. الفجوات المحلية تظهر كفلاش في تلك الأماكن بالضبط.
- انحراف الصفيحة. أعمدة الدعم تحت صفيحة التجويف ليست اختيارية في القوالب الكبيرة. بدونها تنحني الصفيحة تحت ضغط التجويف وينفتح خط الفصل في المنتصف — فلاش لا تعالجه أي قوة تثبيت.
- عمق فتحة التهوية. فتحات التهوية العميقة جدًا تسبب فلاش؛ فتحات التهوية الضحلة جدًا تسبب حقنًا ناقصًا واحتراقًا. العمق يعتمد على الراتنج: تقريبًا 0.02 مم للراتنج منخفض اللزوجة، 0.04–0.05 مم للراتنج الصلب، مع جعل منطقة التلامس قصيرة وتخفيف فتحة التهوية خلفها.
- ملاءمة مسامير الإخراج والمنزلقات. ثقب إخراج بالٍ يسبب فلاش قبل خط الفصل؛ تحقق من الملاءمة بدلاً من التثبيت.
ما يجب إرساله عند طلب فحص من صانع القوالب
معظم الخلافات حول العيوب هي في الواقع خلافات حول الأدلة. يمكن لصانع القوالب التصرف بناءً على قائمة قصيرة من الحقائق؛ بدونها، يخمن الطرفان. أرسل هذه العناصر:
- صور للعيب، مع مقياس، وموضع العيب على القطعة موضح على رسم.
- ورقة العمليات للدفعة التي أنتجته: درجات حرارة الصهر والقوالب، ملف سرعة الحقن، ضغط وزمن الحشو، زمن التبريد، قوة الإغلاق.
- سلسلة من الحقن غير المكتمل (ثلاث أو أربع مراحل) ونمط الملء الذي تظهره.
- تتبع ضغط التجويف خلال مراحل الحشو والثبات، إذا كانت الماكينة قادرة على تسجيله.
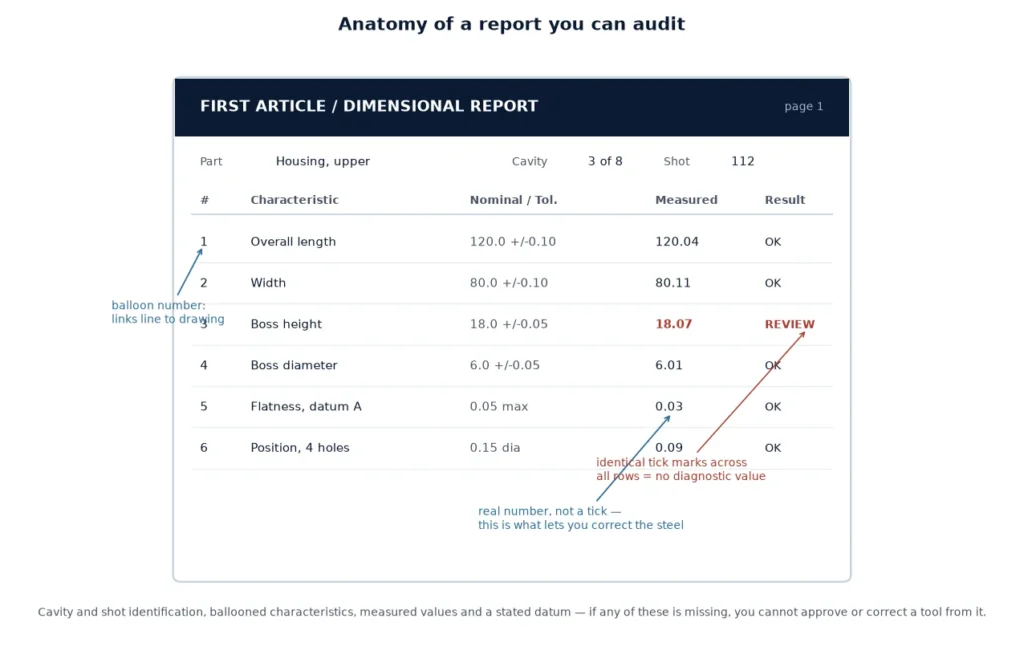
- تقرير أبعاد لخمس قطع من نفس الحقنة، مع تحديد نقاط القياس.
- أي التجاويف متأثرة – جميعها، واحد منها، أو زوج متناظر. هذه الحقيقة الواحدة غالباً ما تفصل بين مشكلة في القالب ومشكلة في العملية.
مع هذه العناصر الستة، عادةً ما يتم حل عيب تم الجدال حوله لمدة أسبوع في محادثة واحدة. بدونها، سيطلب صانع القوالب هذه القائمة بالضبط قبل فعل أي شيء آخر.
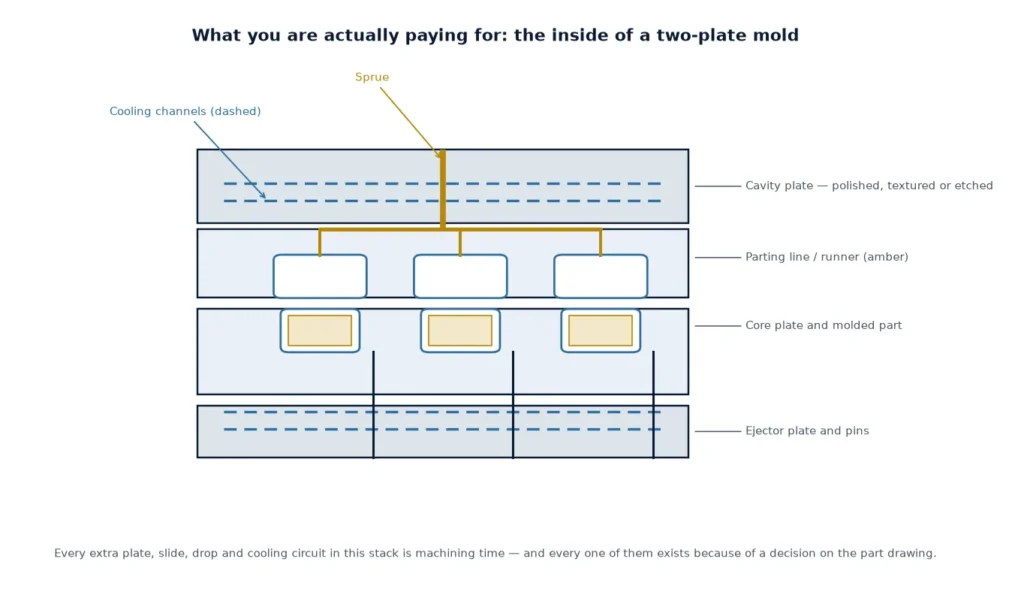
إذا كان الاستنتاج هو ضرورة تعديل القالب، فإن العمل يندرج تحت التشغيل الآلي CNC والنماذج الأولية؛ يعتمد بناء القالب نفسه على نوع القالب الذي تستخدمه.
الأسئلة الشائعة
لماذا يتشوه قطاعي رغم أن الجدران موحدة؟
الجدران الموحدة تزيل سببًا واحدًا، وليس كل الأسباب. تحقق من التبريد التفاضلي بين القلب والتجويف، والتعبئة التي تتوقف عندما يتجمد البوابة، وتقلص التباين في الراتنجات شبه البلورية — تقلص اتجاه التدفق يمكن أن يكون ضعفين إلى ثلاثة أضعاف الرقم المتقاطع، مما يؤدي إلى انحناء الجزء المسطح بمفرده.
هل يمكن إزالة علامات الغرق عن طريق زيادة ضغط التثبيت؟
فقط بينما البوابة لا تزال مفتوحة. بمجرد تجمد البوابة، لا يمكن للضغط الإضافي الوصول إلى التجويف ولن تتغير علامة الغرق. إذا لم يكن لزيادة ضغط التثبيت أي تأثير، قم بقياس وقت تجمد البوابة — الحل هو بوابة أكبر، أو انصهار أكثر سخونة، أو تثبيت أطول مع بوابة تبقى مفتوحة.
كيف أميز بين الطلقة القصيرة وعلامة الحرق؟
النقص في الحشو له حافة مستديرة وغير مملوءة؛ الحرق هو منطقة داكنة أو متغيرة اللون، عادةً عند آخر نقطة يتم ملؤها، ناتج عن غاز محصور يتم ضغطه. كلاهما يشير إلى مشكلة في التهوية، لكن الحرق يعني أن فتحة التهوية موجودة ولكنها مسدودة أو ضحلة جدًا، بينما قد يعني النقص في الحشو عدم وجود فتحة تهوية على الإطلاق.
هل الزوائد دائمًا مشكلة في قوة التثبيت؟
لا. قوة التثبيت هي فقط واحدة من أربعة أسباب. الأسباب الأخرى هي خط الفصل الذي لا يناسب، انحراف اللوحة تحت ضغط التجويف، وفتحات التهوية العميقة جدًا. في الأجزاء المسطحة الكبيرة، صلابة اللوحة هي غالبًا السبب أكثر من قوة التثبيت بالطن.
أي العيوب يجب أن تمنع قبول القالب في T1؟
الزوائد على سطح الإغلاق، النقص في الحشو الذي يحتاج إلى تعويض في العملية لملئه، وعلامات الانكماش على السطح الجمالي عادةً ما تكون أسبابًا للتعديل قبل أخذ العينات. يجب قياس الانحناء مقابل الرسمة بدلاً من الحكم عليه بالعين، لأن الجزء الذي يبدو منحنيًا قد يكون ضمن التسامح.
إلى أي درجة تساهم المادة الراتنجية نفسها في هذه العيوب؟
بشكل كبير. يغير محتوى الحشو الانكماش واللزوجة، ويتدفق الراتنج الجاف بشكل مختلف عن الراتنج الرطب. العيب الذي يظهر فقط مع دفعة راتنج جديدة يستحق التحقق من مواصفات التجفيف ونسبة الحشو قبل لمس القالب.