هندسة القوالب
اختيار فولاذ القالب: P20، 718H، S136 أم NAK80؟
تغطي أربع درجات مسبقة التصلب معظم قوالب الحقن، لكنها غير قابلة للتبادل. إليك كيف يحدد البلاستيك وعدد التجاويف ومتطلبات السطح الفولاذ المناسب لك.
إجابة مختصرة: اختر الفولاذ بناءً على البلاستيك أولاً، ثم عدد التجاويف. قطعة من ABS أو PP شائعة في قالب ثنائي التجويف لـ 200,000 طلقة تكون من كتلة P20 أو 718H مسبقة التصلب ولا شيء أكثر من ذلك. القطع الشفافة أو عالية اللمعان تحتاج إلى NAK80 أو 718H مصقول جيداً. PVC وCPVC والأسيتال ودرجات مقاومة اللهب وأي مادة تطلق أحماضاً عند درجة حرارة الانصهار تحتاج إلى درجة فولاذ مقاوم للصدأ مثل S136. أضف حشوة كاشطة ويزداد متطلب الصلادة قبل حتى تغيير السبيكة.
معظم النقاشات حول فولاذ القالب في بداية المشروع تدور في الواقع حول المخاطرة: يريد المشتري أرخص كتلة ستنجو طوال عمر البرنامج، ويُريد صانع القالب الدرجة التي لن تعود إليه كشكوى تلميع أو تآكل. يوضح هذا الدليل المكان الفعلي لكل درجة من الدرجات الأربع الشائعة مسبقة التصلب، وكيف تفشل، والأسئلة التي تستحق الإجابة قبل أن يقطع أي شخص الفولاذ.
ابدأ بالبلاستيك، وليس بالفولاذ
ثلاث خصائص للراتنج تحدد معظم الخيارات قبل وجود تصميم القالب:
- التآكلية. تطلق مواد مثل PVC وCPVC وPOM وABS المقاوم للهب وبعض الدرجات المهلجنة منتجات ثانوية حمضية أو عدوانية عند درجة حرارة الانصهار. في تجويف غير مقاوم للصدأ، تهاجم هذه المنتجات البوليش أولاً، ثم السطح، ثم القطعة. هذا يتطلب نقاشاً حول الفولاذ المقاوم للصدأ (S136، أو 2316 كبديل)، وليس نقاشاً حول الصلادة.
- الكشطية. تسبب الألياف الزجاجية والحشو المعدني والحشو السيراميكي وبعض الماسترباتشات تآكل البوابة والمجرى وسطح التجويف. الكشط هو مشكلة صلادة وطلاء، لذا الحل هو استخدام درجة فولاذ أكثر صلادة (مثل H13 المقسى بالكامل أو سطح معالج بالنتردة)، وليس درجة أكثر مصقولة.
- متطلبات السطح. لوحة مرئية من الفئة A، أو عدسة، أو موجه ضوئي، أو جزء طبي بتشطيب مرآتي يحتاج إلى فولاذ يمكن صقله لسطح خالٍ من العيوب ويحافظ عليه. NAK80 موجود لهذا الغرض بالضبط، و718H هو الحصان العامل عندما يكون المطلوب لمعاناً عالياً بدلاً من البصري.
إذا أشار اثنان من هذه الثلاثة في اتجاهات مختلفة، عادةً ما ينقسم القالب: إدراج تجويف من الفولاذ المقاوم للصدأ في قاعدة قياسية، أو إدراج مقسى عند البوابة فقط. هذا هو الهندسة الطبيعية، وليس حل وسط.
أين تقع الدرجات الأربع فعليًا
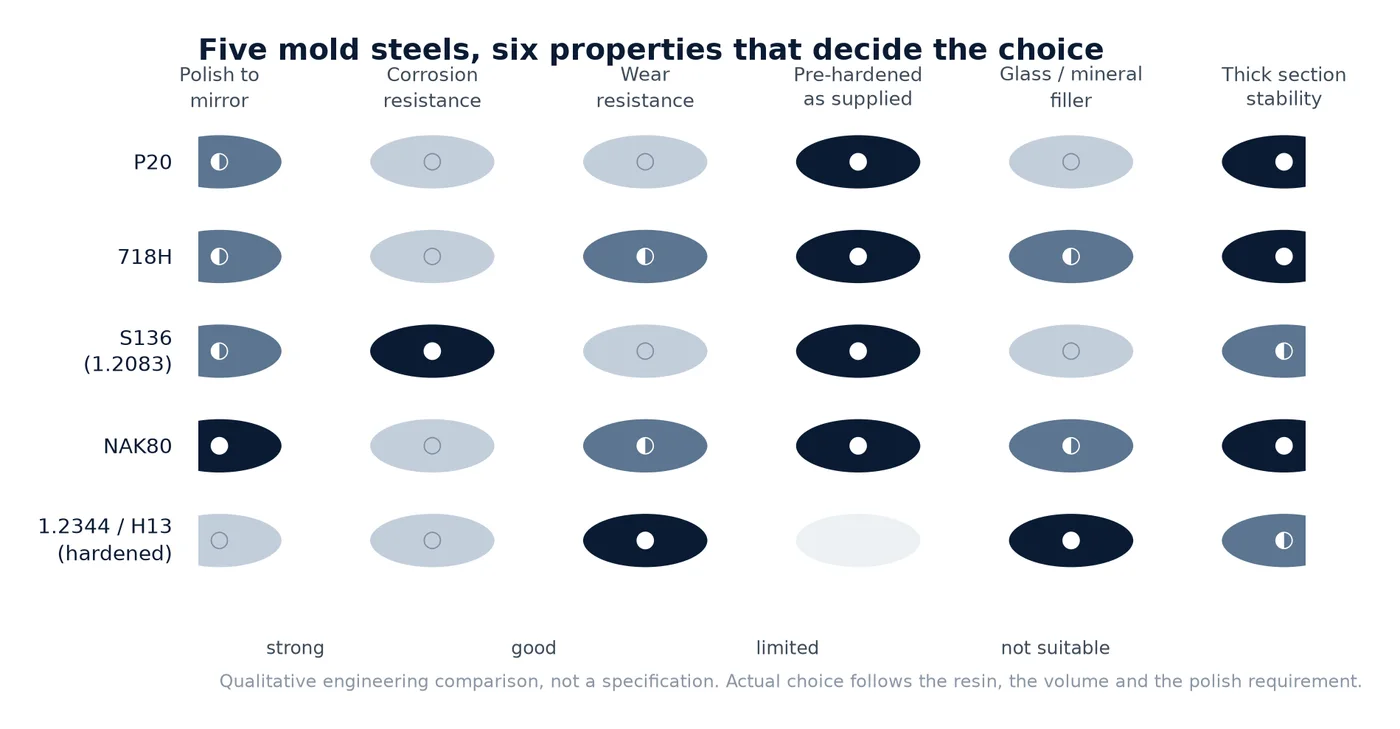
جميع الدرجات الأربع تُزَوَّد مُصَلَّبة مُسبقًا، مما يعني أنه يمكن تشغيل التجويف ووضعه في الإنتاج دون دورة تصلب والتشوه المصاحب لها. الاختلافات تكمن في الصلادة، والنقاء، ومحتوى السبيكة.
| الدرجة | الصلادة النموذجية بعد التصليب المسبق | مجالات تفوقها | حدود استخدامها |
|---|---|---|---|
| P20 (عائلة 1.2311 / 1.2312) | حوالي 28–34 HRC | أدوات كبيرة وبسيطة وذات تجاويف قليلة؛ النماذج الأولية وأدوات الجسر؛ الكتل الكبيرة حيث تكون التكلفة والتوافر مهمين | التلميع العالي على الأسطح الكبيرة، الراتنجات الكاشطة، البرامج الطويلة؛ أكثر ليونة من البقية، لذا يظهر التآكل أولاً عند البوابة |
| 718H (1.2738 معدل) | حوالي 33–36 HRC | حصان العمل متعدد الأغراض للأدوات المتوسطة والكبيرة؛ نقاء وقابلية تلميع أفضل من P20 مع قابلية تشغيل مماثلة | لا تزال غير مقاومة للتآكل؛ للراتنجات المملوءة بالزجاج، تحتاج منطقة البوابة إلى إدخال (insert) أكثر صلادة |
| S136 (1.2083، فولاذ مقاوم للصدأ من نوع 420) | حوالي 30–34 HRC | PVC، POM، درجات مقاومة للهب وطبية؛ الأدوات الرطبة أو سيئة التبريد؛ مقاومة التآكل بالإضافة إلى تلميع جيد | موصلية حرارية أقل من الفولاذ الكربوني؛ أكثر ليونة من فولاذ الأدوات المصلد، لذا لا يناسب الحشوات الكاشطة في الإنتاج الضخم |
| NAK80 (نوع P21، مُصَلَّب مسبقًا) | حوالي 37–41 HRC | تلميع مرآتي دون دورة تصلب؛ الأجزاء البصرية، والتجميلية، وموجهات الضوء، والمرئية عالية اللمعان؛ مستقر أثناء التلميع الطويل | ليست درجة مقاومة للصدأ؛ الصلادة لا تزال أقل من فولاذ الأدوات المقسى والمعالج حرارياً، لذا يبقى الإنتاج الضخم جدًا أو الراتنج الكاشط مهمة لفولاذ من نوع H13 |
يوجد بديلان ينتميان إلى نفس النقاش على الرغم من أنهما غير مُصَلَّبين مسبقًا: فولاذ مقاوم للصدأ 1.2316 حيث تكون مقاومة التآكل أكثر أهمية من التلميع، وفولاذ من نوع 1.2344 / H13 مقسى إلى حوالي 48–52 HRC حيث يتطلب الحجم أو الحشو مقاومة تآكل حقيقية ويبرر الجزء المعالجة الحرارية.
المسار القرار الذي نستخدمه فعليًا
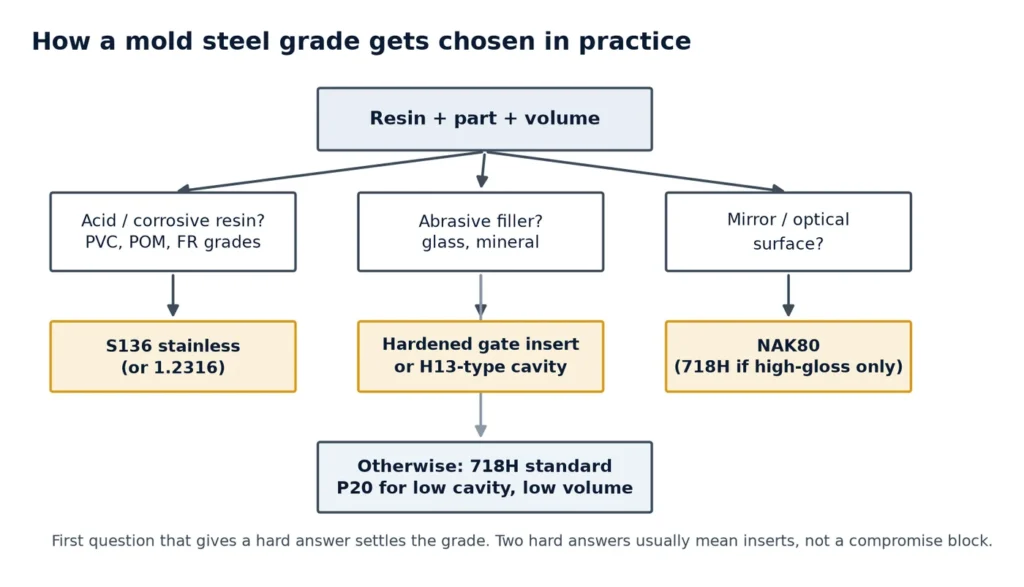
أربعة أسئلة، تُطرح بهذا الترتيب. أول سؤال يعطي إجابة قاطعة يحدد درجة الفولاذ.
- هل تطلق المادة الراتنجية حمضًا أو تسبب تآكل الفولاذ؟ PVC، CPVC، POM، درجات مقاومة للهب وبعض الدرجات الطبية → فولاذ غير قابل للصدأ (S136، أو 2316 حيث تكون عملية التلميع ثانوية). توقف هنا.
- هل المادة الراتنجية كاشطة؟ مملوءة بالزجاج أو المعادن، أو حبيبات رئيسية عالية الملء → ارفع الصلابة. درجة فولاذ مسبقة التصلب مع تجويف معالج بالنتردة أو مغطى، أو قطعة إدخال مقواة عند بوابة الحقن، قبل التفكير في تجويف كامل من H13.
- هل السطح المرئي هو المنتج نفسه؟ ألواح من الدرجة (أ) خالية من الطلاء، عدسات، موجهات ضوء → NAK80، أو 718H حيث يكون مواصفات التلميع عالي اللمعان وليس بصريًا. في هذه المرحلة، ساعات التلميع، وليس تكلفة الفولاذ، هي التي تهيمن على المخاطر.
- كم عدد الحقنات؟ أقل من حوالي 100,000 حقنة، يكون P20 أو 718H متناسبًا. فوق ذلك، انتقل لأعلى سلم الصلابة وتوقع وجود قطع إدخال عند بوابة الحقن بغض النظر.
كل شيء آخر — حجم الكتلة، تخطيط قطع الإدخال، تخطيط التبريد — يتبع اختيار الفولاذ، وليس العكس. قالب مصمم حول كتلة ناعمة لا يمكن ترقيته لاحقًا دون إعادة قطع التجويف — وهذا هو السبب في أن قرار الفولاذ ينتمي إلى مرحلة تصميم وهندسة القالب، وليس في محادثة الشراء.
عدد التجاويف يغير الإجابة أيضًا
المزيد من التجاويف يعني تكرار نفس العطل أكثر، وتحمل أقل لدرجة فولاد تتآكل بشكل غير متساوٍ. كما يعني أيضًا أن منطقة البوابة تعمل بجهد أكبر في كل حقنة. يتم تحديد عدد التجاويف من خلال توقع حجم حقن البلاستيك، لذا يستحق الأمر التثبيت قبل طلب الكتلة.
| عدد التجاويف | موضع الفولاد المنطقي | انتبه لـ |
|---|---|---|
| 1–2 تجويف | P20 / 718H؛ S136 فقط إذا تطلب الراتنج ذلك | كتلة رخيصة، تلميع عالي — الاثنان لا يتواجدان معًا |
| 4–8 تجاويف | 718H قياسي؛ NAK80 للأجزاء المرئية؛ إدراجات بوابة مقواة | التبريد غير المتساوي يظهر كتشوه قبل أن يتآكل الفولاد بوقت طويل |
| 16–32 تجويف | إدراجات تجويف 718H أو NAK80 في قاعدة مجهدة؛ نوع H13 عند الحجم العالي | انحراف الأبعاد عبر التجاويف؛ إدراجات احتياطية تستحق التخطيط من اليوم الأول |
| 64+ تجويف (أغطية، إغلاقات) | إدراجات مقواة، مواصفات فولاد دقيقة، معالجة حرارية مضبوطة | أي تباين يتضاعف؛ شهادات الفولاد ورسم خرائط الصلابة تصبح روتينية |
كيف يفشل كل درجة عادةً
معرفة نمط الفشل هو ما يبرر اختيار الدرجة للمشتري الذي يرى سعر الكتلة فقط.
- P20 في جزء مرئي: عملية التلميع تكشف عن الشوائب ولا يصل السطح أبدًا إلى المواصفات المطلوبة. القالب ليس معيبًا؛ بل كانت الدرجة خاطئة لمتطلبات السطح.
- 718H مع راتنج مملوء بالزجاج: تآكل بوابة الحقن وحلقة لامعة ملمعة حول البوابة بعد بضع مئات الآلاف من الحقنات. الحل هو إدخال بوابة مقساة، يتم تركيبها أثناء بناء القالب.
- S136 مع دورة حارة وسريعة: ليس فشل تآكل بل فشل حراري — الموصلية الحرارية الأقل تعني أن التجويف يعمل بحرارة أعلى لنفس التبريد، وتدفع الدورة أو الانبعاج الثمن.
- NAK80 في قالب PVC: التلميع ممتاز ومقاومة التآكل ليست كذلك. الفولاذ المقاوم للصدأ هو الحل الوحيد عندما يكون الراتنج عدوانيًا.
مقسى مسبقًا، مقسى بالكامل أو معالج بالنتردة
المقسى مسبقًا يعني أن الكتلة تصل بصلادة العمل ويتم تشغيلها مباشرة: أسرع طريق، بدون تشويه، وهذا هو السبب في أن P20 و 718H و S136 و NAK80 تغطي معظم القوالب. التقسية بالكامل (التقسية والتخمير بعد التشغيل الخشن) تمنح صلادة حقيقية للإنتاج الضخم، على حساب دورة المعالجة الحرارية، وبدل التشطيب، ومخاطر التشويه التي يجب إدارتها. النتردة تضع طبقة صلبة على تجويف مقسى مسبقًا وهي حل وسط جيد للراتنج الكاشط عند أحجام إنتاج معتدلة — لكن الطبقة رقيقة، وإعادة التلميع تزيلها.
ملاحظة عملية من صناعة القوالب: رقم الصلادة في الشهادة أقل أهمية من الاتساق عبر الكتلة. تجويفان مقطوعان من إدخالات بصلادة مختلفة سيتآكلان بشكل مختلف، وتتباين جودة القطعة قبل أن يلاحظ أي شخص الفولاذ.
ما نحتاجه منك قبل التوصية بدرجة الصلب
يمكننا اقتراح درجة في تبادل واحد إذا كانت هذه العناصر الستة على الطاولة:
- الراتنج والدرجة (بما في ذلك نوع الحشو ونسبته، وأي مواد مقاومة للهب).
- السطح المطلوب: فئة تجميلية، نسيج أو تشطيب SPI، متطلبات بصرية.
- حجم الإنتاج المستهدف للقالب، وما إذا كان يمكن إعادة قطع القالب أو إعادة إدخال الإدراج لاحقًا.
- عدد التجاويف ووقت الدورة المتوقع.
- حجم القطعة وسمك الجدار — هذا يحدد حجم الكتلة والتبريد أكثر مما تفعله السبيكة.
- أي قيد على القالب: قاعدة موجودة لإعادة الاستخدام، وزن الشحن، أو مواصفات صلب محددة من العميل.
بوجود تلك المعلومات، تتبع درجة الصلب، وتخطيط الإدراج، وتفاصيل البوابة بسرعة. إذا كان نوع القالب لا يزال مفتوحًا، فإن المقارنة في صفحة أنواع القوالب الخاصة بنا تضيق الخيارات قبل مناقشة الصلب. بدونها، أي توصية هي تخمين متنكر في هيئة هندسة.
الأسئلة الشائعة
هل NAK80 دائمًا أفضل من 718H للقطعة اللامعة؟
لا. يمنح NAK80 تلميعًا مرآتيًا بشكل أكثر موثوقية ويحافظ عليه خلال التلميع الطويل، ولهذا يناسب العمل البصري وعالي اللمعان. بالنسبة لقطعة فئة A مطلية أو ذات نسيج بحجم إنتاج معتدل، يصل 718H إلى المتطلب بمخاطر أقل على التوفر والتكلفة. القرار هو مواصفات التلميع، وليس كلمة اللمعان.
هل يمكننا البدء بـ P20 وترقية الفولاذ لاحقًا؟
فقط عن طريق إعادة صنع التجويف. لا يمكن تحويل كتلة ناعمة تم قطعها إلى كتبة صلبة دون إعادة القطع، وأبعاد الجيب ثابتة بالفعل. إذا كان توقع الحجم غير مؤكد حقًا، فإن الطريق العملي هو استخدام درجة مسبقة التصلب أعلى قليلاً من P20 وإدخال قطع عند البوابة.
هل يحل الفولاذ المقاوم للصدأ مشاكل الالتصاق والتآكل؟
يحل جزء التآكل وهو الخيار الصحيح لـ PVC و POM والراتنجات المقاومة للهب. لا يحل مشكلة الالتصاق: فهذه مسألة متعلقة بالزاوية، القذف وملمس السطح. توقع أن تحتوي تجاويف الفولاذ المقاوم للصدأ على نفس زوايا السحب مثل أي فولاذ آخر.
كيف نتحقق من الفولاذ الذي نتلقاه؟
اطلب شهادة المطحنة مع رقم الدفعة، تحقق من الصلابة في عدة نقاط عبر الكتلة بدلاً من نقطة واحدة، وتأكد من أن التحليل يتطابق مع الدرجة المطلوبة. في الأدوات متعددة التجاويف، احتفظ بالشهادات مع وثائق الأداة بحيث يمكن مطابقة قطعة الإدخال لاحقًا.
هل لديك قطعة تحتاج إلى الفولاذ المناسب؟
أرسل نوع الراتنج، ومتطلبات السطح، وتوقعات الحجم، ورسومات القطعة. وسنرد عليك بدرجة الفولاذ، وتخطيط الإدخالات، والمخاطر التي تستحق التصميم قبل قطع الفولاذ.