双色与包胶
双色注塑与包胶:先关掉这六个设计约束,模具才做得成
多数双色项目在下第一刀钢之前,就已经在图纸上输了。这六条约束必须先关掉,而且每一条都有可验证的判据。
先说结论:一个双色件“做得成”,需要四个条件同时成立。第一,第二种材料有一个明确的粘接面——机械互锁,或者已知的化学亲和性,而不是“软胶应该粘得住塑料”这种假设。第二,界面能被一道沿整周闭合、不留缝的封胶面封住。第三,软胶壁厚厚到能充满、薄到能在周期内冻结。第四,模具第二半的动作(转、退、移)在模具整个寿命里都能重复到百分之几毫米。
缺任何一条,项目不会只是“变难”,它会变成一笔持续成本:封胶面不断出不良、用加班周期去掩盖短射、围着一副从来没拿到应有几何的模具排维修。下面是我们收到一个双色询价之后,检查这些约束的顺序。
先分清四种“双色”
四种不同的工艺都被叫双色,它们施加的约束完全不同。第一件设计决策不是画产品,是决定你买的是哪一种——因为它同时决定了模具、机台和你手上的壁厚空间。
| 工艺 | 第二种材料怎么进来 | 什么时候是正确答案 | 它施加的约束 |
|---|---|---|---|
| 转盘模 / 转模 | 两台料筒在同一台机,半模在两射之间旋转 | 稳定量产、一模一件、两种料在同一副模里 | 旋转半模的质量与对中;两台料筒塑化能力要匹配 |
| 退芯(core-back) | 一副型腔,第一射后型芯后退让出第二个空间 | 大件、中等批量、单台机 | 锁模力要同时承受两射;第二射几何受型芯行程限制 |
| 嵌件包胶 | 金属或塑料嵌件放进型腔,一射把它包住 | 螺纹、轴套、金属-塑料接头、小批量 | 周期由上下料决定;嵌件定位公差直接变成不良来源 |
| 顺序 / 移模包胶 | 先在一副模上成型,再移到第二副模上包软胶 | 已有单射模具、小批量、试颜色 | 第二射的收缩与飞边跟真正双色不同;第一射的浇口痕留在件上 |
选型跟着产量走,也决定后面的成本
选型的依据通常是产量和装配方式。一年几千件,嵌件包胶是诚实的答案;转盘模只在产品要跑很久的时候才划算——它为每一模都付一次旋转的代价。工艺选项与单件成本的关系见注塑模具报价为什么差 40%:七个决定成本的因素;同一件事在模具结构这一层的选项见模具类型与工装选项。
粘接首先是机械问题,其次才是化学问题
两种材料能待在一起,只有两个原因:界面上的高分子链互相缠结——这要求第二射进来时基材表面仍然是熔融的,或至少高于玻璃化温度;或者几何结构把软胶锁住。化学粘接是加分项,几何才是保证。
PP 上最明显。TPE-S 包 PP,成型当天做剥离测试能过,放一周、上过装配线之后就可能撕裂——如果全靠粘接力撑着。软胶要经历装配、老化、跌落测试的,就要设计互锁。基材干燥同样关键:PA6、PA66 在湿态下包胶,粘接会明显下降,成型前必须干燥。
| 基材 | 常用第二射材料 | 粘接的真实情况 | 要设计什么 |
|---|---|---|---|
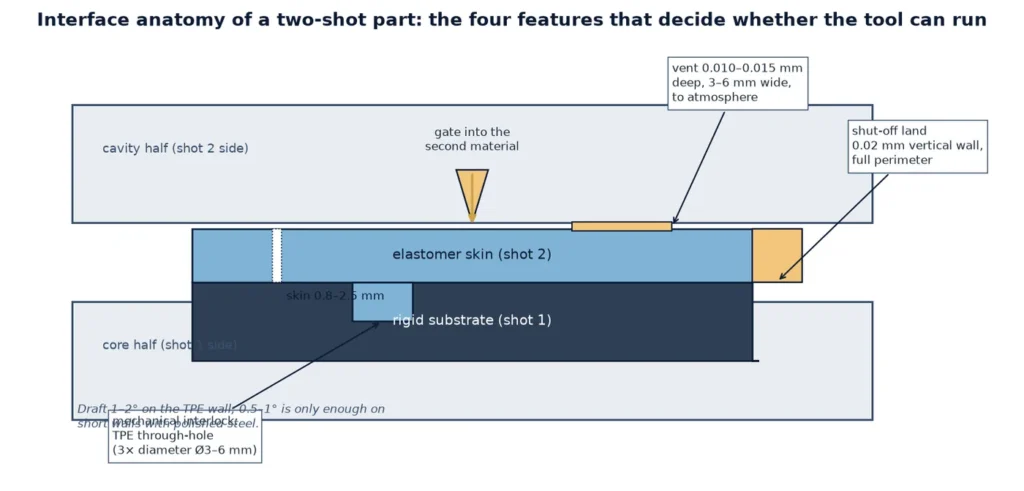
| PP、PP-TD | TPE-S / SEBS | 化学粘接很弱,必须靠几何 | Ø3–6mm 通孔、燕尾槽、倒扣、型腔底面做纹理 |
| PA6、PA66(干态) | TPE-A、TPE-V | 中等;基材含湿就崩 | 成型前干燥;界面 Ra 1.6–3.2µm |
| ABS、PC-ABS | TPE-S、TPU | 化学粘接好 | 界面保持热;防脱模剂污染 |
| PC | TPU | 中等;对残余应力敏感 | 料要干、浇口处剪切温和、界面不留尖角 |
| POM | 几乎没有材料能可靠粘住 | 只能机械 | 卡扣与通孔;不要指定胶粘 |
| PBT、PPS(加纤) | TPE-V | 多为机械;表面富树脂少 | 加锚固几何;界面看起来会是“干的” |
封胶面:双色件漏胶的地方
封胶面就是第二射型腔与第一射相接的那道竖直壁。它要在软胶还在流动时顶住注塑压力,还要在整个模具寿命里承受反复开合。通用的工作值是:3–8mm 高的竖直台肩、0.02mm 闭合间隙、淬硬、沿开模方向抛光。
三种失效会重复出现:台肩做了脱模斜度,第二射就从底下钻进去起飞边;台肩太短,磨出台阶,飞边随着模次慢慢变大;或者第一射的排气一直开到封胶面上,软胶顺着气跑出型腔。排气属于第二射最后填充的那条边缘,不属于密封面。
所以台肩要竖直,绝不能有脱模斜度——斜度属于产品,不属于密封;台肩高 3–8mm,模具要跑 50 万模以上就用淬硬镶件;第二射在最后填充边缘排气,深 0.010–0.015mm、宽 3–6mm;顶针痕不要落在封胶带上,那里的痕迹会变成漏胶通道;确认外观之前,先拿 10 倍放大镜看首件的封胶面。
软胶壁厚与收缩差
软胶壁厚通常设计在 0.8–2.5mm。低于 0.8mm 左右,40 Shore A 的材料在长流程里还没走完就冻结了,注塑工只能用压力去补,压力一上来封胶面就起飞边。高于 3mm 左右,软胶会在背对基材的那一面缩下去,周期变长,重量增加而功能并没有增加。
基材要能扛住第二射而不变形:不加纤树脂 1.2mm 是实际下限,第二射落在自由跨上还要更厚。剩下的交给收缩差——PP 的 1.2–1.8% 对 TPE 的 1.5–2.5%,会把软胶边缘往里拉。尖锐的唇边会被撕开;软胶厚度一半的圆角,或者一道把软胶兜住的沟槽,不会。
| 特征 | 工作范围 | 为什么是这个范围 |
|---|---|---|
| 软胶壁厚 | 0.8–2.5mm | 冻结前能充满,又不至于缩 |
| 软胶下面的基材壁厚 | 不加纤 ≥1.2mm | 扛得住第二射注塑压力 |
| 封胶台肩高度 | 3–8mm,竖直 | 密封,且不会磨出台阶 |
| 互锁孔径 | Ø3–6mm | 锁住软胶又不引起应力开裂 |
| 分型面排气 | 深 0.010–0.015mm | 气能走,飞边封得住 |
| 软胶脱模斜度 | 1–2° | 脱模时不撕软胶 |
| 基材表面粗糙度 | Ra 1.6–3.2µm | 给软胶机械咬合 |
第二射怎么进胶
第二射的浇口要进在软胶上,绝不能穿透基材。软胶侧用热针阀,残留可以做得干净并放在隐藏面;冷流道会留一段料把,需要人工剪,每次剪都是掀软胶边缘的一次机会。
流程长度决定浇口数量。40 Shore A 的软 TPE 大概能跑到壁厚的 80–100 倍,60 Shore D 能到 150 倍以上。基材进了型腔之后,第二射可用的压力更少,所以单射模里需要四个浇口的软胶,双色里可能需要六个。
一个流程分支一个浇口;靠流道平衡,不要靠压力平衡。浇口残留避开密封面、滑动面和客户会摸到的面。针阀要排时序:等基材冷到不会被冲走再开。软胶要包边的时候,浇口要远离包边,让料流最后才走到那条边上。工艺本身的能力边界见塑料注塑成型。
机台顺序也是设计的一部分
图纸可以完美,机台跑不了这个顺序,一样做不成。第二台料筒通常要在第一射的冷却时间里完成塑化;第二射重量一般是第一射的 15–40%;旋转半模增加的重量,每一模都要由模板扛着。
| 机台项 | 指定模具时该定的目标 |
|---|---|
| 第二射重量对第一射 | 15–40% |
| 第二料筒塑化时间 | 塞得进第一射的冷却时间里 |
| 旋转半模质量 | 在模板承重之内,并留出模具余量 |
| 顶出位置 | 两半都能顶,或机械手能到旋转侧 |
| 退芯用锁模力 | 覆盖两射合起来的投影面积 |
图纸与询价单上该写什么
写材料要写牌号,不要只写大类——“PP 均聚 + TPE-S 60A”比“PP + 橡胶”有用得多。哪些面是外观面,哪些允许有浇口残留和顶针痕。粘接要求要带测试方法和数字:90° 剥离的 N/mm 值,或规定面积上的拉脱值。互锁几何要标尺寸:孔径、深度、边距。封胶面在 3D 模型上标出来,模房才知道哪些壁要淬硬。顶出策略:件留在哪一半,顶针可以落在哪里。有嵌件就要给嵌件公差,包括位置和角度。T1 要交的首件文件:尺寸、粘接测试和照片记录。
检验要求跟任何一副模具一样:一份尺寸报告加一项功能测试,而且要在下料之前谈定。这套证据链怎么读,见T1 试模报告怎么读:FAI、尺寸报告与 PPAP;双色件在尺寸数据之外,还要加一项粘接测试。
T1 上最常见的四种翻车
四种失效占了返修双色模的绝大多数:脱模时软胶被撕开,因为脱模斜度是从基材做的、不是从软胶做的;封胶面出现一圈飞边,因为台肩太短或者不够硬;流程末端粘接失效,因为第二射进来之前界面已经冷了;产品变形,因为基材太薄,而软胶收缩不均匀地拉它。
这四条都能在首件上一小时内诊断出来,而且改图纸都比改淬硬钢便宜。已经在产的模具出现其中一条,先按注塑成型缺陷:翘曲、缩痕、短射与飞边里的顺序量,再决定磨哪里。钢材在这里也重要,但没有几何重要:要跑几百万模的封胶面,用预硬耐磨钢而不是通用钢,权衡见模具钢选择:P20、718H、S136 还是 NAK80。双色模具设计本身属于模具设计与工程的一部分——第二半的动作要在模具释放之前就确定下来,不是试模时再修。
已经在跑的双色模,保养逻辑也不一样
双色模具的封胶面比普通模具更容易失效,因为它每一模都要密封一次、再打开一次。保养上要盯的是台肩台阶、软胶排气和顶针痕位置,量测频率高于普通模具。四级点检怎么排、每级查什么,见注塑模具保养计划:按模次排的四级点检清单。
常见问题
任何塑料都能包软胶吗?
只要几何能提供机械咬合,几乎任何基材都能包。变化的是粘接里有多少来自化学:ABS、PC-ABS、干燥的 PA 粘得不错;PP 和 POM 只能靠互锁;加纤树脂因为表面富树脂少,一般都需要锚固几何。
软胶要做多厚?
多数消费类和汽车件在 0.8–2.5mm。更薄的会在流程末端短射;更厚的会在背对基材那一面缩下去,白增周期时间而不增功能。
做双色件一定要转盘模吗?
不一定。大件可以在一副模里退芯;小批量用嵌件包胶;顺序包胶可以直接复用两副现有的单射模。转盘是产能最高的选项,不是唯一有效的选项。
为什么跑几个月之后封胶面开始出飞边?
因为封胶台肩在磨损。台肩短、镶件软,或者台肩与分型面共用一条边,都会磨出台阶,第二射就往里挤。竖直、淬硬、3–8mm 高的台肩能把这个过程推迟到模具寿命之外。
第二射的浇口能放在外观面上吗?
能,但那道残留就必须被当作一个外观特征来接受。多数设计会把它挪到隐藏面或内部筋上,宁可多走一点流程。
用什么测试证明粘接?
在规定宽度的样条上做 90° 剥离,用 N/mm 报告;再加一项模制凸台上的拉脱测试。两个数字都要在 T1 之前谈定——“摸上去挺牢”不是规格。