
KỸ THUẬT KHUÔN
Lựa chọn Thép Khuôn: P20, 718H, S136 hay NAK80?
Bốn loại thép tôi sẵn phủ hầu hết các khuôn ép nhựa, nhưng chúng không thể thay thế cho nhau. Đây là cách chất liệu nhựa, số lượng lòng khuôn và yêu cầu bề mặt quyết định loại thép cho bạn.
Trả lời ngắn gọn: chọn thép dựa trên chất liệu nhựa trước, sau đó dựa trên số lượng lòng khuôn. Một chi tiết ABS hoặc PP thông thường trong khuôn 2 lòng cho 200,000 shot là một khối thép tôi sẵn P20 hoặc 718H và không cần hơn. Các chi tiết trong suốt hoặc yêu cầu độ bóng cao cần NAK80 hoặc 718H được đánh bóng tốt. PVC, CPVC, acetal, nhựa chống cháy và bất kỳ loại nào giải phóng axit ở nhiệt độ nóng chảy cần loại thép không gỉ như S136. Thêm chất độn mài mòn thì yêu cầu độ cứng tăng lên trước khi thay đổi hợp kim.
Hầu hết các tranh luận về thép khuôn khi khởi động dự án thực chất là về rủi ro: người mua muốn khối thép rẻ nhất có thể chịu được toàn bộ chương trình sản xuất, còn nhà chế tạo khuôn muốn loại thép sẽ không gây ra khiếu nại về đánh bóng hoặc ăn mòn. Hướng dẫn này trình bày vị trí thực sự của bốn loại thép tôi sẵn phổ biến, cách chúng hỏng hóc, và những câu hỏi đáng trả lời trước khi bất kỳ ai cắt thép.
Bắt đầu từ chất liệu nhựa, không phải từ thép
Ba đặc tính của nhựa quyết định phần lớn lựa chọn trước khi thiết kế khuôn tồn tại:
- Tính ăn mòn. PVC, CPVC, POM, ABS chống cháy và một số loại halogen hóa giải phóng sản phẩm phụ có tính axit hoặc ăn mòn ở nhiệt độ nóng chảy. Trong lòng khuôn không phải thép không gỉ, chúng tấn công độ bóng, sau đó là bề mặt, rồi đến chi tiết. Đây là vấn đề về thép không gỉ (S136, hoặc 2316 như một lựa chọn thay thế), không phải vấn đề về độ cứng.
- Tính mài mòn. Sợi thủy tinh, chất độn khoáng, chất độn gốm và một số masterbatch làm mòn cổng phun, hệ thống dẫn nhựa và bề mặt lòng khuôn. Sự mài mòn là vấn đề về độ cứng và lớp phủ, vì vậy giải pháp là loại thép cứng hơn (H13 tôi xuyên tâm hoặc bề mặt được nitơ hóa), không phải loại được đánh bóng tốt hơn.
- Yêu cầu bề mặt. Một tấm panel loại A nhìn thấy được, một thấu kính, một ống dẫn sáng hoặc một chi tiết y tế với độ bóng gương cần loại thép có thể đánh bóng đến bề mặt không khuyết tật và giữ được độ bóng đó. NAK80 tồn tại chính cho mục đích này, và 718H là lựa chọn chủ lực khi yêu cầu là độ bóng cao thay vì độ bóng quang học.
Nếu hai trong ba yếu tố trên chỉ theo các hướng khác nhau, khuôn thường được tách ra: một lõi lòng khuôn bằng thép không gỉ trong một đế tiêu chuẩn, hoặc một lõi tôi cứng chỉ ở cổng phun. Đó là kỹ thuật bình thường, không phải sự thỏa hiệp.
Vị trí thực sự của bốn loại thép
Cả bốn loại đều được cung cấp ở trạng thái tôi sẵn, nghĩa là lòng khuôn có thể được gia công và đưa vào sản xuất mà không cần chu trình tôi và sự biến dạng đi kèm. Sự khác biệt nằm ở độ cứng, độ sạch và hàm lượng hợp kim.
| Loại thép | Độ cứng điển hình (tôi sẵn) | Ưu điểm ứng dụng | Hạn chế |
|---|---|---|---|
| P20 (họ 1.2311 / 1.2312) | Khoảng 28–34 HRC | Khuôn lớn, đơn giản, ít lòng khuôn; khuôn mẫu và khuôn chuyển tiếp; khối lớn nơi chi phí và khả năng sẵn có quan trọng | Đánh bóng cao trên bề mặt lớn, nhựa mài mòn, chương trình sản xuất dài; mềm hơn các loại khác nên vết mòn xuất hiện đầu tiên tại cổng phun |
| 718H (1.2738 cải tiến) | Khoảng 33–36 HRC | Thép đa dụng cho khuôn cỡ trung và lớn; độ sạch và khả năng đánh bóng tốt hơn P20 với khả năng gia công tương đương | Vẫn không chống ăn mòn; với nhựa chứa sợi thủy tinh, khu vực cổng phun cần lõi chèn cứng hơn |
| S136 (1.2083, thép không gỉ loại 420) | Khoảng 30–34 HRC | PVC, POM, nhựa chống cháy và cấp y tế; khuôn ẩm hoặc làm mát kém; chống ăn mòn cộng với khả năng đánh bóng tốt | Độ dẫn nhiệt thấp hơn thép carbon; mềm hơn thép dụng cụ đã tôi, nên không phù hợp với chất độn mài mòn ở sản lượng cao |
| NAK80 (loại P21, tôi sẵn) | Khoảng 37–41 HRC | Đánh bóng gương mà không cần chu trình tôi; chi tiết quang học, mỹ phẩm, dẫn sáng và bề mặt bóng cao; ổn định trong quá trình đánh bóng dài | Không phải loại không gỉ; độ cứng vẫn thấp hơn thép dụng cụ đã tôi và ram, nên sản lượng rất cao hoặc nhựa mài mòn vẫn là công việc cho thép loại H13 |
Hai lựa chọn thay thế thuộc cùng nhóm thảo luận mặc dù chúng không được tôi sẵn: thép không gỉ 1.2316 nơi khả năng chống ăn mòn quan trọng hơn đánh bóng, và thép loại 1.2344 / H13 được tôi đến khoảng 48–52 HRC nơi sản lượng hoặc chất độn đòi hỏi khả năng chống mài mòn thực sự và chi tiết xứng đáng với xử lý nhiệt.
Quy trình quyết định chúng tôi thực sự sử dụng
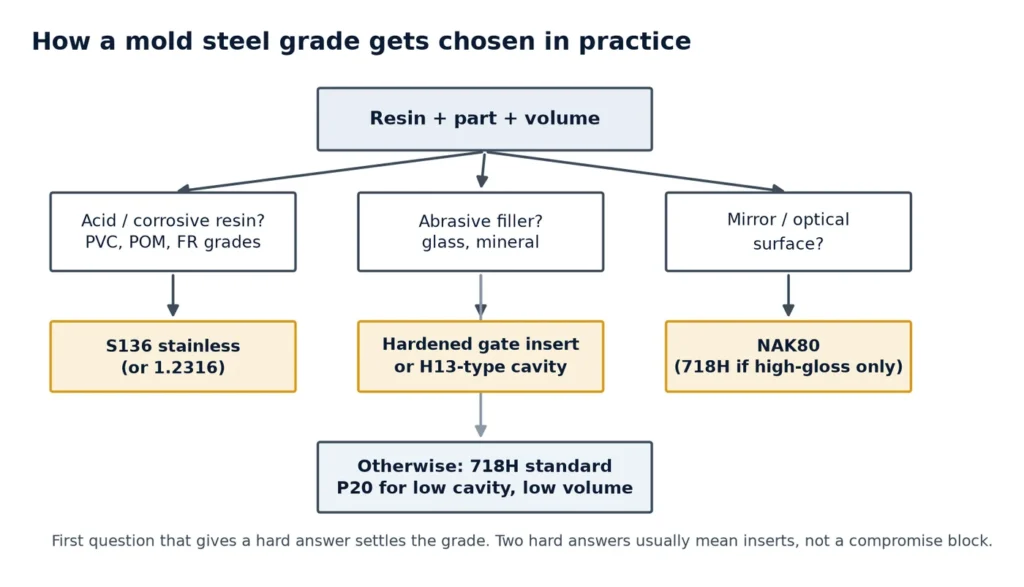
Bốn câu hỏi, được đặt theo thứ tự này. Câu đầu tiên cho câu trả lời rõ ràng sẽ quyết định cấp độ thép.
- Nhựa có giải phóng axit hoặc ăn mòn thép không? PVC, CPVC, POM, nhựa chống cháy và một số loại y tế → thép không gỉ (S136, hoặc 2316 nếu độ bóng là yếu tố phụ). Dừng tại đây.
- Nhựa có tính mài mòn không? Nhựa có độn thủy tinh hoặc khoáng chất, hoặc masterbatch độn cao → tăng độ cứng. Sử dụng loại thép tôi sẵn với lòng khuôn được nitơ hóa hoặc phủ, hoặc insert cứng tại cổng phun, trước khi cân nhắc lòng khuôn hoàn toàn bằng H13.
- Bề mặt nhìn thấy có phải là sản phẩm không? Tấm panel loại A không sơn, thấu kính, dẫn sáng → NAK80, hoặc 718H nếu yêu cầu đánh bóng là bóng cao thay vì quang học. Ở thời điểm này, giờ công đánh bóng, chứ không phải chi phí thép, mới là rủi ro chính.
- Số lần ép là bao nhiêu? Dưới khoảng 100.000 lần ép, P20 hoặc 718H là phù hợp. Trên mức đó, nâng cấp lên thép cứng hơn và dự kiến sử dụng insert tại cổng phun trong mọi trường hợp.
Mọi yếu tố khác — kích thước khối thép, bố trí insert, bố trí làm mát — đều phụ thuộc vào lựa chọn thép, chứ không phải ngược lại. Một khuôn được thiết kế xung quanh khối thép mềm không thể nâng cấp sau này mà không phải gia công lại lòng khuôn — đó là lý do quyết định về thép thuộc về giai đoạn thiết kế và kỹ thuật khuôn, chứ không phải trong cuộc thảo luận mua hàng.
Số lượng lòng khuôn cũng thay đổi câu trả lời
Nhiều lòng khuôn hơn có nghĩa là cùng một lỗi hỏng được lặp lại nhiều lần, và ít dung sai hơn cho loại thép bị mòn không đều. Nó cũng có nghĩa là khu vực cổng phun làm việc vất vả hơn mỗi lần ép. Số lượng lòng khuôn được xác định bởi dự báo sản lượng ép phun nhựa, vì vậy đáng để xác định trước khi đặt hàng khối thép.
| Số lượng lòng khuôn | Lựa chọn thép hợp lý | Lưu ý |
|---|---|---|
| 1–2 lòng khuôn | P20 / 718H; S136 chỉ khi nhựa yêu cầu | Khối thép rẻ, đánh bóng cao — hai điều này không thể cùng tồn tại |
| 4–8 lòng khuôn | 718H tiêu chuẩn; NAK80 cho chi tiết nhìn thấy; insert cổng phun tôi cứng | Làm mát không đều thể hiện ra dưới dạng cong vênh từ lâu trước khi thép bị mòn |
| 16–32 lòng khuôn | Insert lòng khuôn 718H hoặc NAK80 trong khối nền chịu ứng suất; loại H13 ở sản lượng cao | Sai lệch kích thước giữa các lòng khuôn; đáng lên kế hoạch dự phòng insert ngay từ đầu |
| 64+ lòng khuôn (nắp, nút) | Insert tôi cứng, quy cách thép chặt chẽ, xử lý nhiệt được kiểm soát | Mọi biến thể đều được nhân lên; chứng chỉ thép và bản đồ độ cứng trở thành thường quy |
Các loại thép thường hỏng như thế nào
Hiểu được nguyên nhân hỏng là cách bạn biện minh cho loại thép với khách hàng chỉ nhìn thấy giá khối.
- P20 ở bề mặt nhìn thấy: đánh bóng lộ ra tạp chất và bề mặt không bao giờ đạt tiêu chuẩn. Khuôn không bị lỗi; loại thép đã sai so với yêu cầu bề mặt.
- 718H với nhựa chứa sợi thủy tinh: cổng phun bị mòn và một vòng bóng mờ quanh cổng sau vài trăm nghìn lần phun. Cách khắc phục là lắp thêm lõi cổng phun đã tôi cứng khi chế tạo.
- S136 với chu kỳ nóng, nhanh: không phải hỏng do ăn mòn mà do nhiệt — độ dẫn nhiệt thấp hơn khiến lòng khuôn chạy nóng hơn với cùng hệ thống làm mát, và chu kỳ hoặc độ cong vênh phải trả giá.
- NAK80 trong khuôn PVC: độ bóng tuyệt hảo nhưng khả năng chống ăn mòn thì không. Thép không gỉ là lựa chọn duy nhất khi nhựa có tính ăn mòn mạnh.
Thép đã tôi sẵn, tôi xuyên tâm hay thấm nitơ
Thép đã tôi sẵn nghĩa là khối thép đến tay ở độ cứng làm việc và được gia công trực tiếp: con đường nhanh nhất, không biến dạng, và là lý do P20, 718H, S136 và NAK80 chiếm đa số khuôn. Tôi xuyên tâm (tôi và ram sau khi gia công thô) mang lại độ cứng thực sự cho sản lượng cao, với cái giá là một chu kỳ xử lý nhiệt, một lượng dư gia công tinh và rủi ro biến dạng phải được kiểm soát. Thấm nitơ tạo một lớp vỏ cứng trên lòng khuôn đã tôi sẵn và là giải pháp thỏa hiệp tốt cho nhựa mài mòn ở sản lượng vừa phải — nhưng lớp vỏ mỏng, và đánh bóng lại sẽ làm mất nó.
Một lưu ý thực tế từ chế tạo khuôn: con số độ cứng trên chứng chỉ ít quan trọng hơn tính đồng nhất trên toàn khối. Hai lòng khuôn cắt từ các lõi thép có độ cứng khác nhau sẽ mòn khác nhau, và chất lượng sản phẩm sẽ khác biệt trước khi ai đó để ý đến thép.
Thông tin chúng tôi cần từ bạn trước khi đề xuất thép
Chúng tôi có thể đề xuất một loại thép chỉ sau một lần trao đổi nếu có sáu thông tin sau:
- Loại và cấp nhựa (bao gồm loại và tỷ lệ chất độn, và bất kỳ chất chống cháy nào).
- Yêu cầu bề mặt: cấp mỹ thuật, texture hoặc độ bóng SPI, yêu cầu quang học.
- Sản lượng mục tiêu cho khuôn, và liệu khuôn có thể được cắt lại hoặc thay lõi sau này hay không.
- Số lượng lòng khuôn và thời gian chu kỳ dự kiến.
- Kích thước và độ dày thành sản phẩm — điều này ảnh hưởng đến kích thước khối thép và làm mát nhiều hơn là loại hợp kim.
- Bất kỳ ràng buộc nào với khuôn: sử dụng lại đế khuôn có sẵn, trọng lượng vận chuyển, hoặc quy định thép cụ thể của khách hàng.
Với những thông tin đó, loại thép, bố trí lõi và chi tiết cổng phun sẽ được xác định nhanh chóng. Nếu loại khuôn vẫn chưa xác định, so sánh trên trang các loại khuôn của chúng tôi sẽ giúp thu hẹp lựa chọn trước khi thảo luận về thép. Không có chúng, bất kỳ đề xuất nào cũng chỉ là phỏng đoán được khoác áo kỹ thuật.
Câu hỏi thường gặp
Có phải NAK80 luôn tốt hơn 718H cho chi tiết bóng mờ?
Không. NAK80 cho khả năng đánh bóng gương ổn định hơn và duy trì được qua quá trình đánh bóng dài, đó là lý do nó phù hợp cho chi tiết quang học và yêu cầu độ bóng cao. Đối với chi tiết loại A sơn hoặc có texture với sản lượng trung bình, 718H đáp ứng yêu cầu với rủi ro thấp hơn về khả năng cung ứng và chi phí. Quyết định dựa trên tiêu chuẩn đánh bóng, không phải chỉ dựa trên từ ‘bóng’.
Chúng tôi có thể bắt đầu với P20 và nâng cấp thép sau không?
Chỉ bằng cách làm lại lòng khuôn. Một khối thép mềm đã được gia công không thể biến thành thép tôi cứng mà không cần gia công lại, và kích thước hốc khuôn đã được cố định. Nếu dự báo sản lượng thực sự không chắc chắn, giải pháp thực tế là chọn loại thép tôi sẵn có độ cứng cao hơn P20 một chút và sử dụng insert tại vị trí cổng phun.
Thép không gỉ có giải quyết được vấn đề dính khuôn và ăn mòn không?
Nó giải quyết phần ăn mòn và là lựa chọn đúng cho nhựa PVC, POM và nhựa chống cháy. Nó không giải quyết vấn đề dính khuôn: đó là vấn đề về góc thoát khuôn, hệ thống đẩy và kết cấu bề mặt. Hãy lưu ý rằng lòng khuôn bằng thép không gỉ vẫn cần góc thoát khuôn tương tự như bất kỳ loại thép nào khác.
Làm thế nào để xác minh loại thép chúng tôi nhận được?
Yêu cầu chứng chỉ nhà máy với số mẻ luyện, kiểm tra độ cứng tại nhiều điểm trên khối thép thay vì một điểm, và xác nhận phân tích thành phần khớp với loại thép đã đặt hàng. Đối với khuôn nhiều lòng, hãy lưu giữ chứng chỉ cùng với tài liệu khuôn để có thể đối chiếu khi thay thế insert sau này.
Có chi tiết cần chọn đúng loại thép?
Gửi thông tin về loại nhựa, yêu cầu bề mặt, dự báo sản lượng và bản vẽ chi tiết. Chúng tôi sẽ phản hồi với đề xuất loại thép, bố trí insert và các rủi ro cần được thiết kế loại bỏ trước khi gia công thép.