
Kinh tế Khuôn mẫu
Điều Gì Quyết Định Chi Phí Khuôn Ép Phun? Bảy Yếu Tố Người Mua Có Thể Kiểm Tra
Hai báo giá cho cùng một chi tiết có thể chênh lệch đến 40%. Hầu như luôn do bảy lý do này — và sáu trong số đó có thể thấy ngay trên bản báo giá.
Trả lời ngắn: một khuôn ép phun có chi phí như vậy là do bảy yếu tố — hình dạng hình học của chi tiết, số lượng lòng khuôn, cấp độ và độ cứng của thép, cấu trúc khuôn (hai tấm, ba tấm, hệ thống phun nóng, cơ cấu trượt), độ hoàn thiện bề mặt và texture, dung sai mà chi tiết phải đạt, và mức độ kiểm định và tài liệu bạn yêu cầu trước khi khuôn xuất xưởng. Thay đổi bất kỳ yếu tố nào thì con số cũng thay đổi theo.
Đó là lý do báo giá khuôn không phải là một con số đơn lẻ để so sánh như giá một ổ bi. Nó là một tập hợp các lựa chọn kỹ thuật đi kèm với một con số. Câu hỏi hữu ích không bao giờ là “tại sao giá của anh cao hơn”, mà là “những lựa chọn nào khác biệt”. Dưới đây là bảy yếu tố quyết định gần như toàn bộ, cùng với danh sách kiểm tra chúng tôi sử dụng khi người mua yêu cầu giải thích sự chênh lệch giữa hai báo giá.
1. Hình dạng hình học chi tiết, hay khuôn phải làm việc bao nhiêu
Trước khi bất kỳ tấm thép nào được cắt, bản vẽ chi tiết đã quyết định một phần lớn của khuôn. Một vỏ hộp phẳng với thành đồng đều 2 mm, góc thoát khuôn rộng rãi và một đường phân khuôn là một khuôn đơn giản. Cùng một kích thước bao ngoài nhưng có sáu undercut, một lưới gân dày 0.6 mm, một mặt bề mặt chất lượng như thấu kính và một ren không được phép hư hỏng là một dự án hoàn toàn khác.
Những yếu tố làm tăng chi phí ở đây: undercut cần cơ cấu trượt, lifters hoặc lõi gập; lõi mỏng sâu cần insert hoặc hợp kim đồng-berylli; chuyển tiếp độ dày thành có thể gây lõm nếu không có hệ thống làm mát bổ sung; cổng phun không thể đặt trên mặt ẩn; và bất kỳ đặc điểm nào buộc đường phân khuôn lên bề mặt nhìn thấy được.
Đây là lúc đánh giá thiết kế cho sản xuất (DFM) thể hiện giá trị. Di chuyển một gân, thêm một độ góc thoát hoặc dịch chuyển một cổng phun có thể loại bỏ một cơ cấu trượt khỏi khuôn — giá trị hơn bất kỳ cuộc đàm phán nào về giá theo giờ. Một báo giá không có ghi chú DFM là một mức giá cho bản vẽ chưa ai đặt câu hỏi.
2. Số lượng lòng khuôn
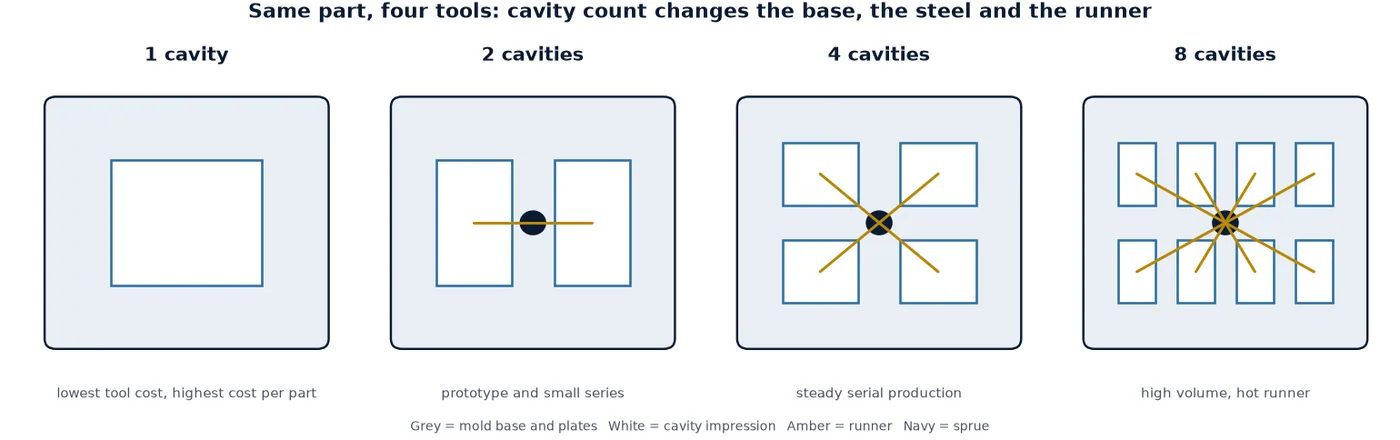
Số lượng lòng khuôn là đòn bẩy lớn nhất, vì nó nhân mọi thứ khác lên: đế khuôn lớn hơn, nhiều thép hơn, nhiều giờ gia công CNC hơn, hệ thống phun nóng lớn hơn và máy ép lớn hơn để vận hành.
Nó cũng là đòn bẩy người mua thường xuyên tính toán sai nhất, vì phép tính chỉ hiệu quả trên một mức sản lượng hòa vốn. Khuôn một lòng rẻ nhất để chế tạo và đắt nhất trên mỗi chi tiết. Khuôn tám lòng tốn kém hơn để chế tạo, nhưng phân bổ chi phí đó cho tám chi tiết mỗi chu kỳ. Giữa hai điểm đó có một mức sản lượng mà dưới đó các lòng khuôn thêm đơn giản là không bao giờ được lấp đầy, và bạn đã trả tiền cho phần thép không sử dụng.
- Nguyên mẫu hoặc sản lượng thấp, hoặc nhiều biến thể cùng họ: một hoặc hai lòng, đôi khi là khuôn họ với các insert có thể thay thế.
- Sản xuất hàng loạt ổn định với dự báo ổn định: bốn đến tám lòng là sự cân bằng thông thường cho chi tiết nhỏ và trung bình.
- Sản lượng cao, chi tiết nhỏ, chương trình sản xuất dài: mười sáu lòng trở lên chỉ có ý nghĩa với hệ thống phun nóng và máy ép có thể vận hành nó.
Khi so sánh các báo giá, hãy kiểm tra bố trí lòng khuôn cũng như số lượng: bố trí họ 2+2 và bố trí bốn lòng thẳng hàng đều ghi “4” nhưng không phải là cùng một loại khuôn.
3. Thép khuôn và độ cứng
Thép là yếu tố khiến hai báo giá cho bộ khuôn “giống nhau” lại khác biệt một cách âm thầm. Loại thép quyết định cách gia công lòng khuôn, khả năng đánh bóng, độ bền với nhựa mài mòn hoặc ăn mòn, và số chu kỳ ép mà nó chịu được.
| Thép | Độ cứng | Được chọn khi |
|---|---|---|
| P20 / 1.2311 | khoảng 28-32 HRC, đã tôi sẵn | Chi tiết thông dụng bằng ABS, PP, PE, PS; số lượng vừa phải; lựa chọn mặc định tiết kiệm chi phí. |
| 718H / 1.2738 | khoảng 33-36 HRC, đã tôi sẵn | Lòng khuôn lớn hơn, khả năng đánh bóng tốt hơn, tuổi thọ cao hơn một chút so với P20 với cùng quy trình gia công. |
| S136 / 1.2083 | khoảng 30 HRC đã tôi sẵn, hoặc 48-52 HRC sau khi tôi | Chi tiết trong suốt, bề mặt quang học, chi tiết y tế và tiếp xúc thực phẩm, nhựa PVC và các loại nhựa nóng chảy ăn mòn khác. |
| NAK80 | khoảng 38-41 HRC, đã tôi sẵn | Bề mặt trang trí mịn và bóng cao, nơi cần giảm thiểu rủi ro trong quá trình đánh bóng. |
| H13 / 1.2344 | 48-52 HRC sau khi tôi | Nhựa chứa sợi thủy tinh hoặc có độ mài mòn cao, số lượng ép rất lớn, khuôn chạy dài hạn. |
Hai điều cần kiểm tra trên báo giá: liệu loại thép có được nêu rõ tên hay không — “thép khuôn nhập khẩu” không phải là một thông số kỹ thuật — và liệu độ cứng có được ghi rõ cho tấm lõi và lòng khuôn, không chỉ cho phần đế. Nhựa polyamide chứa sợi thủy tinh trong lòng khuôn 30 HRC sẽ làm mòn vùng cổng phun từ lâu trước khi khuôn đạt đến tuổi thọ danh định, và nó thể hiện dưới dạng đường bavia ở cổng phun, chứ không phải là một khiếu nại bảo hành.
4. Cấu trúc khuôn
Cấu trúc là phần người mua đọc ít nhất trong báo giá và nhà cung cấp thay đổi nhiều nhất. Khuôn hai tấm với runner nguội là cơ bản. Mọi yếu tố bổ sung trên đó đều làm tăng chi phí, và mỗi yếu tố thêm vào cần được biện minh bởi đặc điểm chi tiết hoặc số lượng sản xuất.
- Khuôn ba tấm: cho phép cổng phun trung tâm trên chi tiết mà nếu dùng cổng bên sẽ để lại vết trên bề mặt nhìn thấy. Thêm một hành trình mở thứ hai và nhiều công việc gia công tấm hơn.
- Runner nóng: loại bỏ phế liệu runner và rút ngắn chu kỳ, nhưng thêm vào manifold, drop, bộ gia nhiệt, cặp nhiệt điện và bộ điều khiển. Đây là hạng mục cần bảo trì trong suốt vòng đời của khuôn, không phải là một lần mua.
- Trượt, đẩy nghiêng, lõi thu gọn: mỗi bộ phận chuyển động đều là gia công, lắp ráp, dẫn hướng, bề mặt mài mòn — và là một nguy cơ rò rỉ hoặc kẹt tiềm ẩn.
- Hệ thống đẩy: chốt đẩy là rẻ nhất, tấm đẩy hoặc ống đẩy thì nhẹ nhàng hơn với thành mỏng và bề mặt trang trí.
- Tiêu chuẩn đế khuôn: đế khuôn có thương hiệu (DME, Hasco) đắt hơn đế gia công tại chỗ, nhưng mua được các linh kiện thay thế tương thích sau này.
- Ép hai màu/hai vật liệu: một tấm khuôn xoay làm thay đổi kiến trúc khuôn, không chỉ lòng khuôn.
Một câu hỏi hữu ích cho nhà cung cấp: những yếu tố nào trong cấu trúc này được quyết định bởi đặc điểm chi tiết của tôi, và những yếu tố nào được quyết định bởi thông lệ tiêu chuẩn của bạn? Câu trả lời thường giải thích một phần lớn của sự chênh lệch giá.
5. Hoàn thiện bề mặt và kết cấu
Độ hoàn thiện được quy định theo cấp độ, không phải là tính từ. Tiêu chuẩn hoàn thiện khuôn SPI chạy từ A1 (đánh bóng cao, quang học) qua A2-A3, B1-B3, C1-C3 đến D1-D3 (có kết cấu). Mỗi bước thay đổi mức độ đánh bóng thủ công mà lòng khuôn cần, và việc đánh bóng là giờ công lành nghề không thể tự động hóa.
Bề mặt A2 được đánh bóng trên một gân sâu thực sự khó; cùng cấp độ đó trên một tấm phẳng thì là thường lệ. Kết cấu thêm một lớp: hạt phải ăn mòn đồng đều trong mọi lòng khuôn, và hạt sâu cần độ dốc mà bản vẽ chi tiết có thể không có. Được áp dụng sau khi khuôn được chế tạo, độ dốc đã được cắt — và một kết cấu gây kéo sẽ hiện ra dưới dạng vết kéo trên mỗi sản phẩm.
Lời khuyên thực tế: nêu rõ cấp độ hoàn thiện và mã tham chiếu kết cấu trên đơn đặt hàng, và yêu cầu một mẫu bảng hoặc một mẫu coupon được chụp ảnh từ lòng khuôn thực tế trước khi khuôn được nghiệm thu. “Hoàn thiện mờ” không có ý nghĩa gì giữa hai nhà cung cấp, và nó không có giá trị trong tranh chấp.
6. Dung sai và năng lực quy trình
Mọi kích thước bạn siết chặt đồng thời là một quyết định gia công, một quyết định kiểm tra và một quyết định quy trình. Một khuôn phải giữ vị trí 0.02 mm trên ba đặc trưng được chế tạo và kiểm tra khác với khuôn giữ 0.1 mm trên cùng các đặc trưng đó.
Chi tiết nhựa cũng di chuyển sau khi đẩy. Cấp dung sai, vị trí cổng phun, làm mát và nén ép quyết định một kích thước có ổn định hay không, vì vậy dung sai chặt trên một đặc trưng bị cong vênh không được giải quyết bằng độ chính xác gia công — nó được giải quyết bằng thiết kế làm mát và cổng phun, đó là công việc của khuôn.
Cách rõ ràng để quy định điều này là một tiêu chuẩn dung sai thay vì một bản vẽ đầy các con số chặt: các cấp DIN 16742 cho chi tiết nhựa được hiểu rộng rãi, và chúng buộc cuộc thảo luận tập trung vào những kích thước nào thực sự quan trọng. Hỏi những kích thước nào sẽ xuất hiện trên báo cáo kích thước. Nếu câu trả lời là “tất cả”, hãy hỏi những kích thước nào sẽ có năng lực, không chỉ là phù hợp — đó là những điều khác nhau.
7. Xác nhận, tài liệu và tuổi thọ khuôn
Nhóm cuối cùng này vô hình trên bản vẽ nhưng hiện hữu trên báo giá: những gì xảy ra giữa lần phun đầu tiên và bàn giao.
- Phạm vi chạy thử: T1 với ảnh chụp, hoặc T1 với báo cáo kích thước đầy đủ, kiểm tra mẫu đầu tiên (FAI) và nghiên cứu năng lực.
- Tài liệu: chứng chỉ vật liệu, chứng chỉ thép, báo cáo độ cứng, phân tích dòng chảy (mold flow), sổ tay bảo trì, danh sách phụ tùng thay thế, bộ bản vẽ khuôn.
- Mục tiêu tuổi thọ khuôn: 100,000 shot và 1,000,000 shot không phải là cùng một khuôn — thép khác, bề mặt mài mòn khác, lõi thay thế khác.
- Phụ tùng thay thế và khả năng bảo dưỡng: một lõi lòng khuôn dự phòng, phụ kiện nước tiêu chuẩn, khớp nối nhanh, bố trí nâng phù hợp với cần trục của bạn.
Đây là phần thường biến mất nhất khi người mua ép giá thấp hơn, và là phần quyết định chi phí của khuôn trong năm năm thay vì vào ngày phê duyệt.
Bảy yếu tố trên một trang
| Yếu tố | Điều gì đẩy chi phí lên | Điều bạn có thể quyết định trước khi phê duyệt |
|---|---|---|
| Hình dạng chi tiết | Undercuts, lõi mỏng sâu, không có độ dốc thoát khuôn, cổng phun trên bề mặt nhìn thấy | Chấp nhận thay đổi DFM: loại bỏ một slide là một khoản tiết kiệm thực sự |
| Số lượng cavity | Nhiều cavity hơn, bố trí họ khuôn, hệ thống runner không cân bằng | Phù hợp số cavity với khối lượng thực tế, không phải dự báo tốt nhất |
| Thép khuôn | Thép tôi cứng H13, S136 cho ứng dụng quang học hoặc ăn mòn, khối lớn | Chỉ định cấp độ và độ cứng cho cavity và core |
| Cấu trúc | Hot runner, khuôn ba tấm, slides, lifters, base khuôn có thương hiệu | Giới hạn các thành phần chuyển động theo đúng nhu cầu thực sự của chi tiết |
| Độ hoàn thiện bề mặt | Đánh bóng cao, texture sâu, đánh bóng trên gân sâu | Chỉ định cấp độ SPI và mã tham chiếu texture |
| Dung sai | Nhiều kích thước chặt chẽ, nghiên cứu năng lực trên tất cả chúng | Chọn các kích thước quan trọng, sử dụng các cấp DIN 16742 ở nơi khác |
| Xác nhận | FAI, năng lực, tài liệu cấp PPAP, phụ tùng thay thế, tuổi thọ khuôn dài | Quyết định gói bàn giao trước khi khuôn được chế tạo, không phải sau |
Cách so sánh hai báo giá khuôn mà không bị lừa
Khi hai báo giá cho cùng một chi tiết khác nhau, hãy xem xét danh sách này theo thứ tự. Theo kinh nghiệm của chúng tôi, sự chênh lệch thường được giải thích bởi các mục ba và tám hơn là bởi tỷ lệ lao động.
- Số lượng cavity và bố trí — đó có phải là cùng một khuôn, hay cùng số lượng với một cách bố trí khác?
- Cấp độ thép, nhà sản xuất thép và độ cứng cho cavity và core.
- Base khuôn: thương hiệu tiêu chuẩn, độ dày tấm, hay base được gia công tại chỗ.
- Hot runner: thương hiệu, số lượng drops, có bao gồm bộ điều khiển hay không.
- Thành phần chuyển động: bao nhiêu slides, lifters và lõi thu gọn.
- Độ hoàn thiện bề mặt: cấp độ SPI cho mỗi bề mặt, mã tham chiếu texture, ai trả tiền cho khắc.
- Phạm vi chạy thử và tài liệu: bao nhiêu lần chạy thử, báo cáo nào, chứng chỉ nào.
- Mục tiêu tuổi thọ khuôn, bảo hành và phụ tùng thay thế.
Nếu một báo giá không thể trả lời bằng văn bản các mục từ một đến bốn, thì giá cả vẫn chưa thể so sánh được — không phải như một vị thế đàm phán, mà chỉ là một sự thật về khuôn là gì.
Những gì chúng tôi đưa vào báo giá khuôn
Báo giá của chính chúng tôi được xây dựng dựa trên đánh giá thiết kế hơn là chỉ bản vẽ: một bước thiết kế khuôn và DFM trước khi đặt thép, bố trí cavity mà bạn có thể thấy, thép và độ cứng được chỉ định, và một kế hoạch chạy thử nêu rõ những gì gói kiểm tra sẽ bao gồm. Nơi chi tiết được đưa vào sản xuất, cùng một khuôn cung cấp cho chính phòng ép nhựa của chúng tôi, đó là lý do tại sao cấu trúc và hệ thống làm mát được tranh luận sớm hơn là ở T1.
Nếu bạn muốn ý kiến thứ hai về một báo giá bạn đã có, hãy gửi bản vẽ và báo giá: chúng tôi sẽ cho bạn biết yếu tố nào trong bảy yếu tố đứng sau con số đó, và liệu khuôn được mô tả có phải là khuôn bạn yêu cầu hay không. Gửi bản vẽ và chúng tôi sẽ phản hồi với một ghi chú DFM trước.
Câu hỏi thường gặp
Số lượng lòng khuôn cao hơn có luôn làm giảm giá thành mỗi sản phẩm không?
Không. Nó làm giảm thời gian máy cho mỗi sản phẩm, nhưng chỉ khi sản lượng đủ cao để lấp đầy mọi lòng khuôn. Dưới điểm hòa vốn đó, bạn đã trả tiền cho thép, một bệ khuôn lớn hơn và một máy ép lớn hơn bị nhàn rỗi, và giá thành mỗi sản phẩm sẽ tệ hơn so với khuôn hai lòng.
Hệ thống phun nóng có luôn là lựa chọn nhanh hơn không?
Nó rút ngắn chu kỳ và loại bỏ phế liệu từ hệ thống dẫn nhựa, và ở sản lượng cao với chi tiết nhỏ, nó thường tự hoàn vốn. Nó cũng bổ sung thêm bộ phân phối, bộ gia nhiệt, cặp nhiệt điện và bộ điều khiển cần bảo trì, và nó cần nhựa sạch, ổn định. Đối với sản lượng thấp hoặc nhựa nhạy cảm với thời gian lưu, hệ thống dẫn nguội thường là lựa chọn kỹ thuật tốt hơn.
Tôi có thể bắt đầu với một lòng khuôn và thêm lòng khuôn sau không?
Hiếm khi. Bệ khuôn, khối thép và bố trí làm mát được gia công cho một số lòng khuôn cố định. Điều bạn có thể làm là thiết kế chi tiết và bệ khuôn sao cho có thể tạo khuôn gia đình hoặc lõi thay thế được, đây là quyết định cần đưa ra ở giai đoạn rà soát thiết kế, không phải sau khi khuôn đã tồn tại.
Tại sao cùng một bản vẽ chi tiết lại nhận được báo giá chênh lệch đến 40 phần trăm?
Bởi vì các báo giá thường không dành cho cùng một bộ khuôn. Sự khác biệt về số lòng khuôn, cấp thép, thương hiệu hệ thống phun nóng, số lượng thanh trượt, công việc tạo texture và gói nghiệm giải thích cho phần lớn sự chênh lệch. Mức chi phí nhân công giải thích ít hơn nhiều so với người mua thường nghĩ.
Chi tiết của tôi có gờ ngược. Điều đó có nghĩa là phải dùng thanh trượt không?
Không phải luôn luôn. Một gờ ngược đôi khi có thể được xử lý bằng cơ cấu nâng, lõi thu gọn, cơ cấu bật ra, hoặc một thay đổi thiết kế nhỏ để loại bỏ hoàn toàn nó. Mỗi lựa chọn có một mức chi phí và hồ sơ bảo trì khác nhau — chính xác là loại lựa chọn mà một bản đánh giá DFM nên đưa ra cho bạn.
Một bộ khuôn có giá bao nhiêu?
Chúng tôi cố tình không công bố con số, bởi vì giá trị phụ thuộc vào bảy yếu tố nêu trên và một con số công bố sẽ chỉ chính xác cho một chi tiết cụ thể. Hãy gửi bản vẽ, loại nhựa, sản lượng hàng năm và yêu cầu hoàn thiện bề mặt, và báo giá sẽ nêu rõ loại thép, cấu trúc và phạm vi kiểm tra để bạn có thể so sánh một cách chính xác.
Gửi bản vẽ, nhận lại bản ghi chú DFM
Cho chúng tôi biết loại nhựa, sản lượng hàng năm và yêu cầu bề mặt. Chúng tôi sẽ phản hồi với đề xuất về số lòng khuôn, loại thép chúng tôi sẽ sử dụng và gói nghiệm, để con số trên báo giá có cơ sở đằng sau nó.