INGÉNIERIE DES MOULES
Sélection de l'acier pour moule : P20, 718H, S136 ou NAK80 ?
Quatre nuances pré-trempées couvrent la plupart des moules d’injection, mais elles ne sont pas interchangeables. Voici comment la matière plastique, le nombre d’empreintes et l’exigence de surface déterminent le choix de l’acier pour vous.
Réponse courte : choisissez l’acier d’abord en fonction de la matière plastique, puis du nombre d’empreintes. Une pièce en ABS ou PP standard dans un outillage à 2 empreintes pour 200 000 cycles est un bloc pré-trempé P20 ou 718H, rien de plus. Les pièces transparentes ou à finition haute brillance nécessitent du NAK80 ou un 718H bien poli. Le PVC, CPVC, acétal, les nuances ignifuges et toute matière libérant des acides à la température de fusion nécessitent une nuance inoxydable comme le S136. Ajoutez une charge abrasive et l’exigence de dureté augmente avant même de changer d’alliage.
La plupart des débats sur l’acier de moule en début de projet concernent en réalité le risque : l’acheteur veut le bloc le moins cher qui survivra au programme, et le mouliste veut la nuance qui ne générera pas de réclamation pour polissage ou corrosion. Ce guide précise où se situe réellement chacune des quatre nuances pré-trempées courantes, comment elles échouent, et les questions qu’il vaut la peine de résoudre avant toute découpe d’acier.
Commencez par la matière plastique, pas par l'acier
Trois propriétés de la résine déterminent la majeure partie du choix avant même l’existence de la conception du moule :
- Corrosivité. Le PVC, CPVC, POM, l’ABS ignifuge et certaines nuances halogénées libèrent des sous-produits acides ou agressifs à la température de fusion. Dans une empreinte non inoxydable, ils attaquent le poli, puis la surface, puis la pièce. C’est une question d’inox (S136, ou 2316 en alternative), pas une question de dureté.
- Abrasivité. Les fibres de verre, les charges minérales, les charges céramiques et certains masterbatches usent la buse, le canal d’alimentation et la surface de l’empreinte. L’abrasion est un problème de dureté et de revêtement, donc la solution est une nuance plus dure (H13 trempé à cœur ou surface nitrurée), pas une nuance mieux polie.
- Exigence de surface. Un panneau classe A visible, une lentille, un guide de lumière ou une pièce médicale avec une finition miroir nécessite un acier qui se polit jusqu’à une surface sans défaut et la maintient. Le NAK80 existe précisément pour cela, et le 718H est le cheval de bataille lorsque l’exigence est haute brillance plutôt qu’optique.
Si deux de ces trois critères pointent dans des directions différentes, l’outillage se divise généralement : une empreinte en insert inox dans un socle standard, ou un insert trempé uniquement au niveau de la buse. C’est de l’ingénierie normale, pas un compromis.
Où se situent réellement les quatre nuances
Les quatre sont fournis pré-trempés, ce qui signifie que l’empreinte peut être usinée et mise en production sans cycle de trempe et la distorsion qui l’accompagne. Les différences résident dans la dureté, la propreté et la teneur en alliage.
| Grade | Dureté typique pré-trempée | Points forts | Limites |
|---|---|---|---|
| P20 (famille 1.2311 / 1.2312) | Environ 28–34 HRC | Outils de grande taille, simples, à faible nombre d’empreintes ; prototypes et outillage de transition ; gros blocs où le coût et la disponibilité sont importants | Polissage élevé sur grandes surfaces, résines abrasives, programmes longs ; plus tendre que les autres, donc l’usure apparaît d’abord au niveau de la buse |
| 718H (1.2738 modifié) | Environ 33–36 HRC | Acier polyvalent pour outils moyens et grands ; meilleure propreté et aptitude au polissage que le P20 avec une usinabilité similaire | Toujours non résistant à la corrosion ; pour les résines chargées de verre, la zone de la buse nécessite un insert plus dur |
| S136 (1.2083, type 420 inoxydable) | Environ 30–34 HRC | PVC, POM, grades ignifuges et médicaux ; outillage humide ou mal refroidi ; résistance à la corrosion et bon polissage | Conductivité thermique inférieure à l’acier au carbone ; plus tendre qu’un acier à outils trempé, donc pas pour les charges abrasives à haut volume |
| NAK80 (type P21, pré-trempé) | Environ 37–41 HRC | Polissage miroir sans cycle de trempe ; pièces optiques, cosmétiques, guides de lumière et pièces visibles haute brillance ; stable pendant les longs polissages | Pas un grade inoxydable ; la dureté reste inférieure à un acier à outils trempé et revenu, donc les très hauts volumes ou résines abrasives restent un travail pour un acier de type H13 |
Deux alternatives méritent d’être mentionnées, même si elles ne sont pas pré-trempées : un 1.2316 inoxydable lorsque la résistance à la corrosion prime sur le polissage, et un acier 1.2344 / type H13 trempé à environ 48–52 HRC lorsque le volume ou la charge exige une réelle résistance à l’usure et que la pièce justifie le traitement thermique.
Le chemin de décision que nous utilisons réellement
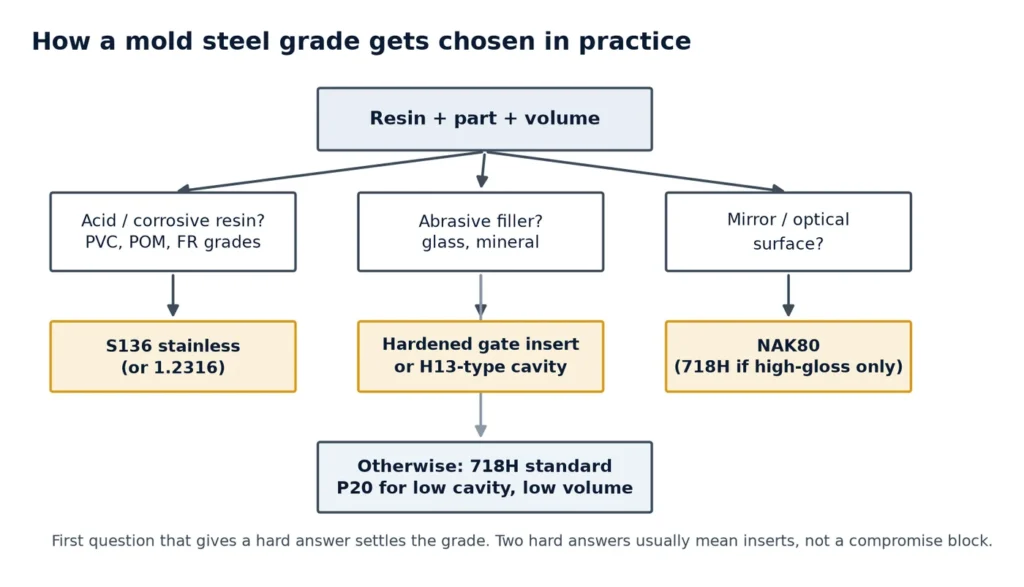
Quatre questions, posées dans cet ordre. La première qui donne une réponse définitive détermine la nuance d’acier.
- La résine libère-t-elle des acides ou corrode-t-elle l’acier ? PVC, CPVC, POM, grades ignifuges et certains grades médicaux → acier inoxydable (S136, ou 2316 si le polissage est secondaire). Arrêtez ici.
- La résine est-elle abrasive ? Chargée de verre ou de minéraux, ou une masterbatch fortement chargée → augmentez la dureté. Une nuance pré-trempée avec une empreinte nitrurée ou revêtue, ou un insert trempé au niveau de la busette, avant d’envisager une empreinte entière en H13.
- La surface visible est-elle le produit fini ? Panneaux classe A sans peinture, lentilles, guides de lumière → NAK80, ou 718H lorsque la spécification de polissage est haute brillance plutôt qu’optique. À ce stade, ce sont les heures de polissage, et non le coût de l’acier, qui dominent le risque.
- Combien de cycles ? En dessous d’environ 100 000 cycles, P20 ou 718H est proportionné. Au-delà, montez en dureté et prévoyez des inserts au niveau de la busette dans tous les cas.
Tout le reste — taille du bloc, disposition des inserts, disposition du refroidissement — découle du choix de l’acier, et non l’inverse. Un moule conçu autour d’un bloc mou ne peut pas être amélioré ultérieurement sans refaire l’empreinte — c’est pourquoi la décision sur l’acier relève de l’étape de conception et ingénierie du moule, et non de la conversation d’achat.
Le nombre d'empreintes modifie aussi la réponse
Plus d’empreintes signifie plus de répétitions du même défaut, et moins de tolérance pour une nuance qui s’use de manière inégale. Cela signifie aussi que la zone de la busette travaille plus par cycle. Le nombre d’empreintes est déterminé par la prévision de volume de moulage par injection, il vaut donc la peine de le fixer avant de commander le bloc.
| Nombre d’empreintes | Choix d’acier raisonnable | Points de vigilance |
|---|---|---|
| 1–2 empreintes | P20 / 718H ; S136 uniquement si la résine l’exige | Bloc peu coûteux, polissage élevé — les deux ne coexistent pas |
| 4–8 empreintes | 718H standard ; NAK80 pour pièces visibles ; inserts de busette trempés | Un refroidissement inégal se manifeste par un gauchissement bien avant l’usure de l’acier |
| 16–32 empreintes | Inserts d’empreinte en 718H ou NAK80 dans une base sollicitée ; type H13 pour gros volumes | Dérive dimensionnelle entre empreintes ; prévoir des inserts de rechange dès le premier jour |
| 64+ empreintes (bouchons, capsules) | Inserts trempés, spécification d’acier stricte, traitement thermique contrôlé | Toute variation est multipliée ; les certificats d’acier et la cartographie de dureté deviennent routiniers |
Comment chaque nuance échoue habituellement
Connaître le mode de défaillance, c’est ce qui vous permet de justifier le choix de nuance à un acheteur qui ne voit qu’un prix au bloc.
- P20 dans une pièce visible : le polissage révèle des inclusions et la surface n’atteint jamais la spécification. Le moule n’est pas défectueux ; la nuance était inadaptée à l’exigence de surface.
- 718H avec une résine chargée de verre : usure de la buse et un anneau poli brillant autour de la buse après quelques centaines de milliers de tirs. La solution est un insert de buse durci, monté dès la construction.
- S136 avec un cycle chaud et rapide : pas une défaillance par corrosion mais thermique — une conductivité plus faible signifie que l’empreinte chauffe plus pour un refroidissement identique, et c’est le cycle ou le gauchissement qui en paie le prix.
- NAK80 dans un moule pour PVC : le polissage est excellent mais pas la résistance à la corrosion. L’acier inoxydable est la seule réponse lorsque la résine est agressive.
Pré-trempé, trempé et revenu ou nitruré
Pré-trempé signifie que le bloc arrive à sa dureté de travail et est usiné directement : la voie la plus rapide, pas de déformation, et c’est la raison pour laquelle le P20, 718H, S136 et NAK80 couvrent la plupart des moules. La trempe et revenu (après usinage brut) procure une vraie dureté pour les grandes séries, au prix d’un cycle de traitement thermique, d’une surépaisseur de finition et d’un risque de déformation à maîtriser. La nitruration applique une peau dure sur une empreinte pré-trempée et est un bon compromis pour les résines abrasives à volume modéré — mais la peau est fine, et un repolissage la retire.
Une remarque pratique de la fabrication de moules : le chiffre de dureté sur le certificat importe moins que l’homogénéité dans le bloc. Deux empreintes usinées dans des inserts de dureté différente s’useront différemment, et la qualité de la pièce diverge avant que quiconque ne remarque l’acier.
Ce dont nous avons besoin de vous avant de recommander un acier
Nous pouvons proposer une nuance en un seul échange si ces six éléments sont sur la table :
- Résine et nuance (y compris le type et le pourcentage de charge, et tout retardateur de flamme).
- Surface requise : classe esthétique, texture ou finition SPI, exigence optique.
- Volume de production cible pour le moule, et si le moule peut être retaillé ou réinséré ultérieurement.
- Nombre d’empreintes et temps de cycle attendu.
- Taille de la pièce et épaisseur de paroi — cela détermine la taille du bloc et le refroidissement plus que l’alliage.
- Toute contrainte sur le moule : base existante à réutiliser, poids d’expédition, ou spécification d’acier du client.
Avec cela, la nuance, la disposition des inserts et le détail de la buse suivent rapidement. Si le type de moule est encore ouvert, la comparaison sur notre page types de moules permet de le préciser avant de discuter de l’acier. Sans ces éléments, toute recommandation n’est qu’une supposition déguisée en ingénierie.
Questions fréquentes
Le NAK80 est-il toujours meilleur que le 718H pour une pièce brillante ?
Non. Le NAK80 permet un poli miroir plus fiable et le maintient lors d’un long polissage, c’est pourquoi il convient aux travaux optiques et à haute brillance. Pour une pièce de classe A peinte ou texturée à volume modéré, le 718H atteint l’exigence avec un risque moindre sur la disponibilité et le coût. La décision dépend de la spécification de polissage, pas du mot brillant.
Pouvons-nous commencer avec du P20 et améliorer l'acier plus tard ?
Seulement en refaisant l’empreinte. Un bloc mou qui a été usiné ne peut pas être durci sans être réusiné, et les dimensions de la poche sont déjà fixées. Si la prévision de volume est vraiment incertaine, la solution pratique est une nuance pré-durcie légèrement supérieure au P20 et des inserts au niveau de la porte d’injection.
L'acier inoxydable résout-il les problèmes d'adhésion et de corrosion ?
Il résout la partie corrosion et est le bon choix pour le PVC, le POM et les résines ignifuges. Il ne résout pas l’adhésion : c’est une question de dépouille, d’éjection et de texture de surface. Prévoyez que les empreintes en inox nécessitent les mêmes angles de dépouille que tout autre acier.
Comment vérifier l'acier que nous recevons ?
Demandez le certificat du laminoir avec le numéro de coulée, vérifiez la dureté en plusieurs points du bloc plutôt qu’en un seul, et confirmez que l’analyse correspond à la nuance commandée. Pour les moules multi-empreintes, conservez les certificats avec la documentation de l’outillage afin qu’un insert ultérieur puisse être apparié.
Vous avez une pièce nécessitant le bon acier ?
Envoyez la résine, l’exigence de surface, la prévision de volume et le dessin de la pièce. Nous vous répondrons avec la nuance, la disposition des inserts et les risques qu’il vaut la peine d’éliminer avant l’usinage de l’acier.