
嵌件注塑 · 金属与塑料结合
嵌件注塑设计准则:金属嵌件、凸台与拉脱力
螺纹嵌件发生转动或拉脱,这是几何结构问题,不是注塑成型问题。真正固定嵌件靠什么?凸台需要多厚?熔料必须流向哪里?
嵌件注塑是将机加工金属件放入模具,在其周围注塑塑料,使成品部件自带螺纹、轴承面或电触点。设计问题从来不是“能否包住它”——几乎任何东西都能被包胶一次。真正的问题是:经过上千次扭矩循环、-20°C到90°C的热循环以及跌落测试后,塑料是否还能牢牢咬合嵌件。保持力来自互锁结构:滚花、沟槽、平面、法兰或熔料穿过的孔。光滑的销钉放在光滑的凸台里,仅靠摩擦和收缩力固定,迟早会脱落。
四种固定嵌件的方法及其适用场景
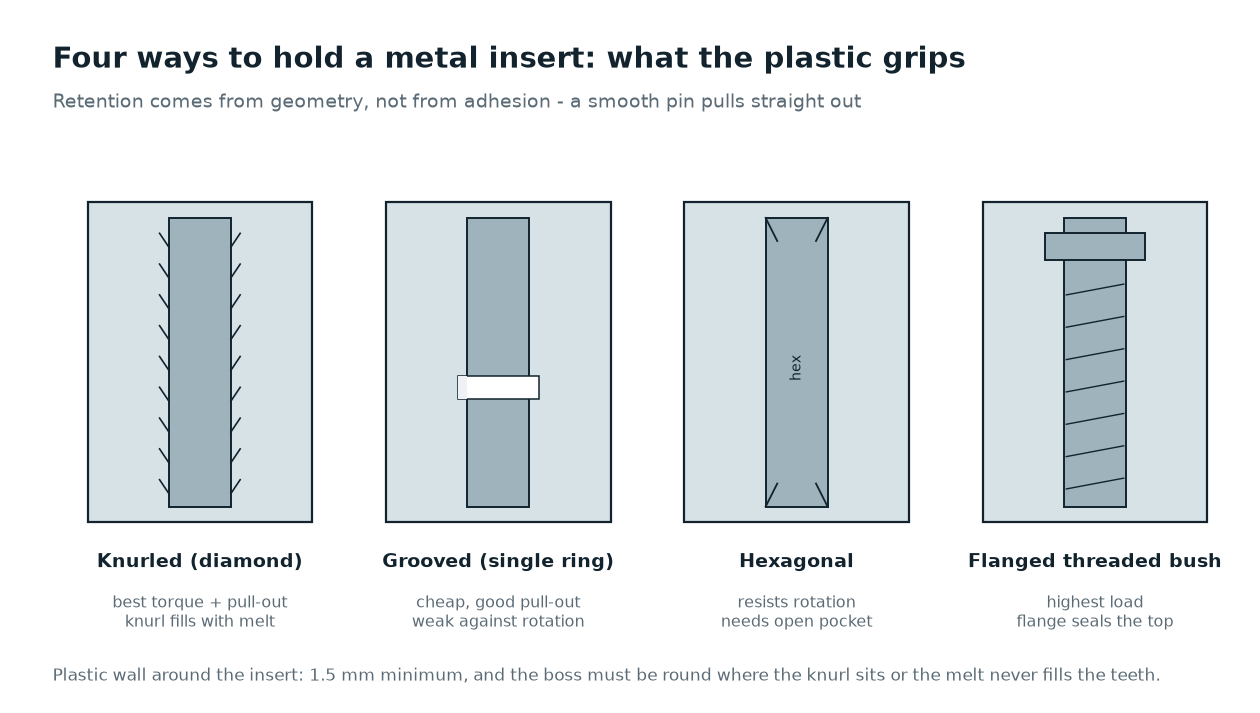
选择嵌件的咬合方式,要根据连接处承受的载荷来定,而不是看嵌件供应商有什么现货。拉脱力和扭矩是两种不同的载荷,需要不同的结构特征:单道环形槽抗拉脱好但抗扭转差,六角体则相反。
| 嵌件几何形状 | 抗拉脱 | 抗扭矩 | 模具注意事项 |
|---|---|---|---|
| 全圆周滚花 | 极好 | 极好 | 凸台必须为圆形且滚花处饱满;熔料必须填满齿槽 |
| 单道环形槽 | 好 | 差 | 成本最低;若需抗扭矩,可增加平面 |
| 六角体 | 中等 | 极好 | 需要开放或分体式型腔;角落易困气 |
| 带法兰螺纹套 | 极好 | 极好 | 法兰密封顶面并确定深度 |
| 带台阶通孔 | 极好 | 好 | 熔料必须能流过孔;注意熔接线 |
| 冲压铆接板 | 好 | 好 | 平板嵌件需用销钉支撑以抵抗注射压力 |
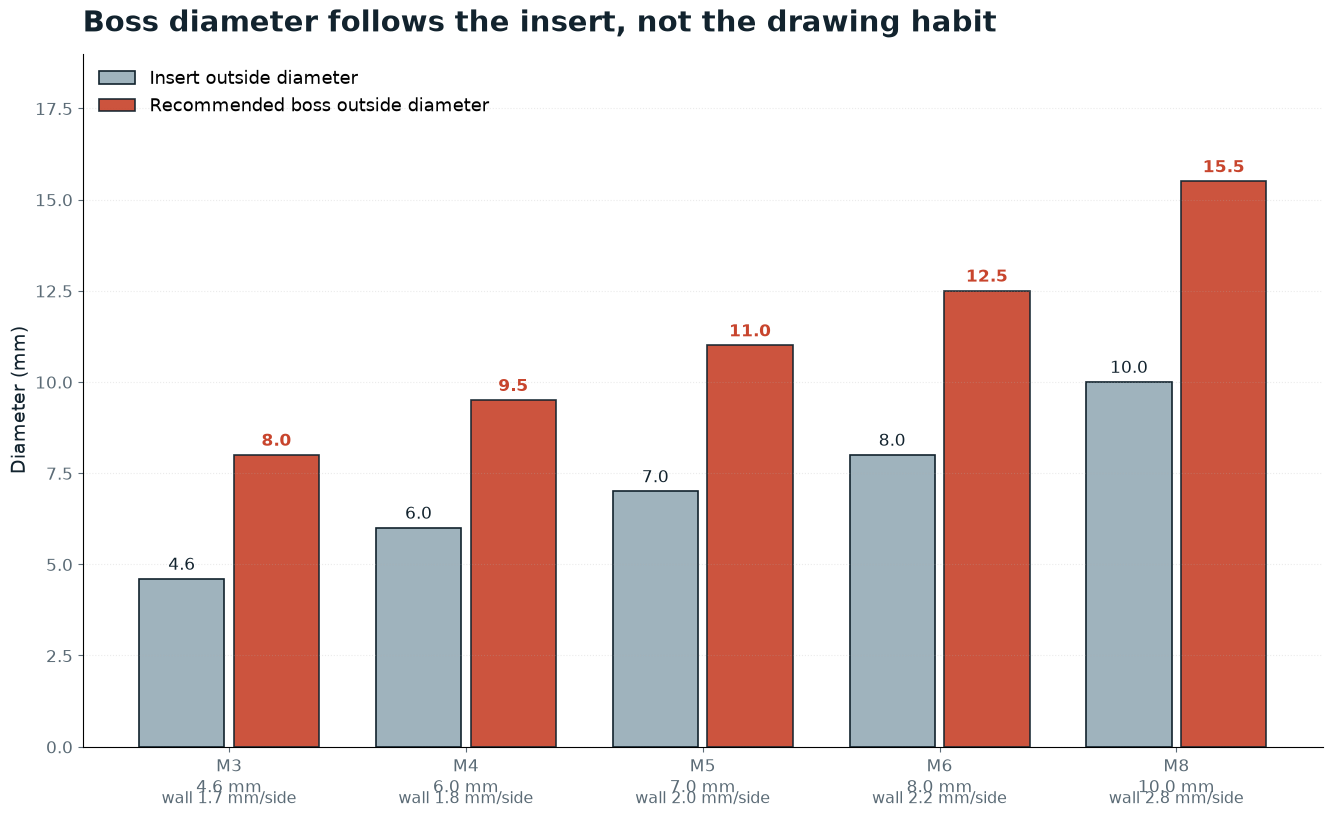
凸台直径按嵌件走,不按图纸习惯
嵌件周围的塑胶壁厚要足够厚,以承受收缩产生的环向应力;同时也要足够薄,避免在可见面上产生缩痕。实际可行的最小壁厚是每侧1.5 mm。对于滚花嵌件,壁厚需要更大,因为熔料必须填满每个齿的底部。一个在实践中有效的粗略估算规则是:凸台外径至少等于嵌件直径加3 mm,对于滚花嵌件则至少加4 mm。
热膨胀是导致凸台开裂的原因
黄铜每度热膨胀量约为玻纤增强PA66或PBT的两倍,而钢的热膨胀量约为塑料的三分之一。当高温零件冷却时,金属嵌件倾向于保持较大尺寸,而塑料则收缩包紧嵌件,导致凸台处于环向拉伸应力状态。若此时壁厚较薄、凸台根部存在尖角,且树脂对缺口敏感,就会在注塑后数天(而非在注塑机上)出现开裂。三个习惯可避免此问题:保持壁厚≥1.5 mm且根部圆角≥0.5 mm;当使用高收缩工程塑料时,将嵌件预热至60–90 °C;避免将嵌件置于三面壁相交的角落。
熔体流向与熔接线位置
嵌件是流道中的障碍物。熔体绕其分流并在下游重新汇合,这恰好会在已被凸台削弱的位置形成熔接线。遵循以下设计规则:浇口应使熔接线形成于非外观面或凸台后方,而非横跨凸台;嵌件与浇口至少保持1.5 mm距离,以防金属冷却熔体前锋;在大型平板嵌件下游设置小型溢料井或导流块,使两股熔体在压力下汇合。对于平板冲压嵌件,熔体还需填充板下方的狭窄间隙——0.05 mm的气隙会导致短射,而非正常间隙。
嵌件周围的模具结构设计
每个嵌件都需要一个定位销或定位槽来在注塑时固定它,因为500 bar的模腔压力足以推动一个3 g重的铜套。定位销应沿合模方向设置,而不是横向设置,并且要设计成可更换结构:嵌件定位销的尖端会磨损,磨损的销子会导致金属件周围产生飞边,这种缺陷往往要到装配时才会被发现。嵌件与钢材之间的定位槽公差要足够紧以防止飞边,又要足够松以便手动装入——对于镀铬模腔,单边0.02–0.04 mm间隙的滑动配合是常规做法。此处的排气比通常更重要:熔体在金属件周围排挤空气时容易困气,而嵌件处的困气会在远端造成短射,看起来像是嵌件不良。排气槽的布置规则与任何模腔相同——参见模具排气设计。
模内嵌件注塑与后装配
每个嵌件都可以在成型后安装,有时这是更好的选择。模内嵌件注塑的强度更高,且省去一个装配步骤,但它会增加周期时间,使模具面临损坏风险,并且将两种热膨胀系数不同的材料在一次成型中混合。后装配安装——如超声热铆、压配、自攻——则能保持模具结构简单、周期短,并允许在喷漆或电镀后再安装嵌件。
| 连接方式 | 连接强度 | 模具复杂度 | 适用场景 |
|---|---|---|---|
| 模内成型,带滚花 | 最高 | 高,需嵌件销与装件 | 载荷路径、密封性、零件数量是关键 |
| 模内成型光凸台,后攻牙 | 中等 | 低 | 原型件、小批量、螺纹不常用 |
| 超声安装 | 高 | 无,需后成型夹具 | 薄壁壳体上的螺纹凸台 |
| 热铆 | 中等 | 无 | 柱状件与轻载紧固 |
| 带滚花压配 | 中等 | 无 | 类钣金连接,低载荷 |
同样的互锁逻辑也出现在双料注塑中:我们的双色与包胶成型设计约束指南涵盖了塑料与塑料连接的同类问题,其中化学粘合替代了机械咬合。
如何检验保持力而不靠猜测
嵌件可靠性通常只需两项测试,试模时就能做。拉脱测试:固定塑胶件,沿嵌件轴线以5 mm/min速度拉拔,记录峰值载荷和失效模式——嵌件从凸台中脱出是结构设计问题,凸台开裂是壁厚或残余应力问题,数据会指向不同的改进方向。扭矩测试:固定零件,施加扭矩直至嵌件打滑,然后剖开凸台截面,观察滚花齿是否被塑料填满。齿槽未填满意味着熔体未到达互锁区域,这是浇口或排气问题。将截面检查写入首件报告,关于“嵌件感觉松动”的争议就会消失。
询价单需包含哪些信息
- 嵌件零件号、材质及现有定位结构。
- 连接部位需承受的载荷:轴向拉脱力和扭矩,注明方向。
- 树脂材料,以及装配体是否经历热循环、清洗或灭菌。
- 嵌件由注塑厂提供还是客供,及其包装方式。
- 必须保持外观的面,以便将熔接线规划在非外观区域。
- 螺纹是注塑成型、后加工切削,还是由嵌件自身形成。
多数嵌件失效问题,在模具钢材切割前,就已由图纸决定了。如果你正在围绕螺纹或轴承设计零件,请将嵌件图纸和受力情况发给我们,我们会在加工型腔前,根据树脂特性校核凸台几何尺寸。更全面的开模前评审流程,请参考我们的DFM检查清单。决定塑料在嵌件周围移动量的关键数值,与收缩率和尺寸公差中的参数相同。
常见问题
什么是嵌件注塑?
嵌件注塑是一种单次注塑工艺。先将金属或陶瓷件放入型腔,再围绕它注塑塑料,使成品永久包含该嵌件。它与包胶不同,包胶的第二种材料是另一种塑料,需要粘合到已注塑的基体上。
金属嵌件周围的塑料壁厚应为多少?
每边至少留出 1.5 mm,滚花嵌件则需 2 mm 或更多,因为熔体必须填满每个齿槽。作为包络尺寸,凸台外径应等于嵌件直径至少加 3 mm,滚花嵌件则需加 4 mm。
嵌件为何会拉脱或转动?
几乎总是因为缺少或未能形成咬合。光滑的销钉仅靠摩擦力;如果滚花齿槽因排气或浇口问题未能填满,其作用就等同于光滑销钉。单条凹槽能抵抗拉脱力,但无法抵抗扭矩,这就是为什么嵌件转动通常是结构设计问题,而非成型缺陷。
黄铜嵌件会导致塑料凸台开裂吗?
会。黄铜的热膨胀系数大约是玻纤增强工程塑料的两倍,冷却后凸台会处于环向拉伸应力中。壁厚过薄、凸台根部尖角以及缺口敏感的材料,会在成型几天后因此开裂。增加圆角、保证足够壁厚并对嵌件预热可减少此风险。
嵌件是模内成型好,还是后装好?
如果连接处要承重、零件数量有要求,或者嵌件需要密封,就采用模内成型。如果希望模具结构简单、关注成型周期,或者零件在装配前需要喷漆或电镀,就选择后装。超声波后装能实现牢固连接,且不影响模具设计。
如何测试嵌件保持力?
有两种测试:一是控制速度的轴向拉脱测试,通过失效模式区分是嵌件拉脱还是凸台开裂;二是旋转扭矩测试,然后剖切检查互锁结构是否被塑料填满。

