
卡扣连接 · 先算应变,再定形状
注塑成型卡扣设计:应变、倒扣与脱扣
一个在台架上能卡合、却在第三次装配时断裂的卡钩,不是公差问题。这是没人计算过的根部应变,也是图纸从未标明的受力状态。
卡扣是塑料件中最廉价的连接方式,也是我们常被请去为他人模具诊断的保修索赔常见来源。模式总在重复:一个在2D图纸上看起来合理的卡钩,一种为外壳而非连接件选定的树脂,以及没有任何数据说明悬臂梁被弯曲了多远。在钢材切割前算清这个数,大多数卡扣问题根本不会发生。
根部应变决定了连接件的寿命
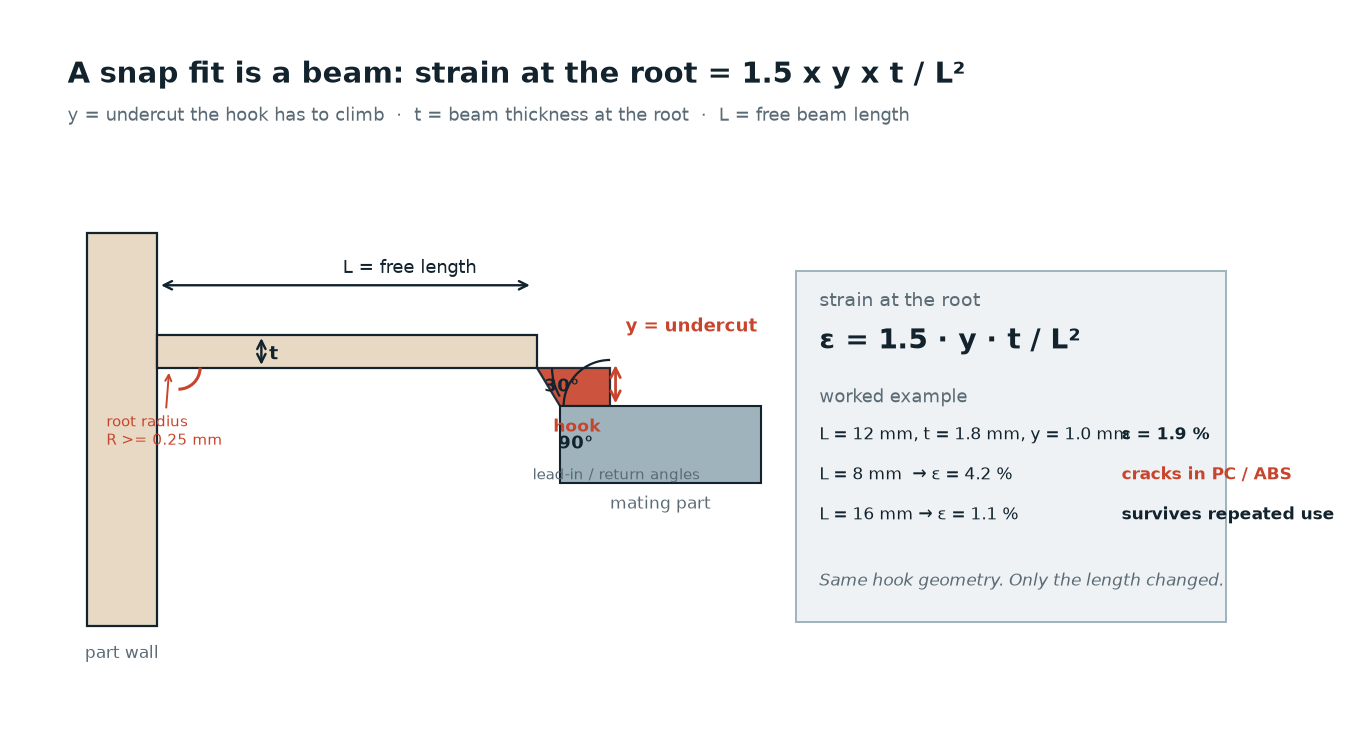
对于等截面的悬臂梁卡扣,根部应变最大,计算公式为 ε = 1.5 · y · t / L²。其中,y 是卡扣爬越倒扣所需的挠度,t 是根部梁厚,L 是从根部到施力点的自由长度。这个公式引出三点结论,但常被忽略。
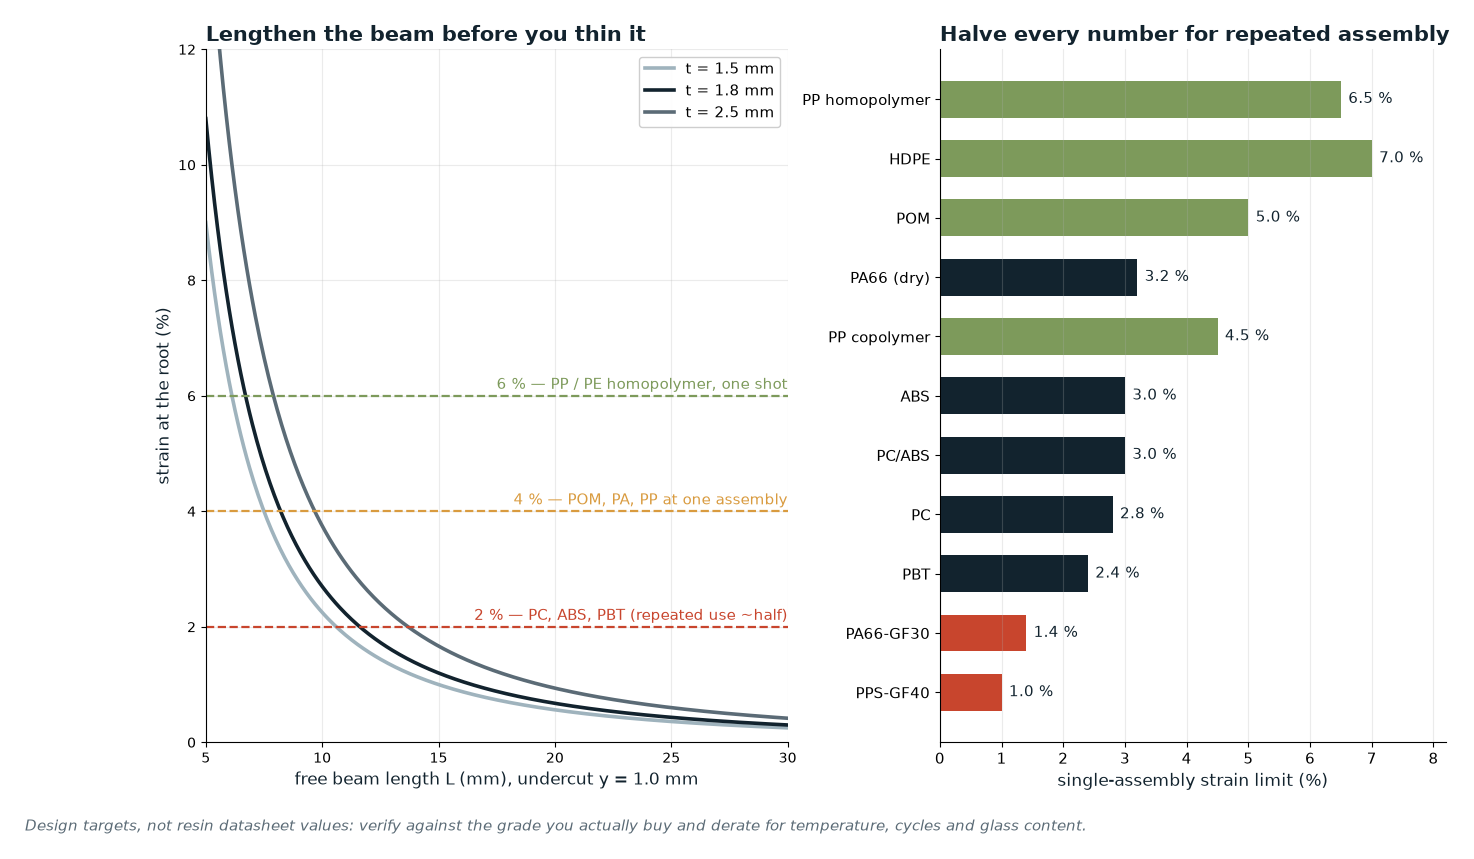
第一,公式不含宽度。加宽卡扣会增加装配力,但根部应变不变。所以加宽卡扣无法防止断裂。第二,长度以平方出现,影响最大:长度加倍,应变降至四分之一。第三,厚度是线性关系,减薄梁厚有帮助,但效果有限。而且梁太薄会带来填充和翘曲问题。卡扣断裂时,应优先调整长度。
| 自由梁长度 | 根部应变 | PC 或 ABS 中 | PP 均聚物中 |
|---|---|---|---|
| 8 mm | 4.2 % | 超限:发白,然后开裂 | 勉强可用,无余量 |
| 12 mm | 1.9 % | 仅限单次装配的极限 | 舒适 |
| 16 mm | 1.1 % | 可重复装配,低温下仍良好 | 充裕 |
| 20 mm | 0.7 % | 余量充足 | 手感可能偏软 |
表格中,卡扣厚度设定为1.8 mm,咬合量为1.0 mm:这是一个在2 mm壁厚上可行的悬臂梁卡扣设计。这也解释了为什么两个名义设计相同的模具表现不同——一个卡扣有16 mm的自由梁长度,因为壳体结构允许;另一个只有8 mm,因为有凸台阻挡。
塑料材料实际能提供的性能
树脂材料不直接决定应变值,它设定的是设计预算。下方数据是我们的设计目标值,它们源自卡扣设计指南中公布的单次装配应变极限,并根据实际零件、熔接线和注塑应力进行了折减。这些不是材料数据表上的数值:请务必核对您实际采购的牌号。
| 树脂材料 | 单次装配 | 重复装配 | 实际意义 |
|---|---|---|---|
| PP均聚物 | 6–7 % | 3 % | 最适合卡扣和活铰的材料 |
| HDPE | 7–8 % | 3.5–4 % | 柔韧,但在持续负载下易蠕变 |
| POM | 4–6 % | 2–3 % | 刚性好、摩擦系数低,适合精密小卡扣 |
| PA66,干燥状态 | 2.5–4 % | 1.5–2 % | 吸湿后韧性增加,设计时应按干燥值计算 |
| PP共聚物 | 4–5 % | 2–2.5 % | 抗冲击牌号以牺牲应变为代价换取韧性 |
| ABS | 2.5–3.5 % | 1.2–1.7 % | 失效前会明显发白 |
| PC/ABS | 2.5–3.5 % | 1.2–1.7 % | 性能均衡,但仍对缺口敏感 |
| PC | 2.5–3 % | 1.2–1.5 % | 根部尖锐处极易产生缺口,必须设计足够圆角 |
| PBT | 2–2.5 % | 1.0 % | 结晶性材料,较脆,咬合量应设计得浅一些 |
| PA66-GF30 | 1.2–1.5 % | 0.7 % | 玻璃纤维会使卡扣根部成为裂纹萌生点 |
| PPS-GF40 | 1 % | 0.5 % | 尽量避免设计卡扣,或将连接处做成单独零件 |
设计时需考虑三个降额因素。玻璃纤维填充会使许用应变预算减半,失效模式从屈服变为脆性断裂。温度会消耗应变容量:对于非晶树脂,温度每升高10°C,许用应变会减少10–15%,半结晶树脂的损失较小。循环次数消耗剩余容量——工厂一次性装配的卡扣可使用应变范围的上半部分,而技术人员每周需打开的卡扣则不能。
倒扣深度,以及决定作用力的两个角度
倒扣深度y是咬合量,它是唯一同时出现在应变方程和保持力公式中的尺寸。小型零件上典型的咬合量为0.4–1.0 mm,大型零件可达约1.5 mm,或约为其所钩挂特征宽度的3–5%。超过此深度,就是在用本已不足的应变来换取保持力。
两个角度作用不同。引入角决定装配力;通常范围为25–30°,角度越小装配越省力,但会导致卡钩横向移动距离更长,这需要消耗更多应变。回撤角决定拆卸力。45–60°的回撤角使卡扣可用于手拆卸;90°的回撤角则基本是永久性的,因为斜面不再滑动,必须依靠配合壁的变形。根据经验,拆卸力与tan(回撤角)/tan(引入角)成比例,因此30°引入角搭配60°回撤角时,拆卸力约为装配力的三倍。如果零件由机器人装配而由客户打开,这个比例是设计决策,而非偶然。
模具能否强脱卡扣,还是需要滑块?
卡扣属于倒扣结构,倒扣通常需要滑块、斜顶或可收缩型芯来处理——这些方案及其优缺点,在我们关于倒扣及其脱模方式的指南中有详细说明。但卡扣是一种特殊的倒扣,常常不需要这些机构,因为卡扣设计为可弯曲,在顶出时可以从钢材上强行脱出。关键在于强脱过程中的根部应变是否在允许范围内。
强脱需同时满足四个条件:材料柔韧(如PP、PE、POM,而非PC、PBT或玻纤增强料);倒扣深度浅,一般不超过1 mm;卡扣表面抛光、圆角充分,无尖锐边缘卡滞;顶出采用推板或套筒而非顶针。此外,零件温热时强脱效果优于冷却后。对于环形卡扣,咬合量除以直径可初步估算周向应变——例如30 mm直径上0.8 mm咬合量约为2.7%,引导边缘处应变更大。经济性很直观:滑块会增加模具成本和磨损面,最终可能导致飞边;强脱则消耗周期时间,且每模次都让卡扣承受风险。对于PP材料且倒扣深度约1 mm以下的情况,强脱通常是更优选择。
卡扣走向与浇口禁区
熔接线出现在卡扣悬臂梁根部,会形成应力集中点,成为裂纹的起点。这是卡扣在几何结构允许的应变值以下就断裂的最常见原因。两个习惯可以避免它:让熔体流动方向沿着悬臂梁,而不是横穿它,这样分子会沿梁的轴线取向,在需要强度的位置增强梁体;同时,浇口位置应使熔接线最终位于卡扣尖端或侧壁上,绝不能在根部圆角处。浇口位置也决定了浇口晕和残余应力的位置,而悬臂梁是这两者的糟糕去处——这与决定浇口类型与浇口位置的通用原则一致。
悬臂梁周围的几何结构与梁本身同等重要:根部圆角至少0.25–0.5 mm,因为尖锐的内角会放大计算应变;避免在卡扣需要偏转的侧壁上设置加强筋或凸台,以免增加刚度;同时需要引入角,因为直角边缘会在每次扣合时刮削配合件的塑料。
活铰是另一回事
活铰将同一理念推向极致:厚度足以弯曲数百万次的薄膜,与所连接的两个部件在同一模次中成型。它在PP均聚物中效果良好,在PP共聚物中稍差;不适用于PC、ABS、PA或任何玻纤增强材料——这些材料会在数十次循环后开裂。薄膜厚度通常为0.25–0.35 mm,整个宽度保持一致,浇口设在一端使熔体扫过铰链而非沿其长度射入——分子沿铰链横向取向可抵抗沿其纵向发展的疲劳裂纹。保持钢材抛光,并使铰链避开顶针布局。
试模阶段的失效类型及其揭示的问题
- 根部发白但未断裂:应变超标。加长悬臂梁,再减薄厚度。
- 断裂点正好在根部圆角处:尖角或熔接线在此交汇。加大圆角,调整浇口位置。
- 卡扣能扣合但有异响:咬合量不足,或回撤角过缓导致保持力不够。咬合量至少0.4 mm。
- 装配力过大,操作员或夹具难以承受:引入角过陡,或配合壁太硬无法变形。
- 23 °C测试正常,−10 °C失效:低温下树脂冲击强度下降,低温工况需降额30–50 %。
- 数周后保持力下降:预载下发生蠕变。设计时避免过盈配合,让卡扣在静止时不受载。
图纸与询价单中需明确的内容
多数卡扣争议源于信息不全。图纸只画了钩子和角度,未说明装配次数、工作温度、是否需拆卸。提供这些信息,应变分析只需几分钟,无需试模:
- 悬臂梁自由长度、根部厚度、倒扣深度、根部圆角、引入角与回撤角。
- 树脂牌号、等级与玻纤含量,以及零件使用前是否进行调湿处理。
- 预期装配次数,以及包含存储运输在内的使用温度范围。
- 卡扣连接是永久性还是可拆卸——这直接决定回撤角设计。
- 载荷由谁承担:仅靠卡扣,还是卡扣与螺丝或胶粘剂共同承力。
卡扣结构在模具上几乎不增加成本,但模具开好后再修改代价很高。因为修改通常需要加长悬臂梁,这意味着要补焊钢材。如果你正在设计一个带卡扣的外壳,请把卡钩几何数据和所用塑料发给我们,我们会在加工模腔前,根据模具排位进行根部应变校核。更全面的开模前评审请参考我们的DFM检查清单;脱模侧尺寸遵循与拔模斜度相同的逻辑;而塑料在卡钩周围的流动收缩情况,则在收缩率与尺寸公差中说明。
常见问题
如何计算卡扣钩的最大挠度?
对于等截面的悬臂梁,根部应变公式为 1.5 × y × t / L²。因此,在给定允许应变下,最大挠度 y = ε × L² / (1.5 × t)。设计时应先确定塑料的应变预算,再求解梁的长度。在图纸上,修改长度是成本最低的调整。
卡扣的倒扣深度应该设计多少?
中小型零件通常咬合量在 0.4–1.0 mm,大型零件可达 1.5 mm 左右,或者约为所钩挂特征宽度的 3–5%。每增加一毫米深度,根部应变就会增大,因此深度应根据实际所需的保持力来设定。
卡扣能否不用滑块直接注塑成型?
可以,前提是顶出时挂钩能强脱:材料需为 PP、PE 或 POM 等柔性树脂,倒扣深度约 1 mm 或更小,挂钩表面抛光并带圆角,且使用脱料板或套筒而非顶针顶出。对于 PC、PBT 或玻纤增强树脂,同样的倒扣通常需要滑块、斜顶或重新设计。
为什么我的卡扣在首次装配时就开裂了?
常见原因有四种,按频率排序:悬臂梁长度不足、根部厚度过大、浇口位置导致熔接线出现在根部、以及内角过尖。玻璃纤维增强树脂会加剧所有四种问题。这四种问题在模具加工前就能发现。
卡扣应该用多大的引入角和回撤角?
装配引入角建议25–30°。回撤角根据设计意图选择:需要手动打开的用45–60°,永久性连接用90°。脱开力与tan(回撤角)/tan(引入角)成正比,因此需要同时考虑这两个角度。
卡扣结构适用于玻璃纤维增强树脂吗?
效果很差。玻璃纤维会使许用应变减半,失效模式从屈服变为脆性断裂,导致卡钩直接断裂而非弯曲。如果外壳需要玻璃纤维来保证刚度,可以将卡扣做成单独的未增强零件,或者用螺丝柱代替卡扣。

