模具维护
注塑模具保养计划:按模次排的四级点检清单
按日历排保养,是排错的时钟。磨损跟着模次、材料和冷却水走——这四级可以直接贴到车间,每一级都带合格判据和签名人。
先说结论:模具的磨损由三件事决定——合了多少次模(模次)、跑了什么料、冷却水里带进来什么。这三件事跟“这个月到了没”没有任何关系。一副一年只跑 4,000 模、常年躺在库房的模具,和一副一个季度跑 20 万模的模具,需要的是完全不同量级的关注。
所以保养计划要按模次分四级:每班、每 1 万模、每 5 万模、年度或入库前。每一级都必须写清三件事——查什么、合格判据是什么、谁签名。判据不通过的,开维修工单,而不是在本子上记一句“已处理”。
为什么保养要按模次排,不按日历
两副按同一张图纸做出来的模具,老化速度可以差好几倍。30% 玻纤增强 PA 在 300℃ 熔温下跑,浇口和封胶面的磨损速度是不加纤 PP(220℃)的好几倍;水质硬的地方,水路结垢到某个程度,模具四角已经过热,而模温机显示一切正常;一副闲置在潮湿库房的模具,锈蚀速度比天天带油在机台上跑的还快。
所以排期必须逐副模具单独写:间隔按树脂磨蚀性、水质硬度和产品外观等级调整。下面四级只是骨架,数字跟着应用走——一副在 1 万模上已经出过两次问题的模具,它的二级间隔就应该缩到 7,500 模,而不是提醒自己“下次更仔细点”。
一级:每班一次,两分钟,注塑工做
两级分工是很多工厂最含糊的地方。一级只覆盖一个班次之内可能发生的失效:水路堵了、回位弹簧断了、产品卡在型腔里。它由注塑工做,不是模房做。
每一路冷却水的进出水温都要读,进出温差超过 3–5℃ 就要查流量。分水块前后的流量或压降要记录,不能只是“看一眼”。分型面和各处封胶面看飞边,看头十件。导柱和滑块导轨上有油、看不到干摩擦的金属。顶针板完全回位,行程开关或回位弹簧完好。产品自由落下,一个班结束型腔里不留件。周期时间对着计数器看——周期慢慢变长,是冷却出问题最早的信号。
二级:每 1 万模
二级通常是第一次需要停机、或者至少要在工作台上开模的级别。两班倒大约每周一次;单腔、小批量项目可能一个月一次。关键是计数器触发它,而不是“周五触发它”。
清排气槽——型腔、流道、镶件结合面都要清,但不要顺手加深:如果看着已经被抛光掉了,先量深度再决定。按指定高温脂润滑顶针、导柱、滑块导轨和斜顶垫板。检查滑块、斜顶、凸轮有没有磨出台阶、有没有拉伤,耐磨板有没有松动。在型芯、型腔镶件和封胶带上找压痕。抽一件量浇口残留,和首件对比。热流道看出胶嘴状态,在升温曲线里看热电偶响应。擦干净分型面,同一个位置第二次出现飞边就要记下来。
三级:每 5 万模,上工作台做量测
三级是计划停机、模具上工作台,一套保养体系的价值大部分落在这里。在这个阶段还能量出来的磨损,修起来便宜;同样的磨损留到 15 万模,通常就是焊补、重新加工或者换镶件。
| 项目 | 怎么量 | 合格判据 |
|---|---|---|
| 导柱导套间隙 | 导柱用千分尺、导套用内径量表 | 间隙在图纸值 ±0.02mm 以内 |
| 顶针长度与头部形状 | 高度尺对顶针板基准 | 所有顶针互相差 ≤0.05mm |
| 封胶台肩台阶 | 直尺加塞尺,或蓝油检查 | 手摸不出台阶;蓝油在封胶带上不转印 |
| 冷却水路流量 | 逐路在进水口测流量 | 在基准记录值的 10% 以内 |
| 型芯、型腔抛光面 | 10 倍放大镜目视 | 无锈坑、无浇口冲蚀、转角无裂纹 |
| 产品尺寸 | 抽件做首件尺寸报告 | 落在各公差带 50% 以内 |
| 热流道加热与热电偶 | 测电阻与响应 | 加热圈在规格内;热电偶室温读数正确 |
四级:年度、换季或者入库前
这一级是给换项目、进库房、季节性生产的模具准备的。同时也是复核“间隔还符不符合现实”的时机——一副每 1 万模就要修一次的模具,真正该改的是设计,不是保养表。
全拆,检查所有密封、弹簧、耐磨板;易损件换新,不要装回去再用。所有加工面重新做防锈,包括型芯、滑块、顶针板。盘点备件库存,把这一年用掉的补回来。任何偏离批准外观状态的表面重新抛光或重新蚀纹。模具档案更新:模次、做过的维修、下一个计划保养点。
冷却水比大多数人以为的更决定模具寿命
水垢是隔热层。水路内壁 0.1mm 的沉积,就足以让换热明显下降——而第一个症状不是“模具烫”,是周期变长,然后产品四角开始翘,再然后跑到后段尺寸慢慢超差。等到注塑工抱怨产品的时候,模具已经连续几周在过热状态下跑。
可执行的做法就三条:调试时逐路记录流量,掉 10% 就按结垢处理;让水处在湍流区而不是层流区;看模具进出水温差,而不是看模温机上的设定温度。模具要闲置几周以上,入库前把水路吹干——存水加空气,是型芯点蚀的标准配方。
热流道要单独排一套保养
热流道多出来的是一批“不打招呼就坏”的零件:加热圈、热电偶、出胶嘴、针阀气缸和密封。保养逻辑也不一样——多数热流道故障在做出废品之前,先表现为温度偏差或压力偏移,所以读数比目视检查更重要。
逐区记录升温曲线,落后于邻区的那个区正在走向失效。每 5 万模检查出胶嘴磨损与浇口冻结情况,加纤料要更勤。检查针阀气缸密封与气路,针走得慢会先表现为浇口残留变化。换过任何加热件之后,模具装回机台之前先做分流板压力测试。加热圈、热电偶、出胶嘴每种至少备一件在架上——停产通常就是被这些便宜件卡住的。
保养什么时候该升级成维修
计划只有能产出决策才有用。量测结果处在边缘时,我们用三条规则:同一个位置第三次出现同一个故障,那是设计或磨损问题,要正经修;尺寸已经漂过公差带一半,下一轮生产之前返修;每次保养都要抛光的封胶面,改为换一块淬硬镶件,而不是抛第四次。
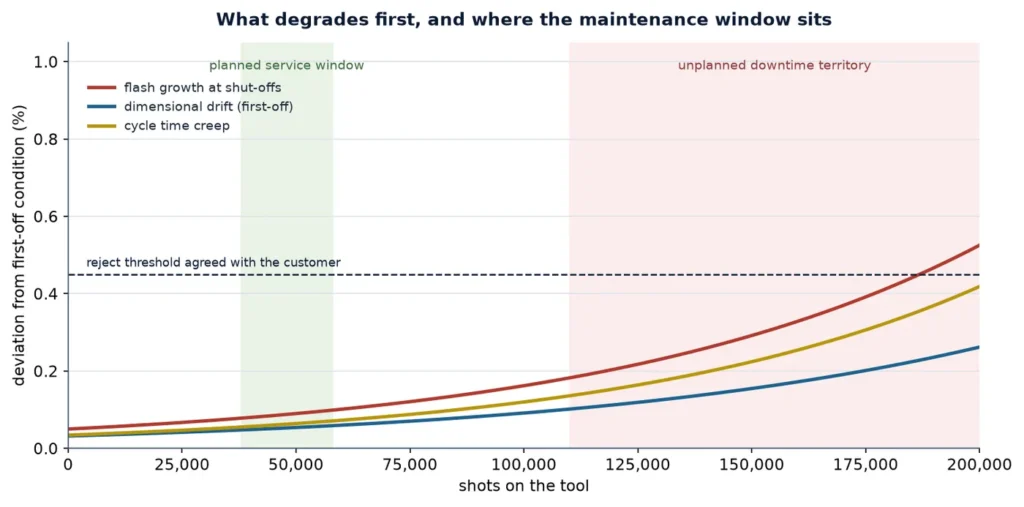
这三条背后的数据其实就是磨损曲线:飞边在封胶面上长、尺寸随着浇口处的型腔磨损而漂、周期随着水路结垢而爬。三条在玻纤料上大约 6 万模之后都会加速,而且都先在产品上看得到、后在报表上看得到——上面那张配图里的三条曲线就是这个意思。缺陷判别与测量顺序见注塑成型缺陷:翘曲、缩痕、短射与飞边;封胶面反复失效要换钢的时候,牌号与硬度怎么定见模具钢选择:P20、718H、S136 还是 NAK80。
保养记录必须记哪些字段
只写“已清洁、已加油”的记录,半年之后什么也告诉不了你。记录必须是数字,趋势才存在。
| 字段 | 为什么要记 |
|---|---|
| 日期与保养时的模次 | 把这次保养放到磨损曲线上 |
| 上次保养以来跑的树脂与颜色 | 解释磨损速率为什么突然变化 |
| 每一项实测值加判据 | 让漂移在失效之前被看到 |
| 逐路水流量与温差 | 把冷却从猜测变成趋势 |
| 更换件,带批次或编号 | 重复失效能追到具体零件号 |
| 签核人姓名 | 计划才真正落地 |
| 下次保养的模次 | 由计数器触发下一次停机 |
建议常备的备件
停产十次里有八次是被便宜件卡住的。下面是建议客户为常产模具常备的清单,按腔数和产品关键度缩放。
| 备件 | 建议备量 | 说明 |
|---|---|---|
| 顶针(常用规格) | 每规格 2–4 支 | 最常见的非计划停机原因 |
| 回位弹簧、弹垫 | 整套一套 | 它们是疲劳失效,不是磨坏的 |
| 水封与 O 形圈 | 两套 | 库存里也会老化,要轮换 |
| 热流道加热圈与热电偶 | 每种一件 | 按区专用,不能互替 |
| 热流出胶嘴 | 每种浇口型式一件 | 加纤料下磨损最快 |
| 导柱导套副 | 一对 | 只在模具超过 50 万模时有意义 |
| 型芯、型腔镶件 | 逐副评估 | 由腔数和产品关键度决定 |
入库与复工
模具放在库房里不是“休息”,是在锈。离开机台超过几周之前:所有面清洁,水路用气吹干,型芯、型腔、滑块和顶针板上一层防锈膜,合模时垫软质垫板而不是金属对金属,模次和最后一次保养写进模具档案。
复工不要直接上量产。先把模具升到工作温度,用软料或降压跑几模,确认每一路水路都通,然后把首件和上一轮生产最后一份尺寸报告对比——这个对比是找出“库房里发生了什么变化”最快的办法。
边界:保养补不了设计欠的债
保养救不了一副间隙给错、钢材用错的模具。如果某个封胶面或浇口反复回来,答案通常在原始设计里:钢号与热处理见上文那篇模具钢,公差链与顶出方案见模具设计与工程,而“这副模具到底健康不健康”的证据链,就是T1 试模报告怎么读:FAI、尺寸报告与 PPAP里那套东西。这些数字背后的量测设备列在设备与质量控制;如果要动结构(两板改热流道、腔数重排),先看模具类型与工装选项;工艺本身的边界见塑料注塑成型。
常见问题
注塑模具多久保养一次?
按模次,不按时间。每班一次目视加读数检查、每 1 万模上台保养、每 5 万模计划停机做量测、每年或入库前全拆。跑玻纤或强磨蚀料,间隔减半。
排气槽清不清真有那么重要?
重要。排气被飞边堵死之后,型腔里的气出不去,注塑工的对策通常是加注塑压力。这个压力进了封胶面和顶出系统,几千模之内就把一个排气问题变成了飞边和磨损问题。
冷却水要用什么样的水?
干净、过滤、处在湍流区、硬度受控,并且逐路记录流量。水垢是隔热层,薄薄一层先吃掉的是周期时间,很久以后才表现为“模具烫”。
怎么判断该修还是该保养?
三个信号:同一个位置第三次出现同一故障、尺寸漂过公差一半、每次保养都要抛光的封胶面。这三条都是维修决策,不是清洁决策。
记录该由注塑工记还是模房记?
注塑工每天记一级,因为他们看得见产品;二到四级由模房负责并签名。一份文件、两个作者,共同的参照是模次计数器。
热流道模具要另排一套计划吗?
结构一样,项目更多:逐区升温曲线、每 5 万模检查出胶嘴与热电偶、动过加热件之后做分流板压力测试。加热圈、热电偶、出胶嘴的备件要放在现场。